
Покрытие для скольжения на деталях из алюминия Д16: подготовка и нанесение
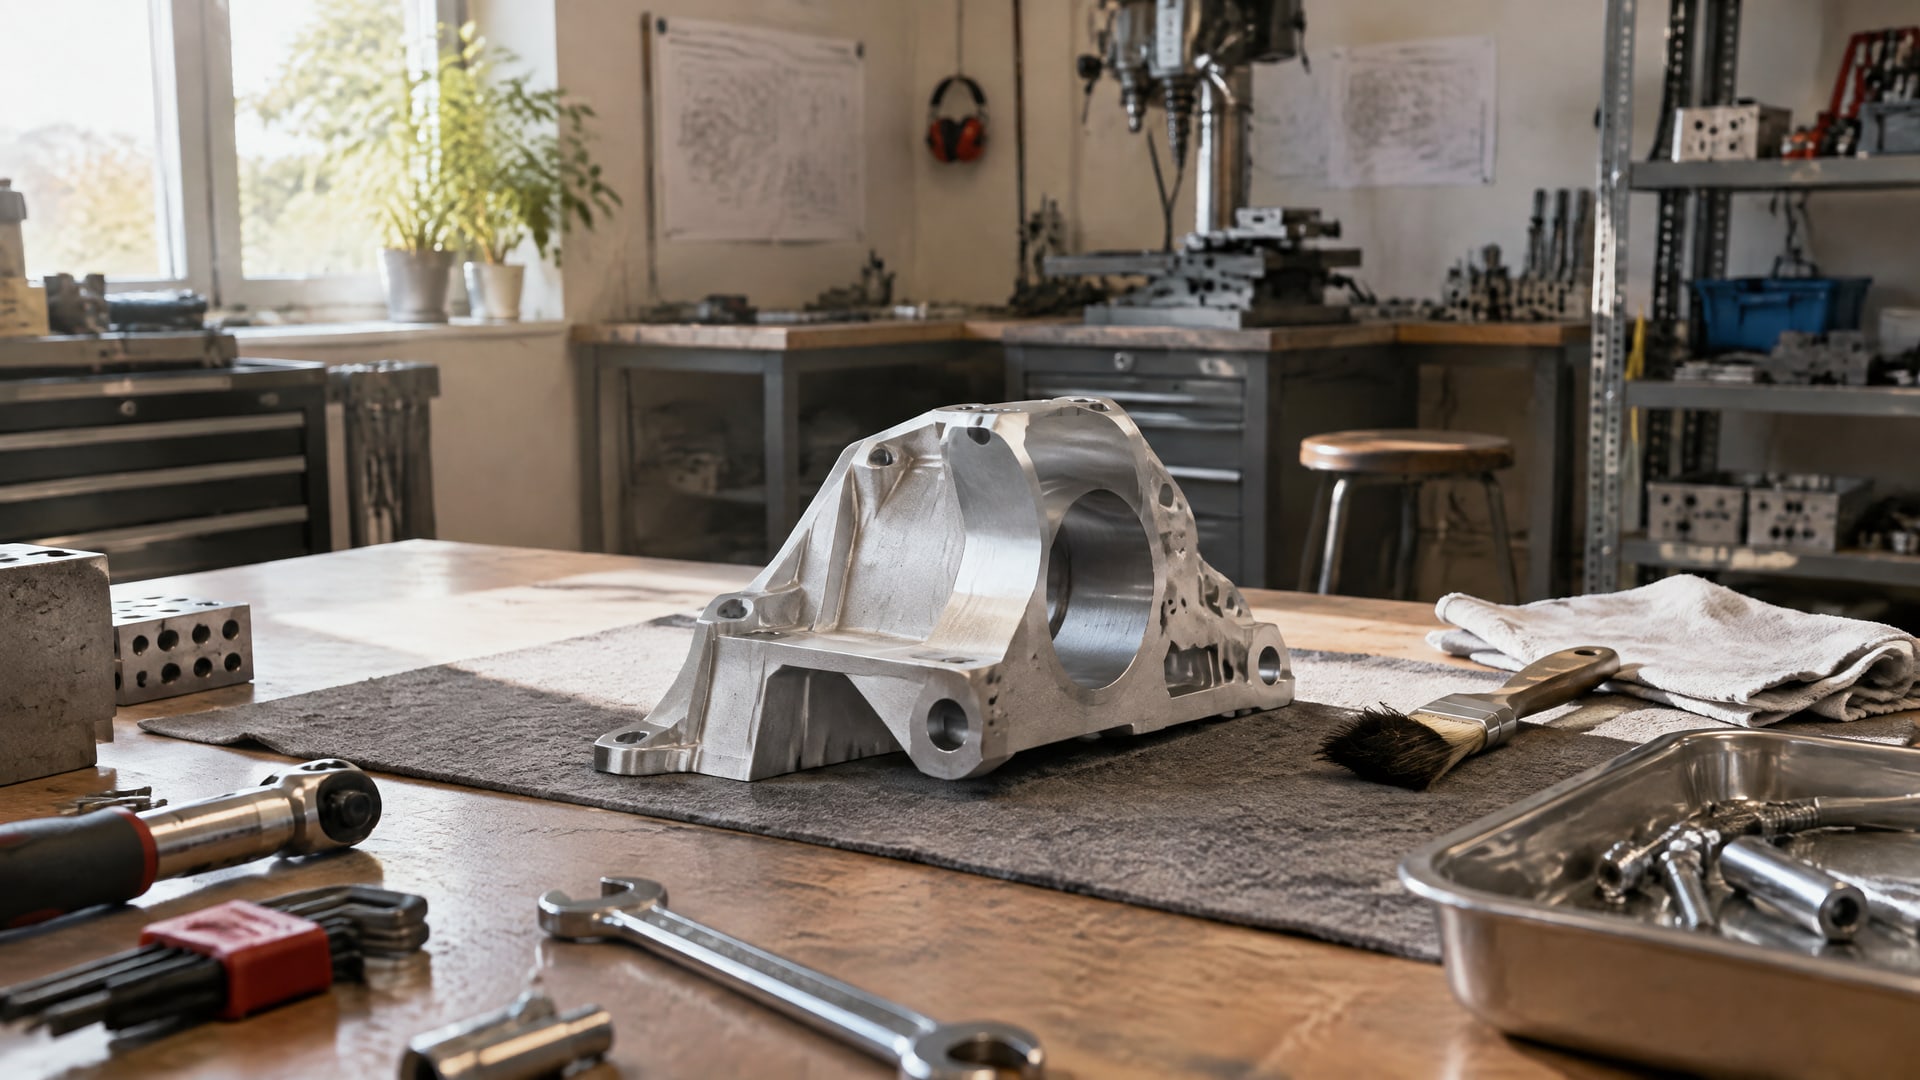
Для деталей из алюминия Д16 покрытие для скольжения выбирают не по одному лишь низкому трению: важно определить, какой слой обеспечит износостойкость, как подготовить поверхность и как контролировать результат. Для деталей с требованиями к ресурсу применяют системы, в которых твердый анодный слой служит основой, а PTFE-импрегнация добавляет антифрикционные свойства. Простое нанесение PTFE без подходящей подготовки не заменяет такую систему.
Статья полезна инженерам, специалистам по обработке и закупщикам, которым нужно оценить нанесение тефлонового покрытия на деталь из Д16, требования к подготовке и ограничения восстановления анодированного слоя. Отдельно разберем нормативные ориентиры, контроль толщины и случаи, когда смазка может помочь скольжению, но не восстановит покрытие.
Какое покрытие для скольжения подходит алюминию Д16
Словом «тефлоновое» часто называют покрытия на основе PTFE, однако для алюминиевой детали важно различать самостоятельный полимерный слой и PTFE, введенный в поры твердого анодного покрытия.
Во втором случае анодный слой дает системе износостойкость, а PTFE снижает трение. Поэтому выбор зависит не только от требуемого скольжения, но и от нагрузки, износа, геометрии детали и условий эксплуатации.
Для деталей с требованиями к ресурсу в источниках рассматривается твердое анодирование с PTFE-импрегнацией. Для такой системы приводится диапазон толщины твердого анодного слоя 20–80 мкм и PTFE-слоя 5–60 мкм. Эти значения зависят от конкретной системы и не означают, что оба слоя можно назначить без учета чертежа и технологии.
Тефлоновое покрытие на алюминии и область SAE AMS2482
SAE AMS2482 задает требования к твердым покрытиям на алюминиевых сплавах с импрегнацией или совместным осаждением PTFE. В одном из описаний стандарта указаны ограничения по составу сплава: менее 5% меди или 8% кремния либо суммарно 8% Cu+Si. Для Д16 необходимо сверить фактический состав материала и требования документации: одного обозначения сплава недостаточно, чтобы подтвердить соответствие области стандарта.
Если важны только антифрикционные свойства, может рассматриваться отдельное PTFE-покрытие. Для промышленных систем такого типа указывают типичную толщину сухой пленки 0,8–6 mil, то есть примерно 20–150 мкм. Это ориентир из практических руководств, а не универсальный допуск для любой детали Д16.
Подготовка поверхности перед нанесением тефлонового покрытия
Адгезия и ресурс покрытия зависят от подготовки алюминия.
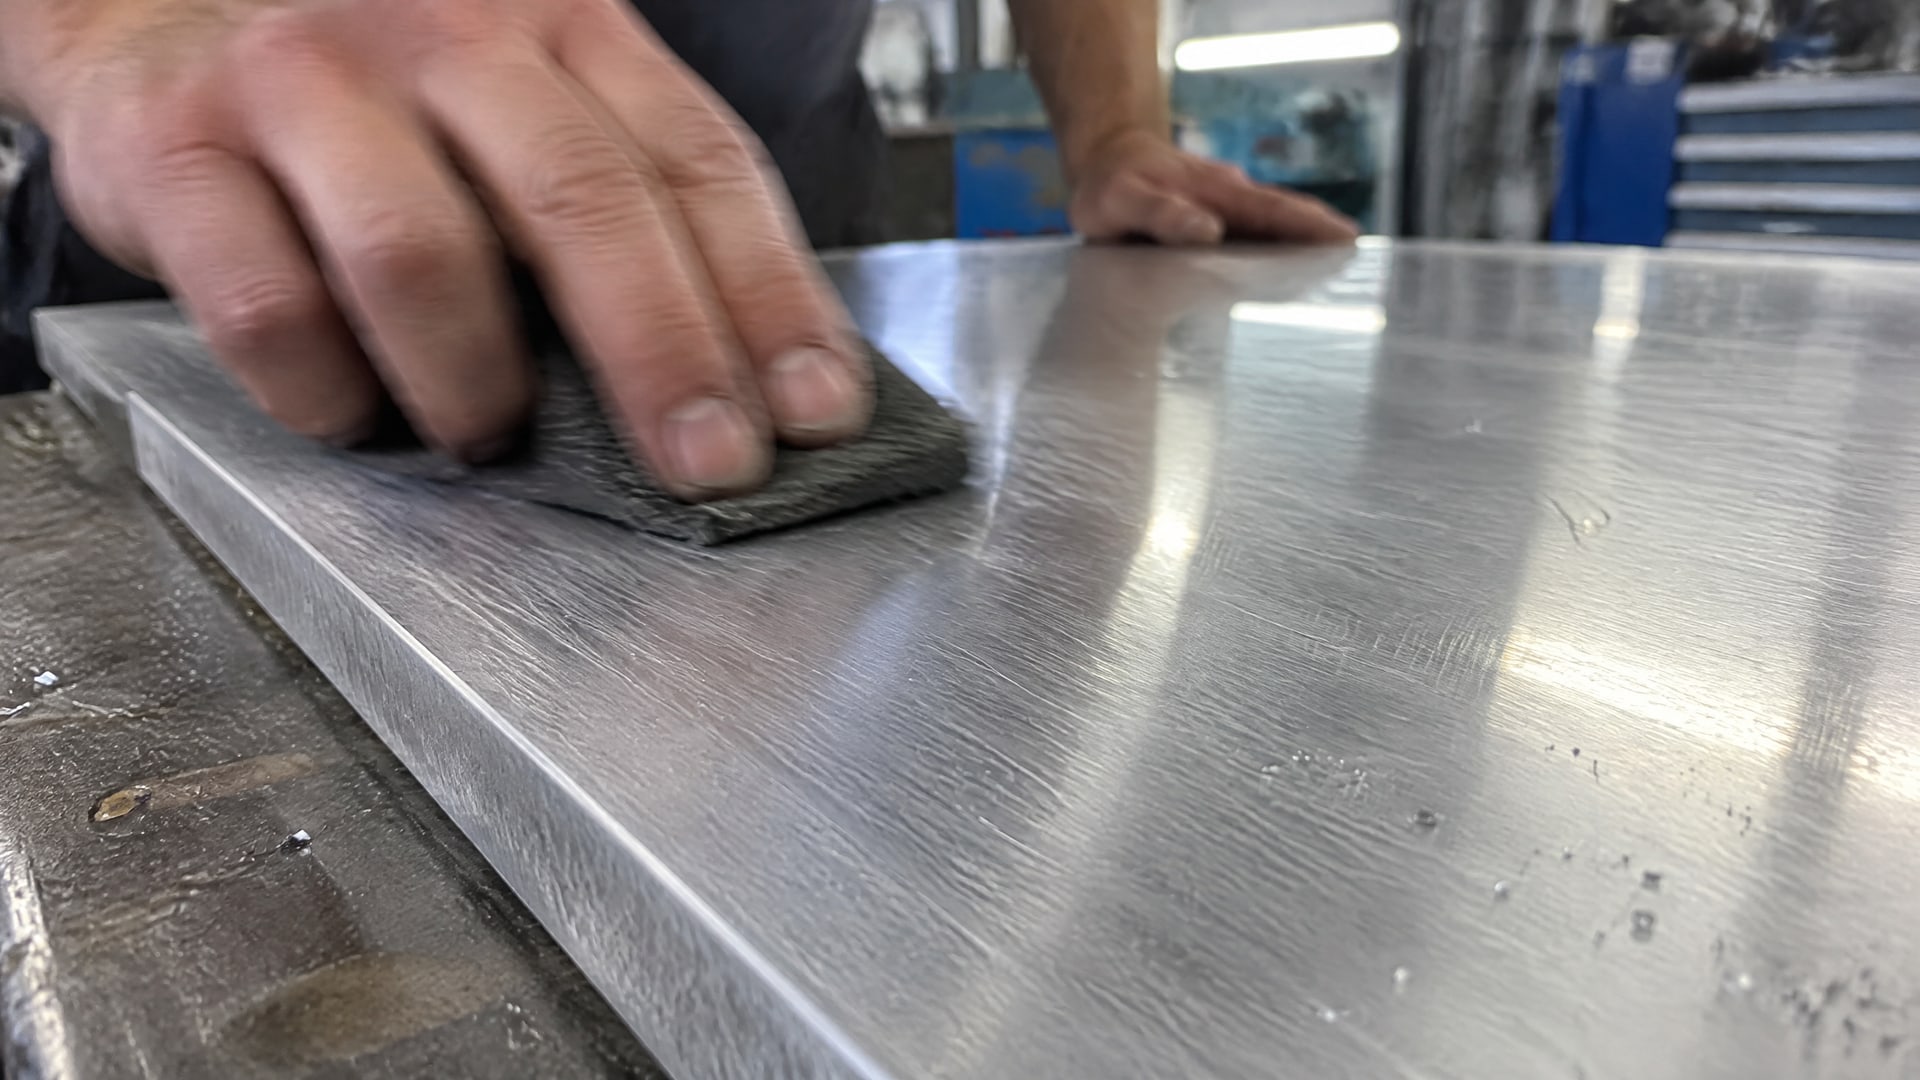
Поверхность обезжиривают, удаляют оксиды, затем выполняют предусмотренную технологией абразивную обработку или анодирование. Оксидная пленка на алюминии быстро восстанавливается, поэтому между подготовкой и нанесением покрытия нельзя допускать неоправданных задержек.
В качестве ориентира для абразивной подготовки в источниках приводится обработка оксидом алюминия фракцией #40–#80 grit. Указан профиль 100–250 microinches RMS, примерно 2,5–6,35 мкм в пересчете на Ra; эти метрики не тождественны, поэтому значение нельзя переносить в технологическую карту без уточнения метода измерения.
При работе с деталью Д16 также учитывают ее назначение и геометрию. Посадочные поверхности, резьбы, контактные участки и другие зоны, где покрытие может нарушить допуски, маскируют. Если деталь уже анодирована, перед нанесением следующего слоя нужно определить состояние существующего покрытия и совместимость выбранной технологии с ним.
Толщина и режим нанесения покрытия для скольжения
Толщину слоя назначают с учетом конструкции детали и доступного технологического процесса.
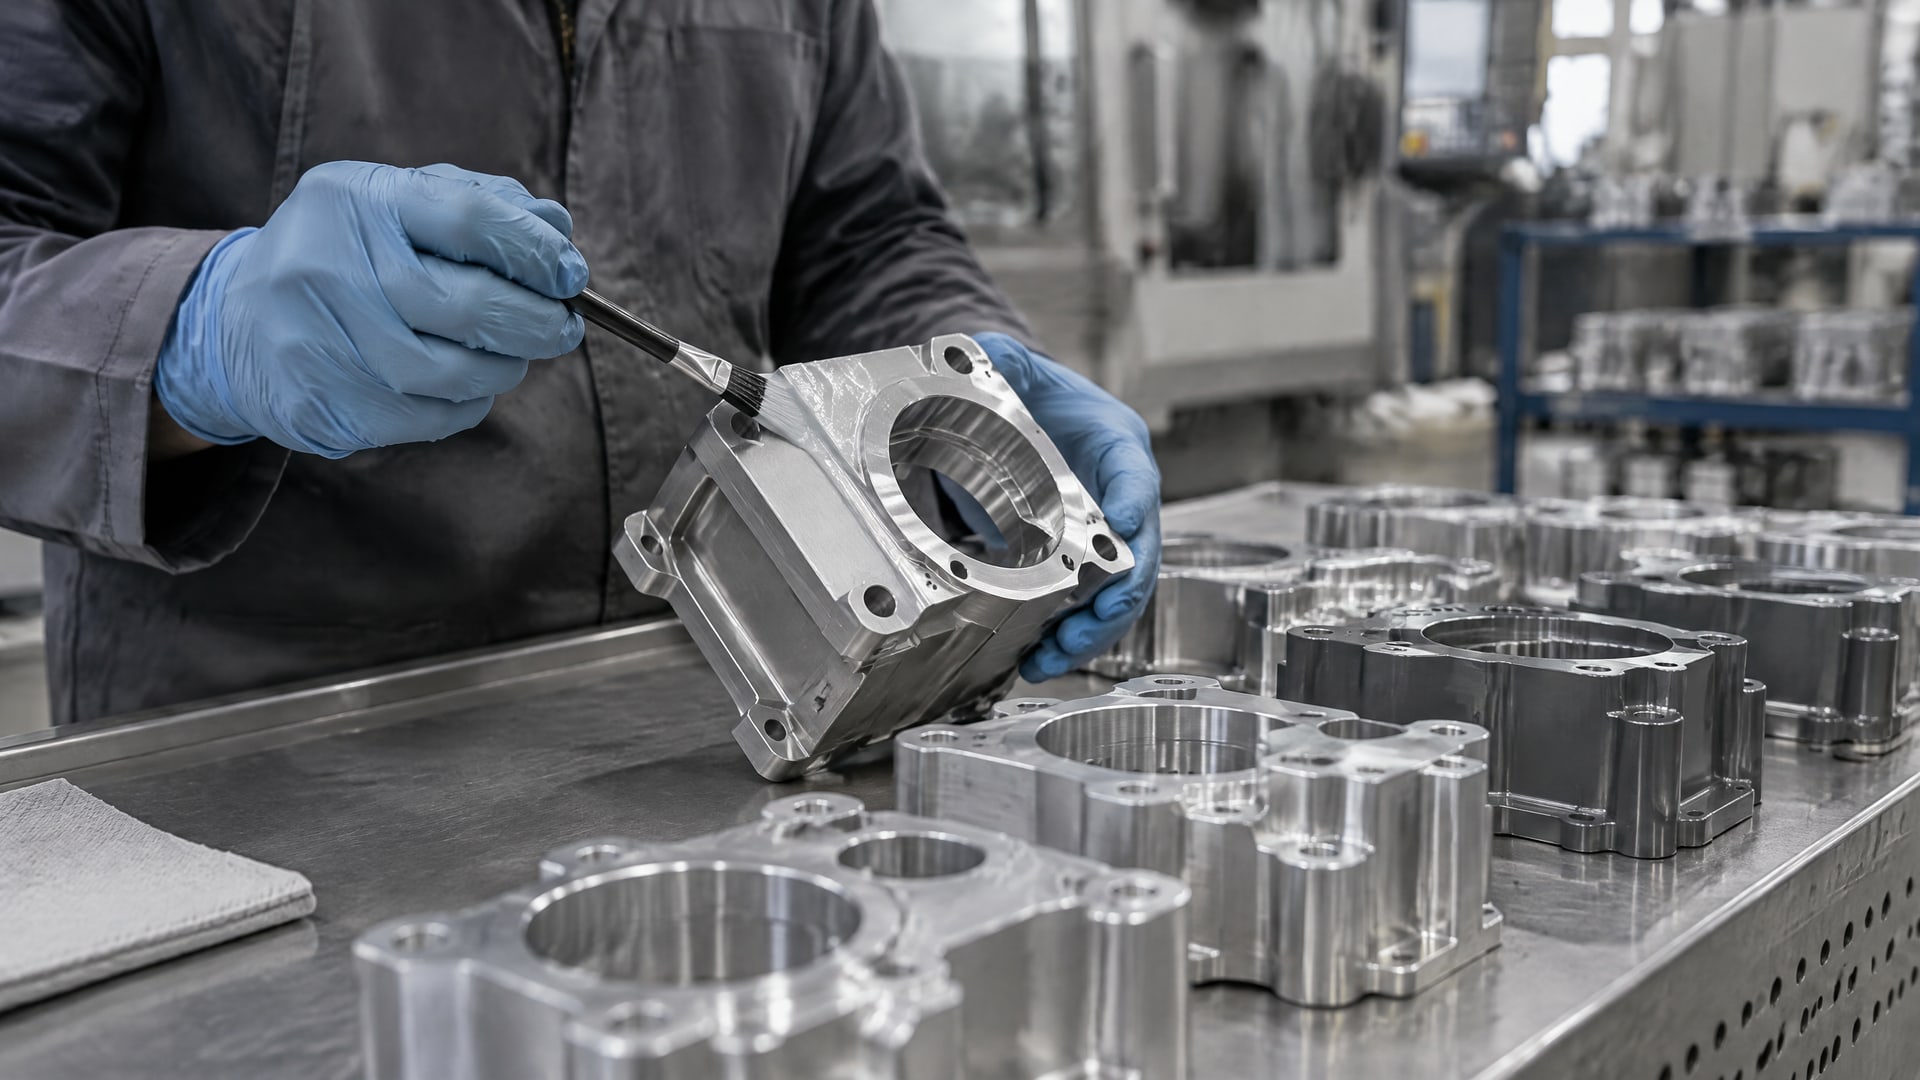
В источниках для PTFE-покрытий на алюминии приводится диапазон 20–150 мкм, а для систем с твердым анодированием и PTFE-импрегнацией отдельно указаны диапазоны 20–80 мкм для анодного слоя и 5–60 мкм для PTFE. Это разные варианты системы, а не значения, которые следует складывать или произвольно выбирать.
Попытка получить большее скольжение простым увеличением толщины может ухудшить равномерность покрытия, адгезию и точность размеров. Сначала задают требования к детали, затем выбирают подготовку, тип покрытия и способ контроля. Если есть точные посадки, размерный бюджет согласуют с технологией до обработки.
Для промышленных PTFE-систем приводится ориентир до 260°C при непрерывной работе и до 316°C кратковременно при достаточной вентиляции. Эти данные нельзя автоматически считать рабочим пределом любой системы на Д16: допустимые условия зависят от конкретного состава и процесса нанесения.
Контроль качества покрытия на алюминии Д16
После нанесения проверяют поверхность на поры и непрокрасы, измеряют толщину и при необходимости проводят испытания адгезии.
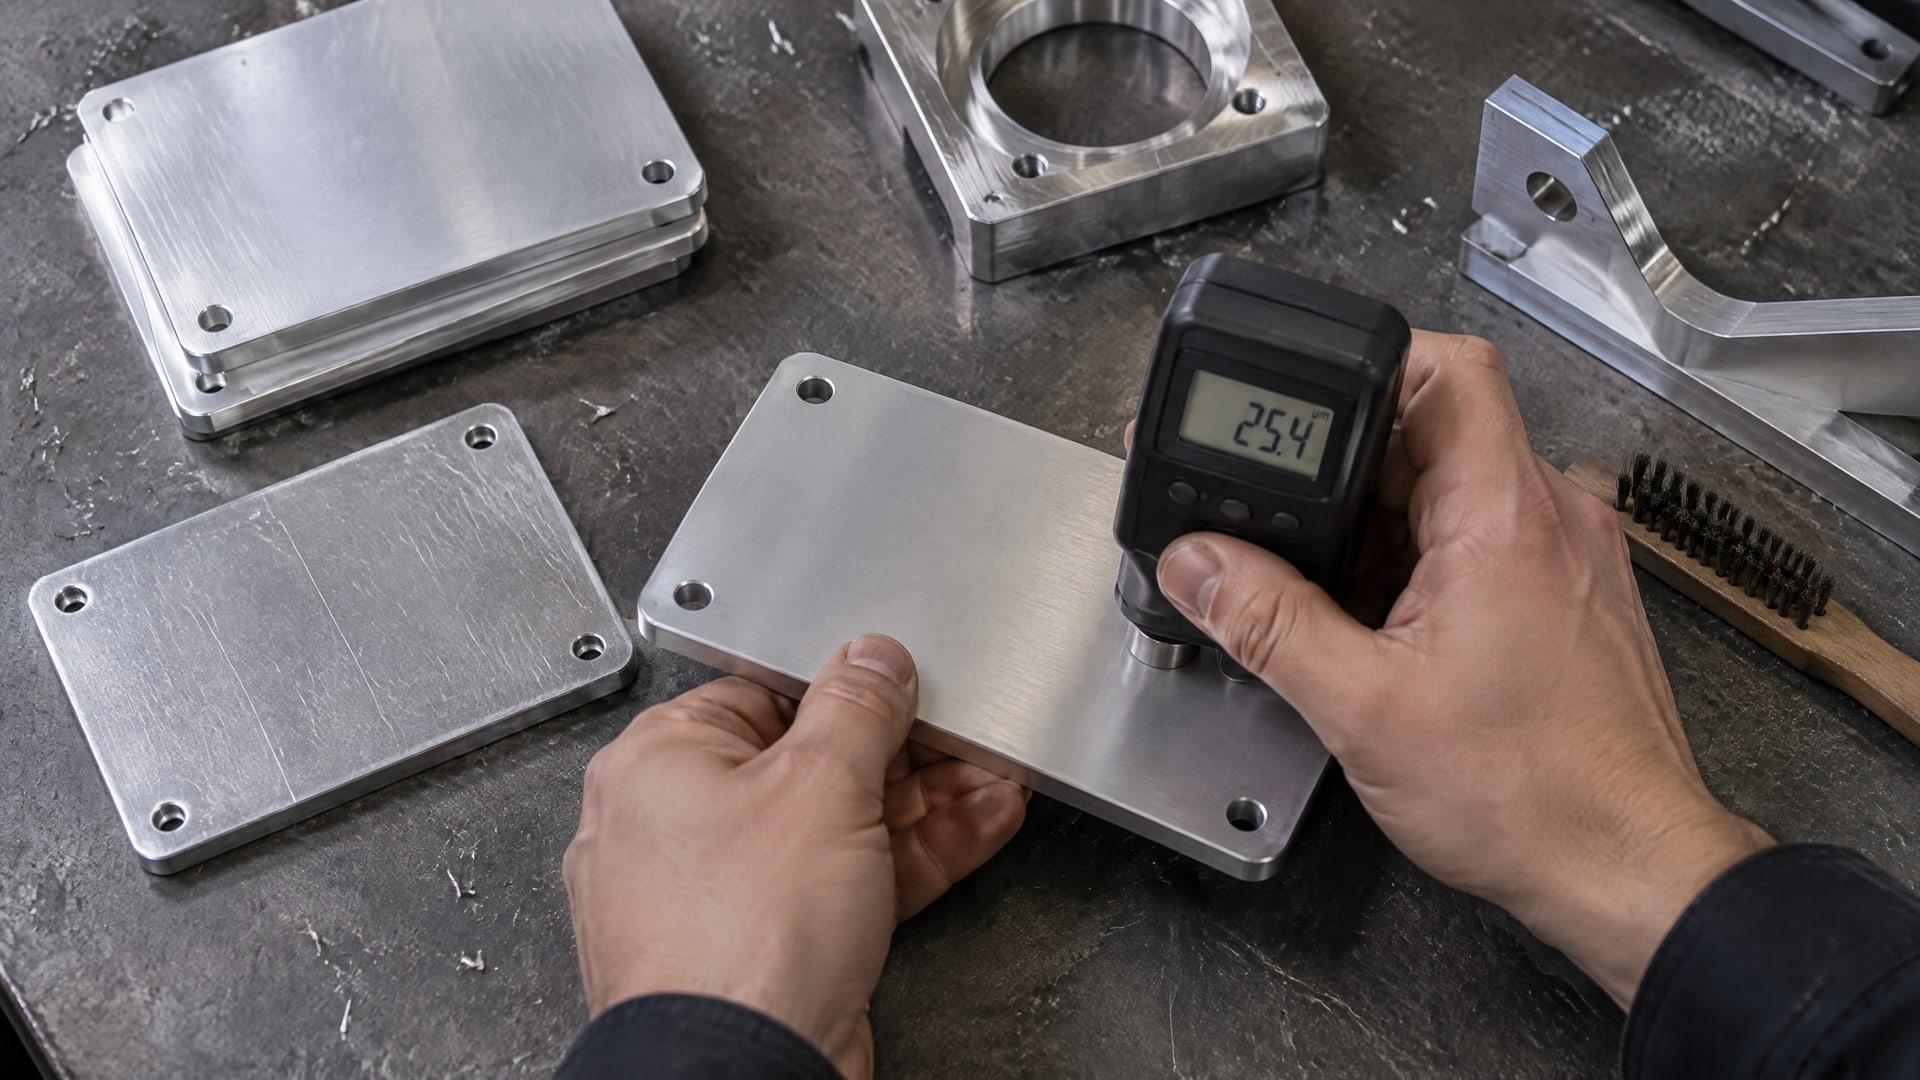
Для контроля толщины в источниках указаны ASTM B244, вихретоковый метод, и ASTM B487, металлографический или микроскопический метод. Выбор способа зависит от изделия и требований к контролю.
Для оценки коррозионной стойкости упоминается испытание в солевом тумане продолжительностью 336 часов по ASTM B117 на образцах, подобранных по сплаву и обработке. Результат такого испытания относится к конкретным образцам и условиям проведения, а не автоматически ко всем деталям из Д16.
Какие параметры зафиксировать в техническом задании
Обозначение и состав алюминиевого сплава, а также применимость выбранного нормативного документа.
Тип системы: отдельное PTFE-покрытие или твердый анодный слой с PTFE-импрегнацией.
Подготовку поверхности, толщину слоев и зоны маскирования.
Метод контроля толщины и требования к внешнему виду.
Необходимость проверки адгезии и коррозионной стойкости.
Восстановление анодированного слоя и скольжение контактных деталей
Восстановление анодированного слоя не равнозначно окраске или нанесению смазки.
Анодный слой представляет собой электрохимически сформированную оксидную структуру, поэтому способ восстановления выбирают с учетом глубины износа, сохранности геометрии и требуемой износостойкости. Если повреждение глубокое, одной PTFE-пропиткой проблему не решить: нужна полноценная восстановительная технология.
На анодирование влияет и режим процесса. В одном исследовательском материале указано, что чрезмерное увеличение времени анодирования может снизить толщину и износостойкость покрытия на 30–40% из-за роста пор под действием серной кислоты. Поэтому восстановление поврежденного слоя нельзя сводить к нанесению дополнительного скользящего состава.
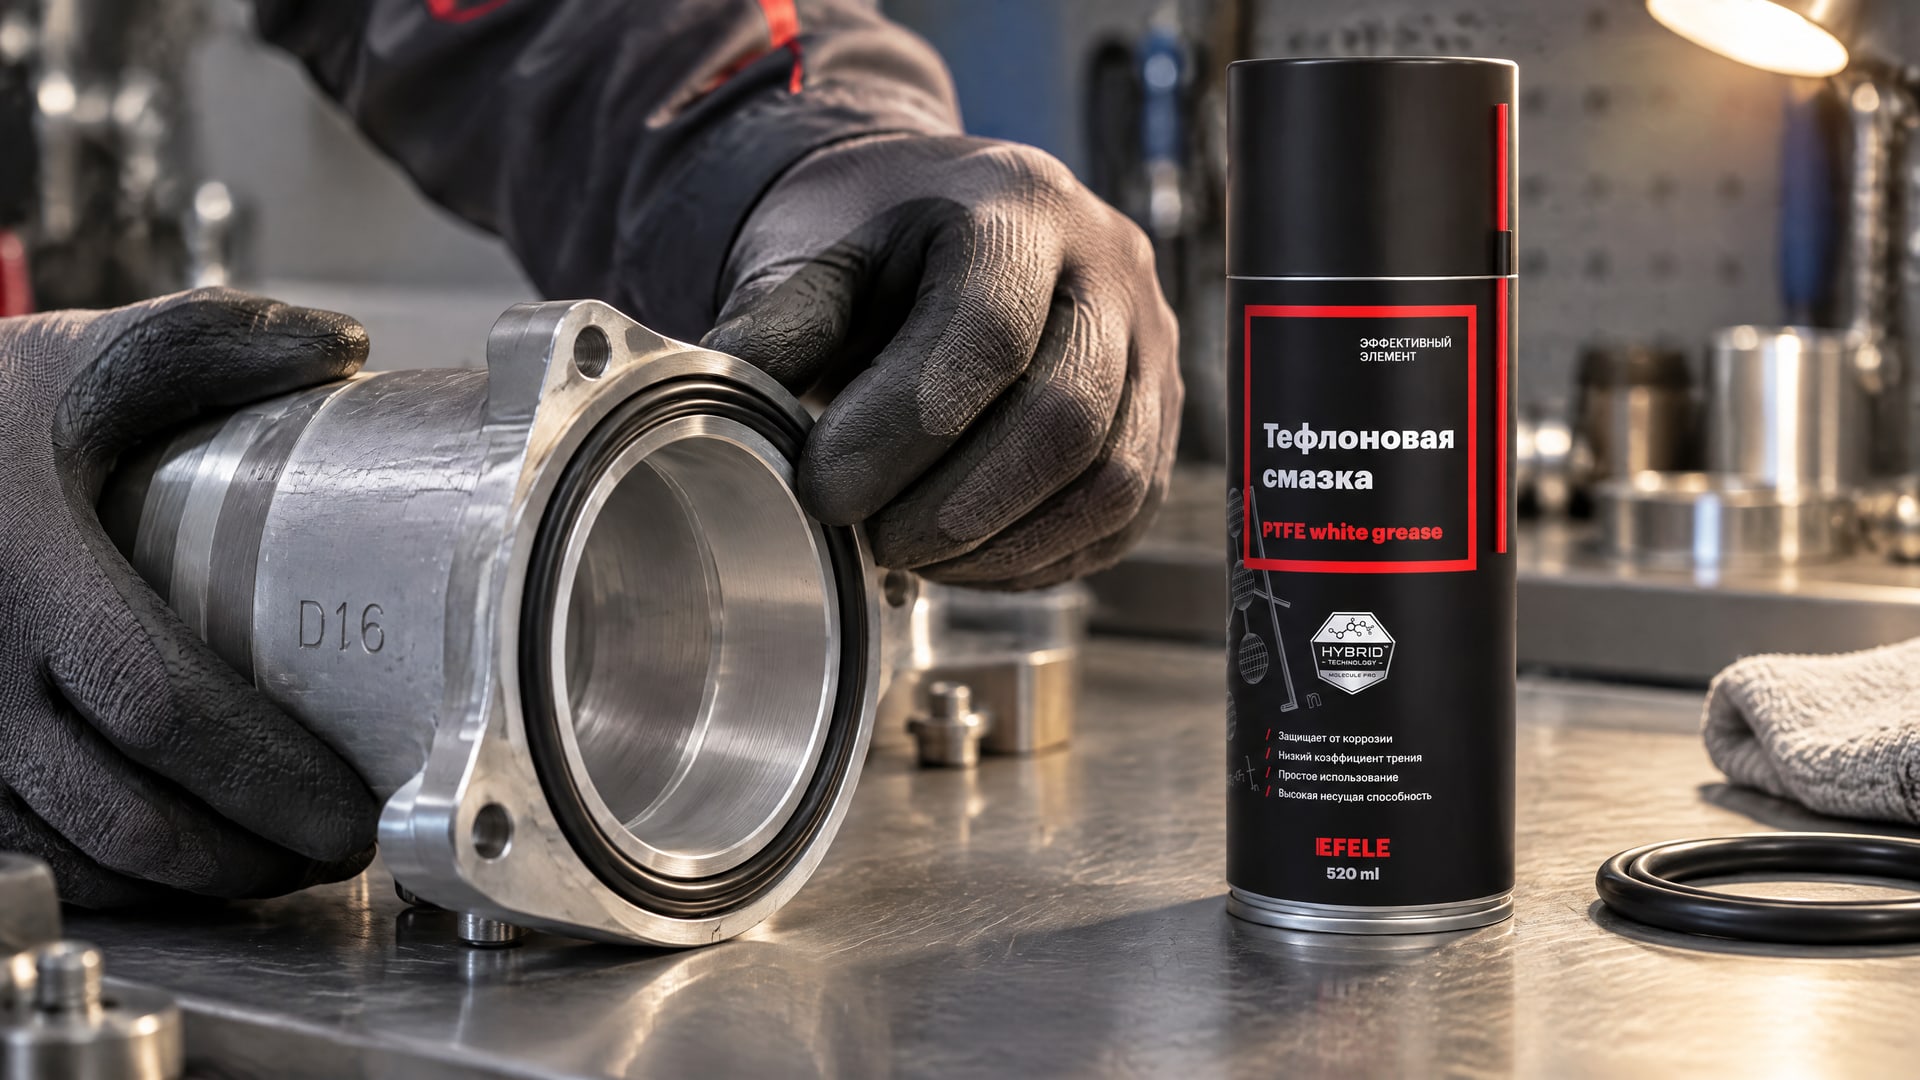
Когда задача состоит не в восстановлении анодирования, а в скольжении резиновой прокладки по алюминиевому корпусу Д16, может подойти тонкая пленка смазки. В таких узлах учитывают трение при перемещении и риск повреждения контактирующих поверхностей: EFELE Тефлоновая смазка формирует сверхтонкую пленку со смазывающими и разделительными свойствами. Это решение для контакта прокладки с корпусом, а не способ восстановить анодный слой.
Часто задаваемые вопросы
Какое тефлоновое покрытие выбрать для алюминия Д16?
Если деталь испытывает износ и должна сохранять ресурс, рассматривают твердое анодирование с PTFE-импрегнацией: анодный слой обеспечивает износостойкость, PTFE добавляет антифрикционные свойства. До выбора процесса проверяют состав сплава и применимость SAE AMS2482, а также требования к толщине и точности размеров.
Можно ли восстановить анодированный слой нанесением PTFE?
Нет, нанесение PTFE не восстанавливает электрохимически сформированный анодный слой. Сначала оценивают глубину износа и сохранность геометрии, затем выбирают совместимую восстановительную технологию. При глубоком повреждении одной пропитки PTFE недостаточно, поскольку она не заменяет изношенную основу, обеспечивающую износостойкость.
Подходит ли покрытие для плитки против скольжения для детали из Д16?
Нет оснований считать такие решения взаимозаменяемыми: запросы о покрытии для плитки против скольжения, включая керамогранит, относятся к другой поверхности и задаче. Для алюминиевой детали Д16 покрытие выбирают по составу сплава, подготовке, требуемым антифрикционным свойствам и условиям эксплуатации.
Как контролировать толщину PTFE-покрытия на алюминии?
В источниках указаны ASTM B244 для вихретокового контроля и ASTM B487 для металлографического или микроскопического метода. Выбор зависит от конструкции изделия и требований к проверке. Дополнительно оценивают внешний вид, наличие пор и непрокрасов, а при необходимости проводят испытания адгезии.
Заключение
Покрытие для скольжения на детали из Д16 выбирают с учетом всей системы, а не только материала верхнего слоя. Для износостойких деталей рассматривают твердое анодирование с PTFE-импрегнацией; для отдельного скользящего контакта возможна иная технология. PTFE-смазка облегчает движение сопряженных деталей, но не заменяет восстановление анодного покрытия.
Следующий шаг - зафиксировать состав и состояние детали, требования к посадочным размерам и условиям работы, затем согласовать технологию подготовки, тип покрытия и методы контроля с исполнителем. Для применения SAE AMS2482 отдельно проверьте, соответствует ли химический состав конкретного Д16 области стандарта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.