
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках

Прикипание гаек на шпильках дисковых задвижек предупреждают, защищая резьбовой контакт от заедания и коррозии. Для этого используют антифрикционные покрытия и смазку резьбового крепежа. В узлах, где важно сохранить возможность демонтажа, термоотверждаемое покрытие может работать как постоянный защитный слой, а смазочный состав наносят при сборке. Подбирать решение нужно с учетом материала деталей, температуры и требований к моменту затяжки.
Статья поможет инженерам, техническим специалистам и снабженцам оценить причины прикипания, понять различия между покрытием и пастой и подготовить требования к материалу. Отдельное внимание уделено соединениям из нержавеющей стали, повторной разборке и тому, почему затяжку смазанного крепежа нельзя выполнять по значениям для сухой резьбы.
Почему прикипают гайки на шпильках дисковых задвижек
Прикипание гаек на шпильках не всегда связано с ржавчиной.
Причиной могут стать высокая температура, загрязнение резьбы, неподходящая смазка или ее отсутствие. При движении и вибрации поверхностей возникает фреттинг, который также способствует повреждению контактных участков. В результате гайка может идти с заметным сопротивлением или не поддаваться при демонтаже.
Риск заедания особенно высок у нержавеющих сталей. Такие материалы склонны к схватыванию при контакте, поэтому для резьбовых пар из нержавеющей стали важен правильный выбор антизадирного состава. Внимания требуют и соединения из разнородных металлов: при подборе защиты учитывают не только температуру, но и материалы обеих деталей.
Что происходит с резьбой
При затягивании нагрузка распределяется между контактирующими поверхностями резьбы. Если трение нестабильно, отдельные участки могут повреждаться, а последующее отворачивание становится сложнее. Антизадирные составы и покрытия применяют, чтобы уменьшить риск заедания, коррозии и фреттинга при высоких температурах.
Если задвижку предстоит разбирать при ремонте или обслуживании, задача состоит не в фиксации гайки, а в сохранении возможности ее отворачивания. Поэтому антизадирный состав и фиксатор резьбы нельзя считать взаимозаменяемыми материалами: первый помогает предотвратить заедание, второй предназначен для удержания соединения от самоотвинчивания.
Когда меры защиты особенно важны
До выбора материала стоит выяснить, из каких сталей изготовлены шпилька и гайка, в какой среде работает узел и как часто планируется его разбирать. Если конструкция работает при повышенной температуре, состав подбирают с учетом температурного запаса. Значение имеет и состояние резьбы: загрязнение и повреждения могут мешать равномерной затяжке даже при использовании подходящего материала.
При нанесении антизадирной смазки для типового резьбового соединения ориентируются на тонкий слой порядка 0,1 мм. Избыточное количество меняет трение и затрудняет контроль затяжки. При этом смазанный крепеж затягивают не так, как сухой: практические рекомендации предусматривают корректировку момента на 20-25%.
Как работает термоотверждаемое покрытие для задвижек
Термоотверждаемые материалы применяют как постоянное покрытие, закрепленное на поверхности детали.
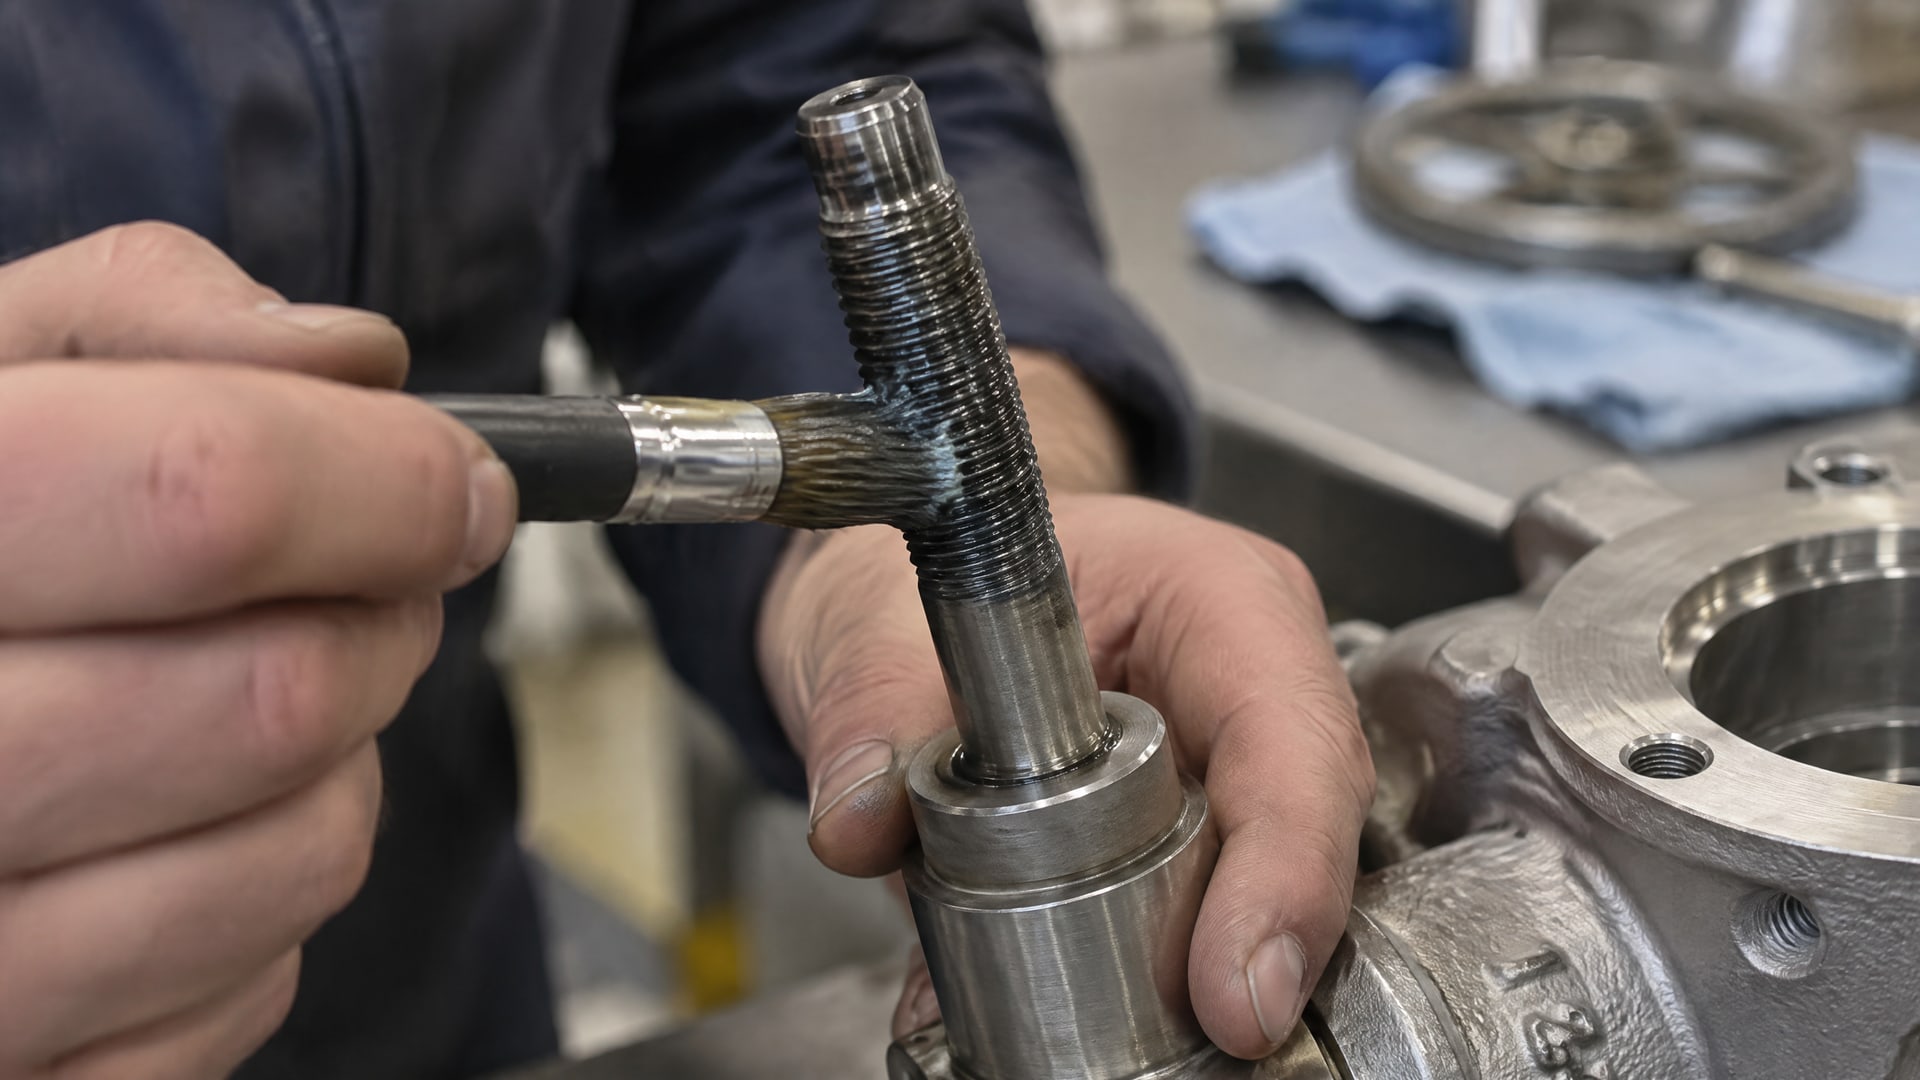
Для арматуры описаны покрытия штоков, предназначенные для защиты от заедания и рассчитанные на длительную эксплуатацию. Такой подход отличается от нанесения пасты перед сборкой: покрытие остается на детали, а смазочный состав формирует защитный слой непосредственно в резьбовом контакте.
Для шпилек и гаек принципиально заранее определить, какая поверхность должна быть покрыта и допускает ли конструкция применение такого материала. Нельзя автоматически переносить решение для штока арматуры на любой резьбовой крепеж: условия контакта, способ нанесения и требования к соединению нужно сверять с технической документацией на материал и узел.
Чем покрытие отличается от пасты
Покрытие заранее закрепляют на детали. Резьбовую пасту наносят при сборке, чтобы снизить трение и помочь предотвратить заедание. В некоторых узлах эти способы могут дополнять друг друга: постоянное покрытие защищает деталь, а смазка применяется на резьбе при монтаже. Решение зависит от конструкции и требований к обслуживанию.
Для пасты важно равномерное тонкое нанесение. Ориентир для типового соединения - около 0,1 мм. Если состав нанесен слишком толстым слоем, изменяются условия трения и становится сложнее корректно затянуть крепеж. Это особенно важно для узлов, где момент затяжки задан конструкторской документацией.
Как учитывать температуру
Материал выбирают по температуре работы соединения, а не только по типу покрытия или консистенции состава. Среди антизадирных материалов есть медные, никелевые, алюминиевые, молибденовые и безметаллические решения. Никелевые составы применяют для высокотемпературных узлов и соединений из нержавеющей стали; для таких композиций встречается заявляемая стойкость до 1315 °C. Это значение не следует переносить на другие материалы: рабочие параметры проверяют по документации конкретного состава.
При выборе покрытия также уточняют требования к повторному демонтажу и условиям эксплуатации. Если для узла предусмотрены отраслевые требования, проверяют подтверждение соответствия применимым спецификациям. Например, SAE AMS 2518D относится к регламентированным антизадирным материалам для специальных отраслей и не заменяет проверку требований к конкретной задвижке.
Смазка резьбового крепежа при сборке задвижки
Смазка резьбового крепежа помогает снизить трение в соединении и уменьшить риск заедания при последующем демонтаже.
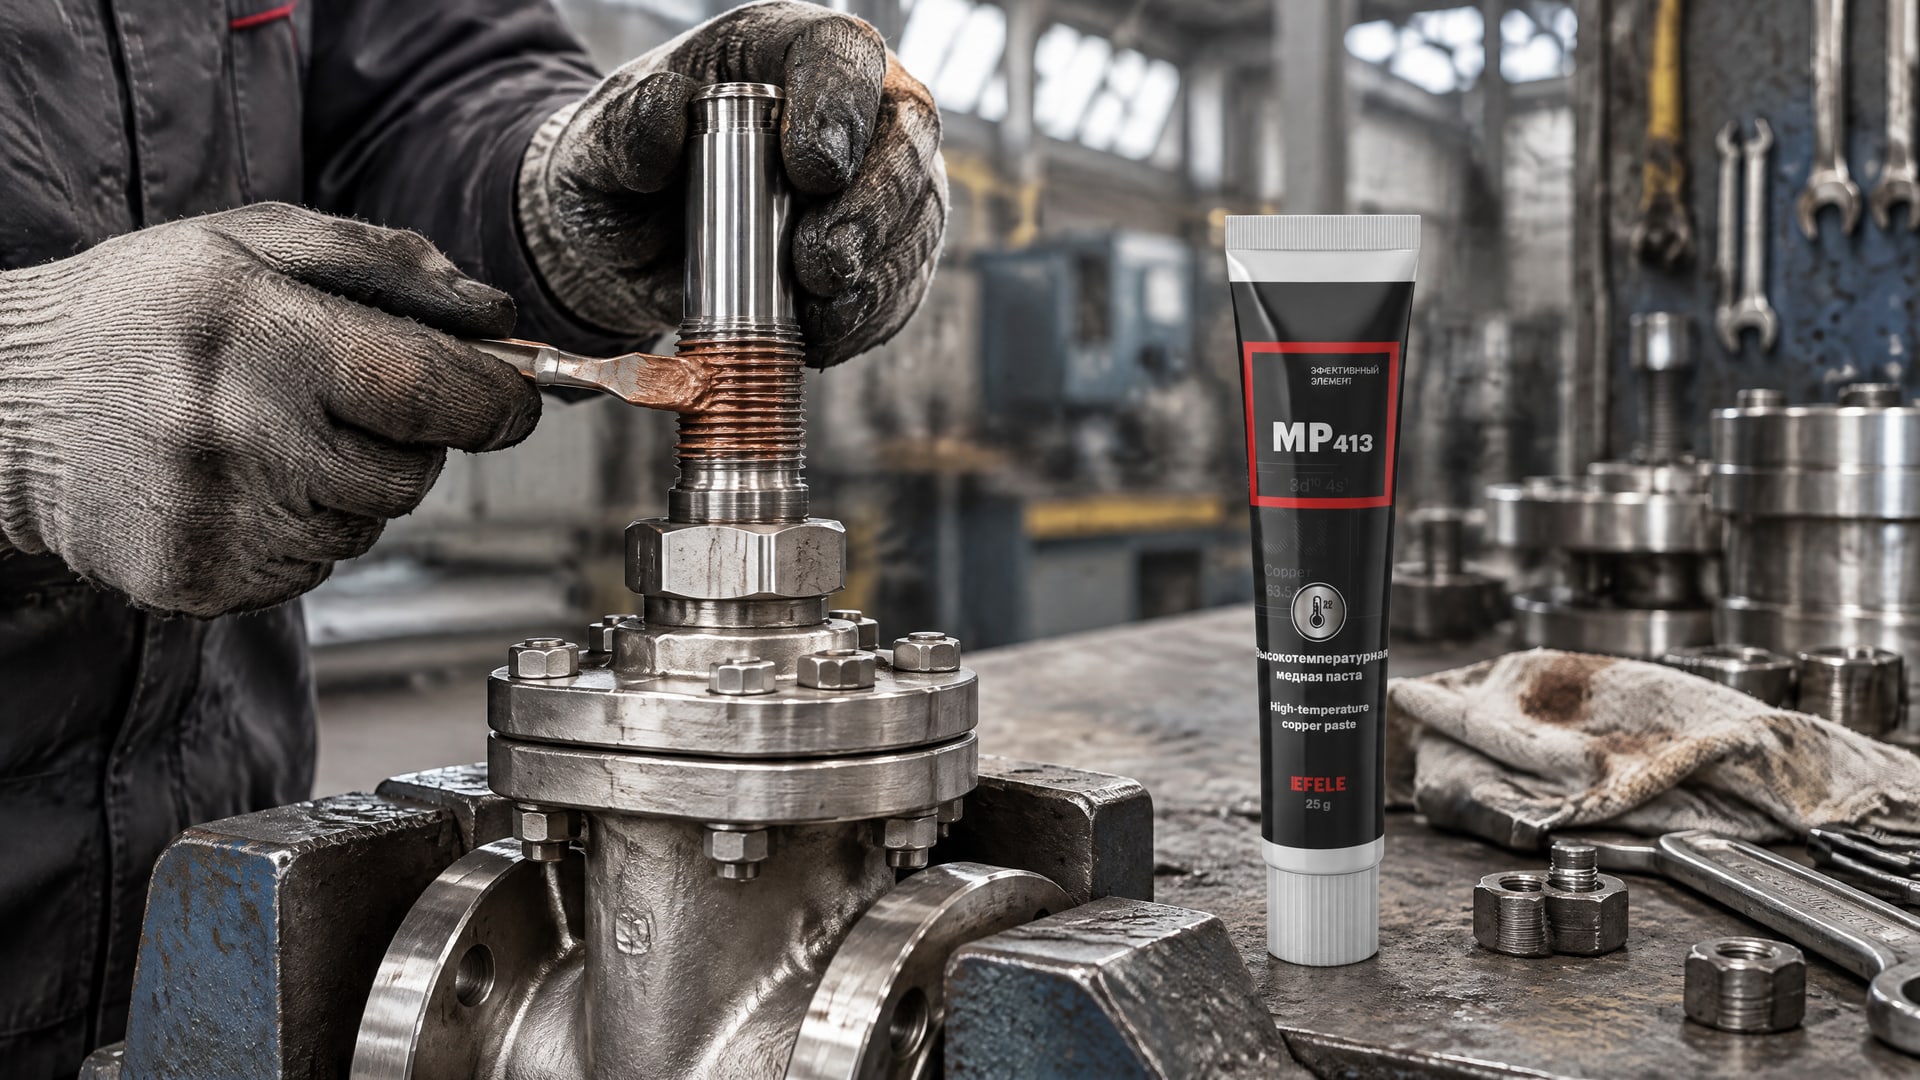
Ее подбирают с учетом материала шпильки и гайки, температуры и среды. Для резьбовых узлов из нержавеющей стали и пар разнородных металлов применение антизадирных материалов особенно актуально из-за повышенного риска схватывания.
Если проблема связана с фреттингом и коррозией, важно не ограничиваться нанесением любого состава на резьбу. Сначала определяют причины повреждения: оценивают состояние поверхностей, наличие загрязнений, условия температуры и вибрации. Затем выбирают материал, совместимый с узлом и подходящий для предполагаемого режима обслуживания.
Почему тонкого слоя достаточно
Для типового резьбового соединения слой антизадирной смазки порядка 0,1 мм считают достаточным. Равномерное нанесение помогает контролировать трение; избыток состава не дает дополнительной гарантии защиты и может повлиять на результат затяжки. После применения смазки момент корректируют, поскольку сухие значения для такого соединения не подходят.
На шпильках дисковых задвижек, где сочетаются высокая температура и вибрация, важно учитывать не только коррозию, но и заедание резьбы при последующей разборке. При фреттинге контактные поверхности изнашиваются, а отсутствие подходящей защиты увеличивает вероятность повреждения. Для таких условий в ремонтной практике используют EFELE MP-413, медную резьбовую пасту, заявленную для защиты от коррозии и заедания.
Смазка и момент затяжки
Антизадирный материал снижает коэффициент трения. Поэтому гайка при том же моменте может получить большее натяжение, чем при затяжке сухой резьбы. В рекомендациях встречается снижение момента на 20-25% для смазанного крепежа; отдельное значение для сопоставимого натяжения - на 25% относительно сухого соединения.
Эти ориентиры не заменяют требования конструкторской документации. Для ответственного узла момент назначают отдельно, учитывая чистоту резьбы, наличие смазки или герметика, степень смазывания и конструкцию крепежа. Если документация задает значение для сухой резьбы, его нельзя без проверки переносить на соединение с антизадирным составом.
Как выбрать антифрикционное покрытие для болтов и шпилек
Подбор начинают с условий работы соединения.
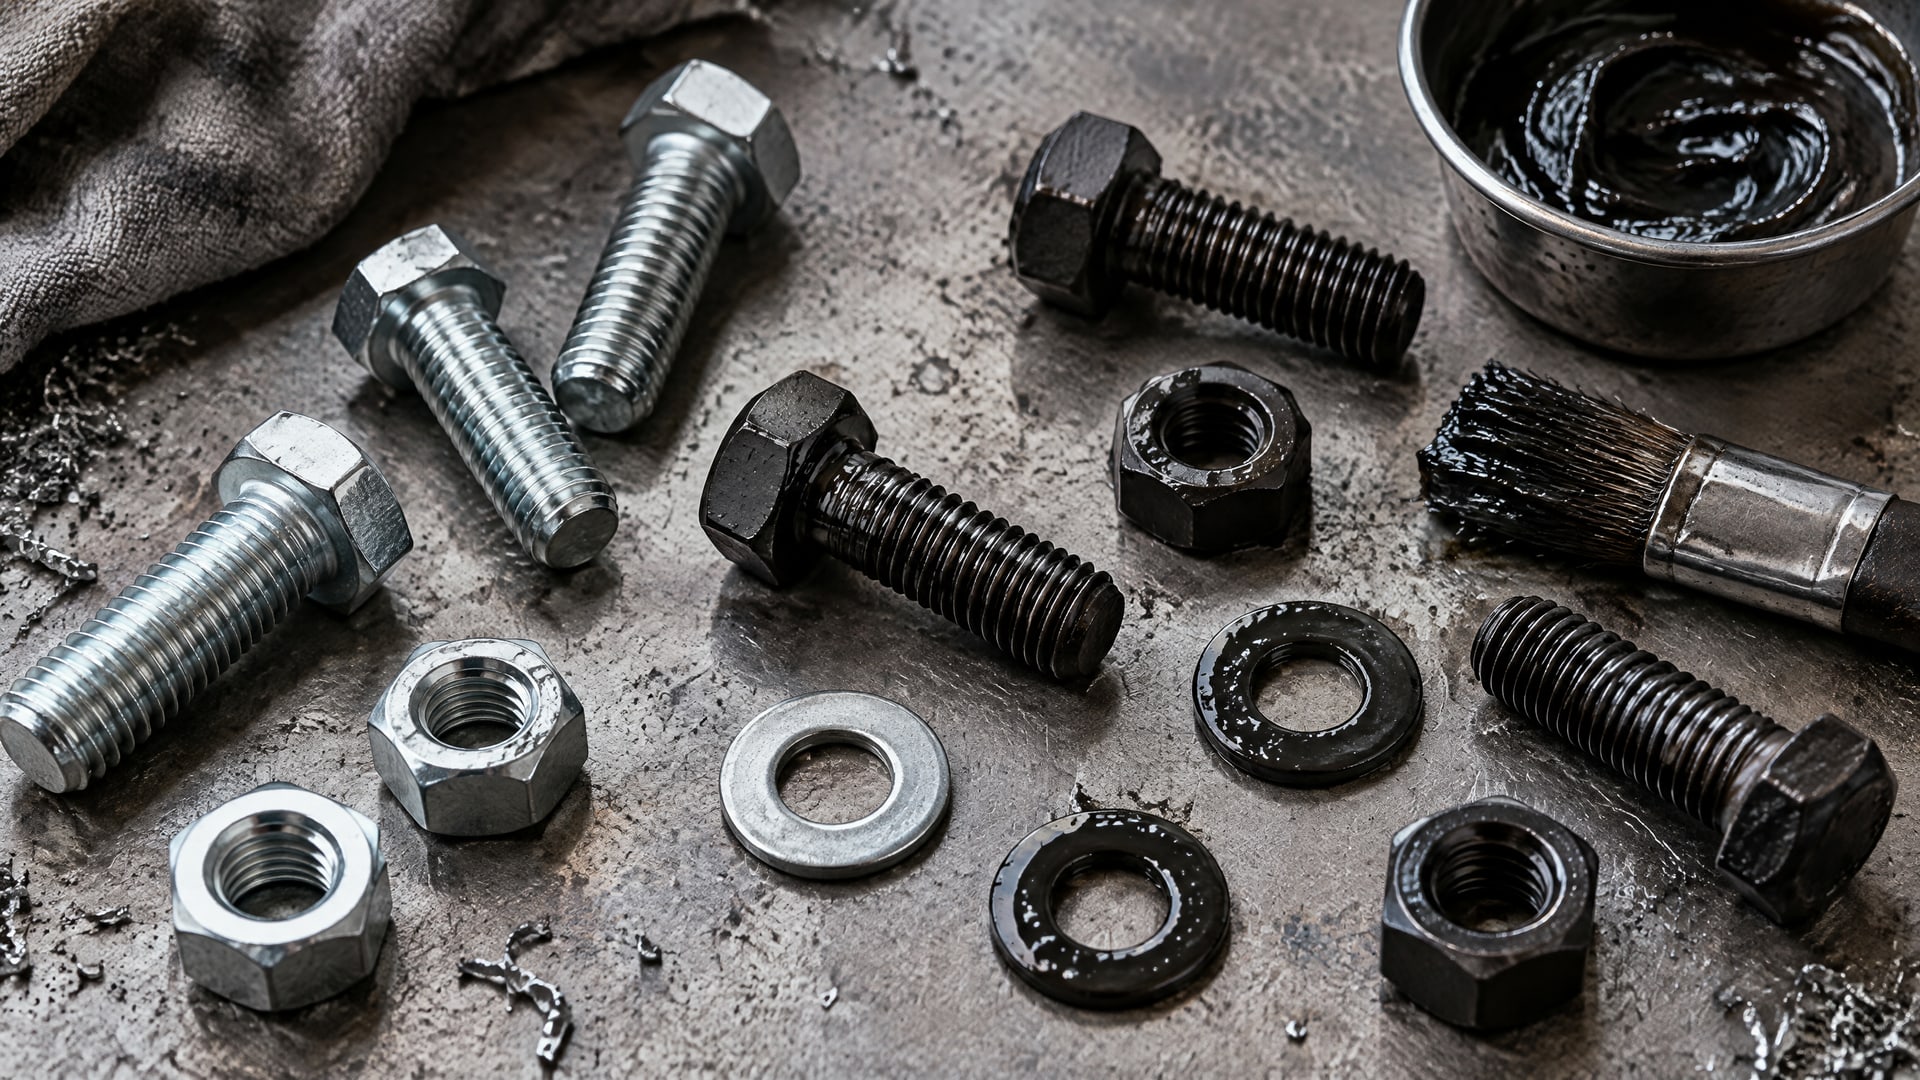
Уточняют материалы гайки и шпильки, максимальную рабочую температуру, воздействие коррозионной среды и необходимость периодического демонтажа. Затем определяют, подойдет ли постоянное покрытие, паста при сборке или их сочетание. Для покрытий важно проверить, предназначены ли они для конкретной детали и резьбового контакта.
Антифрикционное покрытие болтов и шпилек не выбирают только по слову «высокотемпературное» в описании. Разные составы рассчитаны на разные сочетания металлов и условия эксплуатации. Например, никелевые варианты рассматривают для высокотемпературных соединений и нержавеющих сталей, но конкретную рабочую температуру подтверждают по документации именно выбранного материала. Для никелевых композиций встречается заявляемая стойкость до 1315 °C, однако этот параметр нельзя распространять на всю группу покрытий.
Что проверить перед применением
Материалы гайки и шпильки, включая наличие нержавеющих сталей и разнородных металлических пар.
Температуру работы узла и подтвержденный диапазон применения выбранного состава.
Наличие коррозии, загрязнений и следов фреттинга на резьбе.
Требования к повторному демонтажу и совместимость покрытия с конструкцией соединения.
Значение момента затяжки для смазанной резьбы, установленное технической документацией.
Наличие отраслевых подтверждений, если они требуются для конкретной области применения.
При нанесении пасты ориентируются на слой около 0,1 мм и распределяют состав равномерно. При использовании антизадирного материала учитывают корректировку момента затяжки на 20-25% относительно сухой резьбы, если такое значение соответствует документации узла. Практический результат зависит и от состояния резьбы: смазка не устраняет повреждения, загрязнения или ошибки сборки.
Санитарные и отраслевые требования
Если задвижка установлена на технологической линии с возможным случайным контактом смазки с пищей, проверяют наличие допуска NSF H1 у самого смазочного материала. H1 допускает только случайный контакт с пищей. Категория H2 предназначена для зон без контакта с пищей, а 3H относится к разделительным агентам для прямого контакта. Эти категории имеют разные назначения и не заменяют друг друга.
В специальных отраслях могут действовать дополнительные спецификации. SAE AMS 2518D и отраслевые требования проверяют только тогда, когда они предусмотрены для конкретного применения. Само по себе соответствие определенной спецификации не подтверждает пригодность материала для любой задвижки или любого режима эксплуатации.
Как организовать защиту резьбы и контроль сборки
Для устойчивого результата решение по защите резьбы включают в порядок сборки и обслуживания задвижки.
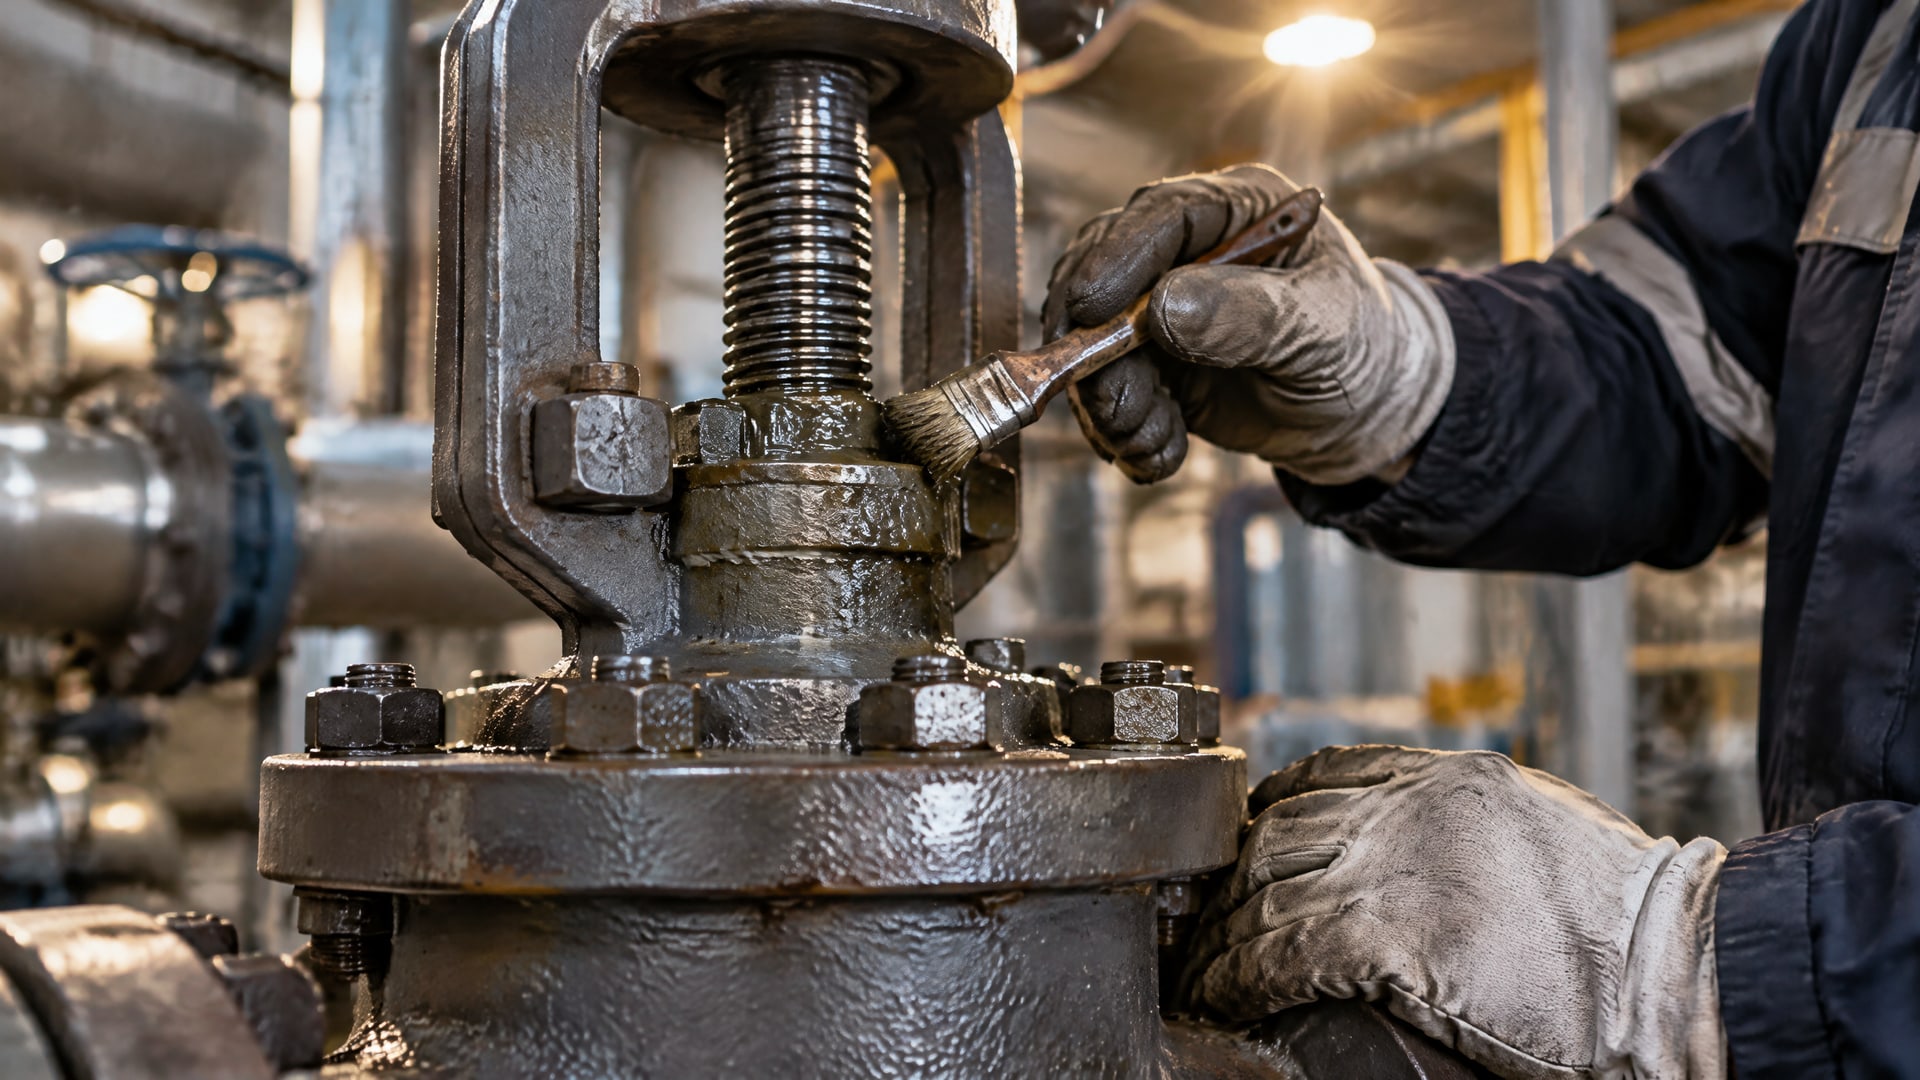
В документации фиксируют состояние деталей перед монтажом, выбранный материал, способ его нанесения и момент затяжки. Если применяется постоянное покрытие, проверяют требования к обработке детали и соответствие покрытия рабочим условиям. Если используется паста, указывают, на какие поверхности и в каком количестве ее наносят.
Отдельно важно исключить смешение задач. Антизадирная паста снижает риск заедания и облегчает разборку. Фиксатор резьбы предназначен для сопротивления самоотвинчиванию. Подмена одного материала другим способна осложнить обслуживание соединения, особенно когда гайку необходимо снять при ремонте.
Последовательность проверки
Уточнить материал шпильки и гайки, условия температуры и возможные коррозионные воздействия.
Осмотреть резьбу и удалить загрязнения, которые могут повлиять на трение и затяжку.
Выбрать покрытие или смазочный состав с учетом повторного демонтажа и требований к узлу.
Нанести смазку равномерно; для типового резьбового соединения ориентир составляет около 0,1 мм.
Проверить, что момент затяжки рассчитан для смазанного крепежа, а не перенесен без поправки с сухой резьбы.
Зафиксировать примененный материал и параметры сборки в документации на обслуживание.
Корректировка момента для смазанного соединения может составлять 20-25%, а в отдельных рекомендациях указывается снижение на 25%. Это не универсальная настройка для любой задвижки: окончательное значение должно учитывать конструкцию и требования документации. Для ответственного крепежа особенно важно контролировать чистоту резьбы и равномерность нанесения состава.
Часто задаваемые вопросы
Почему гайка прикипает к шпильке, если соединение не заржавело?
Заедание может возникать не только из-за коррозии. Среди причин - высокая температура, фреттинг, загрязнение, неподходящая смазка и склонность контактирующих металлов к схватыванию. Риск повышен для резьбовых пар из нержавеющей стали. Поэтому при осмотре проверяют не только ржавчину, но и состояние контактных поверхностей.
Можно ли затягивать смазанную гайку так же, как сухую?
Нет, сухое значение нельзя автоматически переносить на смазанную резьбу. Антизадирный материал снижает трение, поэтому при том же моменте натяжение крепежа может измениться. Практические рекомендации указывают корректировку на 20-25%, но для ответственного соединения момент сверяют с конструкторской документацией.
Какой слой антизадирной смазки наносить на резьбу?
Для типового резьбового соединения достаточно слоя порядка 0,1 мм. Состав распределяют тонко и равномерно: избыток не гарантирует лучшую защиту и мешает контролировать трение при затяжке. Точные требования могут зависеть от материала и конструкции соединения, поэтому их сверяют с документацией на узел и состав.
Термоотверждаемое покрытие заменяет смазку при сборке?
Не всегда. Покрытие закрепляют на поверхности детали как постоянный защитный слой, а смазку наносят непосредственно на резьбу при сборке. В некоторых конструкциях эти решения дополняют друг друга, но их применимость зависит от детали, условий работы и требований к демонтажу. Схему защиты проверяют по документации на материал и узел.
Заключение
Чтобы решить проблему прикипания гаек на шпильках дисковых задвижек, нужно определить причины заедания и выбрать защиту с учетом материала деталей, температуры и необходимости повторной разборки. Термоотверждаемое покрытие может защищать поверхность постоянно, а антизадирная паста применяется при сборке. Для смазанной резьбы обязательно учитывают изменение трения и корректируют момент затяжки по требованиям к соединению.
Следующий шаг - проверить материал шпилек и гаек, рабочие условия и действующее значение момента затяжки. Затем закрепить в документации выбранный способ защиты, требования к нанесению и параметры сборки, а для конкретного покрытия или пасты свериться с технической документацией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.
Узнайте, как правильно определить максимальную скорость подшипника с твердосмазочным покрытием, учитывая все важные факторы.