
Противозадирные присадки в масле: связаны ли нагрузка сваривания и диаметр пятна износа?
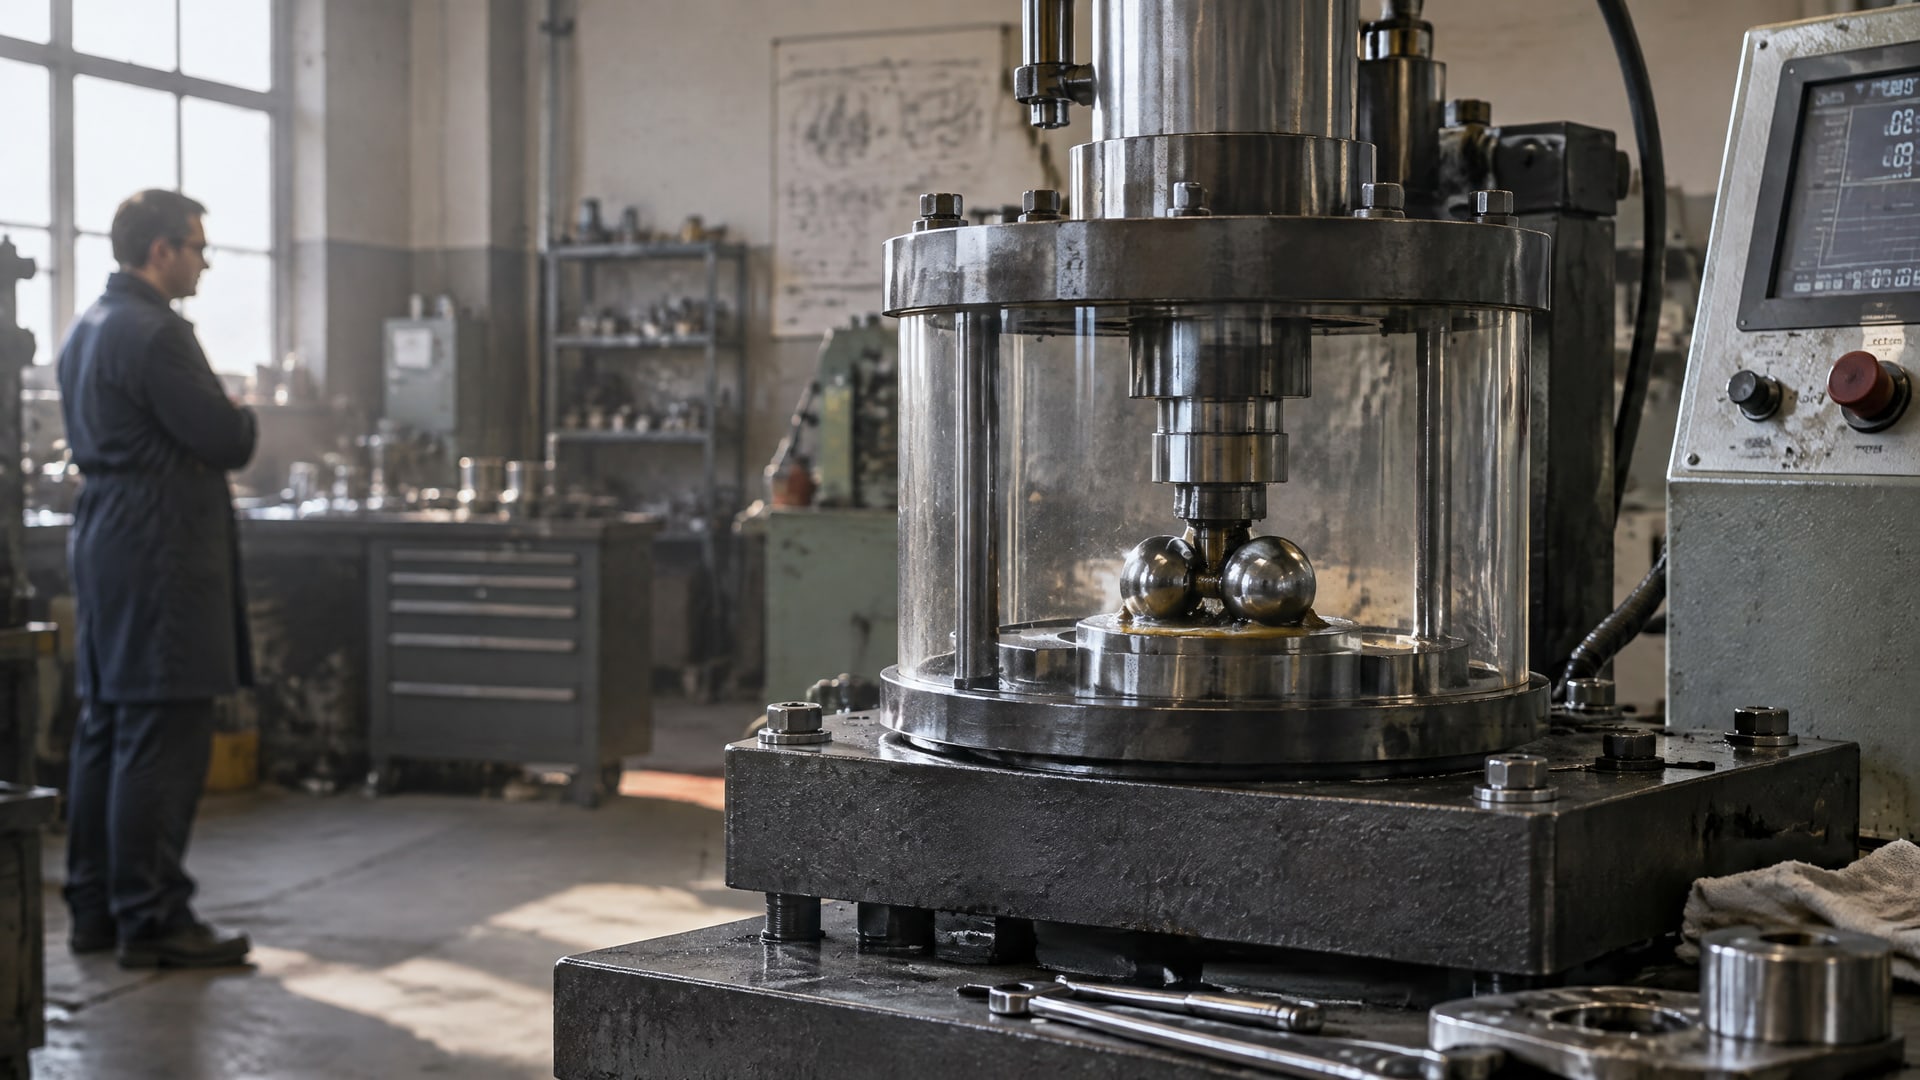
Нагрузка сваривания и диаметр пятна износа связаны с защитными свойствами смазки, но прямой универсальной зависимости между ними нет. Первый показатель характеризует предел противозадирной защиты, второй отражает износ при заданных условиях испытания. Поэтому высокий результат по нагрузке сваривания не гарантирует минимального пятна износа, и наоборот.
Разобраться в показателях полезно инженерам, техническим специалистам и закупщикам, которые сравнивают масла и пластичные смазки или рассматривают противозадирную присадку в масло. Ниже разберем, что именно измеряют эти параметры, как их сопоставлять по ГОСТ 9490-75 и на что смотреть при выборе смазочного материала для узла с риском износа и задира.
Что показывают нагрузка сваривания и диаметр пятна износа
Нагрузка сваривания показывает, при какой нагрузке в испытании происходит схватывание металлических поверхностей.
В ГОСТ 9490-75 это наименьшая нагрузка, при которой машина автоматически останавливается из-за сваривания шариков. Если сваривания не произошло, стандарт предусматривает условное определение нагрузки сваривания по достижении среднего диаметра пятна износа 3 мм и более.
Диаметр пятна износа отвечает на другой вопрос: насколько сильно изнашиваются поверхности в заданном режиме испытания. Результат зависит от условий, при которых смазку испытывают, поэтому значение имеет не только число в паспорте, но и указанная методика. Одно и то же значение пятна без сведений о режиме испытания не дает полной картины.
Показатели связаны общей способностью смазки формировать защитную пленку, однако характеризуют разные предельные состояния. Пятно износа отражает противоизносные свойства при заданной нагрузке и времени. Нагрузка сваривания показывает предел противозадирной защиты, то есть момент разрушения пленки и схватывания металла.
Для оценки трибологических свойств также используют индекс задира и критическую нагрузку. Эти параметры дополняют картину, но не превращают испытание в единую шкалу, где улучшение одного показателя автоматически означает улучшение остальных. Поэтому при анализе данных важно различать, что именно измеряет каждый показатель и в каком режиме.
Почему нельзя подменять один показатель другим
Небольшое пятно износа не доказывает, что смазка выдержит высокую нагрузку до сваривания. Аналогично высокая нагрузка сваривания не гарантирует малого пятна при испытании на износ. На практике эти показатели могут частично коррелировать, но не являются взаимозаменяемыми.
Это различие важно при подборе смазки для узлов, где одновременно возможны длительное трение и резкие перегрузки. Если оценивать только одну цифру, можно упустить свойства, определяющие поведение материала в другом режиме.
Как испытание смазки по ГОСТ 9490-75 определяет показатели
ГОСТ 9490-75 описывает испытание на четырехшариковой машине.
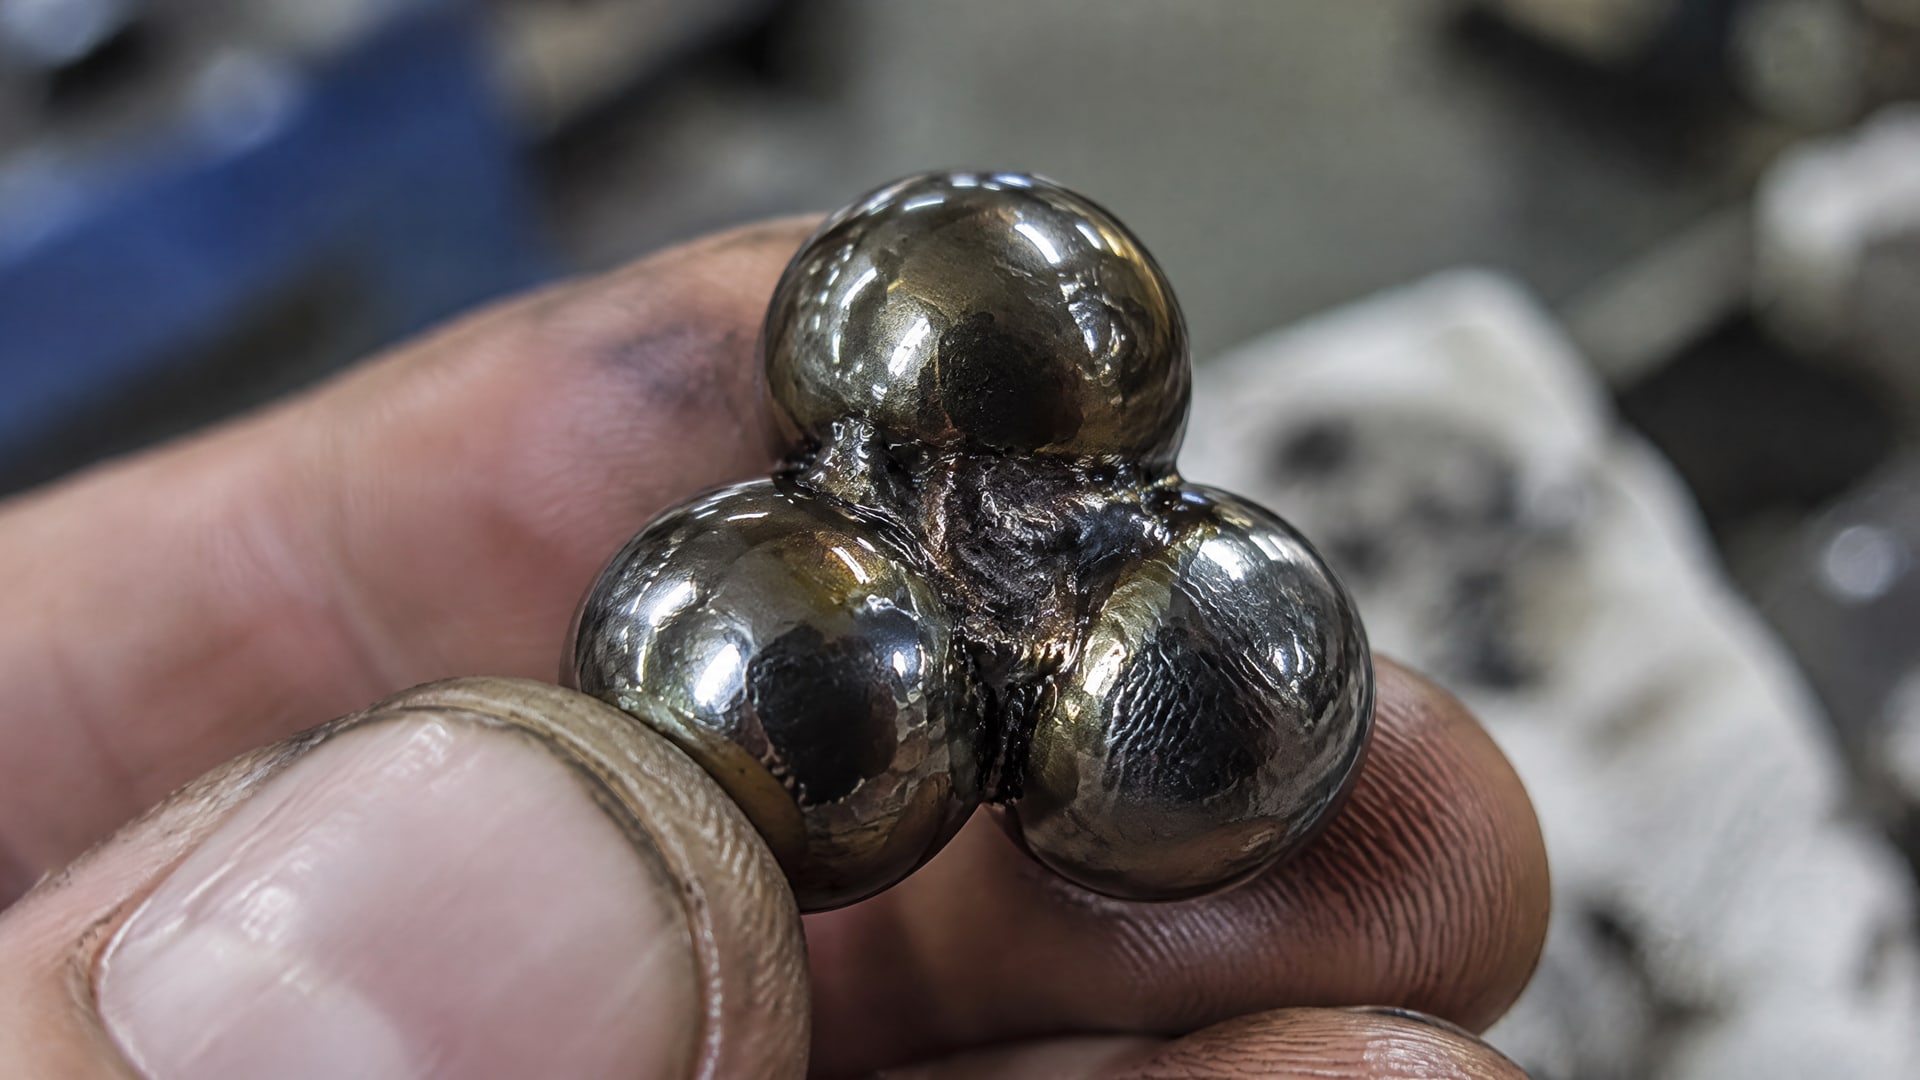
Для нагрузки сваривания оценивают момент, когда металлические шарики свариваются и машина останавливается. Если сваривания нет, стандарт связывает условную нагрузку сваривания со средним диаметром пятна износа 3 мм и более.
В публикациях о ГОСТ 32501 встречается и другой критерий: условную нагрузку связывают с пятном диаметром не более 4 мм. Это различие показывает, почему нельзя сопоставлять результаты, не проверив методику и формулировку показателя. Значения 3 мм и 4 мм относятся к разным описаниям критериев, а не к двум границам одной универсальной шкалы.
Для сравнения смазок необходимо знать стандарт и режим испытания. На результаты влияют условия, в которых проводят измерение, включая нагрузку, скорость, температуру и продолжительность испытания. Если эти параметры различаются, паспортные значения нельзя трактовать как прямое сравнение материалов.
Что проверять в протоколе или паспорте
Указан ли стандарт испытания, например ГОСТ 9490-75.
Разделены ли в документации нагрузка сваривания и диаметр пятна износа.
Приведены ли условия испытания, при которых получены значения.
Есть ли дополнительные показатели: индекс задира и критическая нагрузка.
В ASTM для оценки износа обычно используют ASTM D2266 со средним диаметром пятна износа, а для задирной стойкости применяют ASTM D2596 с показателями load-wear index и welding load. Эти методы отвечают на разные вопросы. Поэтому даже если в паспортах указаны показатели с похожими названиями, сначала нужно убедиться, что стандарты и условия сопоставимы.
Есть ли прямая зависимость между нагрузкой сваривания и пятном износа
Универсальной прямой зависимости нет.
Два показателя характеризуют защитные свойства смазки, но фиксируют разные результаты испытаний: размер пятна в заданном режиме и предел, при котором происходит сваривание. Высокая нагрузка сваривания не позволяет автоматически заключить, что износ будет минимальным.
В опубликованном примере для EP-продукта указаны нагрузка сваривания более 2500 Н и диаметр пятна износа менее 0,6 мм при испытании по ГОСТ 9490-75 на режиме 40 кгс. Такой набор значений показывает, что высокий сварочный предел может сочетаться с малым пятном износа. Но один пример не устанавливает линейную зависимость и не дает основания пересчитывать один показатель в другой.
Как читать сочетание результатов
Если пятно износа невелико, это говорит о результатах противоизносного испытания в указанном режиме. Если нагрузка сваривания высока, это свидетельствует о более высоком пределе противозадирной защиты в соответствующей методике. Оба результата полезны, но применительно к разным условиям контакта.
При граничной смазке, ударных нагрузках или высоком контактном давлении важнее учитывать нагрузку сваривания и индекс задира. Если задача состоит в снижении износа при штатном режиме, больший интерес представляет диаметр пятна износа при заданных условиях. Выбор зависит от характера работы узла, а не от того, какой показатель выглядит внушительнее.
В практической оценке следует сопоставлять данные внутри одной методики. Если один материал испытан по ГОСТ 9490-75, а другой - по ASTM D2266 или ASTM D2596, сравнение отдельных чисел может быть некорректным. Для инженерного решения нужны результаты по тем параметрам, которые соответствуют режиму работы узла.
Противозадирные присадки в масле: что учитывать при подборе
Противозадирные присадки предназначены для повышения защиты от задира, но их наличие не означает автоматического улучшения всех характеристик масла.
В частности, нельзя считать, что любая присадка уменьшит диаметр пятна износа в той же пропорции, в какой изменится нагрузка сваривания. Это разные показатели, и их нужно оценивать по отдельным результатам испытаний.
При выборе присадки на основе серы или другого EP-агента важно учитывать совместимость с базовым маслом, материалами узла и рабочей температурой. Само упоминание серы в описании не подтверждает пригодность состава для конкретной системы. Для трансмиссионного масла и моторного масла требования к применяемому составу могут различаться, поэтому переносить рекомендацию с одного типа масла на другой без проверки нельзя.
Почему противозадирные присадки в моторное масло требуют отдельной оценки
К моторному маслу нельзя добавлять присадку только на основании высокой нагрузки сваривания. Для такого решения учитывают допуски производителя, вязкость, термостабильность и совместимость с системой смазки. EP-пакет в моторном масле ограничен конструкцией двигателя, поэтому дополнительный компонент может повлиять на совместимость, образование отложений или ресурс системы.
При оценке трансмиссионного масла с серосодержащей противозадирной присадкой также недостаточно ориентироваться на одно число. Нужно сверить характеристики состава с условиями работы узла и документацией на масло. Если данных о совместимости нет, результат испытания на четырехшариковой машине сам по себе не подтверждает, что присадка подходит для применения.
Для инженера и снабженца рациональный порядок такой: определить режим работы узла, запросить значения нагрузки сваривания и пятна износа с указанием методов испытания, затем проверить соответствие масла требованиям оборудования. Если задача касается штатного износа, в приоритете данные по пятну. При риске задира и ударных нагрузках рассматривают нагрузку сваривания вместе с индексом задира.
Как сравнивать смазки и выбирать нужный показатель
Сравнение паспортных данных имеет смысл только при одинаковом стандарте и сопоставимых условиях испытания.
Нельзя напрямую ранжировать продукты по одному значению, если для одного указана нагрузка сваривания по ГОСТ 9490-75, а для другого - показатель по иной методике. В таком случае сначала выясняют, что именно измерено и как определен результат.
Для узлов с риском задира оценивают нагрузку сваривания и индекс задира, а также проверяют диаметр пятна износа. Для задач, где приоритетом служит ограничение износа в штатном режиме, сопоставляют пятна, полученные при одинаковой нагрузке и времени. Если в документации отсутствуют условия испытания, корректное сравнение затруднено.
Практический алгоритм оценки
Зафиксируйте характер нагрузки: штатная, ударная или связанная с высоким контактным давлением.
Определите, какой риск важнее для узла: износ или задир.
Сверьте стандарты и режимы, по которым получены значения.
Изучите нагрузку сваривания, диаметр пятна износа, индекс задира и критическую нагрузку как отдельные параметры.
Для присадки проверьте совместимость с базовым маслом, материалами узла и рабочей температурой.
Такой порядок помогает избежать ошибки, когда выбор делают по максимальной нагрузке сваривания или минимальному пятну износа без учета других условий. Оценивать нужно не абстрактно «лучшую» цифру, а соответствие характеристик реальному режиму узла и требованиям системы смазки.
Часто задаваемые вопросы
Высокая нагрузка сваривания всегда означает меньший износ?
Нет. Нагрузка сваривания показывает предел противозадирной защиты, а диаметр пятна износа характеризует износ в заданном режиме испытания. Эти показатели могут быть связаны общей способностью смазки формировать защитную пленку, но один не гарантирует улучшения другого. Для сравнения нужны оба результата и условия их получения.
Почему в одном источнике указан критерий 3 мм, а в другом 4 мм?
ГОСТ 9490-75 связывает условную нагрузку сваривания при отсутствии сваривания со средним пятном износа 3 мм и более. В материалах о ГОСТ 32501 встречается критерий 4 мм. Это разные описания методик или редакций, поэтому результаты нужно сопоставлять только в рамках одного стандарта и корректно указанного режима.
Подойдет ли противозадирная присадка в моторное масло?
Не любую присадку можно применять в моторном масле. Помимо противозадирных свойств учитывают допуски производителя, вязкость, термостабильность и совместимость с системой смазки. EP-пакет ограничен конструкцией двигателя, поэтому добавление компонента без проверки может повлиять на совместимость, образование отложений или ресурс системы.
Можно ли сравнить результаты ГОСТ и ASTM напрямую?
Не следует сопоставлять отдельные значения без проверки методики. ГОСТ 9490-75 описывает четырехшариковое испытание, ASTM D2266 применяют для оценки износа, а ASTM D2596 - для задирной стойкости. У этих методов разные задачи и показатели, поэтому для сравнения нужны одинаковые стандарты и сопоставимые условия.
Заключение
Прямой универсальной зависимости между нагрузкой сваривания и диаметром пятна износа нет: первый показатель характеризует предел противозадирной защиты, второй - износ при заданных условиях испытания. Поэтому противозадирные присадки в масле оценивают не по одному результату, а с учетом обоих показателей, индекса задира, критической нагрузки и совместимости с системой смазки.
Следующий шаг для подбора - определить характер нагрузки в узле и запросить данные испытаний с указанием стандарта и режима. Затем сопоставьте результаты по одинаковой методике и проверьте, соответствует ли выбранное масло требованиям оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.