
Скольжение резиновой прокладки по алюминию: восстановление анодного слоя твердосмазочным покрытием
Антифрикционное твердосмазочное покрытие снижает трение и износ при скольжении резиновой прокладки по алюминию, но не восстанавливает анодный слой и геометрию детали. Если повреждение глубокое, сначала оценивают необходимость повторного анодирования или селективного твердого покрытия, а сухую смазочную пленку рассматривают как дополнительную защиту контактной зоны.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, когда достаточно нанести твердосмазочное покрытие, а когда нужна обработка алюминиевого сплава. Разберем роль пористости анодного слоя, параметры нанесения и контроль качества, а также выбор решения для скользящего контакта с резиновым уплотнением.
Что означает восстановление анодного слоя
Выражение «восстановление анодного слоя» может описывать две разные задачи.
Первая - вернуть изношенному участку геометрию и защитное покрытие. Вторая - снизить трение в контакте, где анодированная поверхность взаимодействует с другой деталью, например с резиновой прокладкой. Сухая пленочная смазка решает прежде всего вторую задачу: уменьшает трение, износ и склонность к задирам на алюминии и алюминиевых сплавах.
Тонкая смазочная пленка не воспроизводит структуру анодного оксида. Поэтому нанесение состава поверх поврежденной зоны нельзя считать полноценным ремонтом покрытия, если на детали есть глубокие сколы или утрачена требуемая форма. В таких случаях рассматривают профессиональное повторное анодирование или селективное твердое покрытие. Эти технологии применяют не только для износостойкости и защиты от коррозии, но и для восстановления размеров изношенных или неправильно обработанных деталей.
При менее значительном повреждении задача может быть иной: сохранить имеющийся анодный слой и снизить износ в зоне контакта. Тогда антифрикционное покрытие дополняет анодирование, а не подменяет его. Такое сочетание особенно уместно при скольжении уплотнения, когда необходимо уменьшить трение и износ резины и поверхности.
Для выбора метода полезно оценить состояние детали по трем признакам:
Сохранилась ли геометрия контактной зоны.
Есть ли глубокие повреждения, требующие восстановления самого анодного слоя.
Нужна ли дополнительная сухая смазка для снижения трения и заедания.
В MIL-PRF-46010 для сухой пленочной смазки задан диапазон толщины 0,008-0,013 мм. Спецификация также приводит номинальную толщину 0,010 мм с допустимыми значениями от 0,005 до 0,018 мм. Эти параметры относятся к пленке, а не к восстановлению толщины анодированного слоя. Поэтому при планировании ремонта важно отдельно задать требования к геометрии после обработки и к антифрикционным свойствам контактной поверхности.
Как анодный слой помогает снизить трение
Анодирование алюминия и нанесение сухой пленочной смазки выполняют разные функции.
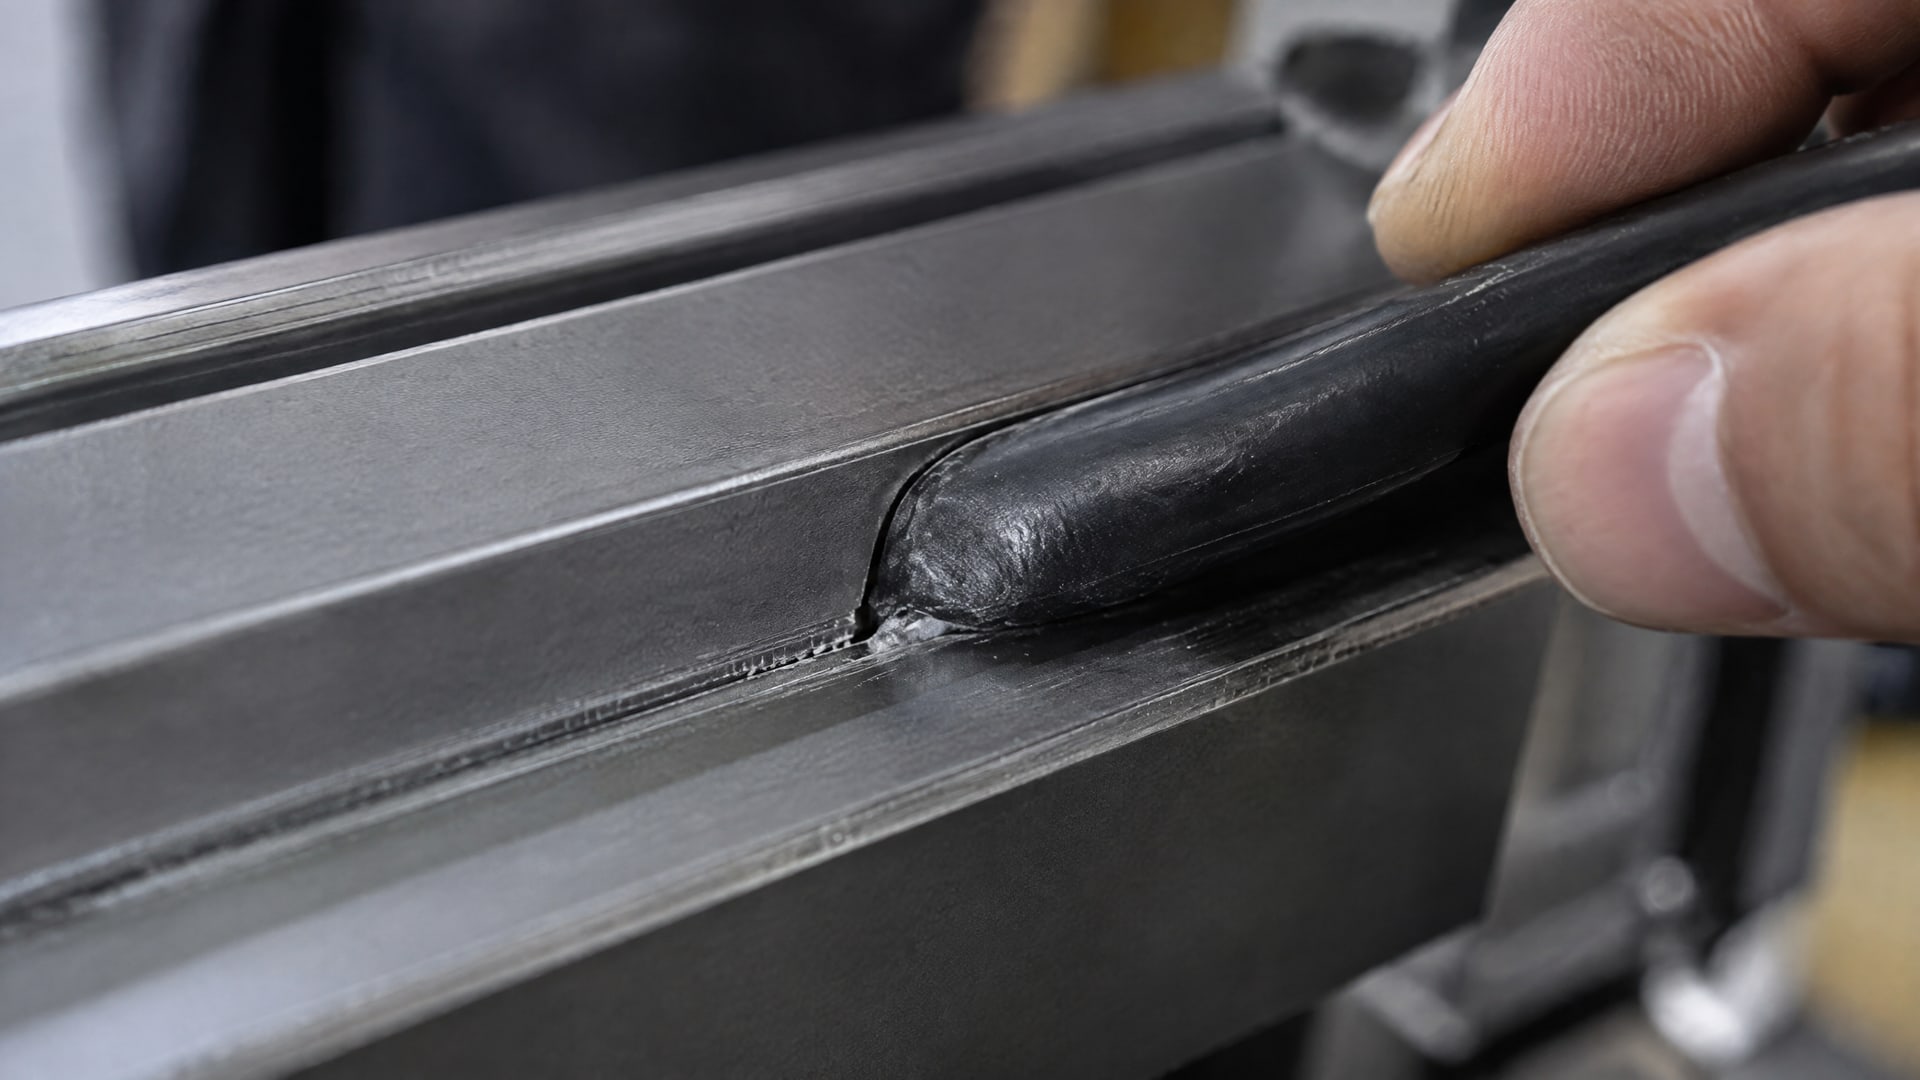
Твердый анодный слой повышает твердость и износостойкость поверхности, а сухая пленка дополнительно снижает трение, адгезионное взаимодействие и износ. Для пары с резиновым уплотнением это может уменьшить истирание контактирующих поверхностей при повторном перемещении.
Пористость анодного слоя не всегда означает дефект. В трибологических системах поры могут служить резервуаром для смазки, а значит, помогать удерживать ее в зоне контакта. В исследованиях анодного Al2O3-слоя на сплаве EN AW 5251 изучали внедрение нанопорошка WS2 для улучшения трибологических свойств. В обзорах по плазменному анодному окислению также описывают обработку анодированной поверхности твердыми смазками, включая MoS2 и PTFE.
Для заполнения пор анодного слоя в источниках перечислены разные твердые смазки: MoS2, WS2, графит, аморфный фторполимер, carbon fluoride и BN. Сам перечень не означает, что любой из этих материалов подходит для любой детали. Выбор зависит от состава покрытия, способа нанесения и требований к работе узла. Если поверхность уже анодирована, нужно отдельно выяснить, допускает ли выбранная технология нанесение на нее и как отверждение повлияет на деталь.
Важен и контактный режим. Для скользящей пары требуется не только защита алюминия от износа, но и снижение трения в зоне взаимодействия с уплотнением. При этом твердосмазочная пленка не должна рассматриваться как средство исправления поврежденной геометрии. Если поверхность потеряла размер или имеет глубокие сколы, сначала решают вопрос с восстановлением покрытия и формы, а затем оценивают необходимость дополнительной смазочной пленки.
Таким образом, пористый анодный слой может выступать носителем твердой смазки, а сама сухая пленка - дополнением к защите алюминия. Эти подходы не взаимоисключающие: анодирование обеспечивает основу поверхности, а твердосмазочный материал нацелен на снижение трения и износа в контакте.
Антифрикционное покрытие для алюминия: что проверить при выборе
Подбирая антифрикционное покрытие для алюминия, сначала определяют, нужна ли обработка самого анодного слоя или снижение трения на уже подготовленной поверхности.
Если требуется вернуть геометрию, одной смазочной пленки недостаточно. Если размеры сохранены, а проблема связана с трением и износом при скольжении, можно оценивать сочетание анодированной поверхности и сухой пленочной смазки.
Следующий параметр - способ нанесения. В MIL-PRF-46010 предусмотрено нанесение кистью, окунанием или распылением. Поверхность перед обработкой очищают так, чтобы она прошла испытание ASTM F22, при этом очистка не должна повреждать поверхность. Для алюминиевой детали важно также проверить, подходит ли процесс к ее сплаву и геометрии, особенно если технология требует нагрева.
Для heat-cured solid film lubricant по MIL-PRF-46010F описаны два режима отверждения: Type I при 150 ± 3 °C и Type II при 204 ± 3 °C. Эти температуры не следует автоматически переносить на любой материал или изделие. До выбора процесса нужно убедиться, что режим допустим для конкретной детали и что нанесение на существующий анодный слой предусмотрено технологией.
На этапе согласования спецификации стоит зафиксировать:
Какую задачу решает покрытие: снижение трения, защита от износа или восстановление геометрии.
Можно ли наносить выбранную пленку поверх анодированного алюминия.
Какая толщина требуется: для MIL-PRF-46010 указаны 0,008-0,013 мм, а также номинал 0,010 мм с диапазоном 0,005-0,018 мм.
Какой метод нанесения и режим отверждения применяют.
Как будут контролировать толщину, адгезию и состояние анодированного алюминия после обработки.
Для снижения износа и заедания на алюминии применяют сухие пленочные смазки, однако их параметры нельзя выбирать только по названию базового твердого смазочного материала. Наличие MoS2, WS2, графита или PTFE само по себе не подтверждает совместимость с конкретным сплавом и анодированной поверхностью. Инженеру и снабженцу следует сверяться со спецификацией выбранного покрытия и технологическими требованиями к детали.
Нанесение и контроль твердосмазочного покрытия
Качество сухой пленки зависит не только от ее состава, но и от подготовки поверхности, способа нанесения и соблюдения режима отверждения.
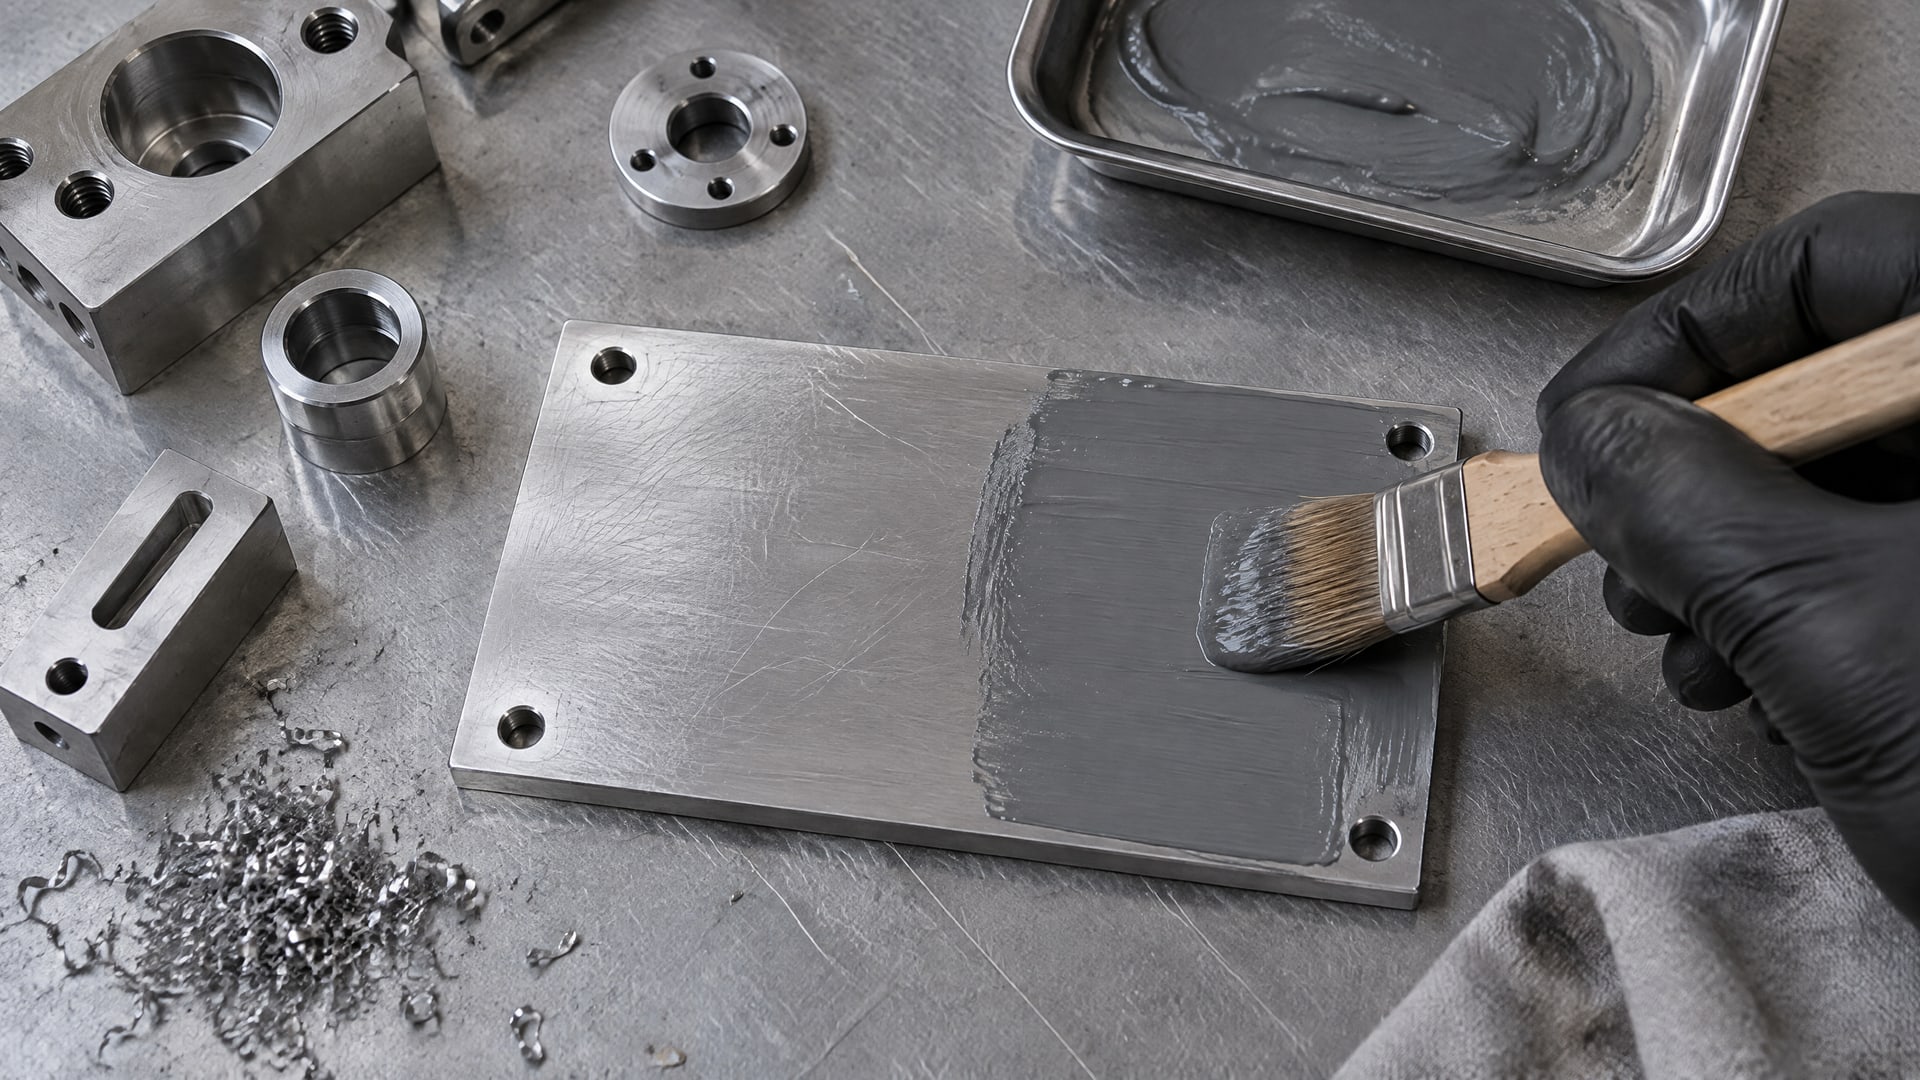
Для MIL-PRF-46010 указаны нанесение кистью, окунанием или распылением и требование к предварительной очистке поверхности. Она должна пройти испытание ASTM F22, но подготовка не должна повреждать алюминий или имеющийся анодный слой.
Толщину контролируют в пределах, заданных спецификацией: для MIL-PRF-46010 приводится диапазон 0,008-0,013 мм. В том же документе для номинальной толщины 0,010 мм указаны пределы от 0,005 до 0,018 мм. Тонкая пленка также нуждается в контроле: ее малую толщину нельзя считать основанием для отказа от проверки.
Адгезию сухих пленочных смазок оценивают по ASTM D2510-22. Такой контроль позволяет проверить, насколько покрытие удерживается на поверхности. Помимо адгезии и толщины, для анодированного алюминия оценивают отсутствие коррозионных дефектов. В MIL-PRF-46010 предусмотрена проверка коррозионной стойкости после воздействия тепла и высокой влажности на анодированные алюминиевые панели.
Режим отверждения нужно рассматривать отдельно от способа нанесения. Для MIL-PRF-46010F указаны Type I при 150 ± 3 °C и Type II при 204 ± 3 °C. Эти режимы относятся к heat-cured покрытиям и не означают, что любое твердосмазочное покрытие можно отвердить при одной из этих температур. Перед обработкой конкретной детали проверяют требования технологии и допустимость нагрева для сплава и конструкции.
В техническом задании на ремонт полезно разделять контроль восстановления и контроль смазочной пленки. Для первого подтверждают требуемую геометрию и состояние анодного слоя после выбранной обработки. Для второго указывают толщину пленки, метод проверки адгезии и критерии оценки поверхности. Такое разделение помогает избежать ситуации, когда наличие антифрикционного покрытия ошибочно принимают за доказательство восстановления поврежденного анодирования.
Скольжение резиновой прокладки по алюминиевому корпусу Д16
В контакте резиновой прокладки с алюминием важны трение и износ обеих поверхностей.
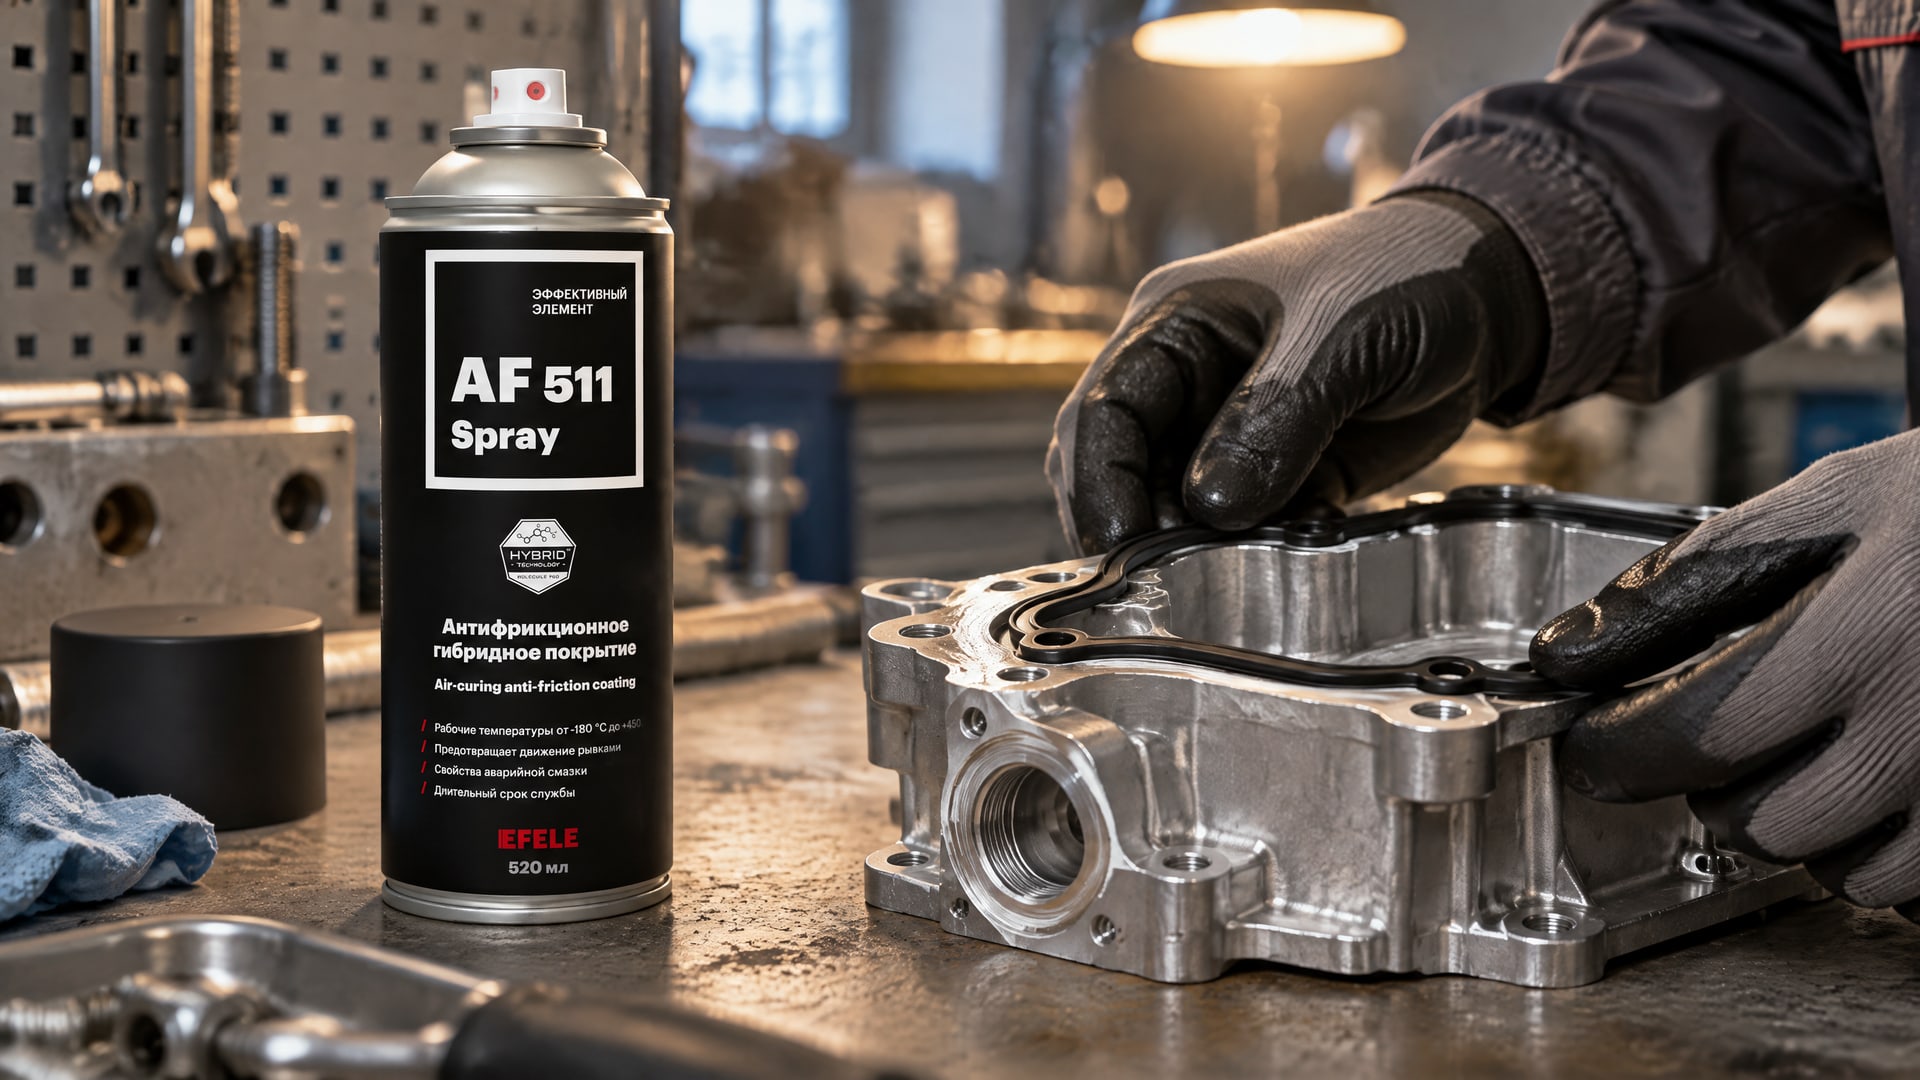
При повторном скольжении повышенное трение может ускорять изнашивание уплотнения и анодированного участка, а адгезионное взаимодействие способно способствовать задирам на алюминии. Сухая пленочная смазка позволяет снизить трение без применения жидкого смазочного материала в контактной зоне.
Если геометрия корпуса сохранена, а повреждение связано преимущественно с износом и трением, решение рассматривают как сочетание анодированного основания и дополнительной смазочной пленки. Для корпуса из сплава Д16 отдельно проверяют состояние анодного слоя и возможность нанесения выбранного покрытия. При глубоких сколах или утрате размера требуется сначала оценить повторное анодирование либо селективное твердое покрытие.
Когда контакт прокладки с алюминием сопровождается повышенным трением, а задачу нужно решать сухой пленкой, в этой связке применяют EFELE AF-511 Spray. Покрытие создает сухую смазочную пленку, снижающую трение и защищающую поверхность; его рассматривают именно как средство для контактного скольжения, а не как замену повторному анодированию при серьезном повреждении слоя.
До обработки стоит проверить, какой участок требует восстановления и какой - антифрикционной защиты. Также необходимо свериться с технологическими требованиями к подготовке поверхности и нанесению, поскольку общие параметры из MIL-PRF-46010 не подтверждают автоматически совместимость конкретного состава с корпусом Д16. Контроль результата должен учитывать состояние анодированного слоя, адгезию и толщину нанесенной пленки.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие восстановить поврежденный анодный слой?
Нет. Сухая пленочная смазка снижает трение и износ, но не воспроизводит анодный оксид и не возвращает утраченную геометрию. При глубоких сколах или износе рассматривают повторное анодирование либо селективное твердое покрытие. Смазочную пленку применяют как дополнительную защиту контактной зоны.
Подходит ли антифрикционное покрытие для алюминиевого сплава Д16?
Твердосмазочные пленки применяют для снижения износа и заедания на алюминии и алюминиевых сплавах. Для детали из Д16 нужно проверить совместимость технологии с конкретной поверхностью, анодным слоем и режимом отверждения. Если повреждена геометрия, сначала оценивают необходимость восстановления покрытия, а не только нанесения смазочной пленки.
Зачем нужны поры в анодном слое?
Поры не всегда считают дефектом: в трибологических системах они могут служить резервуаром для смазки. В исследованиях анодных слоев изучали внедрение WS2 для улучшения трибологических свойств, а обзоры описывают модификацию анодированной поверхности MoS2 или PTFE. Конкретный вариант зависит от технологии обработки и условий контакта.
Как проверяют адгезию сухой пленочной смазки?
Для проверки адгезии твердых пленочных смазок используют ASTM D2510-22. Также контролируют толщину и состояние поверхности. В MIL-PRF-46010 для покрытия указан диапазон 0,008-0,013 мм, а номинальной толщине 0,010 мм соответствуют пределы от 0,005 до 0,018 мм.
Заключение
Твердосмазочное покрытие помогает снизить трение и износ при скольжении резиновой прокладки по алюминию, но не восстанавливает поврежденную геометрию и не заменяет анодирование. При серьезных сколах сначала выбирают технологию восстановления слоя, а затем решают, нужна ли дополнительная сухая смазочная пленка для контактной пары.
Следующий шаг - осмотреть деталь, определить глубину повреждения и разделить требования к геометрии и антифрикционным свойствам. После этого согласовать совместимость покрытия с анодированным алюминием и сплавом Д16, режим нанесения, толщину и контроль адгезии по ASTM D2510-22.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.