
Смазка для низких температур: как выбрать для фасовочного оборудования в холоде
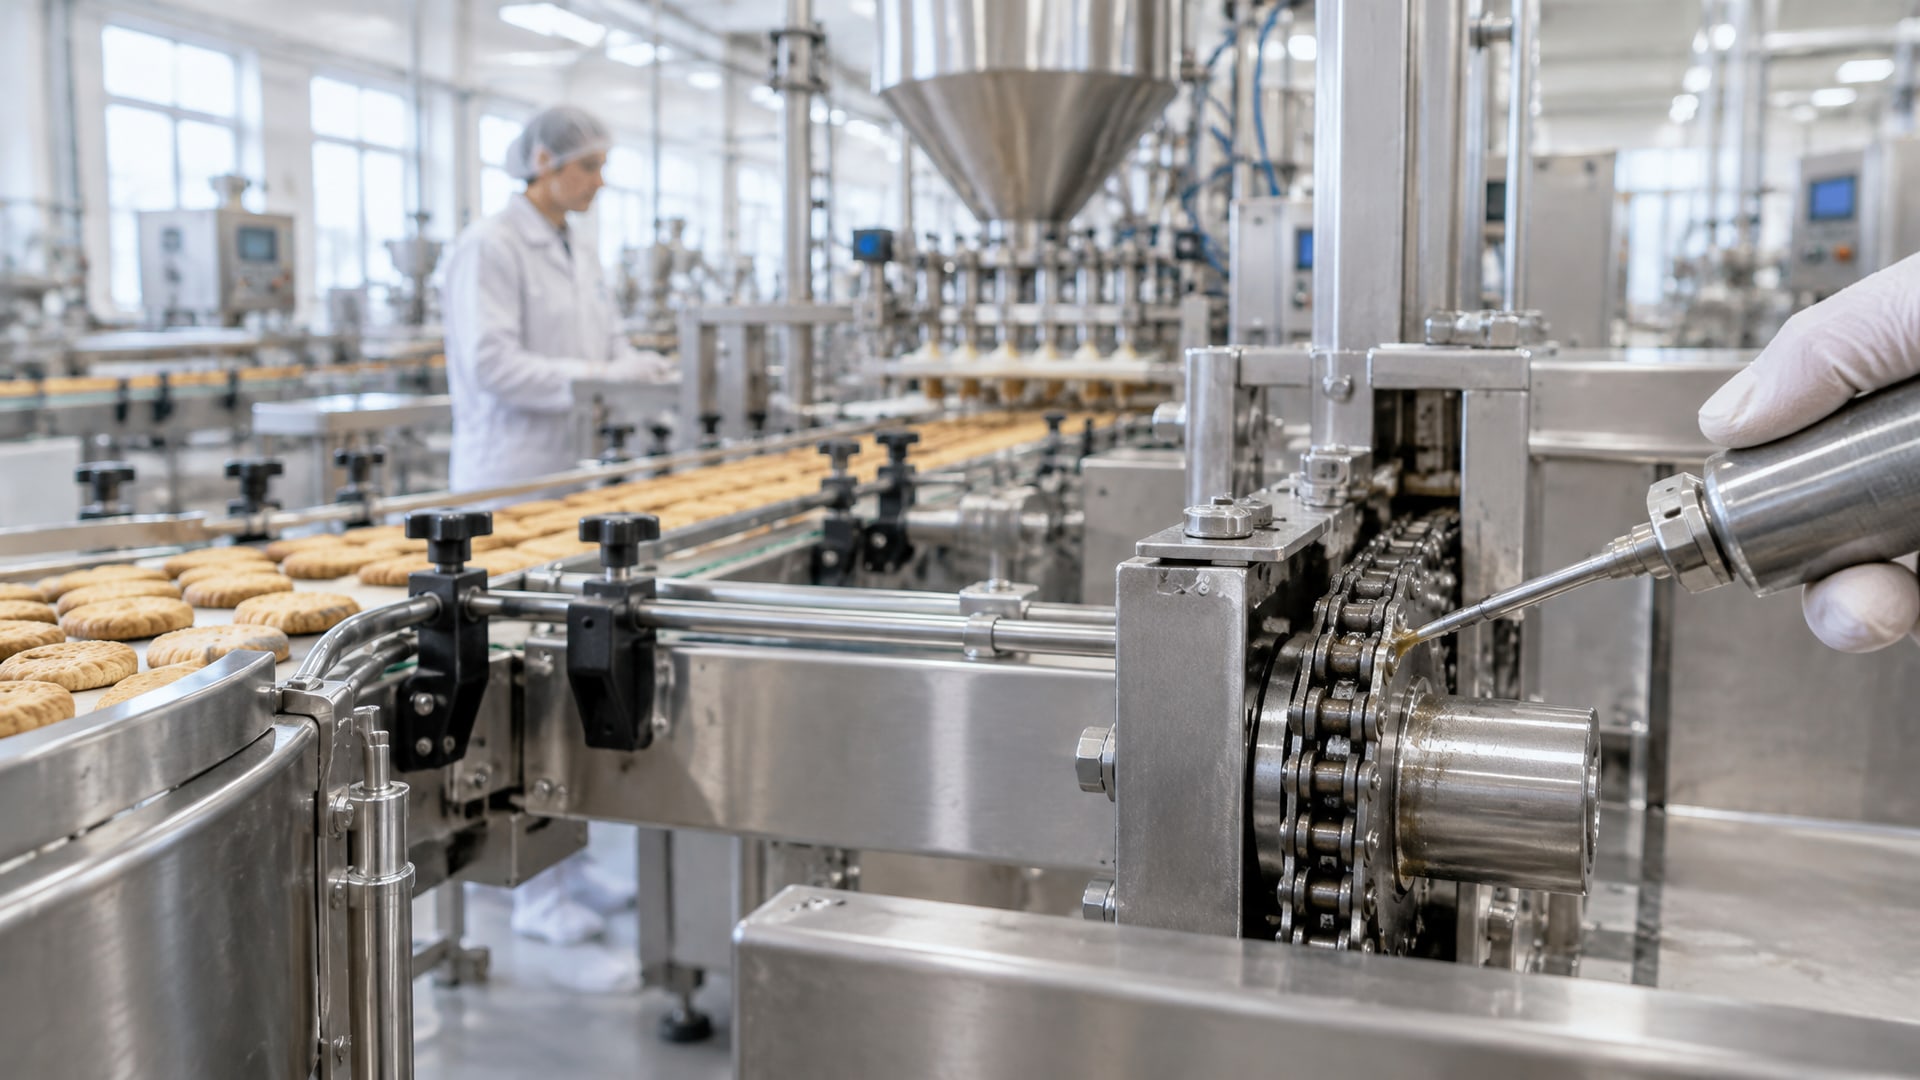
Фасовочное и упаковочное оборудование в пищевой промышленности часто работает при низких температурах - от морозильных камер до холодильных конвейеров. Правильная смазка в этих условиях - не роскошь, а вопрос надежности: слишком вязкая смазка замерзнет и помешает пуску, слишком жидкая вымоется влагой и конденсатом. Смазка для низких температур должна одновременно соответствовать пищевому допуску NSF H1, сохранять текучесть при морозе и отталкивать воду, иначе узлы будут заклиниваться, подшипники станут «жесткими», а цепи и направляющие потеряют защиту. Эта статья разберет, какие характеристики ищет закупщик и инженер при выборе смазки, какие параметры реально важны, и как подобрать решение под конкретные узлы фасовочной линии.
В условиях холода смазочный материал работает на пределе: ему нужно оставаться жидким при -25–45 °C, не терять адгезию к металлу и пластику, выдерживать конденсат и агрессивные среды мойки. Мы рассмотрим, почему "пищевая" еще не означает "подходит для мороза", как правильно читать технические листы и какие ошибки совершают при закупке.
Пищевой допуск и низкотемпературные требования: где пересекаются стандарты
Пищевое оборудование живет в двух стандартах одновременно.
С одной стороны, смазка должна соответствовать NSF H1 - это означает допустимость только для случайного контакта с пищей, но не попадания в продукт напрямую. Важно понимать: NSF H1 говорит только о безопасности для потребителя, а не о том, что смазка подойдет для любого узла при любой температуре.
С другой стороны, на морозильных участках и в холодильных камерах смазочный материал должен оставаться жидким и работоспособным при температурах от -25 до -45 °C. Здесь вступают в силу технические параметры: вязкость базового масла, класс консистенции NLGI, пенетрация, температура текучести (pour point).
Для фасовочного оборудования в холоде обычно ищут H1-смазку, которая одновременно заявляет нижний температурный предел применения - как правило, производители указывают его в техническом листе. Пример: "рабочий диапазон -40...+60 °C" или "применима для морозильных конвейеров". Без такого заявления смазка может быть пищевой, но непригодной для холода.
Соответствие ГОСТ и международным стандартам (DIN 51 502, DIN 51 825, ISO 12922) гарантирует, что смазка прошла испытания на вязкость, пенетрацию и стойкость к окислению. Но главное - проверить, что производитель специально подтвердил низкотемпературное применение в карточке продукта.
Вязкость и консистенция: почему NLGI и ISO VG критичны при морозе
Вязкость базового масла и класс консистенции пластичной смазки - не одно и то же, но оба влияют на поведение смазки при низких температурах.
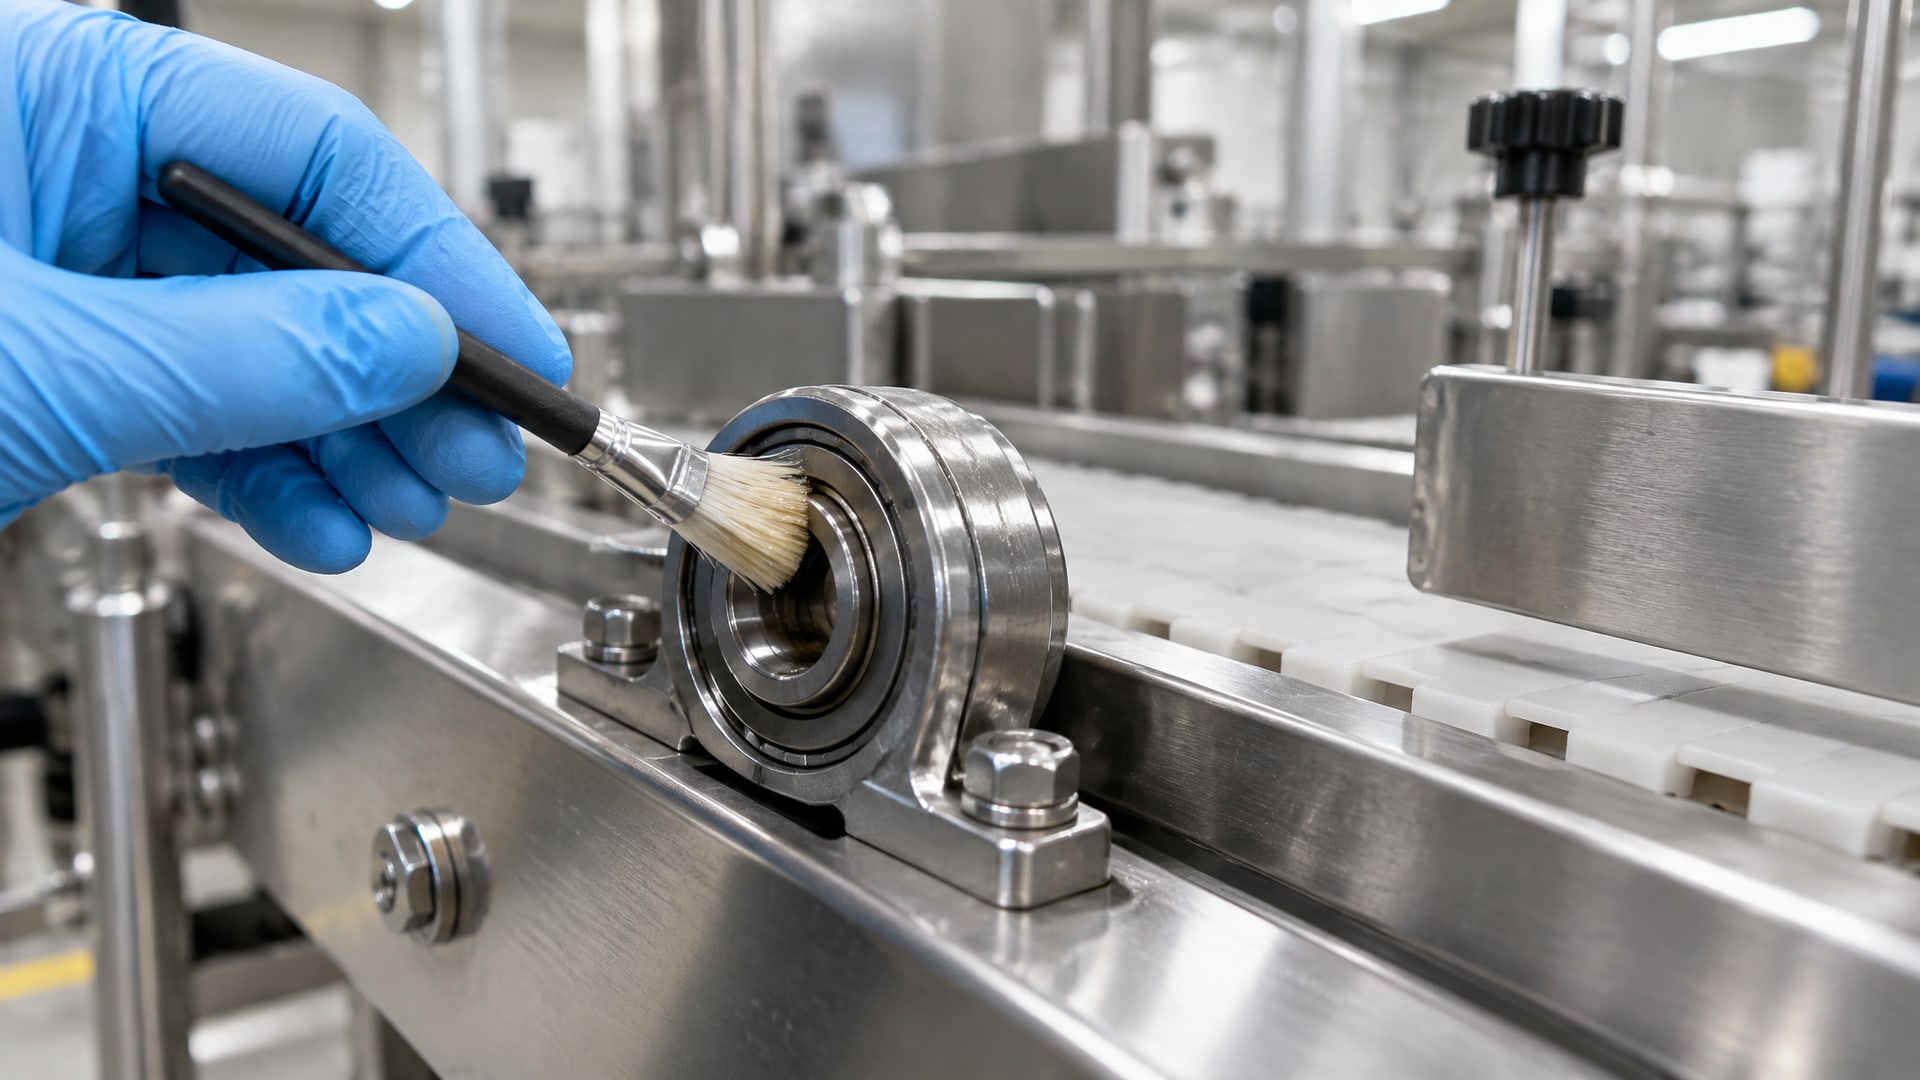
Для низкотемпературных пищевых масел типична вязкость ISO VG 22, что означает 20–24 мм²/с при температуре 40 °C. Более жидкое масло (VG 22 вместо VG 32 или VG 46) текучее в холоде, не загустевает при морозе, лучше прокачивается по гидросистеме или цепи. Однако слишком жидкое масло быстрее испаряется и хуже держит адгезию на металле.
Для пластичных смазок класс консистенции NLGI определяет жесткость консистенции: NLGI 000 - почти жидкая, NLGI 1 - мягкая, NLGI 2 - стандартная. При низких температурах часто выбирают NLGI 1 вместо стандартного NLGI 2, потому что она лучше распределяется в зоне трения при холодном пуске и не требует избыточного усилия для выдавливания. Типичный speed factor (n×dm) для низкотемпературной пищевой смазки NLGI 1 может составлять 500 000 мм/мин, что позволяет применять ее и в среднеоборотных подшипниках.
На практике закупщик часто видит в техническом листе две характеристики: "базовая вязкость ISO VG 22" и "класс NLGI 1". Это хороший знак - такая смазка спроектирована именно для холода. Если же указано "NLGI 2 на основе ISO VG 150", то такая смазка при -25 °C будет очень жесткой и может забить направляющие или не поступить в зону трения подшипника.
Важно помнить: консистенция NLGI и вязкость ISO VG - разные параметры, но оба нужно смотреть в техническом листе. Ориентироваться только на слово "низкотемпературная" или "морозостойкая" - это риск: всегда проверяй конкретные цифры.
Водостойкость как условие выживания смазки в холоде
Низкие температуры неизбежно сопровождаются влагой: конденсат на оборудовании, прямой контакт с льдом, влажность в морозильной камере, потенциальная мойка горячей водой перед охлаждением - все это создает идеальные условия для вытеснения смазки и образования ржавчины.
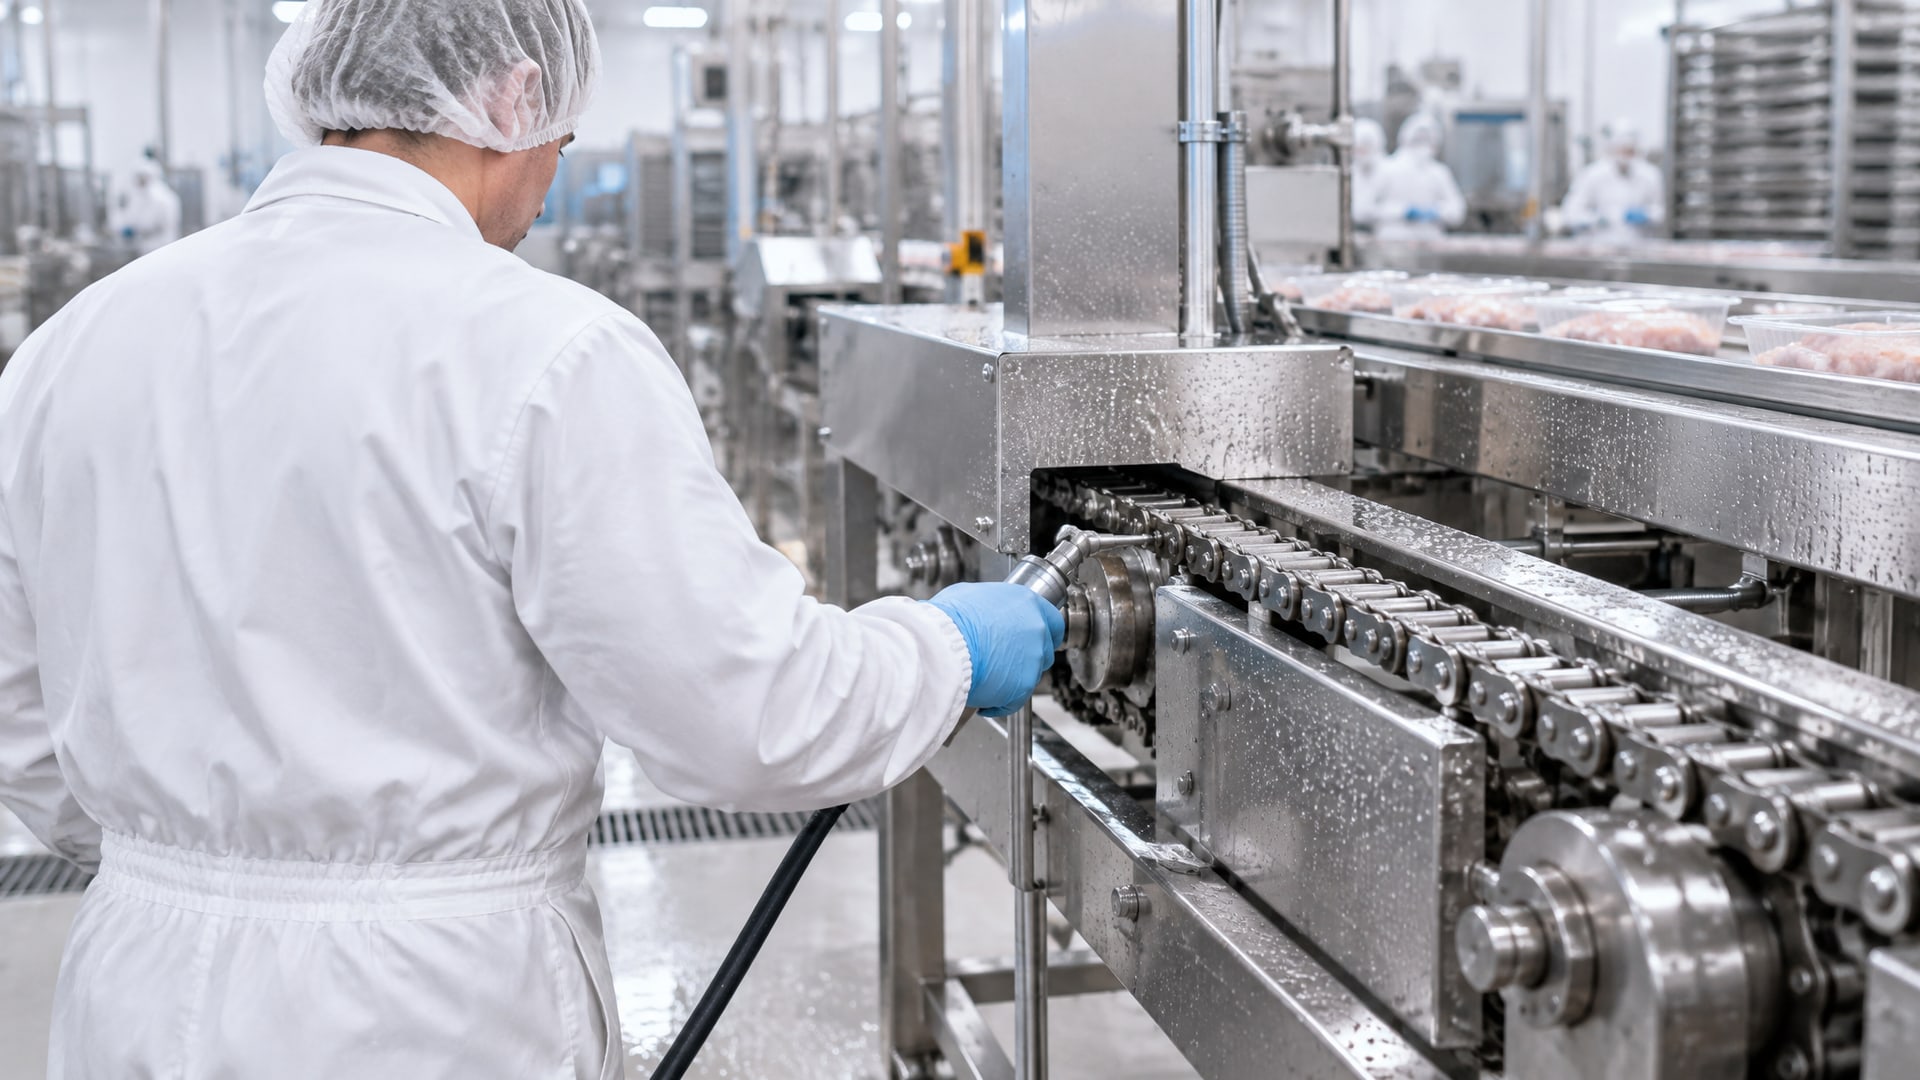
Обычная пластичная смазка на минеральной основе вода легко вымывает, если она не предусмотрена специально для гидрофобности. Современные пищевые смазки для низких температур часто заявляют свойство "water repellant" или "влагостойкая" - это означает, что смазка отталкивает воду, не эмульгируется при контакте с конденсатом и сохраняет свою основную функцию (защита, снижение трения) даже во влажной среде.
Влагостойкость проверяют тестом по DIN 51 817 или аналогичными методами: смазку подвергают контакту с водой и проверяют, не изменилась ли ее механическая прочность пленки. Для фасовочного оборудования в камере заморозки это критично, потому что без влагостойкости смазка быстро разрушится и перейдет в роль абразива, ускоряя износ подшипников и направляющих.
Технические листы добросовестных производителей обязательно указывают водостойкость и наличие функции отталкивания влаги. Если в описании это не упоминается, это красный флаг - такая смазка может быть пищевой, но не приспособленной к реальным условиям холодильного оборудования.
Узлы фасовочного оборудования: подшипники, цепи, направляющие и уплотнения
Один из главных источников ошибок - предположение, что "пищевая низкотемпературная смазка" универсальна и подойдет везде.
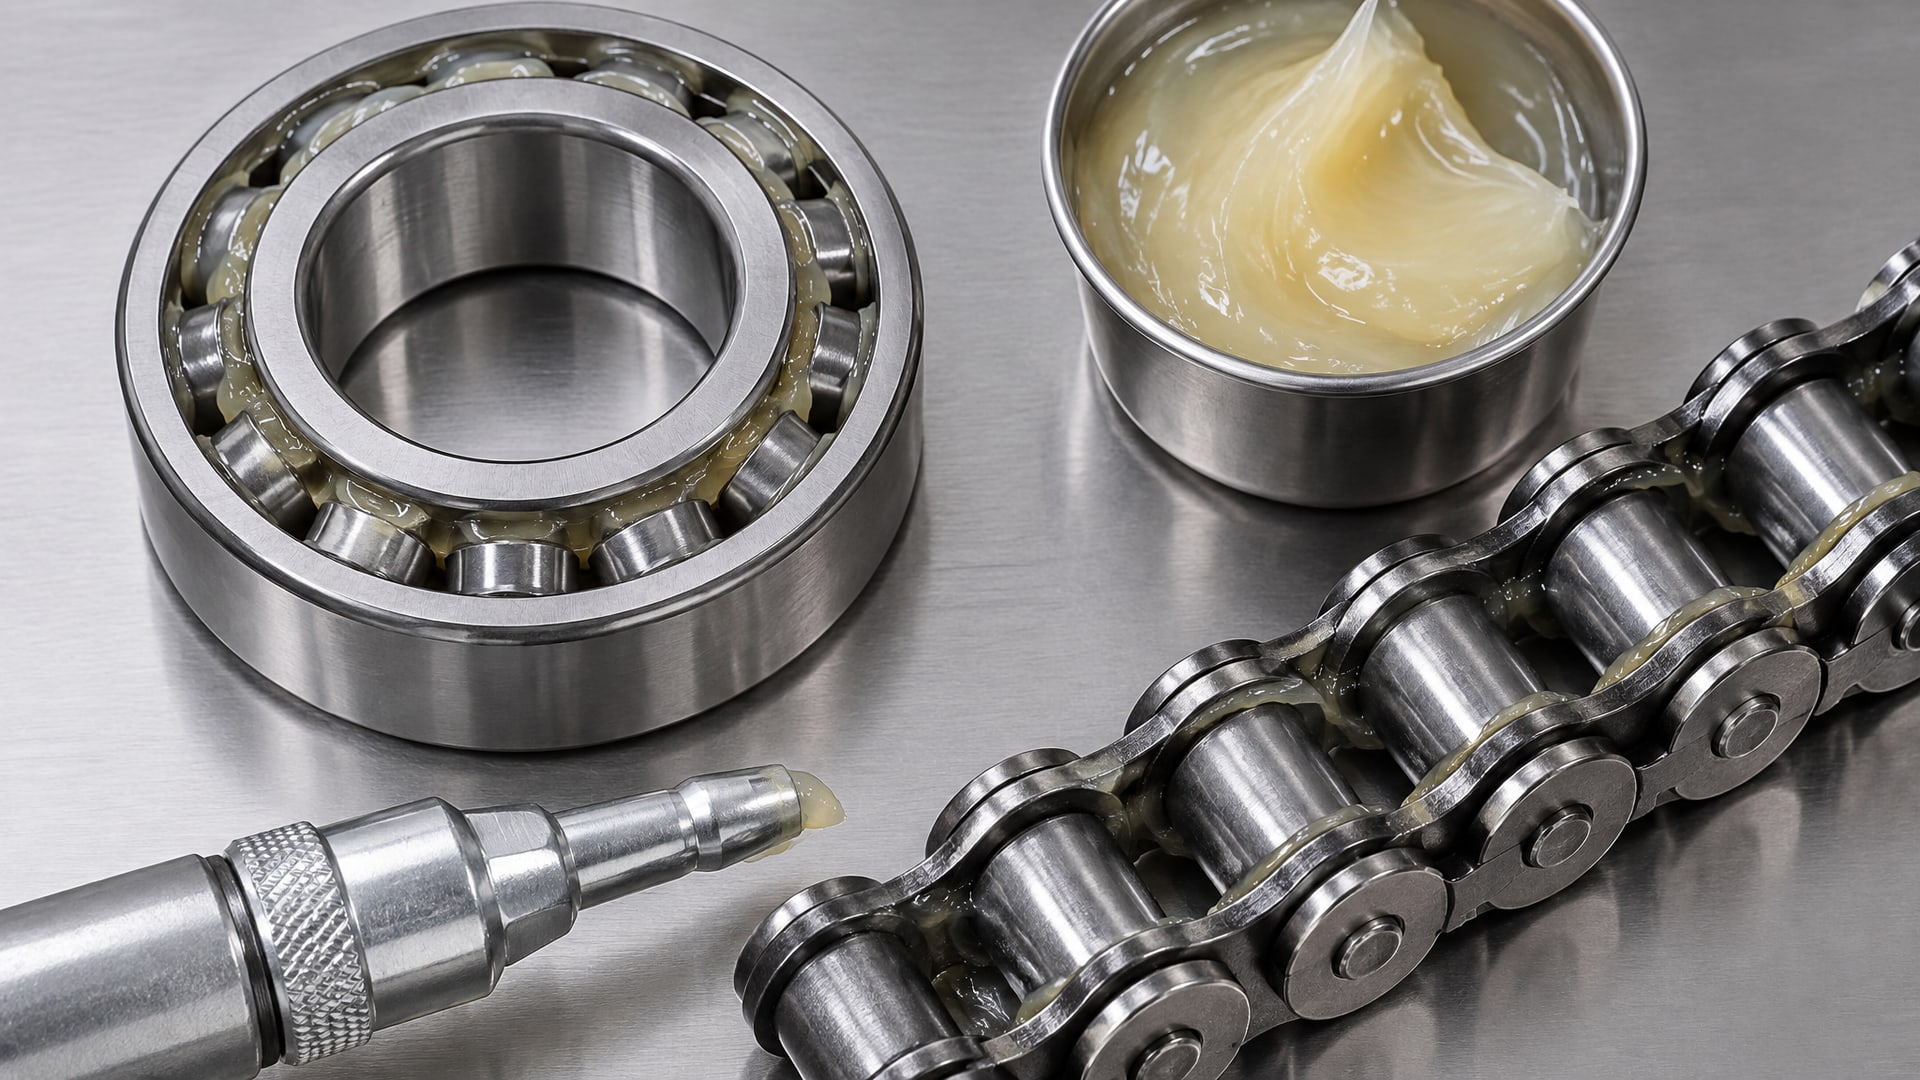
На самом деле разные узлы машины требуют разных характеристик, даже если все работают в морозе и соседствуют друг с другом.
Подшипники при низких температурах
Подшипники (качения и скольжения) нуждаются в смазке, которая текуча при холодном пуске, но достаточно вязка и адгезива при рабочей нагрузке. Здесь важна вязкость базы (ISO VG 22 предпочтительнее, чем VG 32 при -30 °C) и класс NLGI: для низкооборотистых подшипников часто подходит NLGI 1 или мягче, для среднеоборотных - все еще NLGI 1, для высокоскоростных узлов - очень мягкие смазки или масла.
Speed factor (n×dm, где n - число оборотов в минуту, dm - средний диаметр подшипника) - критический параметр. Если подшипник вращается с частотой, при которой произведение n×dm превышает допустимое для смазки значение, смазка не сможет поступать в зону трения, будет вытесняться центробежной силой и произойдет сухое трение. Для низкотемпературных пищевых смазок типичный speed factor около 500 000 мм/мин.
Цепи и конвейеры
Цепи в морозильных камерах требуют смазку с другим набором свойств: выше адгезия (смазка должна держаться на звеньях и роликах), лучше проникновение (смазка должна поступать между звеньями и в шарниры), и очень важна несущая способность (цепь часто работает под нагрузкой, передавая движение).
При низких температурах для цепей предпочитают более жидкие составы, чем для подшипников, потому что нужна хорошая прокачиваемость. Часто используют специализированные масла или смазки NLGI 0–1, а не NLGI 2. Производители часто предлагают отдельные продукты "для цепей в морозе" или "для холодных конвейеров".
Направляющие и слайды
Линейные направляющие, слайды и каретки фасовочного оборудования движутся с относительно низкой скоростью, но требуют стабильное скольжение без рывков. При холоде главная проблема - увеличение момента пуска (смазка "густеет") и риск схватывания при боковых нагрузках.
Для направляющих часто подходит NLGI 2 на синтетической основе (низкотемпературной), потому что нужна достаточная адгезия, но все еще приемлемая текучесть при морозе. Критично, чтобы смазка не пулялась по направляющей при вибрации, а держалась на поверхности.
Эластомеры и уплотнения
Уплотнения, прокладки и другие эластомерные элементы чувствительны к смазкам. При низких температурах резина становится более жесткой, а неправильная смазка может ее набухнуть или напротив, высушить и расколоть. Для пластмасс и эластомеров обычно требуется специальная смазка, которая не разбухает резину и не вызывает хрупкость.
Силиконовые смазки часто совместимы с пластмассами и резиной лучше, чем углеводородные масла. Рабочий температурный диапазон для таких применений часто указывают как -25...+150 °C, что охватывает морозильную зону и не создает проблем при переходе на комнатную температуру.
Типы базовых масел для низких температур: синтетика vs минеральное
Пищевые смазки для низких температур обычно строят на синтетической основе, реже на минеральной.
Это связано с физикой вязкости: синтетические масла (полиальфаолефины, полиолы, эфиры) сохраняют текучесть при низких температурах лучше, чем минеральные, потому что у их молекул меньше "точка текучести" (pour point).
Для минерального масла температура текучести (pour point) типично -15...−20 °C, а для синтетических в категории низкотемпературных смазок заявляют -40 °C и ниже. Это критическая разница: при -30 °C минеральное масло начнет загустевать, а синтетическое останется подвижным.
На техническом листе смазки это видно сразу: если заявлена нижняя рабочая температура -45 °C, то это почти гарантированно синтетика. Если указано "-25 °C", то может быть и минеральная, но с добавками для улучшения низкотемпературных свойств.
Для пищевого допуска NSF H1 ограничение на содержание масла в продукте часто установлено на уровне 10 ppm (частей на миллион), что означает, что загуститель, а не масло, составляет основную часть смазки. Это важно при выборе: высокое содержание синтетического масла может означать лучшую текучесть в холоде, но нужно убедиться, что все компоненты имеют пищевой допуск.
Ошибки при выборе: что часто делают неправильно
Закупщик часто попадает в ловушку одной-двух характеристик.
"Это же силиконовая смазка, значит для мороза подойдет" - нет. Силикон хорошо работает при низких температурах и совместим с пластиком, но это не означает, что он пищевой (нужен H1) и что он подходит для высокоскоростного подшипника (скорость все еще ограничена).
Вторая ошибка - игнорирование нижней рабочей температуры. Смазка может быть отличной для -15 °C, но в морозильной камере при -35 °C она не поступит в зону трения, и узел откажет. Всегда нужно проверить, что нижний температурный предел смазки ниже, чем минимальная температура работы оборудования.
Третья ошибка - попытка смешивания разных смазок. Даже если обе имеют H1, загустители и базовые масла могут быть несовместимы, особенно если одна синтетическая, а другая минеральная. При переходе на новую смазку обычно нужна промывка и полная замена.
Четвертая ошибка - недооценка влагостойкости. Многие закупщики считают, что влага не страшна, если оборудование в "сухой" морозильной камере. Но конденсат и остатки мойки всегда присутствуют, поэтому смазка должна быть гидрофобной.
Пятая ошибка - выбор смазки по узлу "в среднем". Например, считают, что "смазка для подшипников для низких температур" подойдет и для цепи, и для направляющей. Нет: подшипники требуют мягкую смазку и высокий speed factor, цепи требуют большей адгезии и несущей способности, направляющие требуют стабильное скольжение. Каждому узлу - своя смазка, даже если они работают на одной машине.
Нормативные требования и тестирование: на что смотреть в техлисте
Когда инженер готовит спецификацию для закупки смазки для морозильного оборудования, он должен заверить, что продукт:
Имеет сертификацию NSF H1 и соответствует FDA 21 CFR 178.3570 (американский стандарт для пищевых смазок).
Указывает нижний и верхний диапазон рабочих температур (например, -40...+60 °C).
Описывает класс консистенции NLGI (1, 2 или другой).
Заявляет базовую вязкость ISO VG (22, 32 и т.д.).
Подтверждает водостойкость и содержит информацию о тестировании по DIN 51 817 или аналогичным методам.
Указывает пенетрацию по DIN ISO 2137 (для пластичных смазок) или вязкость по DIN 51 562 (для масел).
Для подшипников указывает speed factor (n×dm).
Наличие этих параметров в техническом листе - признак ответственного производителя, который не просто назвал продукт "пищевая морозостойкая смазка", но реально его испытал и задокументировал характеристики.
Опытные снабженцы часто звонят производителю и спрашивают, можно ли применить смазку для конкретного узла при конкретной температуре. Например: "У нас ротационные подшипники, работают при 300 оборотах в минуту, диаметр 20 мм, нужна ли ваша смазка или лучше масло?" Производитель проверяет расчет speed factor (300×20 = 6000 мм/мин, что сотни раз ниже 500 000 мм/мин) и подтверждает пригодность.
Практические рекомендации по смазке фасовочного оборудования
Для морозильного фасовочного оборудования типовой подход:
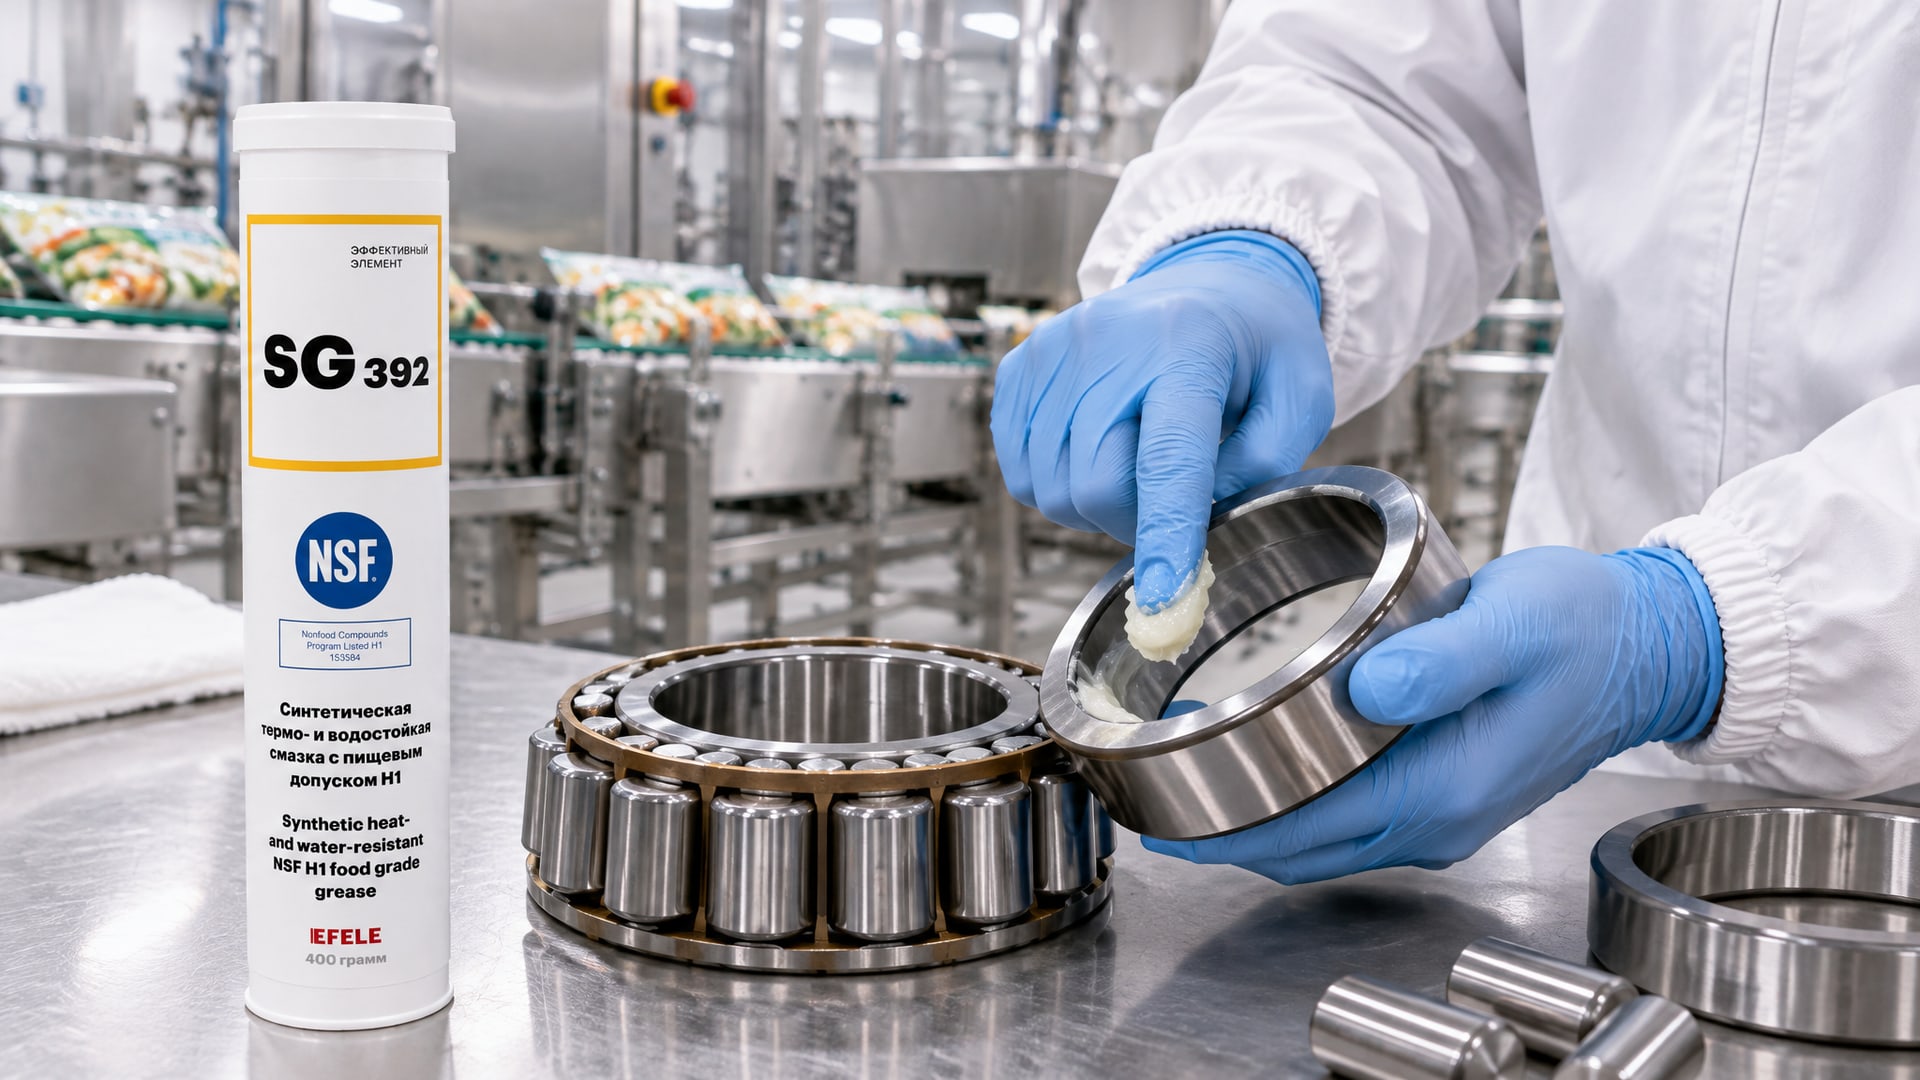
Высоконагруженные подшипники качения: берут пластичную смазку NLGI 1 на синтетической основе с нижней температурой применения не выше -40 °C, H1. Для высоконагруженных узлов трения, работающих при низких температурах, подойдет смазка, которая обладает одновременно термо- и водостойкостью, например EFELE SG-392, с хорошей адгезией и устойчивостью к окислению.
Цепи, конвейеры, ролики: используют специализированные масла или смазки NLGI 0–1 для холода, часто с добавками для улучшения адгезии. Несущая способность критична.
Линейные направляющие, каретки, слайды: подходят смазки NLGI 2 на синтетической основе с низкотемпературным допуском, потому что нужна стабильность и хорошее остояние при боковых нагрузках.
Пластиковые детали, уплотнения, пневматические элементы: используют силиконовые смазки, совместимые с эластомерами, рабочий диапазон которых включает -25...+150 °C. Когда выбирают смазку для направляющих с пластиковыми направляющими рельсами и резиновыми уплотнениями, обращают внимание на совместимость материалов: силиконовая морозостойкая смазка, как EFELE SG-315, лучше подходит, чем углеводородные составы, потому что не набухивает резину и не хрупкает пластмассу при холоде.
Гидравлические системы, насосы: для заморозки часто требуется масло, а не смазка; используют низкотемпературное пищевое масло с pour point -40 °C и выше, часто ISO VG 22.
Каждый узел должен быть описан в таблице совместимости "узел → тип смазки → нижняя температура → NLGI/ISO VG". Это исключает ошибки при закупке и переиндустрии смазок.
Часто задаваемые вопросы
Какую силиконовую смазку выбрать для низких температур?
Силиконовую смазку для мороза выбирают по совместимости с материалами узла и подтверждению нижней рабочей температуры. Если нужна пищевая - проверяют NSF H1. Большинство силиконовых смазок работают до -40–−50 °C, но нужно смотреть в техлист. Силикон универсален для пластика и резины, но не универсален по функциям: для высокоскоростного подшипника силикон может быть неправильным выбором, даже если он морозостойкий.
Чем отличается смазка для низких температур водостойкая от обычной пищевой?
Водостойкая смазка отталкивает влагу и сохраняет защитные свойства при контакте с конденсатом, льдом и мойкой. Обычная пищевая смазка может быть "правильной по химии" (H1), но эмульгироваться при влаге и потерять адгезию. Для морозильного оборудования водостойкость - не опция, а обязательный параметр.
Можно ли использовать одну смазку для подшипников, цепей и направляющих, если она пищевая и для низких температур?
Теоретически можно, если она универсальна (NLGI 1, высокий speed factor, хорошая адгезия и вязкость). На практике производители часто предлагают разные продукты для разных узлов, потому что оптимальные параметры отличаются. Проверяют техлист: если смазка заявлена и для подшипников, и для цепей, и для направляющих - можно использовать одну.
Какая смазка для низких температур подойдет для подшипников низкооборотистых?
Для низкооборотистых подшипников подходит NLGI 1 или даже NLGI 2 на синтетической низкотемпературной основе. Speed factor не критичен (низкие обороты = низкое значение n×dm), главное - текучесть при холодном пуске и адгезия. Проверяют, что нижняя температура применения ниже минимальной температуры работы оборудования.
Замерзает ли смазка при экстремально низких температурах ниже -40 °C?
Хорошая синтетическая низкотемпературная смазка не "замерзает", но становится очень жесткой и плохо поступает в зону трения. Производители указывают нижний температурный предел применения, ниже которого смазка не гарантирует функциональность. Если оборудование работает при -50 °C, нужна смазка с нижним пределом не выше -55 °C.
Заключение
Смазка для низких температур в пищевом фасовочном оборудовании - это не просто "морозостойкая" или "силиконовая", а комплекс характеристик: пищевой допуск NSF H1, подтвержденная нижняя рабочая температура, правильный класс консистенции (NLGI), вязкость базы (ISO VG), водостойкость и совместимость с конкретным узлом. Ошибки при выборе приводят к заклиниванию, износу и простоям производства, особенно в морозе, где каждая проблема - очень затратная. Инженер и закупщик должны не ориентироваться на общие слова, а проверять конкретные цифры в техническом листе и консультироваться с производителем смазки о применимости для конкретной машины. Разные узлы (подшипники, цепи, направляющие, уплотнения) требуют разных типов смазок, даже если все работают в одной морозильной камере.
Следующий шаг: возьми техлист фасовочного оборудования, выпиши все узлы и их рабочие параметры (температуру, обороты, материалы), сверь их со спецификацией смазки, чтобы исключить ошибки при закупке. Если сомневаешься - свяжись с техподдержкой производителя смазки: они помогут подобрать нужное решение и подтвердят совместимость.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.