
Смазка пищевая NSF H1: как выбрать для фасовочной и упаковочной машины
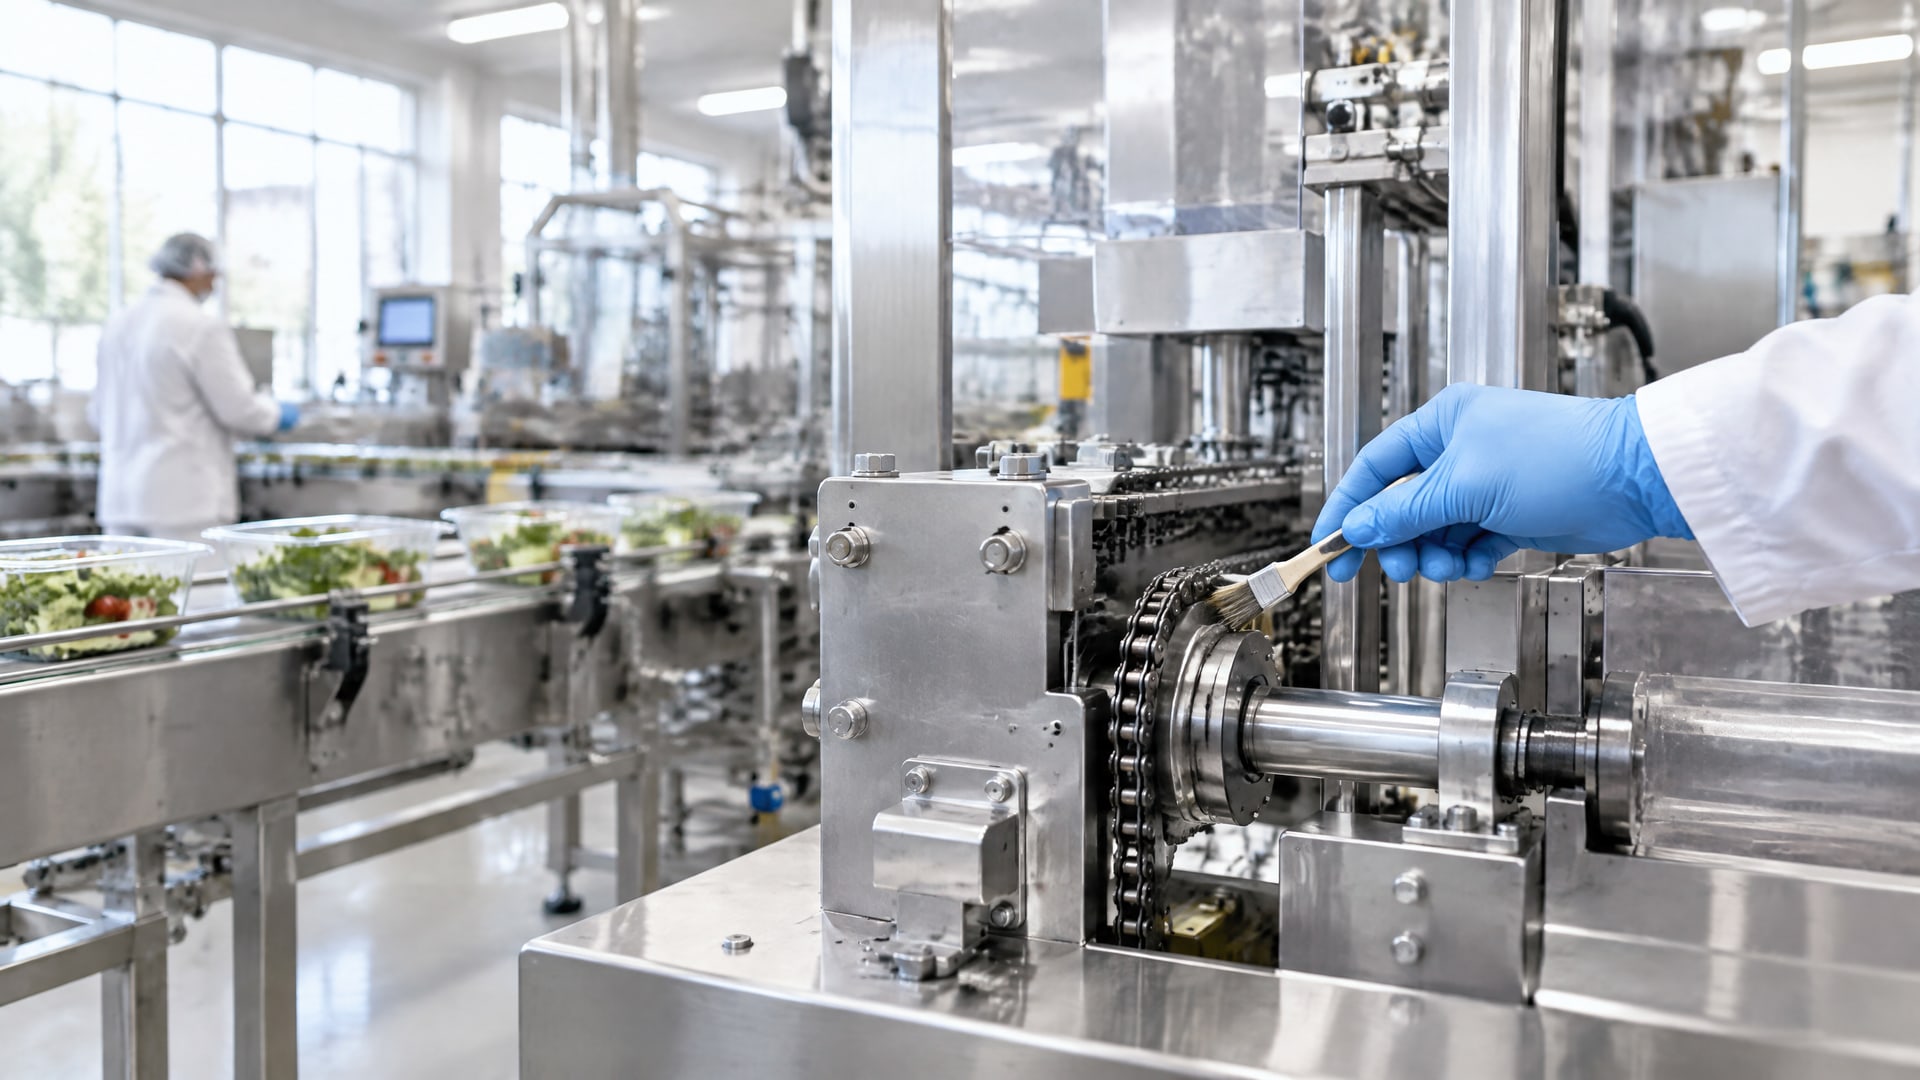
Фасовочное и упаковочное оборудование работает в условиях, где случайный контакт смазки с продуктом или первичной упаковкой - не исключение, а реальность. В таких ситуациях обычная индустриальная смазка недопустима: нужна специальная пищевая смазка с допуском NSF H1, которая соответствует требованиям 21 CFR 178.3570 и гарантирует физиологическую инертность при непредвиденном попадании на пищу. H1 регистрируются только смазки без вкуса и запаха, инертные к продуктам и упаковке, и это ключевое различие от обычной «пищевой» смазки, которая может не иметь никакого допуска.
Статья поясняет, где именно на фасовочных и упаковочных машинах требуется H1-смазка, как правильно подобрать материал по технологическим параметрам и избежать типичных ошибок при выборе. Знание этого критично для снабженца и инженера, поскольку неправильный выбор может привести как к отказу оборудования, так и к нарушению пищевой безопасности.
Что такое NSF H1 и чем он отличается от обычной пищевой смазки
NSF H1 - это не просто маркетинговый термин, а зарегистрированная категория смазочных материалов, допускаемых для оборудования пищевой промышленности при условии случайного контакта с продуктом.
Регистрация проводится по американскому стандарту 21 CFR 178.3570, который задает требования к составу, чистоте, микробиологической безопасности и органолептическим свойствам. Смазка должна быть физиологически инертной, без вкуса и запаха, и не оказывать влияния на пищевую ценность или органолептику продукта.
Главное отличие H1 от просто названной «пищевой» смазки в том, что последняя может не иметь никакой регистрации и сертификации. На рынке встречаются продукты, маркированные как пищевые, но не имеющие допуска NSF; это означает, что они никогда не проверялись на соответствие нормативам и не могут гарантировать безопасность при контакте с едой. H1-смазка прошла процедуру проверки: формула утверждена, производство аудировано, тестирование проведено, маркировка верифицирована.
Отличие от H2 еще более критично. H2 - это смазки для участков, где контакт с пищей исключен (редукторы, зубчатые передачи внутри закрытого корпуса, пневматические цилиндры в сервоэлементах). Использование H2 на узлах, где возможен случайный контакт с продуктом, - нарушение пищевой безопасности и может привести к отклонению партии от HACCP-контроля.
Узлы фасовочного и упаковочного оборудования, требующие NSF H1
Фасовочные и упаковочные машины состоят из множества движущихся узлов, и не все из них нуждаются в H1-смазке.
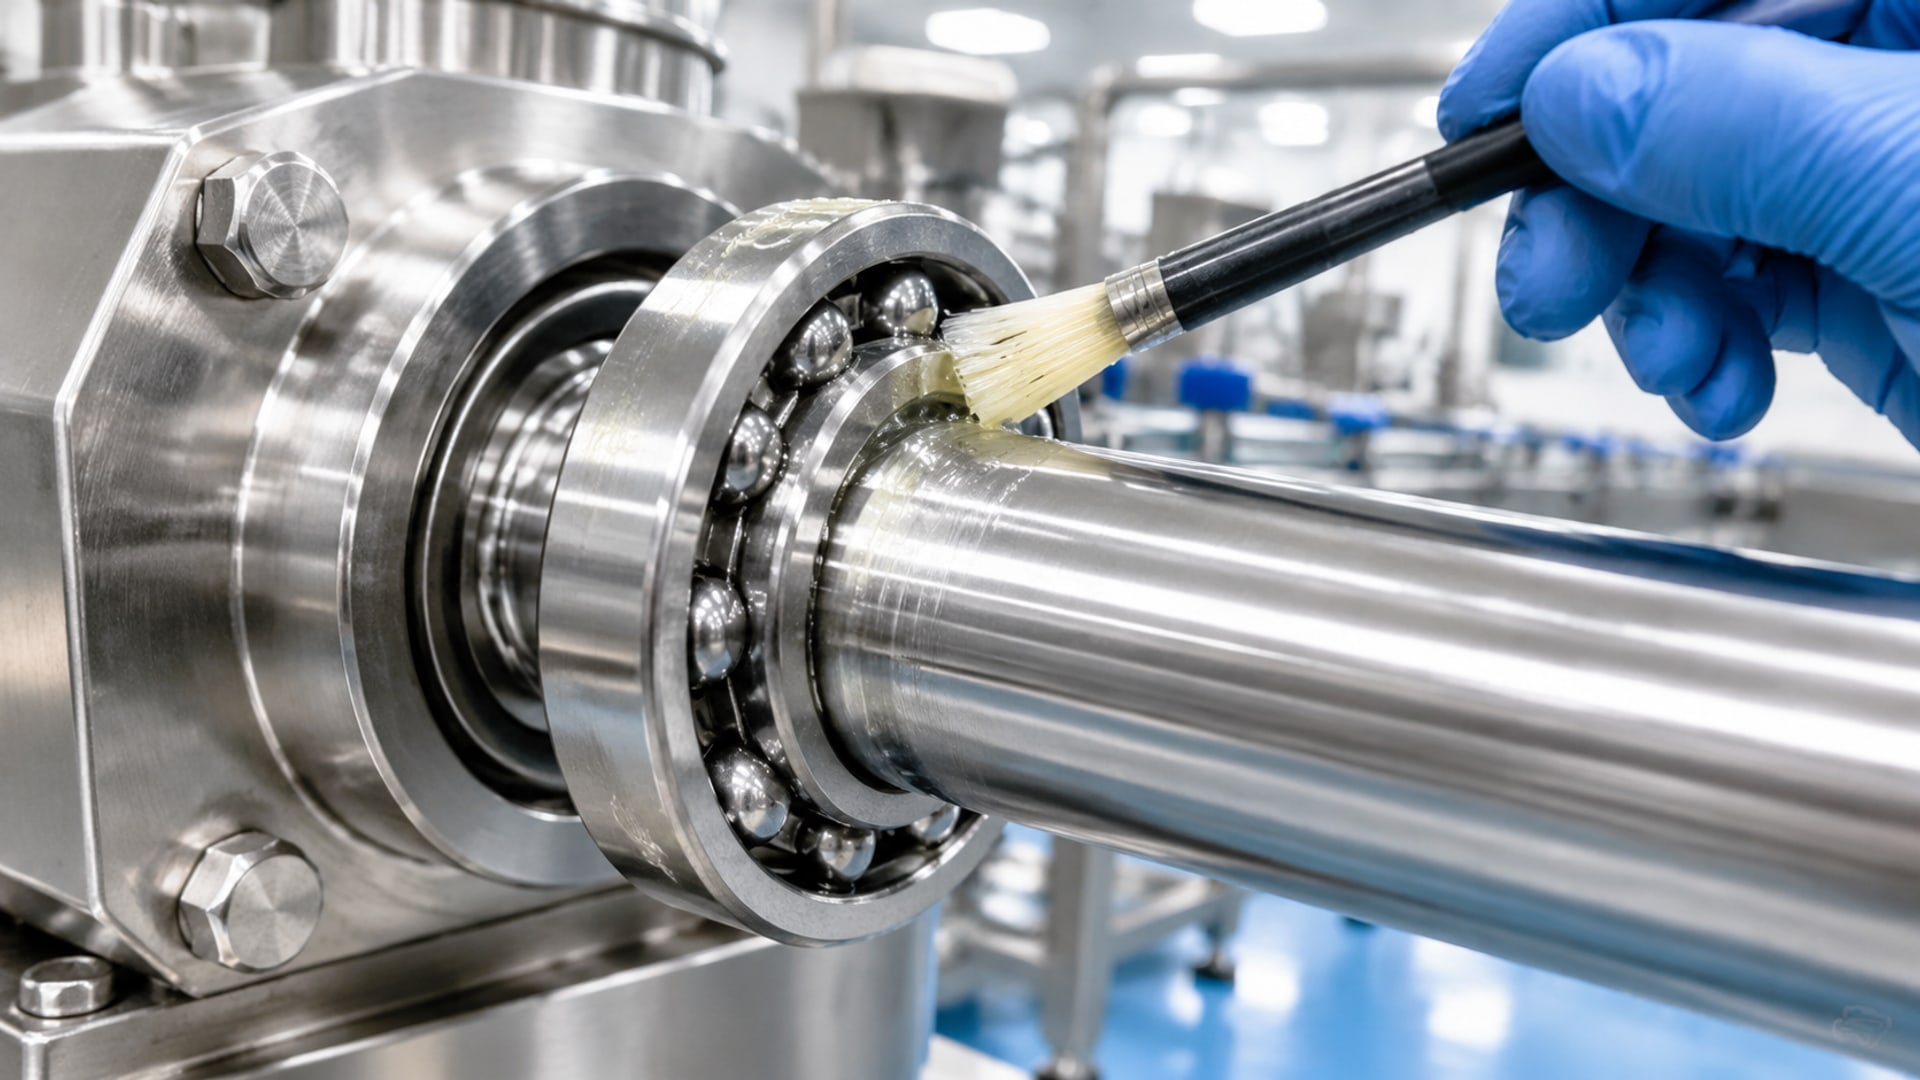
Правило простое: если смазка может рано или поздно соприкоснуться с продуктом, упаковкой, которая потом контактирует с пищей, или с оборудованием, работающим над линией производства, нужна H1-регистрация.
Основные узлы, требующие H1-смазки:
Подшипники скольжения и качения на движущихся платформах, карусельных механизмах и приводных валах, работающих непосредственно над конвейером или с продуктом.
Цепные передачи, особенно на транспортерах, если они смазываются периодически или ремонтируются рядом с открытой линией.
Направляющие и ползуны фасовочной головки, по которым движется упаковочный материал и могут попадать частицы смазки.
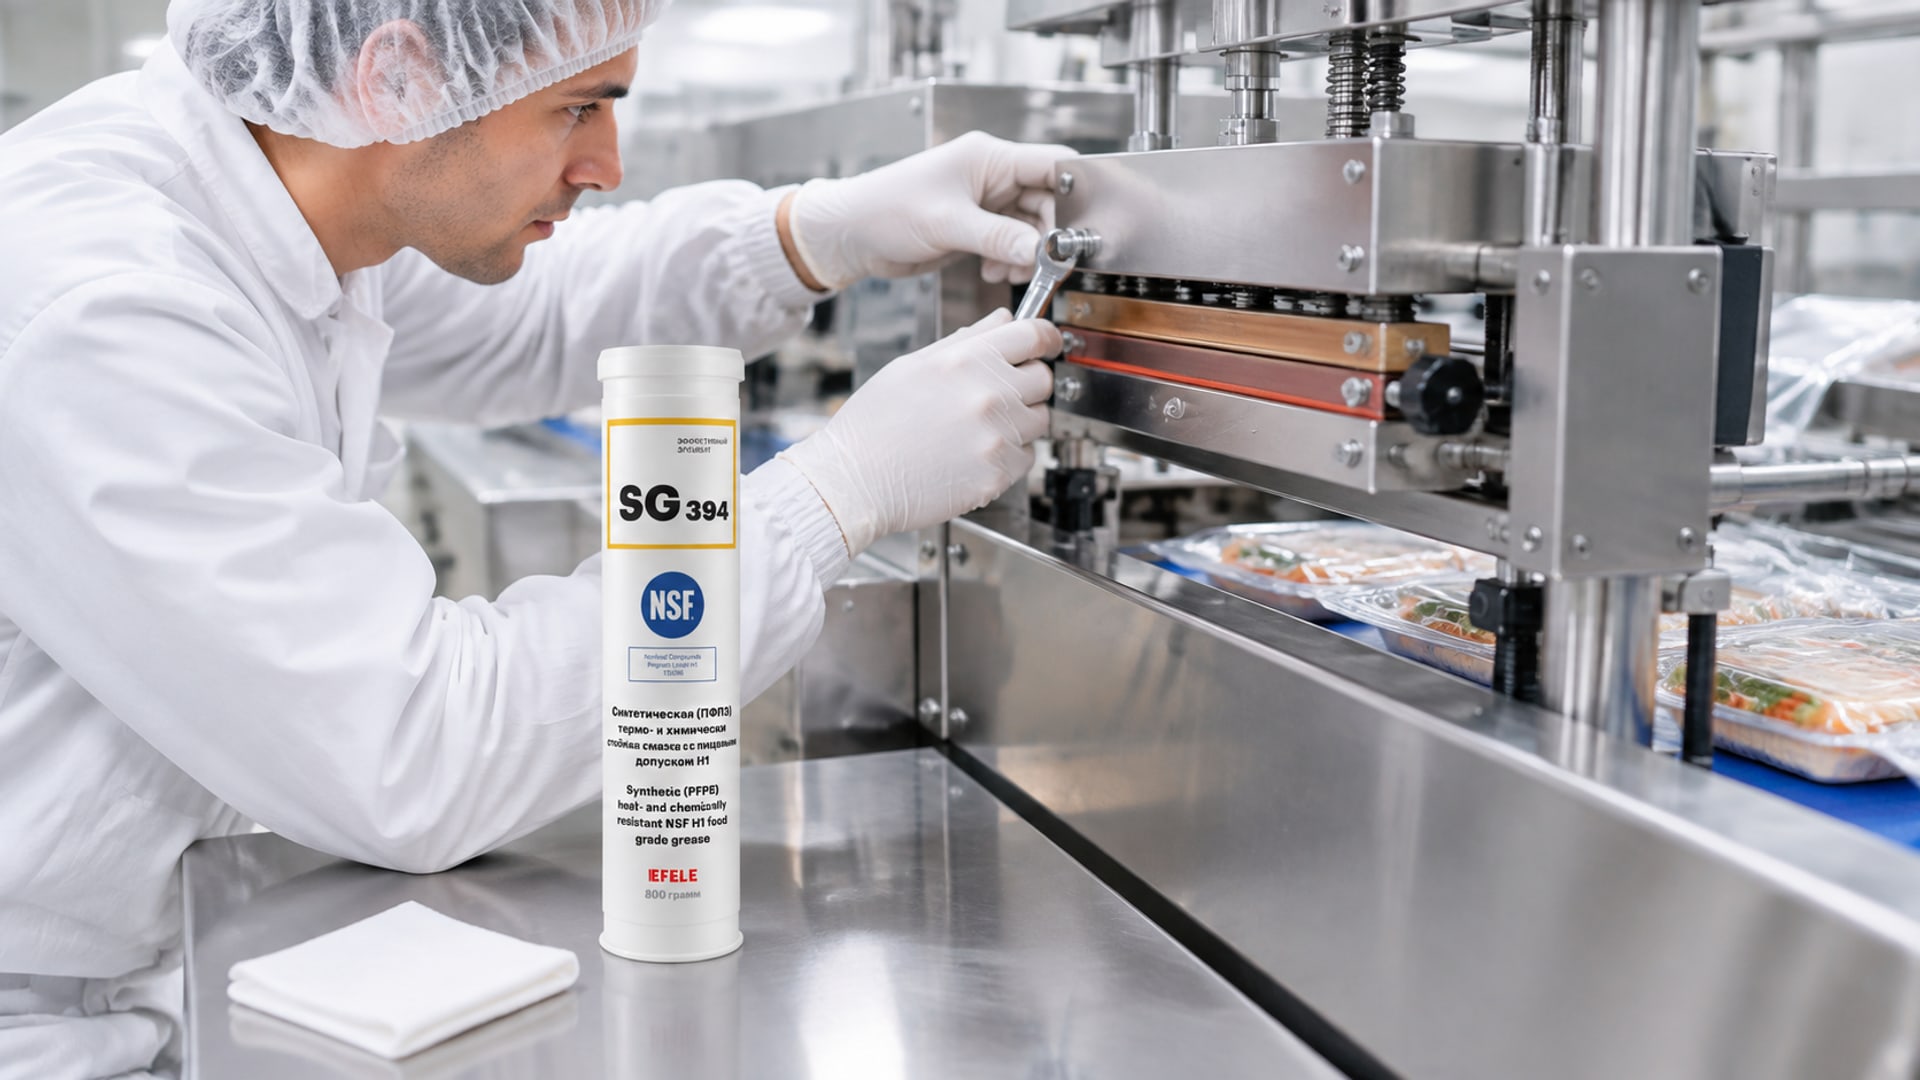
Запаечные механизмы и тепловые узлы (thermal sealing heads), если они расположены над линией упаковки.
Направляющие форм-фил-сил оборудования (форма-наполнение-запечатывание), где пленка проходит в непосредственной близости от смазываемых деталей.
Скользящие соединения и втулки конвейеров, особенно во влажной среде или после мойки оборудования.
Пневматические и гидравлические системы управления, если их линии проложены над открытой зоной упаковки.
Для каждого из этих узлов следует сначала определить точный риск контакта: является ли он прямым (смазка может упасть на продукт), косвенным (может попасть на упаковку) или отсутствует полностью. Если риск есть - выбирается H1.
Как подбирать смазку с пищевым допуском NSF H1: пошаговый процесс
Правильный подбор H1-смазки начинается не с интернета и не с названия, а с анализа условий работы узла.
Допуск H1 - это только один из критериев, и забывать о технических характеристиках нельзя.
Шаг 1: Определите тип узла и его функцию
Каждый узел машины работает с разными режимами: одни развивают высокую скорость и малые нагрузки (электродвигатели, вентиляторы), другие несут постоянную нагрузку с малой скоростью (направляющие подачи, редукторы). От этого зависит вязкость и консистенция смазки. Например, для быстрого подшипника нужна более жидкая смазка (высокая текучесть), для нагруженной цепи - более плотная.
Шаг 2: Оцените рабочий диапазон температур
На упаковочных машинах встречаются узлы, работающие при комнатной температуре, и узлы, нагревающиеся до 80–100 °C (запаечные механизмы, зоны горячего прессования). NSF H1 смазки выпускаются с разными температурными диапазонами. Неправильно выбранная смазка может окисляться на горячих узлах или загустевать на холодных, что снизит срок службы оборудования и ухудшит безопасность.
Шаг 3: Учтите воздействие влаги, пара и чистящих средств
Пищевые производства регулярно проводят мойку оборудования: горячая вода, щелочные и кислотные растворы, пар. Смазка должна быть устойчива к этим воздействиям и не образовывать водяных эмульсий, которые портят смазочную пленку. Некоторые H1-смазки хорошо переносят воду, другие нет - это важный практический параметр, который часто игнорируют.
Шаг 4: Выберите консистенцию по способу подачи
Для распыления под давлением подходят аэрозольные H1-смазки. Для периодической ручной смазки - пластичные (класса NLGI 0–2). Для централизованных систем смазки - жидкие масла или суспензии. NLGI не связан с допуском H1 - это просто класс консистенции пластичной смазки (от 000 - жидкая, до 6 - очень плотная). H1 регистрируется для всех трех форм.
Шаг 5: Проверьте соответствие ISO 21469
Если на производстве введены строгие гигиенические процедуры и регулярные аудиты, желательно, чтобы смазка соответствовала ISO 21469, который регламентирует не только состав, но и производство, хранение, транспортировку и обращение со смазкой на предприятии. Это расширенный гигиенический стандарт, и его требования часто входят в HACCP-карты рисков.
Силиконовые и минеральные H1-смазки: когда что выбирать
На рынке смазки с пищевым допуском NSF H1 представлены в нескольких типах: минеральные (на основе парафинового масла), синтетические (полиальфаолефины, сложные эфиры) и силиконовые.
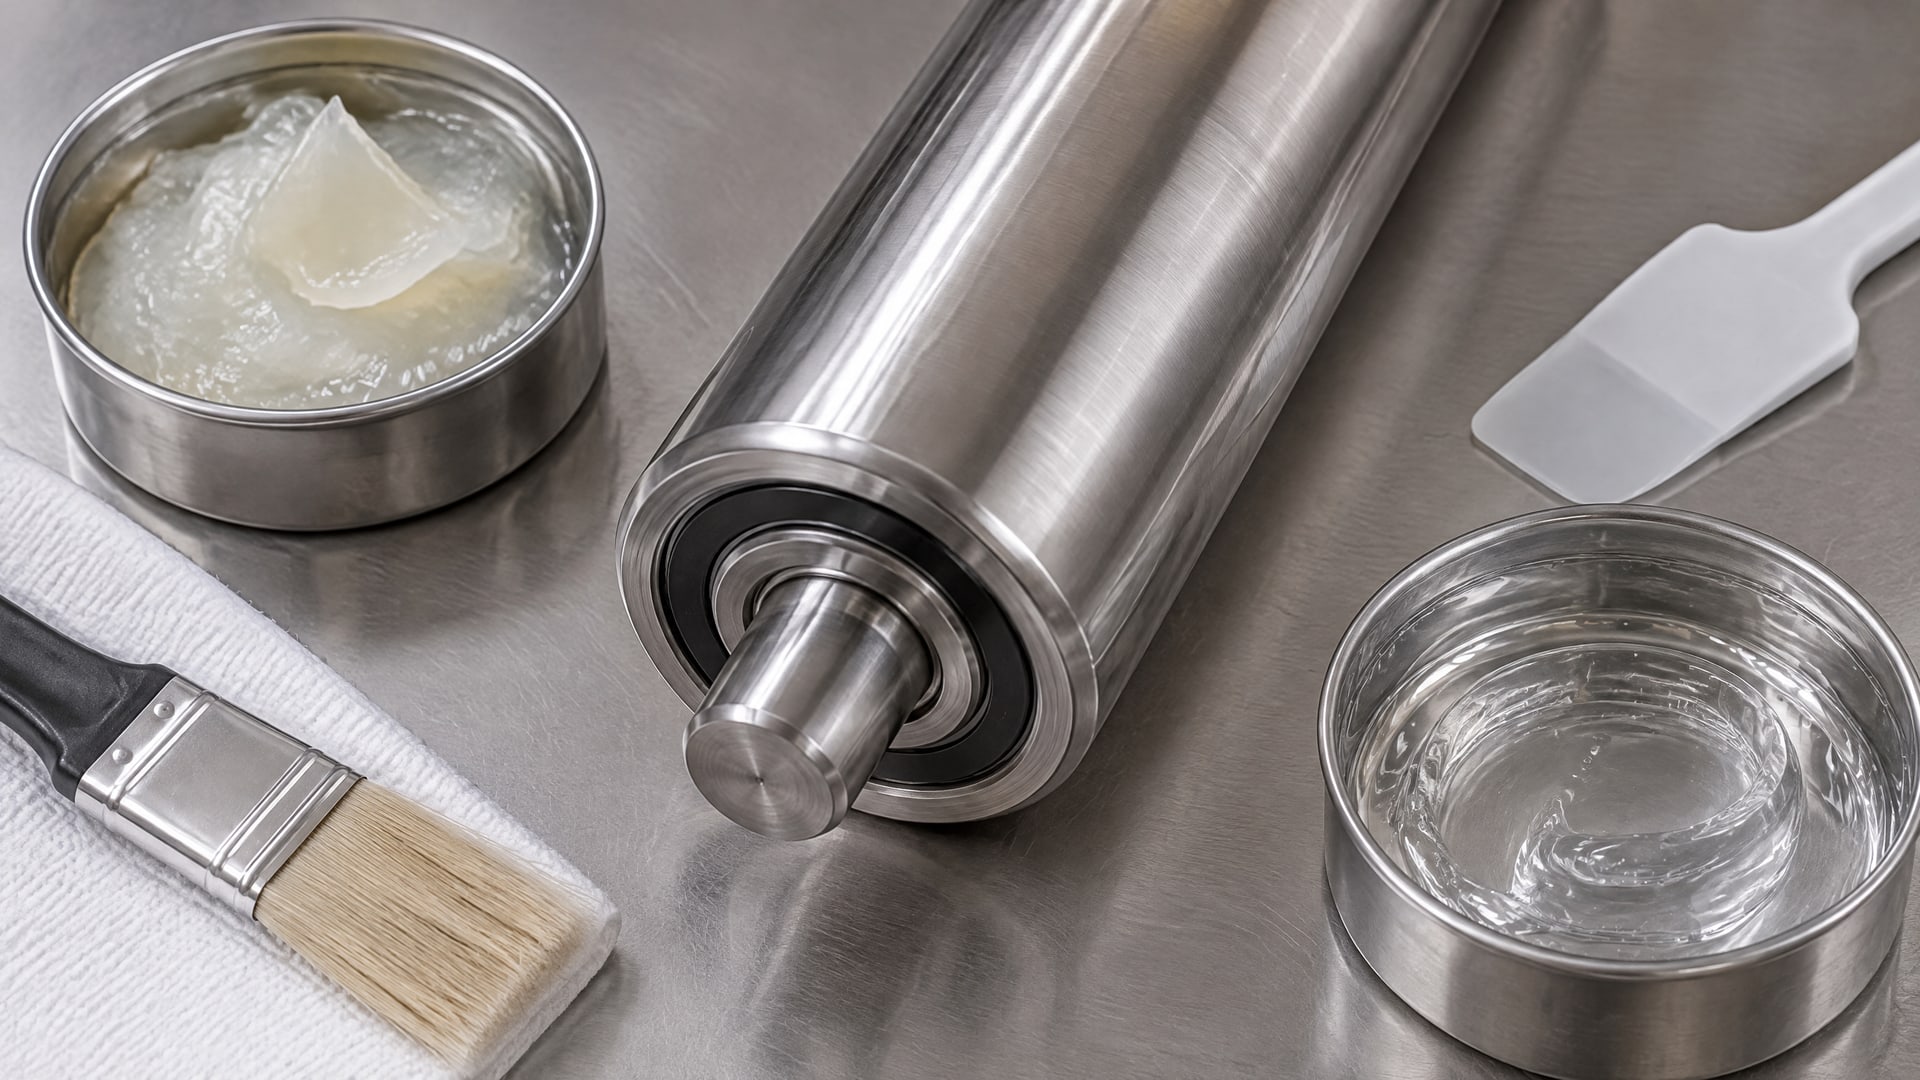
Каждый тип имеет свои преимущества и ограничения, и выбор зависит от узла и условий.
Минеральные H1-смазки широко распространены и доступны. Они хорошо работают при нормальных температурах (до 60–80 °C), обладают хорошей адгезией к металлу и разумной стоимостью. Минус - они менее стабильны при высоких температурах и могут окисляться в присутствии кислорода, что сокращает срок между переработками.
Синтетические H1-смазки (особенно на основе полиальфаолефинов) держат температуру выше, устойчивы к окислению и хорошо работают в широком диапазоне. Однако они дороже минеральных и требуют внимания к совместимости с некоторыми материалами уплотнений.
Силиконовые H1-смазки - это особый класс. Они работают в расширенном температурном диапазоне (часто от -40 до +150 °C и выше), химически инертны, не смешиваются с водой и устойчивы к влаге и пару. Для влажных производств и высокотемпературных узлов типа запаечных механизмов это часто лучший выбор. Минус - более высокая стоимость и меньше предложение на рынке. Поиск по запросу «пищевая силиконовая смазка nsf h1» показывает, что закупщики именно такие материалы активно ищут для специализированного оборудования.
Практический совет: на большинстве упаковочных машин, работающих при температурах до 80 °C и без экстремальной влаги, хорошо работают минеральные и полиальфаолефиновые H1-смазки. Если же оборудование регулярно моется горячей водой, находится во влажной среде или содержит высокотемпературные узлы запечатывания, стоит рассмотреть силиконовые составы.
Практические ошибки при выборе и применении H1-смазки
Закупщики и техники часто допускают ошибки, которые снижают эффективность смазки или нарушают пищевую безопасность.
Знание этих ошибок помогает их избежать.
Ошибка 1: смешивание H1 и H2 смазок на одной машине без плана
Фасовочная машина может иметь как узлы с риском контакта (требуют H1), так и внутренние редукторы и подшипники вне опасной зоны (можно H2). Проблема возникает, когда техник не документирует, где какая смазка применена. При переработке оборудования на другой продукт или при аудите это создает путаницу. Рекомендация: вести карту смазки, где явно указаны точки H1 и H2, и регулярно проверять соответствие.
Ошибка 2: использование обычной индустриальной смазки, просто названной «пищевой»
Некоторые поставщики выдают обычную минеральную смазку с наклейкой «пищевая» на канистру, но без сертификата NSF. На аудите это выявляется сразу, и линия может быть остановлена. Всегда требуйте документ, подтверждающий регистрацию NSF H1 - это может быть сертификат производителя, техдатлист или выписка из реестра NSF.
Ошибка 3: выбор смазки только по допуску, без учета температуры и нагрузки
Смазка соответствует H1, но ее вязкость не подходит для узла. Результат: пленка разрушается, возникает сухое трение, оборудование изнашивается быстро. На запаечных механизмах, работающих при 90–120 °C, обычная H1-смазка с температурным диапазоном до 80 °C начнет вытекать и окисляться. Совет: всегда сверьте диапазон температур смазки с реальной рабочей температурой узла.
Ошибка 4: чрезмерное нанесение смазки или ее нанесение толстым слоем
Смазку наносят тонкой пленкой - это ее основное назначение. Если намазать смазку толстым слоем, она будет загрязняться частицами пыли, воды и продукта, превращаясь в суспензию. На упаковочных машинах избыток смазки может попасть на упаковку или внутрь машины, вызвав проблемы с сенсорами и система управления. Рекомендация: используйте дозированное нанесение - аэрозоли, масленки с капельницей или централизованные системы.
Ошибка 5: игнорирование совместимости с материалами машины
Некоторые H1-смазки, особенно синтетические, могут взаимодействовать с полиуретаном, натуральным каучуком или эпоксидными покрытиями на деталях машины. Если не проверить совместимость, уплотнения разбухнут или потрескаются, что приведет к утечкам. Всегда указывайте материалы уплотнений и деталей в запросе к поставщику и просите подтверждение совместимости.
Контроль и документирование применения H1-смазки в HACCP
Пищевая безопасность начинается с документации.
Если на производстве внедрена система HACCP, смазка с допуском NSF H1 должна быть включена в план управления рисками и контрольную карту по микробиологическому и химическому загрязнению.
На практике это означает следующее:
В карте точек контроля (CCP) должны быть явно указаны узлы фасовочной или упаковочной машины, требующие H1-смазки, и обозначена опасность: «случайный контакт смазки с продуктом или упаковкой».
Для каждой точки смазки должно быть указано наименование смазки, ее NSF-регистрация, производитель и номер партии. Это позволяет оперативно провести отзыв, если возникнут проблемы.
График переработки смазки должен быть реалистичным: если смазка разрушается или окисляется за 2 месяца в реальных условиях, график на год - неправильный.
Во время аудита проверяется не только наличие сертификата смазки, но и визуальное состояние: нет ли утечек, загрязнения, расслоения. Неправильно хранящаяся смазка (под прямыми солнечными лучами, при температурах выше +25 °C) может деградировать даже в закрытой таре.
На производствах, где требуется особая строгость, используют смазки с добавлением пищевых красителей (красный, синий, зеленый) - это помогает визуально отличить H1-смазку от обычной и предотвратить ошибки при переработке. EFELE SG-394, применяемая на запаечных механизмах фасовочного оборудования, обеспечивает термо- и химстойкость в этих узлах, выдерживая воздействие пара и щелочных растворов, которые используют при мойке. Ее рабочий диапазон и гигиеническая регистрация позволяют вписать ее в HACCP-карту без колебаний.
Воздействие воды, пара и моющих средств на H1-смазку
Одна из особенностей пищевого производства - регулярная мойка оборудования.
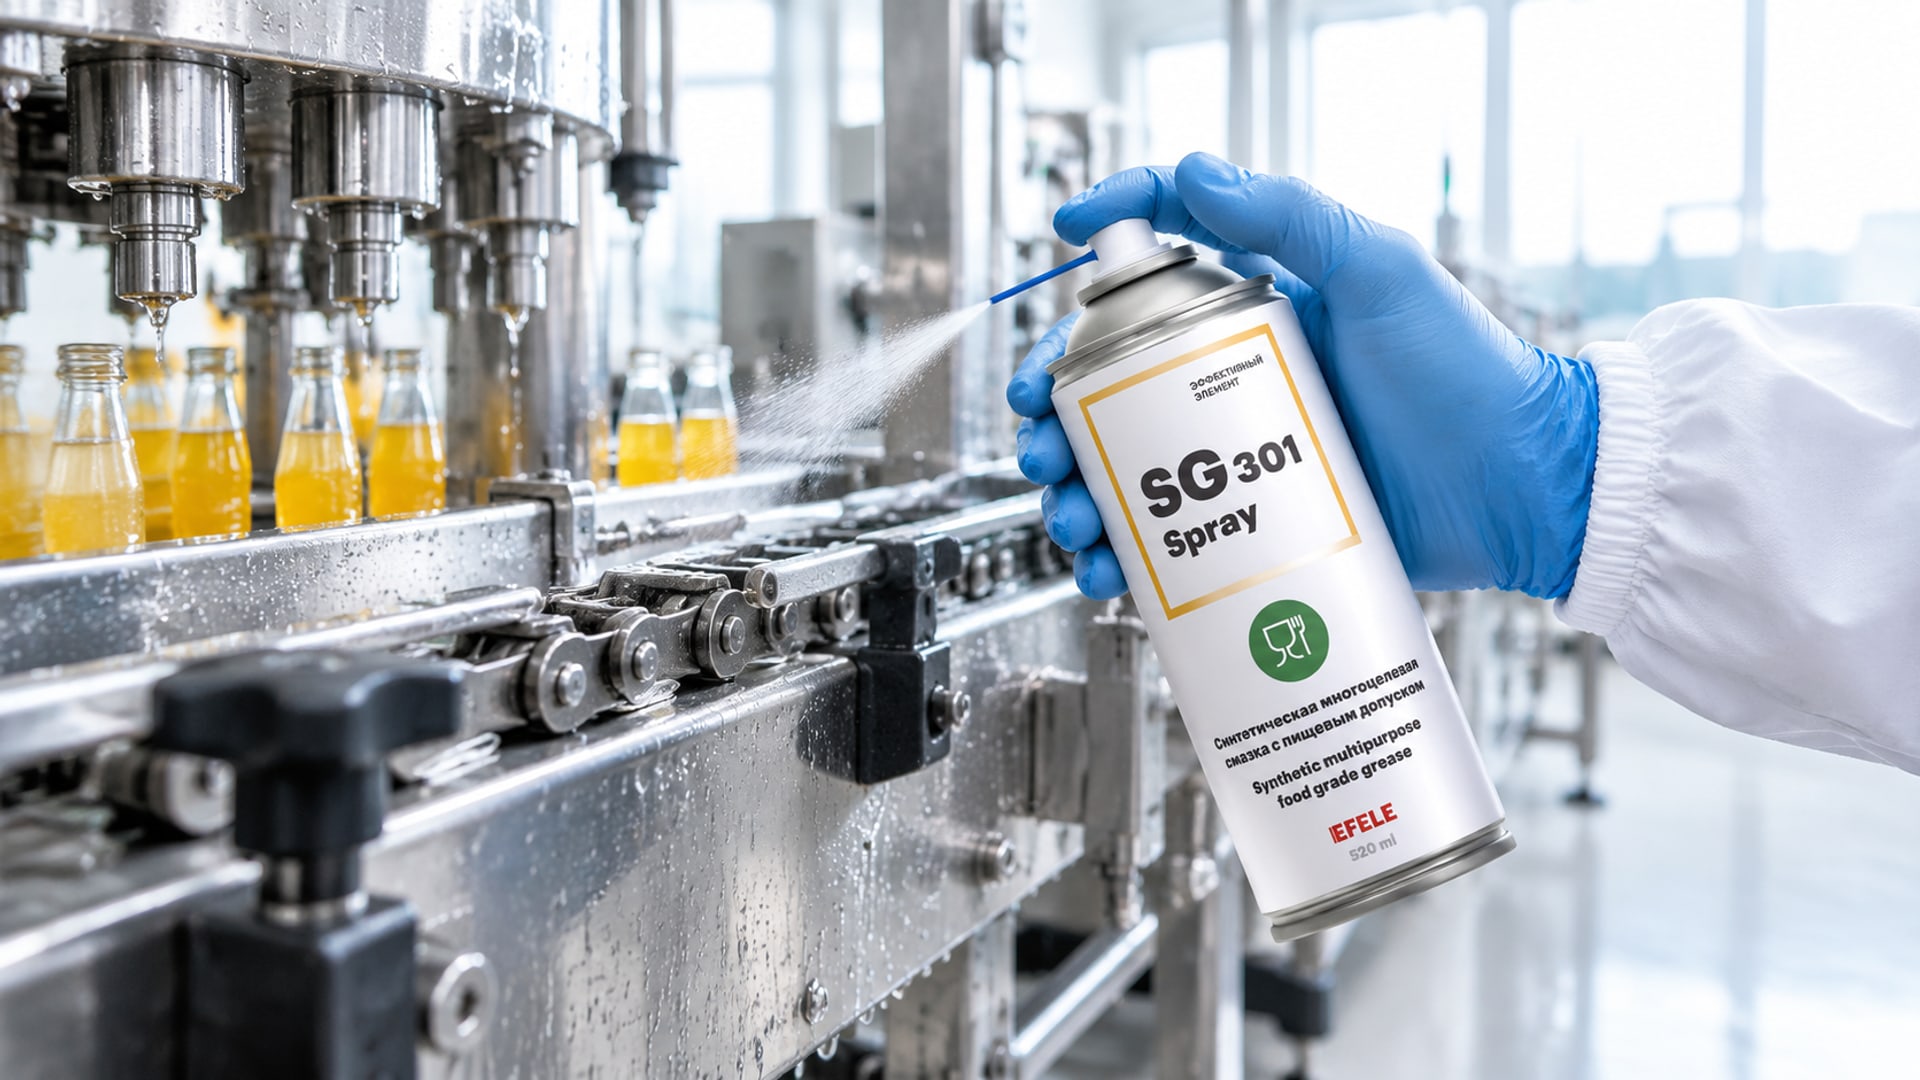
Используются горячая вода (до 80 °C), щелочные растворы (pH 12–14), кислотные составы (pH 1–2) и иногда пар высокого давления. Смазка на оборудовании должна выдерживать эти воздействия без потери свойств.
Вода - враг минеральных смазок. Если смазка вступит в контакт с водой и останется на детали, она может образовать эмульсию (смесь с водой), которая теряет адгезию к металлу и уже не защищает от коррозии. Некоторые H1-смазки содержат эмульгаторы, которые помогают им оставаться стабильными во влажной среде, но это редкость.
Щелочные и кислотные растворы агрессивны по отношению к базовым маслам. Если смазка изготовлена на основе дешевого парафинового масла без добавления антиоксидантов и стабилизаторов, она быстро разрушится. Синтетические и силиконовые смазки обычно устойчивей.
Практический совет: для оборудования, которое регулярно моется (3–5 раз в неделю), выбирайте H1-смазки на синтетической или силиконовой основе, которые указывают в технических данных «устойчивость к воде и паром» или «compatibilité eau-vapeur». Минеральные смазки в этих условиях служат короче и требуют чаще переработки.
EFELE SG-301 Spray с допуском NSF H1 был разработан для узлов, подверженных влажности и пару - таких как оборудование розлива и мойки. Быстросохнущее покрытие позволяет наносить его даже во влажной среде, и смазка не образует эмульсии с водой, оставаясь эффективной между переработками.
Часто задаваемые вопросы
Чем NSF H1 отличается от пищевого допуска ISO 21469?
NSF H1 - это категория регистрации для смазок с риском случайного контакта с пищей; регулируется стандартом 21 CFR 178.3570 в США. ISO 21469 - это гигиенический стандарт, который регулирует не только состав смазки, но и условия ее производства, хранения, транспортировки и обращения на предприятии. Смазка может иметь NSF H1 без ISO 21469, но обе сертификации вместе обеспечивают наиболее полный контроль.
Можно ли использовать H2-смазку на узлах, где есть риск контакта с упаковкой?
Нет. H2 предназначена для узлов без контакта с продуктом или упаковкой, контактирующей с пищей. Если упаковка потом попадет в пищу, риск химического загрязнения остается. HACCP-аудит это выявит, и линия может быть остановлена. Всегда используйте H1 для узлов, где возможен контакт, прямой или косвенный.
Какой диапазон температур должна выдерживать смазка для запаечного механизма?
Запаечные механизмы обычно работают при 80–120 °C. Смазка должна выдерживать минимум эту температуру без окисления и вытекания. Проверьте в техдатлисте пункт «рабочий диапазон» или «operating temperature range»; если там указано «до 80 °C», это недостаточно. Для высокотемпературных узлов выбирайте синтетические или силиконовые H1-смазки.
Нужно ли переделывать смазку, если оборудование переходит на другой продукт?
Если новый продукт находится в одной и той же категории (например, мясо на мясо или молочные продукты на молочные), переработка смазки часто не требуется - достаточно проверить отсутствие перекрестного загрязнения. Если переходите на продукт из другой категории или с известными аллергенами, лучше провести переработку и заменить смазку свежей партией.
Как хранить H1-смазку, чтобы сохранить ее свойства?
H1-смазка должна храниться в герметичной таре при температуре 15–25 °C, защищенная от прямого солнечного света и влаги. Открытая канистра начинает впитывать влагу и окисляться; если смазка хранилась больше 6 месяцев в открытом виде, лучше ее не использовать. Проверьте дату изготовления на упаковке и убедитесь, что срок хранения не превышен.
Заключение
Смазка с пищевым допуском NSF H1 - это не роскошь, а необходимость на фасовочных и упаковочных машинах, где есть риск случайного контакта с продуктом или упаковкой. Выбор правильной смазки начинается с анализа узла, оценки риска контакта и проверки технических параметров: температуры, нагрузки, скорости и воздействия влаги. H1-регистрация гарантирует физиологическую инертность, но не заменяет подбор по вязкости и консистенции.
Следующий шаг для вашего производства - провести ревизию смазочных точек на фасовочном и упаковочном оборудовании: определить, какие узлы требуют H1, запросить сертификаты у текущего поставщика и, если нужно, переподобрать материалы. Документируйте выбор в HACCP-карте и регулярно проверяйте состояние смазки на аудитах. Правильно выбранная H1-смазка прослужит дольше, оборудование будет надежнее, а риск пищевого загрязнения существенно снизится.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.