
Смазка пищевых насосов: выбор и применение для снижения износа и роста бактерий
Выбор смазки для пищевого насоса - это не просто поиск «пищевого» продукта на полке. Это комплексная задача, где одновременно решаются три проблемы: предотвращение случайного контакта опасных веществ с продуктом, защита узлов насоса от преждевременного износа в условиях влажности и регулярной мойки, и исключение условий для размножения микроорганизмов. Статья разбирает, какие параметры смазки действительно важны для насосов пищевого производства, как выбрать материал по стандартам и условиям работы, и какие ошибки допускают закупщики и инженеры при подборе.
Целевая аудитория - технические специалисты, снабженцы и инженеры пищевого производства, которые отвечают за надежность оборудования и соответствие санитарным требованиям. Статья опирается на стандарты NSF H1, ISO 21469 и практические рекомендации отраслевых экспертов.
Что означает пищевой допуск NSF H1 и почему он недостаточен
NSF H1 - это класс смазок для сценариев, где возможен случайный, неизбежный контакт с пищей.
Такой контакт допускается на уровне до 10 миллиграммов на килограмм продукта (10 ppm) для основной группы H1-смазок; для силиконовых составов предел строже -1 ppm. Это не означает, что смазку можно намеренно добавлять в продукт или мазать ею детали, погружаемые прямо в еду.
Многие закупщики путают H1 с полным «пищевым» статусом. На практике это ошибка: класс H1 просто гарантирует, что при случайном попадании небольшого количества смазки в продукт (например, из-за подтекания уплотнения или брызга при мойке) вред здоровью будет минимален, если таковой вообще возникнет. Формуляция H1-смазок строится на ингредиентах, разрешенных регламентом 21 CFR - это американский стандарт пищевой безопасности, который признан и в России.
Важный момент: классификация H2 означает полный запрет на контакт смазки с пищей. Если насос находится в зоне, где контакт возможен, использование H2-материалов недопустимо, несмотря на то, что такие смазки часто дешевле и проще в применении.
Однако сам допуск H1 - это только фундамент. Даже H1-смазка не защитит насос от преждевременного износа или от условий, благоприятных для роста бактерий, если она не отвечает остальным требованиям конкретного оборудования.
Водостойкость и сопротивление вымыванию как критерии защиты от бактерий
В пищевом производстве насосы работают не в сухой среде.
Регулярная мойка, брызги продукта, конденсат - все это создает постоянное воздействие воды и моющих растворов. Если смазка вымывается водой или впитывает влагу, она теряет способность защищать поверхности трения, на которых начинают окисляться металлические контакты, образуется корродирующая пленка, и в эту среду проникают микроорганизмы.
Водостойкость смазки - это ее способность сохранять пленку и не смываться при контакте с водой или слабыми щелочными растворами, используемыми при санитарной обработке. Сопротивление вымыванию означает, что даже при воздействии брызг или прямого потока воды смазка остается на месте применения достаточное время. На практике это оценивают в лабораторных тестах: смазка должна сохранять массу и консистенцию после контакта с водой в течение установленного периода.
Для пищевых насосов, особенно центробежных и винтовых, работающих в мокрых зонах, водостойкость - один из главных критериев. Без нее смазка просто стирается потоком воды, оголяя поверхности, где начинается коррозия и размножение микроорганизмов. Бактерии не живут в смазке; они живут в ржавчине, конденсате и органических отложениях, которые появляются именно при отсутствии защитной пленки.
Кроме того, в условиях мокрой среды важна стабильность при сдвиге. Если смазка теряет консистенцию (становится слишком жидкой) при температурных колебаниях и вибрации насоса, она быстрее вымывается и не удерживается в узлах. Алюминиевый комплексный загуститель - один из распространенных типов, обеспечивающих высокую термостойкость и хорошую водостойкость даже в пищевых H1-смазках.
Выбор консистенции NLGI и вязкости для конкретных узлов насоса
NLGI-класс описывает консистенцию пластичной смазки, от пастообразной до жидкой.
Это не имеет прямого отношения к пищевой безопасности - это характеристика того, как смазка ведет себя при температурах и нагрузках. Для большинства узлов пищевых насосов (подшипники, муфты, направляющие) используют NLGI 2 - консистенцию, при которой смазка держится на месте, не растекаясь, но легко проникает при вращении.
Для централизованных систем смазки в холодных условиях или при высоких скоростях подачи выбирают NLGI 1 или даже 00 - более жидкие варианты, которые легче подаются через автоматические линии. Напротив, для подшипников большого диаметра, работающих на низких скоростях, может потребоваться NLGI 3 - более твердая консистенция, которая лучше держится в горизонтальных зонах.
Вязкость масляной основы смазки (или масла в централизованной системе) обозначается по ISO VG. Для обычных условий пищевого производства рекомендуется ISO VG 46–100. Это означает, что при температуре 40 °C вязкость находится в диапазоне около 46 или 100 сантистоксов. Для насосов, работающих при повышенных температурах (например, в цехах с горячим оборудованием), берут ISO VG 100–460, чтобы масло сохраняло вязкость и не текло слишком быстро сквозь зазоры.
Выбор неправильной консистенции ведет к двум крайностям: либо смазка не проникает в зазоры и защита слаба, либо она растекается, вымывается и скапливается в нежелательных местах, создавая условия для загрязнения и роста микробов. Для подшипников и других узлов пищевых насосов, где важна водостойкость, на линиях фасовки используют именно NLGI 2 с вязкостью ISO VG 46–100, так как эта комбинация обеспечивает оптимальный баланс между защитой и стабильностью при мойке.
Роль стандарта ISO 21469 в контроле микробного загрязнения
NSF H1 гарантирует, что состав смазки безопасен, но не гарантирует, что сама смазка была произведена в гигиенических условиях и обращалась без риска микробного заражения.
ISO 21469 - это международный стандарт, предъявляющий требования к производству, хранению, транспортировке и даже маркировке пищевых смазок.
Смазка, соответствующая ISO 21469, прошла проверку на отсутствие опасных микроорганизмов (включая патогенные бактерии) в момент производства, хранится в чистых условиях, и на упаковке указываются контактные данные производителя для прослеживаемости. Это не означает, что смазка стерильна в смысле фармацевтического препарата, но означает, что риск микробного загрязнения на этапе изготовления и логистики минимален.
Для пищевого производства, особенно при наличии HACCP-программы (система анализа рисков), использование смазок, отвечающих одновременно NSF H1 и ISO 21469, рассматривается как часть стандартной практики контроля. Некоторые инструкции производителей оборудования (например, для пастеризаторов или расфасовщиков) прямо требуют смазок с ISO 21469. Поэтому при выборе материала стоит проверить не только маркировку H1, но и наличие подтверждения ISO 21469 на упаковке или в техническом паспорте.
Дозировка смазки и ее связь с гигиеничностью
Частая ошибка инженеров - использование избыточного количества смазки под убеждением, что «больше смазки = больше защиты».
На практике это приводит к противоположному. Избыток смазки скапливается в мертвых зонах узла, смешивается с влагой, пылью и остатками продукта, превращаясь в питательную среду для микроорганизмов. Такие отложения сложно удалить при стандартной мойке, и они становятся постоянным источником загрязнения.
Правильная дозировка смазки - тонкая пленка, нанесенная на место трения. После сборки узла смазка должна распределиться под действием вращения, а излишки удалить чистой тряпкой или (в некоторых случаях) оставить, если конструкция узла предполагает ее стирание при пусконаладке. Эта практика особенно важна для насосов в мокрых зонах, где каждый грамм лишней смазки может стать источником проблем.
На производственных линиях с централизованными системами смазки (например, линии фасовки или розлива) контроль дозировки осуществляется автоматически: дозатор подает строго определенный объем смазки в точку применения, не допуская избытка. Для ручного смазывания насосов в цехах, где централизованные системы отсутствуют, инженер должен руководствоваться инструкцией производителя оборудования и проверять, что на узлах не скапливается грязь и излишки смазки.
Совместимость смазки с материалами насоса и условиями CIP/SIP
Насосы в пищевом производстве часто оснащены эластомерными уплотнениями (прокладки, манжеты из резины, фторопласта или силикона) и пластиковыми деталями (корпуса некоторых узлов, трубки датчиков).
Если смазка несовместима с этими материалами, она вызывает их набухание, размягчение или, напротив, затвердевание и растрескивание. Это приводит к потере герметичности и попаданию внешних загрязнений (включая микроорганизмы) внутрь насоса.
Проверка совместимости - обязательный шаг перед внедрением новой смазки. Производители оборудования указывают рекомендуемые материалы смазок в техдокументации; если смазка выбрана без согласования с этими требованиями, риск проблем велик. Особенно это касается смазок на синтетической основе, которые могут быть несовместимы с некоторыми типами резины, используемой в более старых насосах.
Кроме того, насосы на современных пищевых производствах часто подвергаются CIP-мойке (чистка на месте установки горячей водой и щелочными растворами) или даже SIP-стерилизации (пропаривание или обработка горячей водой под давлением). Смазка должна выдерживать эти циклы: не разлагаться, не расслаиваться, не образовывать отложений на деталях. H1-смазки, разработанные для пищевого производства, как правило, проходят тестирование в таких условиях, но не все материалы одинаково стойки. При выборе стоит уточнить допуски производителя смазки к температурам CIP/SIP и составу моющих агентов.
Часто задаваемые вопросы
Можно ли использовать H2-смазку, если насос находится далеко от прямого контакта с продуктом?
Нет. H2 не предназначена для контакта с пищей вообще, даже если риск низок. Если есть реалистичная вероятность попадания смазки в зону продукта (утечка, брызги при мойке, нарушение герметичности), нужен только H1. Замена H2 на H1 - это не переплата, а соответствие требованиям безопасности.
Что такое 10 ppm и почему это важно?
10 ppm (10 миллиграммов на килограмм) - это допустимая концентрация H1-смазки в продукте без вреда здоровью. Это очень малое количество, поэтому H1-смазка может попадать в продукт только следовым образом при аварийных ситуациях. Это не значит, что допускается намеренное добавление смазки в пищу.
Чем отличается водостойкость от вымывоустойчивости?
Водостойкость - это способность смазки сохранять свойства при контакте с водой. Вымывоустойчивость - это способность оставаться на месте применения при воздействии потока воды или мойки. Обе свойства важны для пищевых насосов, но это разные характеристики.
Если смазка соответствует NSF H1, нужна ли проверка ISO 21469?
Это зависит от требований вашего производства и покупателя конечной продукции. NSF H1 гарантирует безопасность состава, а ISO 21469 гарантирует гигиеничность производства. Для линий, требующих высокого уровня контроля, рекомендуется обе сертификации.
Какая частота смазывания пищевых насосов правильная?
Частота зависит от типа насоса, его скорости вращения, температуры и условий мойки. Типовой интервал - от 500 до 2000 часов работы для ручного смазывания подшипников. Централизованные системы подают смазку непрерывно или по расписанию. Точную частоту указывает инструкция производителя оборудования; превышение рекомендации приводит к избытку смазки и накоплению грязи.
Заключение
Выбор смазки для пищевых насосов требует понимания четырех критических параметров: допуск NSF H1 (или выше) по составу, водостойкость и сопротивление вымыванию для условий мойки, подходящие NLGI и ISO VG для конкретного узла и типа работы, и предпочтительно соответствие ISO 21469 для гарантии производственной гигиены. Просто «пищевая» маркировка на упаковке недостаточна; инженер должен сверяться с техническим паспортом (TDS), требованиями производителя оборудования и HACCP-программой предприятия.
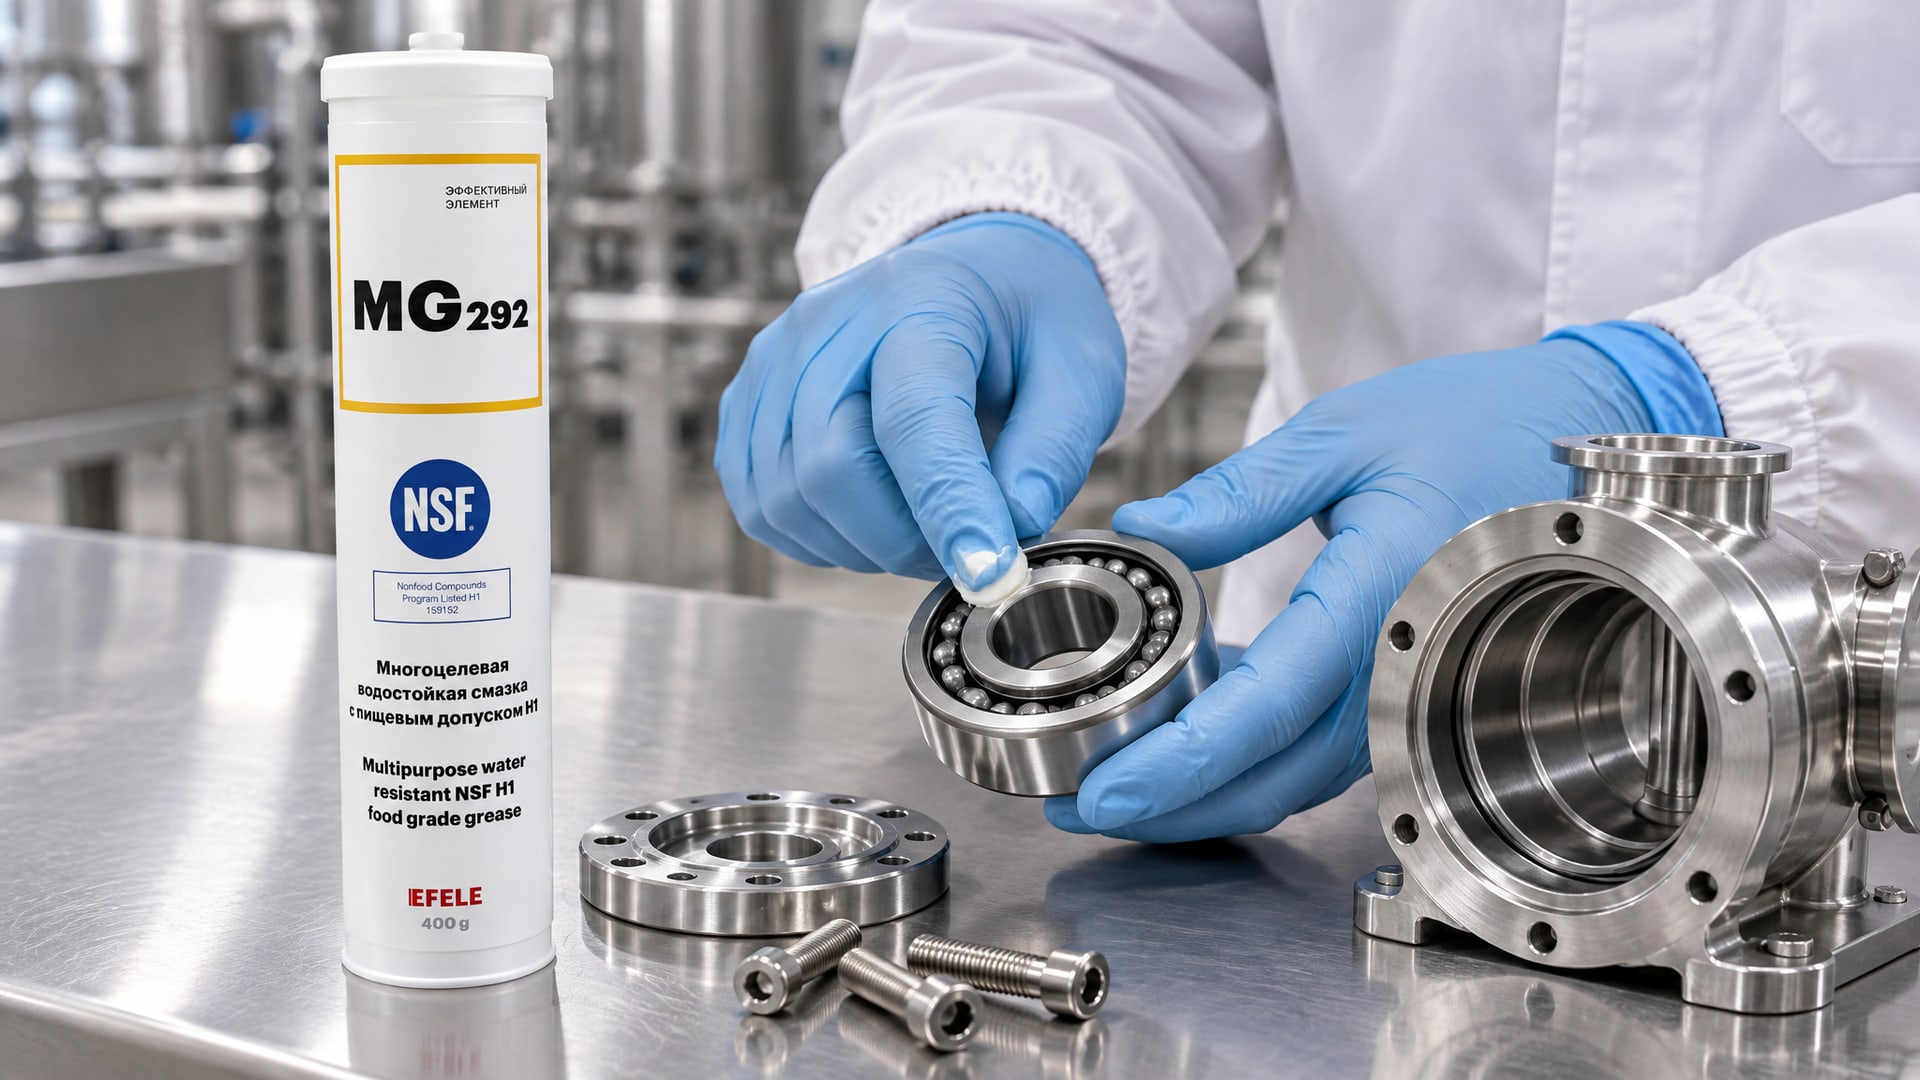
Практическая рекомендация: на большинстве насосов пищевого производства (центробежные, винтовые, шестеренчатые) используют пластичные смазки консистенции NLGI 2 с вязкостью ISO VG 46–100, произведенные на алюминиевом комплексном загустителе, с гарантией NSF H1 и ISO 21469. Для подшипников, где критична водостойкость и защита от коррозии в условиях постоянной влажности, на практике выбирают смазки, прошедшие лабораторное тестирование на вымывоустойчивость и совместимость с эластомерами насоса. Дозировка - тонкая пленка в соответствии с инструкцией; избыток смазки опаснее недостатка. Следующий шаг: проверьте техдокументацию вашего насоса, уточните требуемые NLGI и вязкость, согласуйте выбор смазки с вашей HACCP-программой и убедитесь, что на упаковке указаны оба допуска - NSF H1 и ISO 21469. Для подшипников и других узлов пищевых насосов, где требуется высокая водостойкость и защита от бактерий, на производствах получила распространение EFELE MG-292, обладающая пищевым допуском NSF H1 и антикоррозионными свойствами, которые помогают предотвращать окисление поверхностей в мокрой среде. Это решение сочетает надежность консистенции и устойчивость к вымыванию, что снижает интенсивность переборок насоса и экономит ресурсы производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.