
Смазка резиновых уплотнений в металлических корпусах: как обеспечить скольжение
Смазка резиновых уплотнений облегчает монтаж в металлический корпус и снижает трение при работе узла. Для надежного результата важно подобрать состав с учетом материала эластомера, подготовить посадочную поверхность и нанести смазку тонким равномерным слоем. Избыток может собирать грязь и абразив, а неподходящий состав способен повредить резину.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают монтажную смазку или решают проблему заедания уплотнительных колец и прокладок. Разберем совместимость с эластомерами, подготовку корпуса, различия между смазкой и поверхностным покрытием, а также ограничения глицерина и силиконовых составов.
Как выбрать смазку для резиновых уплотнений
Подбор начинают с определения материала эластомера и условий работы узла.
Универсальной смазки для любой резины нет: несовместимый состав может вызвать набухание, деградацию или потерю эксплуатационных свойств. Если марка эластомера неизвестна, ее следует уточнить по документации на уплотнение или у его изготовителя, а совместимость смазки проверить до установки в рабочий узел.
Учитывают не только материал, но и характер контакта. При монтаже смазка помогает уплотнению пройти посадочную кромку без чрезмерного трения. В динамическом узле рабочая среда иногда сама обеспечивает смазывание; если этого не происходит, требуется отдельный совместимый материал. Для статичного соединения необходимость и количество смазки определяют по конструкции и инструкции к уплотнению.
При выборе полезно проверить, будет ли смазка удерживаться в зоне контакта и не собирать загрязнения. Это особенно важно, если металлический корпус работает во влажной или запыленной среде. Избыточное количество не улучшает скольжение автоматически: оно может удерживать грязь и абразив, которые ускоряют износ резины и контактных поверхностей.
Для пищевых применений и узлов, контактирующих с питьевой водой, проверяют требования к составу отдельно. В технических материалах для таких условий упоминаются NSF/ANSI 51, NSF/ANSI 61 и FDA 21 CFR 175.300. Наличие силиконовой основы само по себе не подтверждает соответствие этим требованиям: закупщику нужно свериться с документацией на конкретную смазку и условиями эксплуатации.
Подготовка металлического корпуса и посадочной поверхности
Скольжение резиновых прокладок зависит не только от смазки.
Заусенцы, коррозия, загрязнения и дефекты посадочного места повышают сопротивление при монтаже и могут повредить кромку уплотнения. Поэтому до сборки корпус осматривают, очищают и проверяют состояние контактной поверхности. Если конструкция предусматривает посадку с натягом, особенно важно не протащить резину через острые кромки.
Посадочное место должно соответствовать требованиям конструкции. При отсутствии указаний в документации нельзя произвольно изменять его геометрию или обрабатывать поверхность способом, который изменит размеры и качество контакта. Следует удалить загрязнения и убедиться, что в зазорах не осталось частиц, способных работать как абразив. Смазка не компенсирует повреждения корпуса и не заменяет подготовку поверхности.
Отдельная задача возникает при установке резинового уплотнения в алюминиевый корпус. Сам материал корпуса не определяет выбор смазки: в первую очередь проверяют совместимость с эластомером и условия работы. Запрос «смазочное покрытие алюминия» не означает, что любой антифрикционный состав подойдет для конкретной детали. Нужно учитывать состояние поверхности, требования сборки и возможность нанесения покрытия без изменения посадочных размеров.
Если на поверхности есть коррозия или повреждения, сначала оценивают их влияние на уплотнение. Простое нанесение смазки поверх дефекта не восстанавливает геометрию и не устраняет причину повышенного трения. При поврежденном анодированном слое также важно различать восстановление покрытия и создание дополнительной смазочной пленки: это разные технологические задачи, и подменять одну другой не следует.
Силиконовая смазка для резиновых уплотнений и альтернативы
Силиконовые смазки часто применяют для резиновых уплотнений, но их пригодность нужно подтверждать для конкретного эластомера и режима работы.
Для силиконовых систем в справочных материалах приводится типичная рабочая область от минус 60 °C до +200 °C. Это общий ориентир для типа смазок, а не характеристика любого продукта и не основание переносить диапазон на конкретный узел без проверки документации.
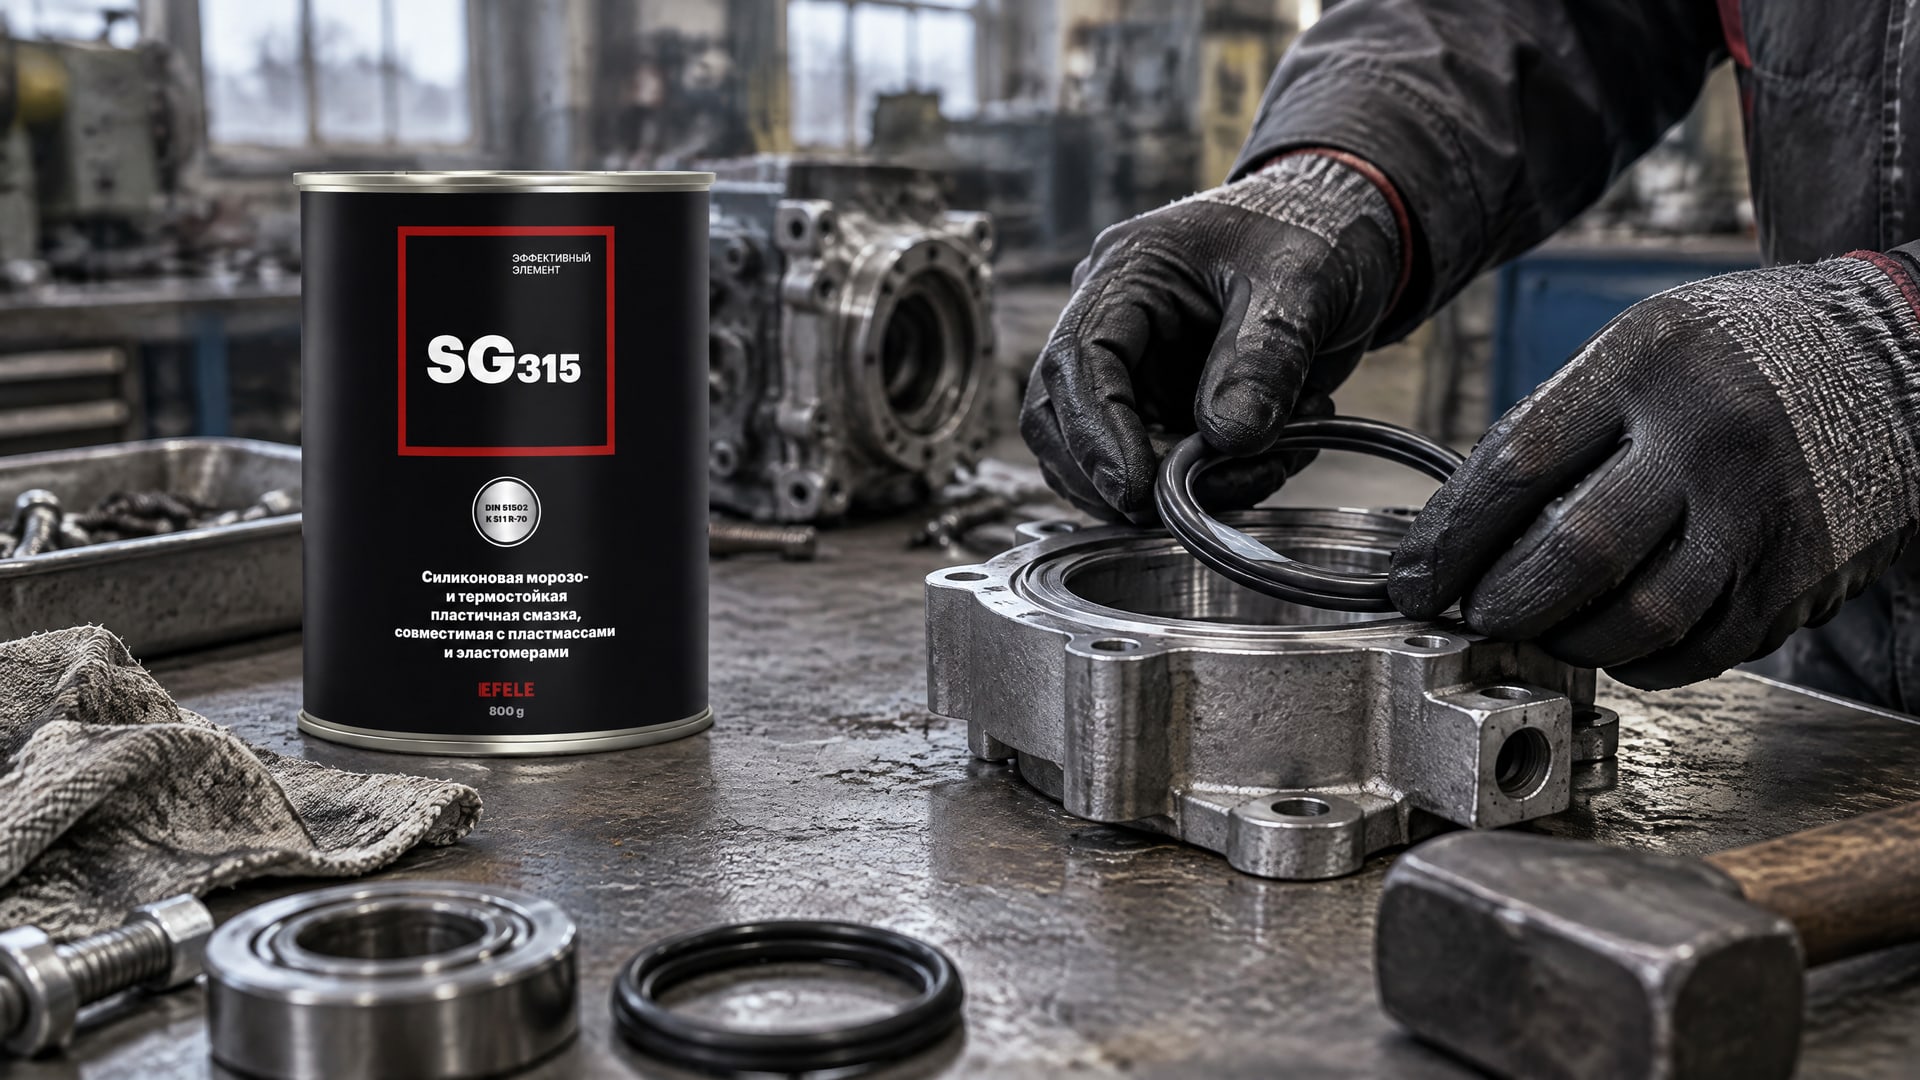
При низкой температуре резина может хуже скользить при сборке, а монтажное усилие возрастает. В таких условиях важны равномерное нанесение и совместимость состава с материалом уплотнения. На участках, где для скольжения резиновых уплотнений в металлическом корпусе требуется силиконовая морозостойкая смазка, применяют EFELE SG-315. Совместимость с пластмассами и эластомерами помогает рассматривать ее для таких задач, но конкретный материал уплотнения и условия эксплуатации все равно проверяют перед применением.
В качестве альтернативы в некоторых системах используют глицерин или водно-гликолевые смеси. Однако запрос «глицерин для смазки резиновых уплотнений» не означает, что такой монтажный помощник универсален: неподходящая смесь может привести к преждевременному отказу. Также не следует автоматически переносить рекомендации для бытовых сантехнических соединений на промышленный узел с иными средами, нагрузками и режимом движения.
Смазка силиконовая сантехническая для резиновых уплотнений может рассматриваться только при подтвержденной совместимости и соответствии условиям эксплуатации. Для пищевого оборудования и контакта с питьевой водой дополнительно проверяют применимые требования, включая NSF/ANSI 51, NSF/ANSI 61 или FDA 21 CFR 175.300. Само обозначение «силиконовая» не подтверждает наличие нужного допуска.
Тефлоновое покрытие корпуса и другие способы снизить трение
Смазка и покрытие поверхности работают по-разному.
Смазка образует временную или рабочую пленку, а PTFE-покрытие относится к модификации поверхности. В материалах по уплотнениям описано нанесение PTFE на поверхность резиновых деталей толщиной порядка 0,0004 inch. Это не означает, что такой слой наносят на металлический корпус: перед выбором технологии нужно уточнить, какую именно деталь требуется обработать.
Поэтому формулировка «тефлоновое покрытие корпуса» требует уточнения. Если речь о резиновом уплотнении, покрытие может применяться как способ снижения трения на его поверхности. Если задача касается металлического корпуса, нужно оценить материал основы, подготовку поверхности и требования конструкции. Нельзя считать PTFE-покрытие и монтажную смазку взаимозаменяемыми решениями.
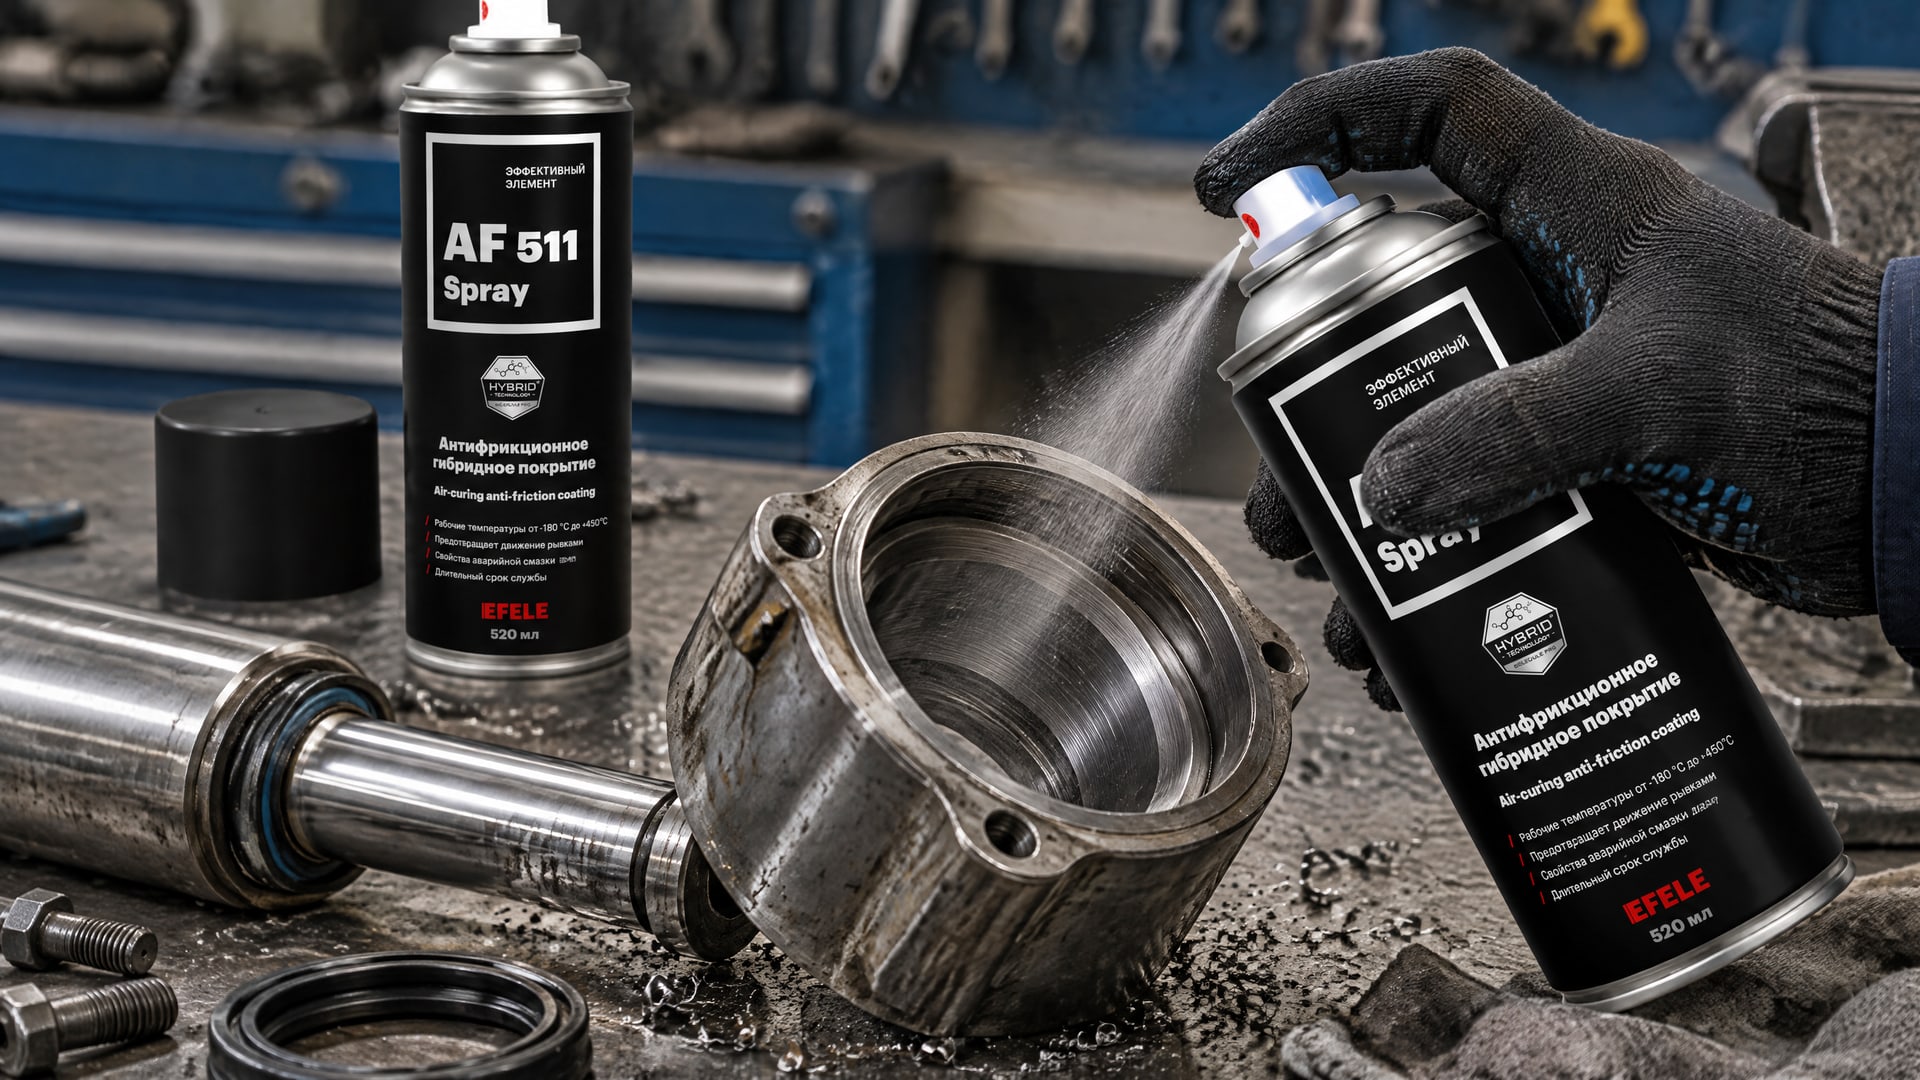
Для алюминиевой детали с поврежденным анодированным слоем важно не путать восстановление анодирования с нанесением антифрикционного покрытия. EFELE AF-511 Spray формирует сухую смазочную пленку на поверхности, но такая пленка не восстанавливает анодированный слой. Это вариант снижения трения, когда конструкция допускает нанесение сухого покрытия и технология подготовки поверхности подтверждена для детали.
Помимо покрытий, в материалах по уплотнениям упоминаются хлорирование поверхности и внутренняя смазка в материале. Это способы модификации самого уплотнения, а не действия, которые можно заменить нанесением смазки при сборке. Выбор между ними зависит от конструкции детали и задачи: облегчить монтаж, снизить трение в работе или изменить свойства поверхности.
Как наносить смазку и контролировать монтаж
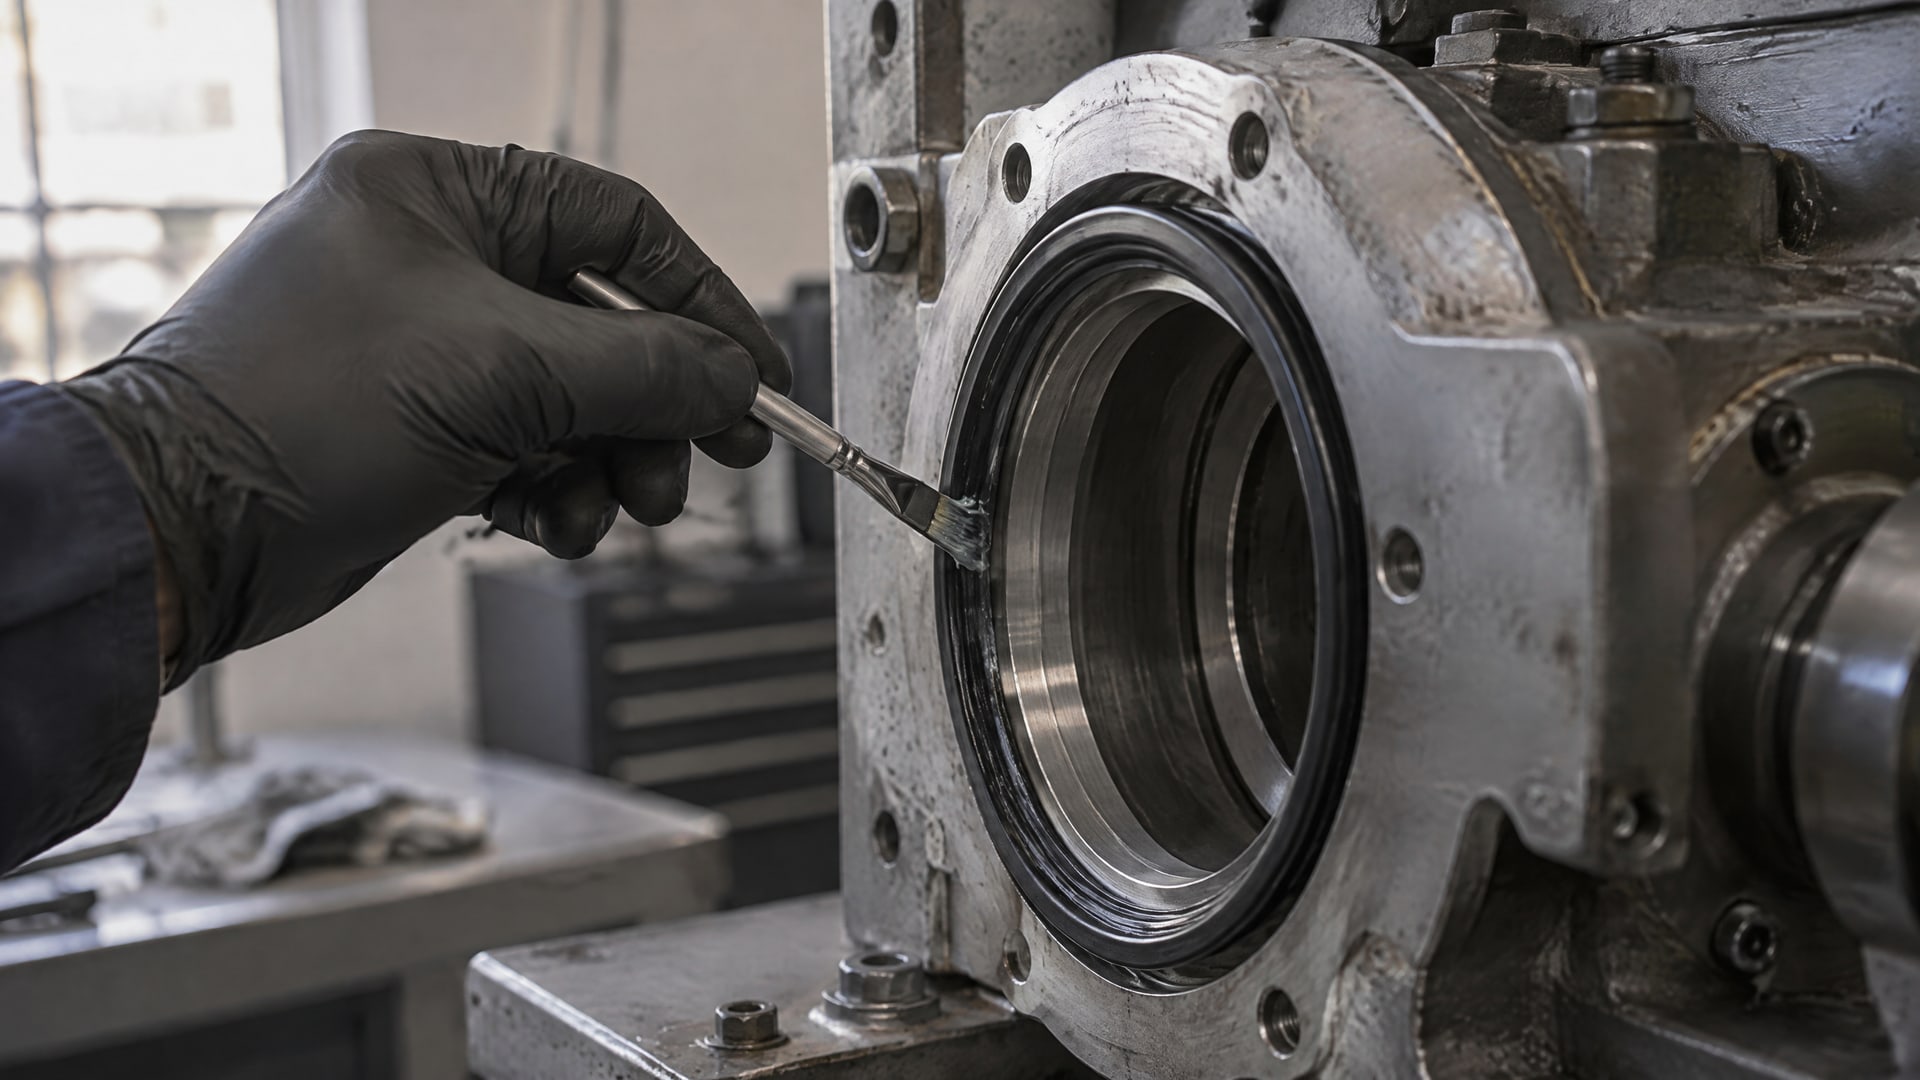
Для установки уплотнения используют тонкий равномерный слой.
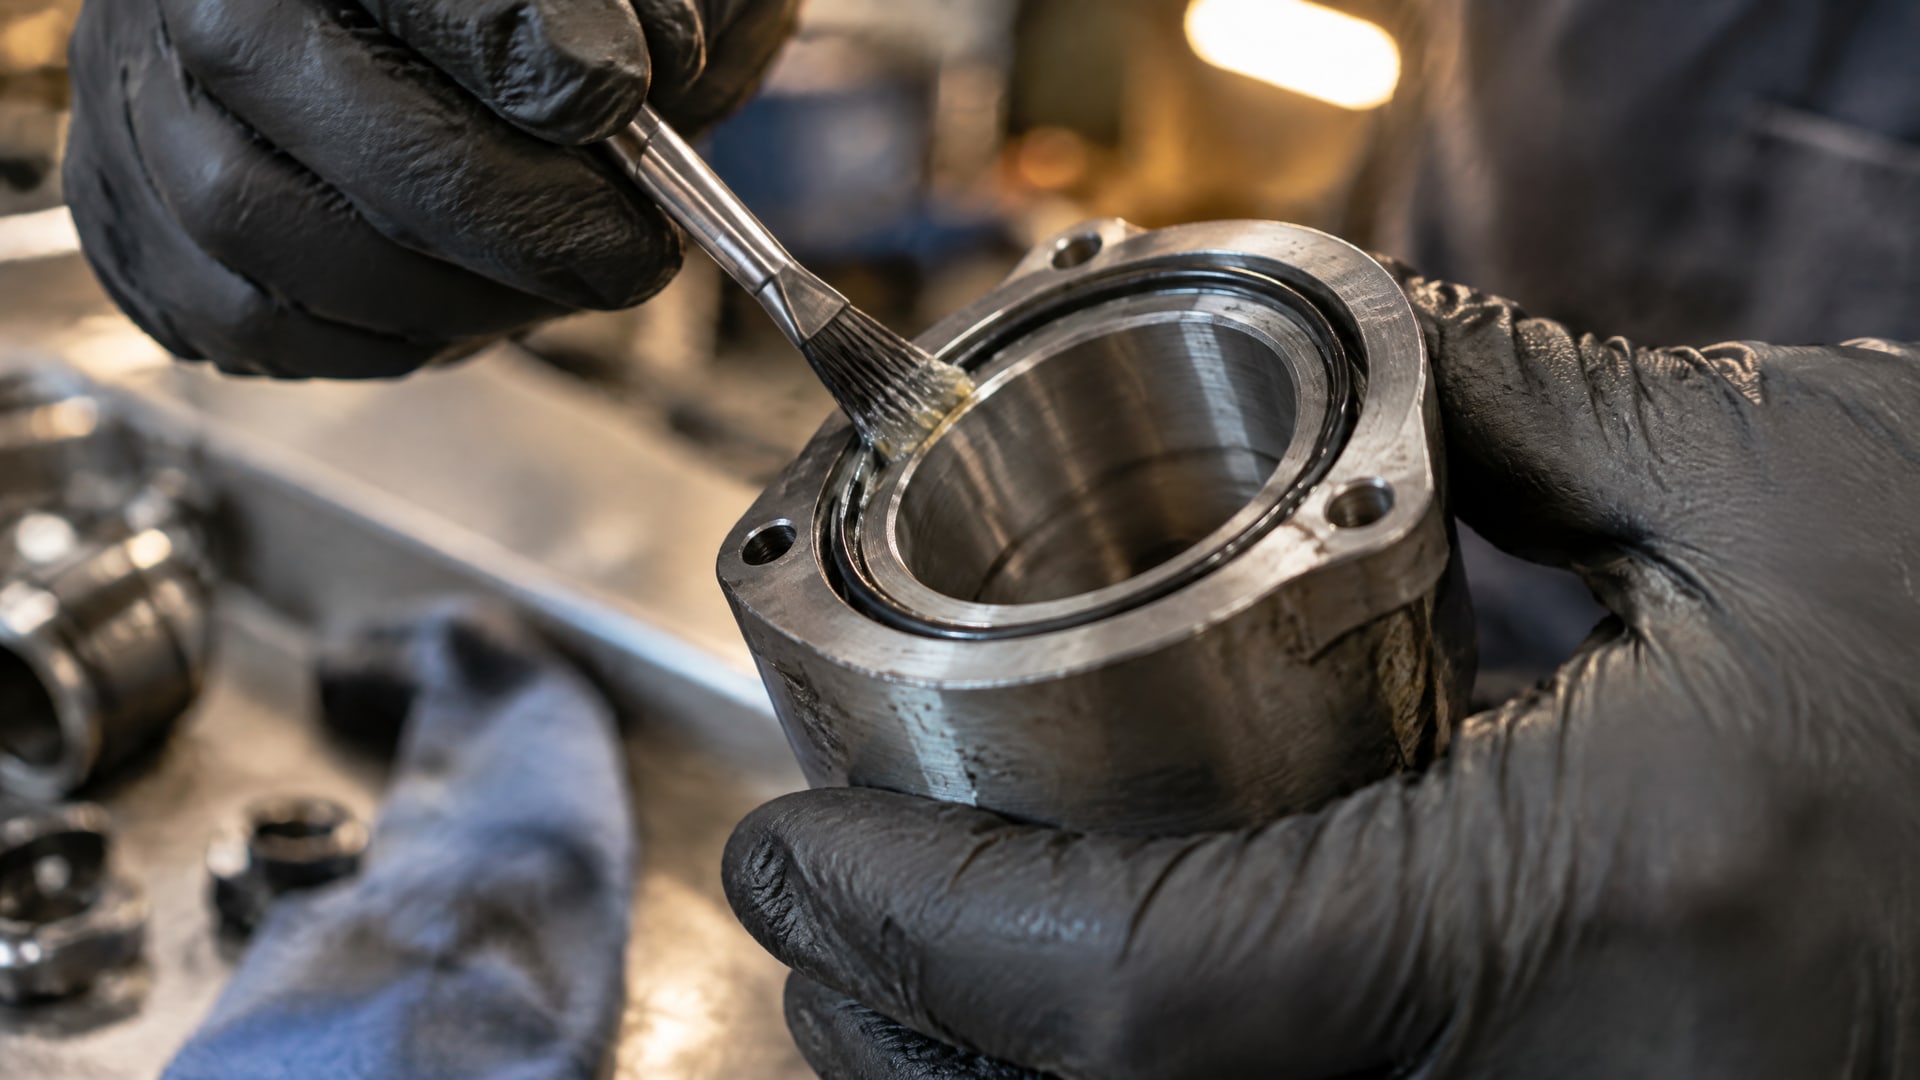
Слишком большое количество не гарантирует легкую сборку и может удерживать загрязнения. Смазывают поверхность, указанную в инструкции к узлу; для ряда конструкций обрабатывают и уплотнение, и ответную поверхность, если это допускает конструкция. После сборки излишки убирают, не стирая рабочую пленку с контактной зоны.
При посадке важно не перекручивать и не растягивать резину сверх допустимого для конструкции. Уплотнение должно проходить кромки без зацепов, а смазка не должна скрывать повреждения или загрязнения. Если сборочное усилие остается высоким, следует остановиться и проверить состояние посадочного места, правильность размера и совместимость материала, а не добавлять смазку без оценки причины.
После установки проверяют положение уплотнения и отсутствие защемления. Для вращающихся или перемещающихся узлов оценивают, предусмотрена ли смазка в рабочей зоне и не меняется ли контактная среда при запуске. Если для первичной смазки используют состав, который будет оставаться в узле, это помогает избежать риска несовместимости между монтажным и рабочим материалом.
В бытовых рекомендациях встречается интервал обслуживания силиконовой защиты каждые 6–12 месяцев. Его нельзя считать универсальным промышленным регламентом: периодичность для конкретного оборудования определяют по инструкции, условиям эксплуатации и результатам осмотра. При обслуживании проверяют состояние резины, наличие загрязнений и сохранность смазочной пленки, а не ориентируются только на календарный срок.
Часто задаваемые вопросы
Какая смазка подходит для резиновых уплотнений?
Состав выбирают по материалу эластомера, рабочей среде и условиям движения. Силиконовые смазки часто применяют для резиновых уплотнений, но совместимость нужно проверить для конкретной детали. Универсальной смазки для всех резин нет: неподходящий материал может вызвать набухание, деградацию или потерю свойств.
Подходит ли глицерин для смазки резиновых уплотнений?
Глицерин может использоваться как монтажный помощник в некоторых системах, но не подходит автоматически для всех эластомеров и режимов. Неподходящая смесь способна привести к преждевременному отказу узла. Перед применением проверяют рекомендации изготовителя уплотнения и совместимость с рабочей средой.
Можно ли использовать силиконовую сантехническую смазку в промышленном узле?
Только если подтверждены совместимость с эластомером и пригодность для условий эксплуатации. Бытовое назначение не гарантирует подходящих характеристик для промышленного оборудования. Если возможен контакт с пищей или питьевой водой, дополнительно проверяют применимые требования, включая NSF/ANSI 51, NSF/ANSI 61 или FDA 21 CFR 175.300.
Чем смазка отличается от PTFE-покрытия?
Смазка создает пленку на поверхности при монтаже или в работе, а PTFE-покрытие изменяет поверхность детали. Это разные способы снижения трения, и один не заменяет другой автоматически. Нужно определить, требуется ли облегчить сборку, обеспечить рабочее скольжение или обработать само уплотнение.
Заключение
Чтобы обеспечить скольжение резиновых уплотнений в металлическом корпусе, подбирают совместимую смазку, готовят посадочную поверхность и наносят материал тонкой пленкой. Поврежденный корпус, заусенцы и загрязнения смазка не компенсирует, а избыточное количество может удерживать абразив. Силиконовые составы подходят не для каждой резины, а глицерин и покрытия требуют отдельной проверки по условиям узла.
Следующий шаг для инженера или закупщика - уточнить материал уплотнения и рабочую среду, затем свериться с документацией на смазку и конструкцию корпуса. Перед серийной сборкой целесообразно проверить установку на образце: оценить усилие монтажа, положение уплотнения и отсутствие повреждений после сборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.