
Смазка шпинделя станка: как обслуживать подшипники ЧПУ
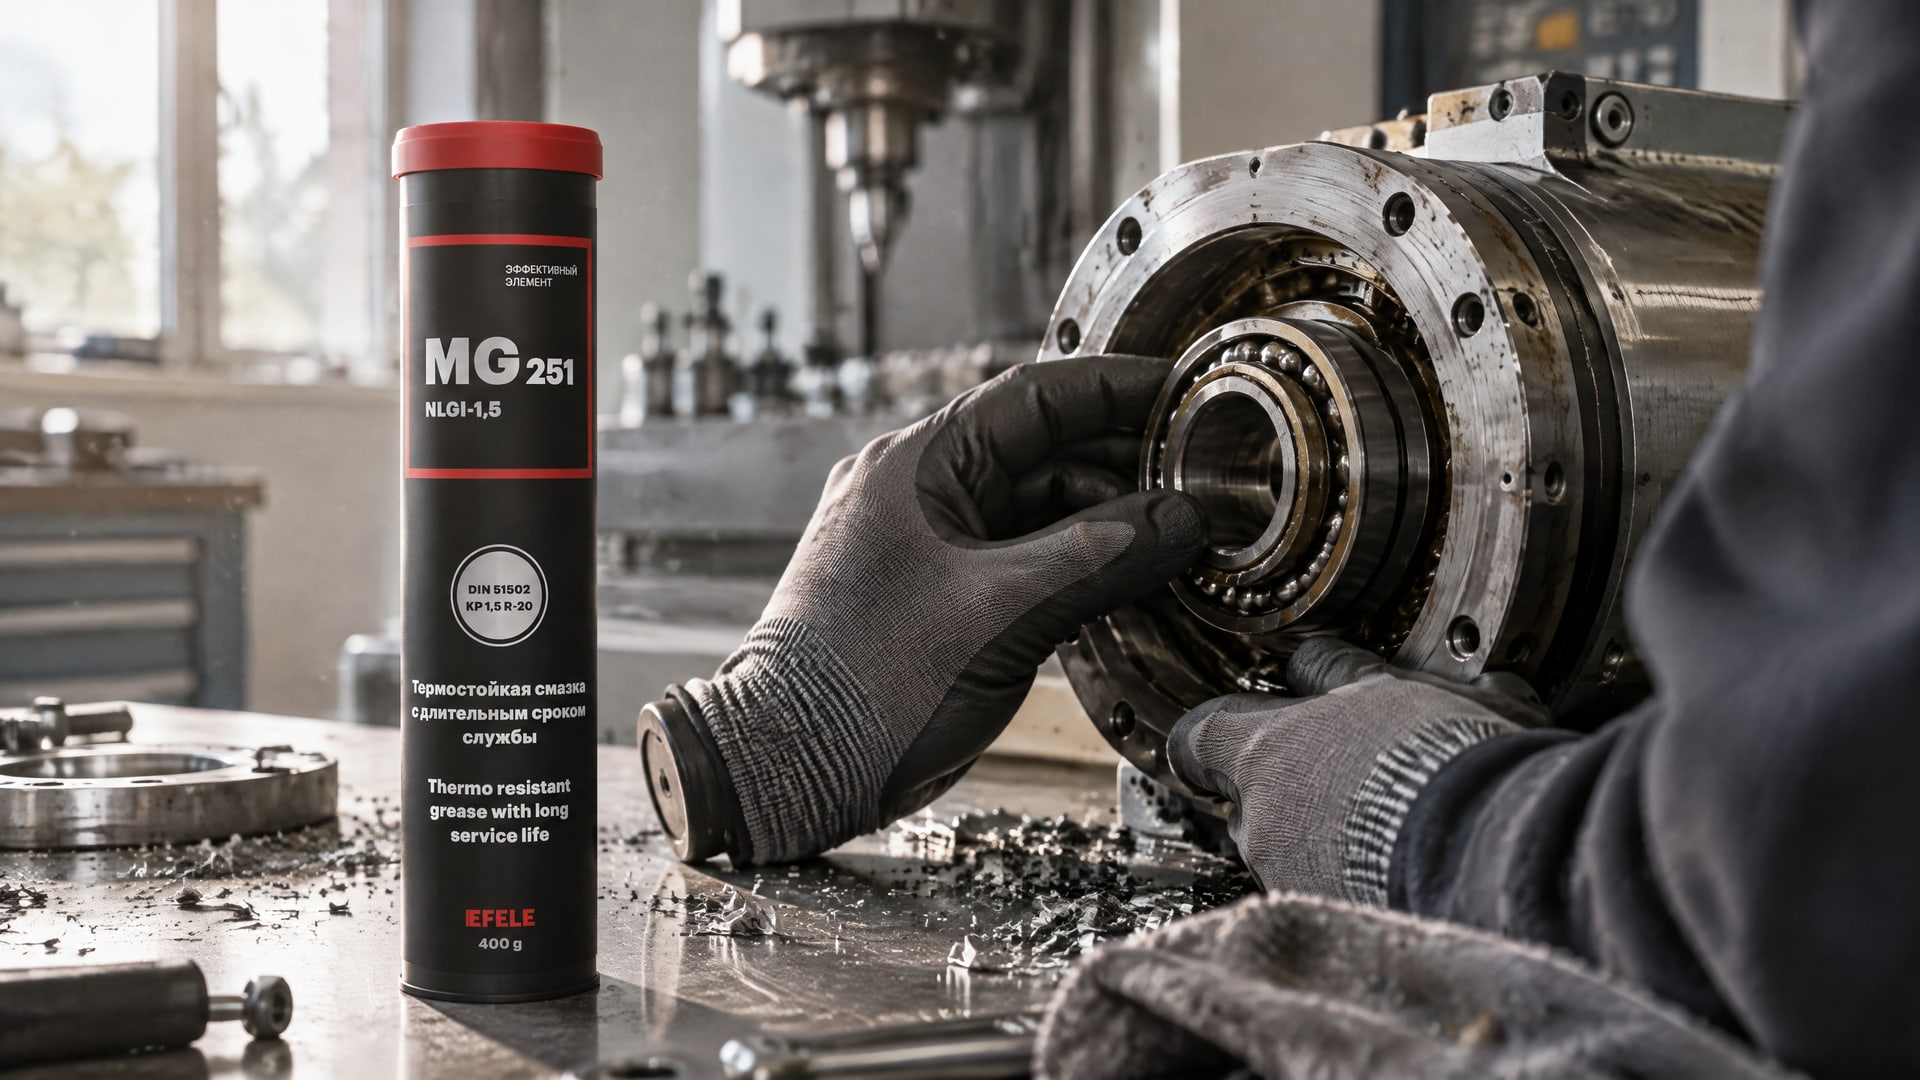
Смазка шпинделя станка зависит от конструкции узла и предусмотренной производителем схемы: это может быть пластичная смазка, масло или система oil-air. Универсального состава и единого регламента для всех шпинделей нет. Для высокоскоростного узла особенно важны чистота смазочного материала, точное дозирование и контроль подачи.
Статья пригодится инженерам, специалистам по обслуживанию и снабженцам. Разберем, как отличить типы смазки, на что смотреть при выборе, как обслуживать подшипники шпинделя и какие параметры контролировать в работе. Для конкретной модели станка, в том числе токарного или горизонтально-расточного, исходной точкой остается руководство по эксплуатации.
Как устроена смазка подшипников шпинделя ЧПУ
Прежде чем выбирать смазочный материал, выясните, как именно смазываются подшипники.
В шпинделе может использоваться пластичная смазка, подача масла или система oil-air, которая дозирует масло потоком сухого сжатого воздуха. Эти решения не взаимозаменяемы: добавление пластичной смазки в узел, рассчитанный на подачу масла, не заменяет штатную систему.
Для высокоскоростных шпиндельных подшипников в источниках указывается предпочтение специальному маслу с очень тонкой фильтрацией. Для масла приведен класс чистоты ISO 4406 15/13/10. Для очень высоких скоростей также подходит подача oil-air, если она предусмотрена конструкцией узла. Поэтому при выборе смазки для шпинделя важно учитывать не только частоту вращения, но и тип подшипника, нагрузку, способ подачи и требования к чистоте.
Если в шпинделе предусмотрена пластичная смазка, ориентируйтесь на указания изготовителя станка или подшипников. Нельзя автоматически считать, что распространенная смазка класса NLGI 2 подходит для любого шпинделя. Для очень высоких скоростей могут выбирать NLGI 3, но этот параметр не описывает смазку полностью и сам по себе не определяет ее пригодность.
Совет инженера
Сценарий: шпиндель работает на высокой скорости, а конструкция рассчитана на долговременную смазку пластичным материалом. Что сделали: в числе вариантов для такого режима рассматривают термостойкую смазку на полимочевине EFELE MG-251. Итог: тип смазки соотносят с конструкцией узла и режимом работы, не подменяя предусмотренную производителем масляную или oil-air систему.
Как выбрать смазку для шпинделя
При выборе разделяйте пластичную смазку и масло.
Для пластичных смазок консистенцию классифицируют по NLGI, а измеряют по ASTM D217. Классификация включает классы от NLGI 000 до NLGI 6: от жидкой консистенции до очень плотной. NLGI 2 встречается чаще всего, а для очень высокоскоростных подшипников в отдельных случаях рассматривают NLGI 3.
Однако класс NLGI не заменяет проверку других свойств. Для пластичной смазки имеют значение вязкость базового масла, тип загустителя, совместимость с материалами узла и режим подачи. Поэтому нельзя выбрать материал только по надписи «NLGI 2» или по тому, что он уже используется в других подшипниках на предприятии.
Для масляного шпинделя проверяют требования к шпиндельному маслу и фильтрации. Высокоскоростным подшипникам нужен чистый смазочный материал; в качестве ориентира для масла в источнике приводится класс чистоты ISO 4406 15/13/10. Если оборудование использует систему oil-air, выбор масла и настройку подачи сверяют с документацией конкретного узла.
При подборе полезно зафиксировать в карте обслуживания:
тип подшипников и схему смазывания;
требуемый смазочный материал и требования к его чистоте;
способ и точность дозирования;
условия работы шпинделя: скорость, нагрузку и температуру;
порядок очистки точки смазки и инструмента перед обслуживанием.
Такой подход помогает избежать случайной замены материала и смешивания несовместимых смазок. Если данных в руководстве недостаточно, сначала уточните требования изготовителя шпинделя или подшипников, а не выбирайте состав по одному параметру.
Как дозировать смазку и обслуживать подшипники шпинделя
Избыточная смазка не продлевает срок службы подшипника.
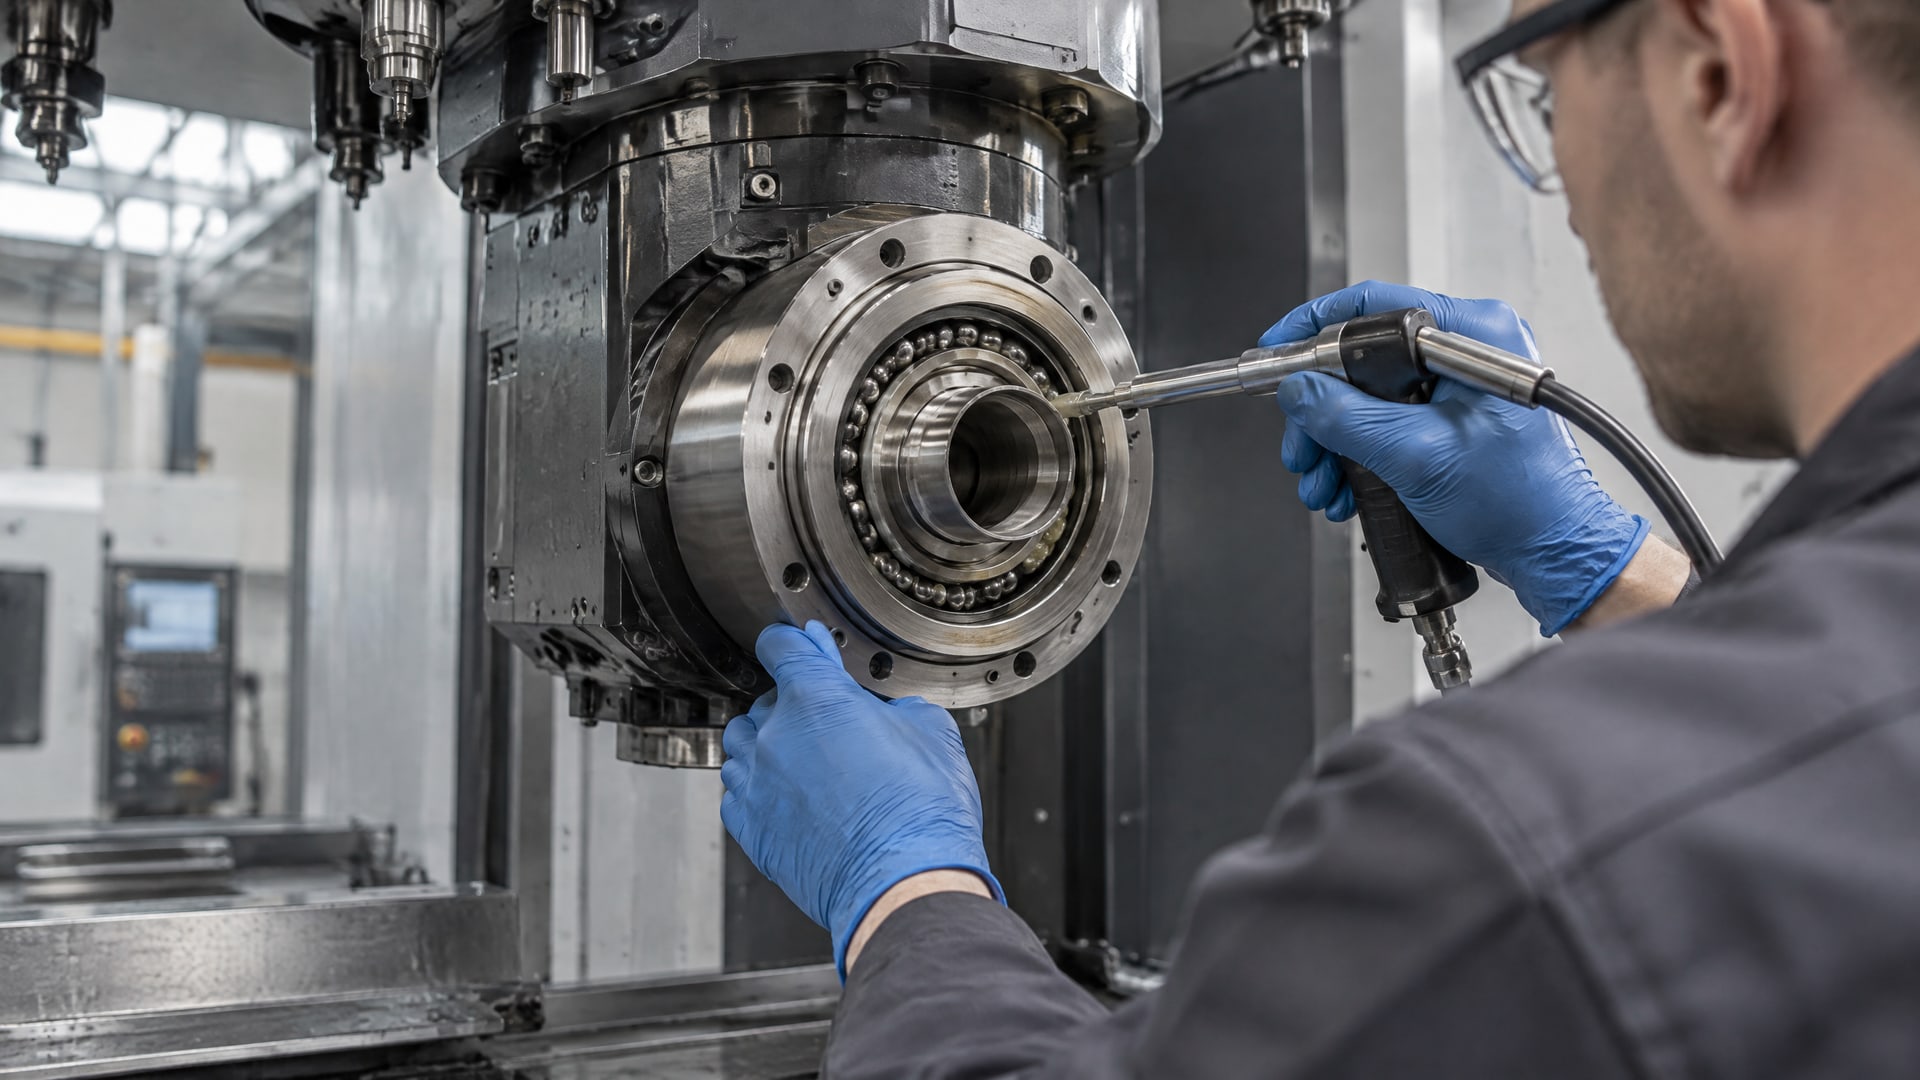
Она может повысить потери и нагрев, поэтому количество отмеряют, а не определяют «на глаз». Для точной подачи используют калиброванные дозаторы. Перед обслуживанием очищают точку смазки и применяют чистый инструмент или шприц, чтобы не занести внутрь грязь и абразивные частицы.
Для подшипников разных типов приводятся разные ориентиры по заполнению свободного объема: около 15% для радиально-упорных подшипников и около 10% для цилиндрических роликовых. Это не универсальная норма для любого шпинделя, а практические значения для соответствующих типов подшипников. Приоритет имеют спецификация конкретного узла и руководство станка.
Не смешивайте разные пластичные смазки без подтверждения совместимости. Их загустители и базовые масла могут различаться, а загрязненный материал способен ухудшить работу узла. При замене сначала очистите точку подачи, подготовьте чистый инструмент и закладывайте только материал, предусмотренный для данного шпинделя.
Регламент смазки шпинделя должен учитывать конструкцию и режим работы, поэтому нельзя назначить единый интервал для всех станков. Для масляных систем проверяют уровень и подачу по графику изготовителя. Для пластичной смазки соблюдают установленный объем и периодичность, не добавляя материал только на основании того, что шпиндель долго работает без видимых проблем.
Смазка шпинделя токарного станка и системы oil-air
Для смазки шпинделя токарного станка сначала определяют тип системы по руководству и конструкции узла.
Если используется oil-air, важны не только запас масла и исправность дозирующего оборудования, но и сухой сжатый воздух. Практические рекомендации указывают типичный расход масла 0,5-2 мл/ч; фактическую подачу сверяют с требованиями конкретной системы.
В такой схеме проверяют целостность масляных и воздушных магистралей, водоотделитель и фильтрацию. Наличие влаги в воздушной линии создает риск для смазки и подшипников. Для масляных шпинделей контроль запаса масла и состояния сухого воздуха проводят ежедневно, а воду из воздушной линии удаляют.
Перед работой после холодного запуска шпиндель прогревают несколько минут без нагрузки и без подачи СОЖ, если это соответствует инструкции станка. Такой порядок снижает тепловой шок и нагрузку на подшипники. Конкретный режим прогрева нужно сверять с руководством: приведенная рекомендация не задает универсальную скорость или длительность для всех моделей.
При обслуживании не ограничивайтесь проверкой масла. Следите за уплотнениями и системой охлаждения, поскольку загрязнение может поступать извне. Также обращайте внимание на температуру, вибрацию и шум: изменение этих параметров вместе с нарушением подачи смазки может указывать на проблему в шпиндельном узле.
Как определить регламент смазки шпинделя и выявить неисправность
Регламент строят по типу смазки и требованиям изготовителя станка.
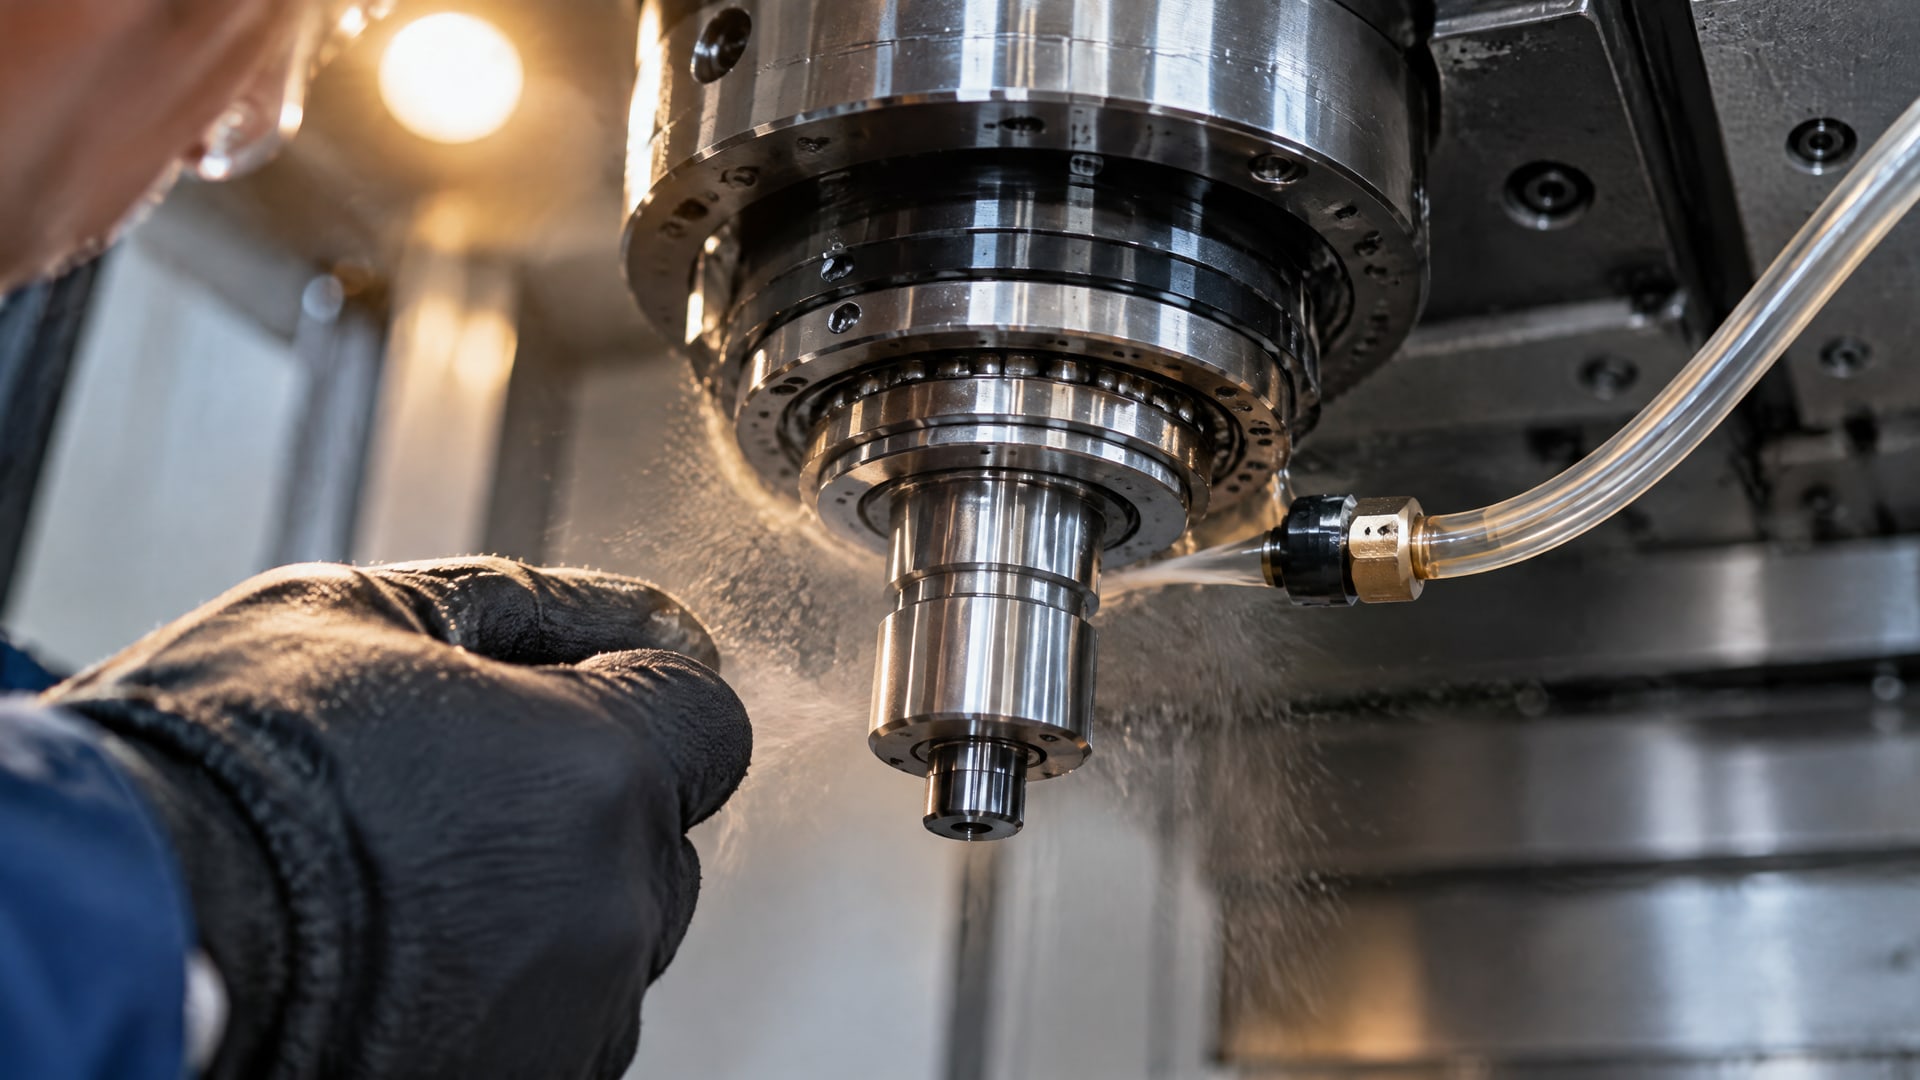
Для масляного шпинделя с системой oil-air ежедневная проверка включает запас масла, подачу сухого воздуха и состояние линии. Для узла на пластичной смазке придерживаются заданного интервала и дозы. В обоих случаях ведут наблюдения за температурой, вибрацией и шумом, чтобы замечать отклонения в динамике.
Проверка при обслуживании не должна сводиться к оценке наличия смазки. Осматривают уплотнения, контролируют состояние масла или смазки и проверяют поверхности подшипникового узла при ремонте. Если шпиндель стал нагреваться или вибрировать сильнее обычного, причину ищут комплексно: проверяют смазку, герметичность, охлаждение и чистоту линий подачи.
По названию модели нельзя надежно определить смазочный материал или интервал обслуживания. Например, при поиске сведений о том, какая нужна для станка горизонтально-расточного 2А622-1 смазка шпинделя, следует свериться с руководством именно на эту модификацию. Не переносите нормы от другого станка, даже если его шпиндель устроен похоже.
Для планового контроля удобно использовать короткий перечень:
проверить уровень масла или наличие штатной подачи;
осмотреть магистрали и соединения на повреждения;
убедиться в исправности водоотделителя и отсутствии влаги в воздушной линии;
отметить изменения температуры, вибрации и шума;
записать выполненное обслуживание и любые отклонения.
Такой журнал позволяет сопоставлять состояние шпинделя с обслуживанием и режимом работы. При признаках неисправности проверяют не только смазку, но и уплотнения, подшипниковый узел и систему охлаждения.
Часто задаваемые вопросы
Как часто проверять смазку шпинделя станка?
Для масляных шпинделей в источниках указана ежедневная проверка запаса масла и состояния сухого воздуха. Для других схем интервал зависит от руководства конкретного станка. Помимо смазки, контролируйте уплотнения, температуру, вибрацию и шум: их изменения могут указывать на нарушение подачи или загрязнение узла.
Можно ли использовать NLGI 2 для любого шпинделя ЧПУ?
Нет. NLGI 2 обозначает класс консистенции, но не подтверждает пригодность смазки для конкретной скорости, подшипника и схемы подачи. Для очень высоких скоростей могут рассматривать NLGI 3, однако нужно учитывать также вязкость базового масла, тип загустителя и требования изготовителя шпинделя.
Что проверять в системе oil-air?
Проверьте запас и подачу масла, целостность магистралей, сухость сжатого воздуха и состояние водоотделителя. Для oil-air приводится типичный расход 0,5-2 мл/ч, но настройку нужно сверять с требованиями оборудования. Влагу из воздушной линии удаляют, поскольку она создает риск для системы смазки и подшипников.
Как определить смазку шпинделя станка 2А622-1?
Сверьтесь с руководством для конкретной модификации станка и проверьте, предусмотрена ли в шпинделе пластичная смазка, подача масла или система oil-air. По одному названию модели нельзя надежно определить тип материала, его количество и интервал обслуживания. Не переносите параметры от другого оборудования без подтверждения.
Заключение
Смазка шпинделя станка должна соответствовать конструкции подшипников и предусмотренной схеме подачи. Для высокоскоростных узлов важны чистота материала, точное дозирование и контроль нагрева; в системах oil-air дополнительно проверяют сухость воздуха, водоотделитель и магистрали. Универсальный выбор по одному классу NLGI или по названию модели не заменяет спецификацию изготовителя.
Следующий шаг - найдите в документации тип смазки, способ подачи и порядок обслуживания шпинделя, затем внесите эти параметры в регламент. При отклонениях температуры, вибрации или шума проверьте не только смазку, но и уплотнения, подшипники и систему охлаждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.