
Смазки H1 и аудит HACCP: как выбрать продукт, чтобы пройти проверку ISO 22000
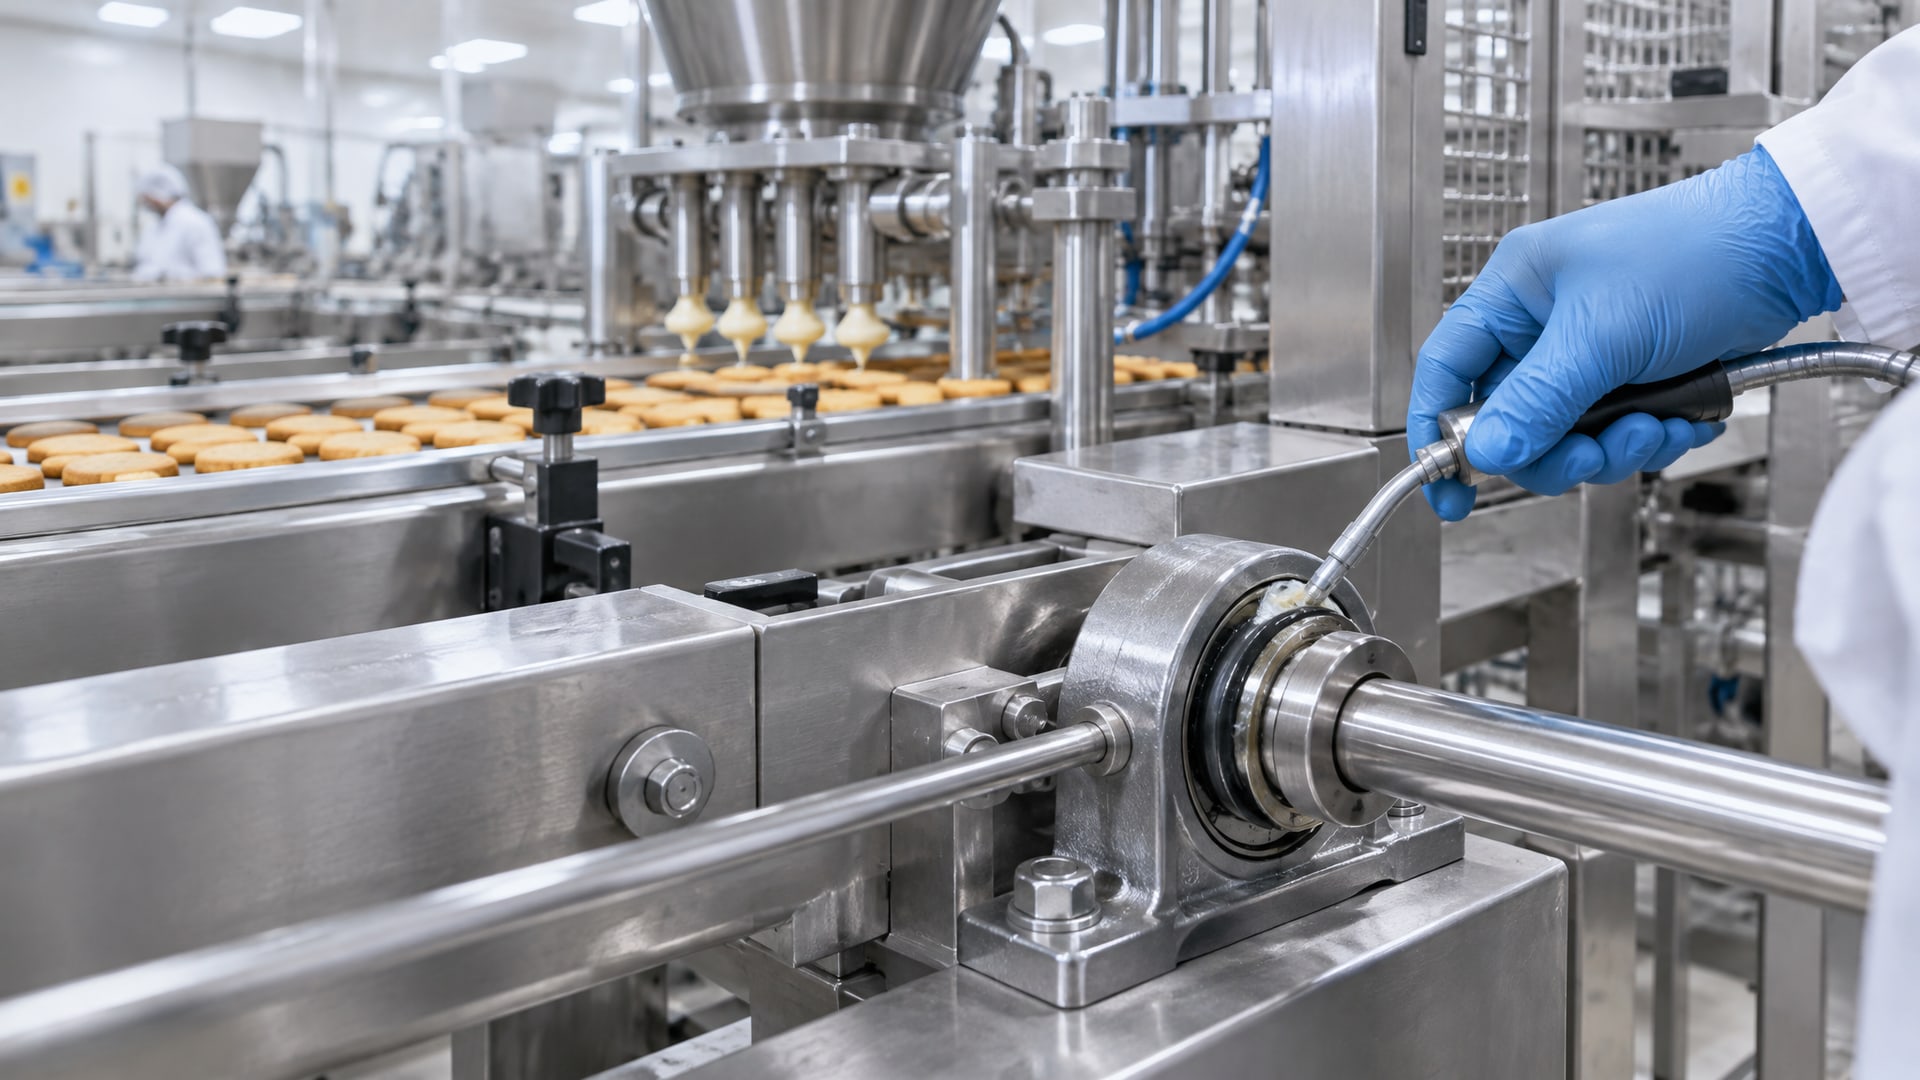
Смазки с регистрацией NSF H1 предназначены для случайного, неизбежного контакта с пищей - это ключевое условие для прохождения аудитов HACCP и ISO 22000 на пищевых производствах. Однако наличие H1-сертификата на упаковке - это лишь первый шаг. Аудиторы проверяют не только допуск продукта, но и то, встроена ли смазка в документированную систему управления рисками, от выбора и хранения до применения и контроля. Статья объясняет, как правильный выбор пищевой смазки работает на соответствие стандартам, какие ошибки совершают закупщики и инженеры, и какие документы нужно подготовить, чтобы аудит прошел без замечаний.
Материал адресован техническим специалистам, инженерам и закупщикам, которые несут ответственность за выбор материалов на пищевых и напиточных линиях, в кондитерских цехах, на участках фасовки и упаковки.
Что такое H1-смазка и чем она отличается от других категорий
Смазка с допуском NSF H1 - это материал, разрешенный для применения в зонах, где возможен случайный, неизбежный и маловероятный контакт с пищей.
Ключевое слово здесь - случайный: речь идет не о прямом нанесении на продукт, а о предотвращении загрязнения из-за течей в уплотнениях, изношенных подшипников или невидимых потеков на направляющих оборудования.
В отраслевых материалах указывается, что предел случайного загрязнения для минеральных и большинства синтетических H1-смазок составляет 10 ppm (частей на миллион), а для силиконовых смазок -1 ppm. Это означает, что даже если смазка попадет в пищу, концентрация будет ниже порога, опасного для здоровья потребителя.
H1 не следует путать с другими пищевыми категориями. H3 предназначена для прямого контакта с пищей - когда конструкция оборудования делает контакт неизбежным (например, тефлоновые ленты на транспортерах). H2 используется для непищевых зон внутри пищевого производства, например для смазки редукторов в технических комнатах; H2-смазки на аудитах HACCP не приемлемы для участков с риском контакта с продуктом.
При выборе важно понимать, что H1 - это статус продукта, а не его консистенция. H1-смазки выпускаются с классом консистенции NLGI 1 (жидкие, почти масла) и NLGI 2 (пластичные, типовые для подшипников), и даже NLGI 3 (более густые). Консистенция подбирается под конкретный узел и условие работы, а H1 подтверждает только допустимость при контакте с пищей.
Как H1-смазка работает в системе управления HACCP
HACCP (анализ опасности и критических контрольных точек) предполагает идентификацию всех рисков загрязнения продукта на каждом этапе производства.
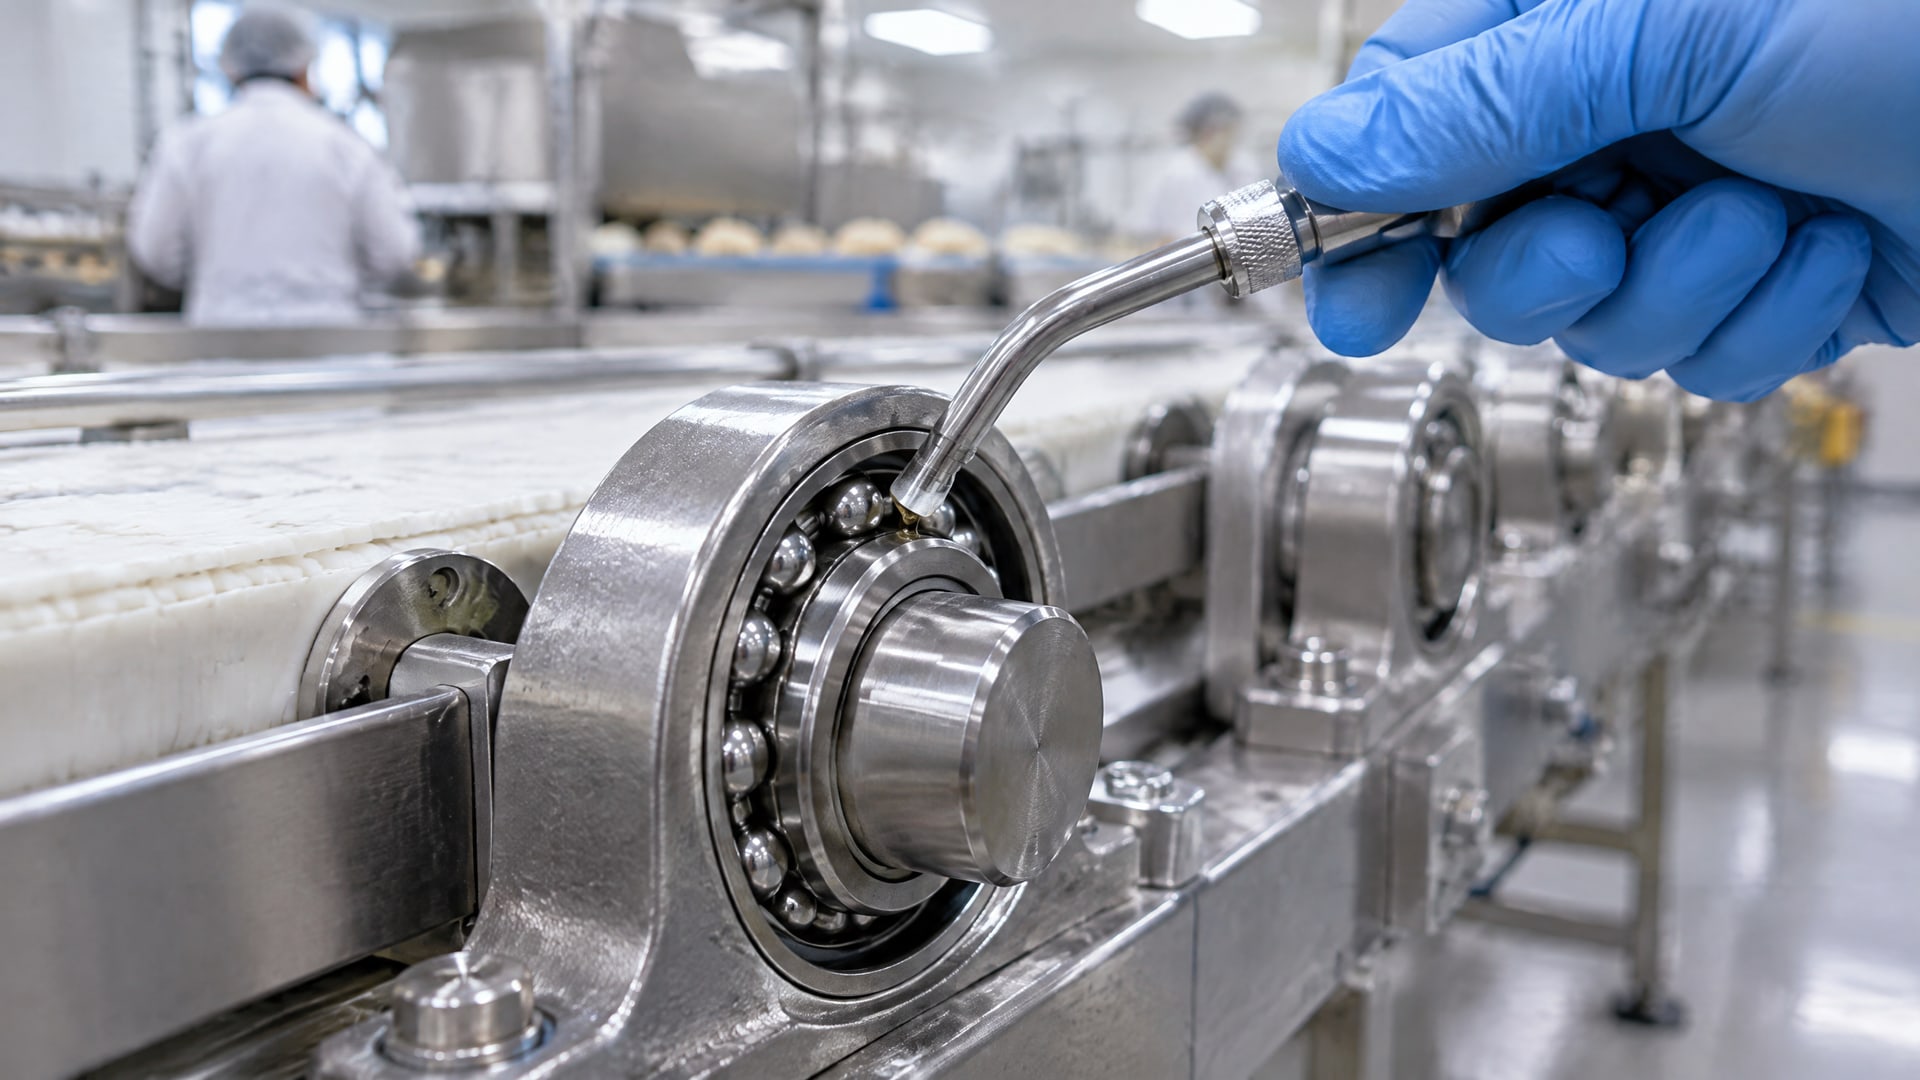
Один из таких рисков - попадание смазки с оборудования в пищу.
Когда предприятие выбирает H1-смазку, оно показывает аудиторам, что этот риск идентифицирован и управляется через подбор допустимого продукта. Однако сам выбор смазки - это не критическая контрольная точка (ККТ), а предпосылочная программа (PRP, Prerequisite Program). Это означает, что смазка должна быть частью системы предотвращения загрязнения, а не отдельным и независимым контролем.
В практических материалах по HACCP часто встречаются такие требования: - чтение инструкции производителя смазки для каждого узла и предотвращение перекрестного применения; - фиксация партии и срока годности в журнал применения; - контроль дозировки (не избыток, который может вытечь); - проверка после нанесения, чтобы убедиться в отсутствии видимых потеков.
Если на аудите обнаруживается, что смазка выбрана без учета пищевого статуса, или что записи о применении не ведутся, это регистрируется как серьезное несоответствие - именно потому, что риск был идентифицирован, но управлялся ненадлежащим образом.
ISO 22000 и роль химических материалов в системе менеджмента
ISO 22000 - это стандарт системы менеджмента безопасности пищевой цепи поставок.
Важно отличать стандарт самого предприятия от статуса отдельного продукта: ISO 22000 не означает, что смазка автоматически соответствует; скорее, предприятие должно доказать, что оно управляет смазками и другими химическими материалами как частью системы.
В стандарте ISO 22000 выделены две программы-предпосылки: (1) программы общие для всей цепи поставок и (2) программы специфичные для конкретного предприятия. Управление смазками входит в обе. На уровне системы предприятие должно иметь:
Процедуру выбора: описание критериев для отбора поставщиков смазок, требование к наличию допуска H1 или ISO 21469 для контактных зон, проверка регистрационного статуса.
Процедуру приемки и хранения: осмотр упаковки, проверка маркировки, раздельное хранение смазок разных типов в закрытых емкостях, ведение журнала входа-выхода.
Процедуру применения: инструкции по нанесению, дозировке и частоте, присвоение ответственного лица, фиксация применения в документе.
Процедуру контроля загрязнения: мониторинг зон нанесения на предмет протечек, проверка остатков смазки в емкостях, предотвращение смешивания разных типов.
На аудите ISO 22000 проверяют не сам факт наличия смазки, а то, что предприятие следует этим процедурам. Если в записях нет дат применения, если смазки хранятся в грязной коробке без маркировки, если инструкции по дозировке разложены на столе и уже несколько месяцев не пересматривались - это будут замечания, даже если сама смазка имеет допуск H1.
Разница между H1 и ISO 21469: когда нужен более высокий уровень
NSF H1 проверяет допустимость ингредиентов смазки и регистрирует продукт в реестре.
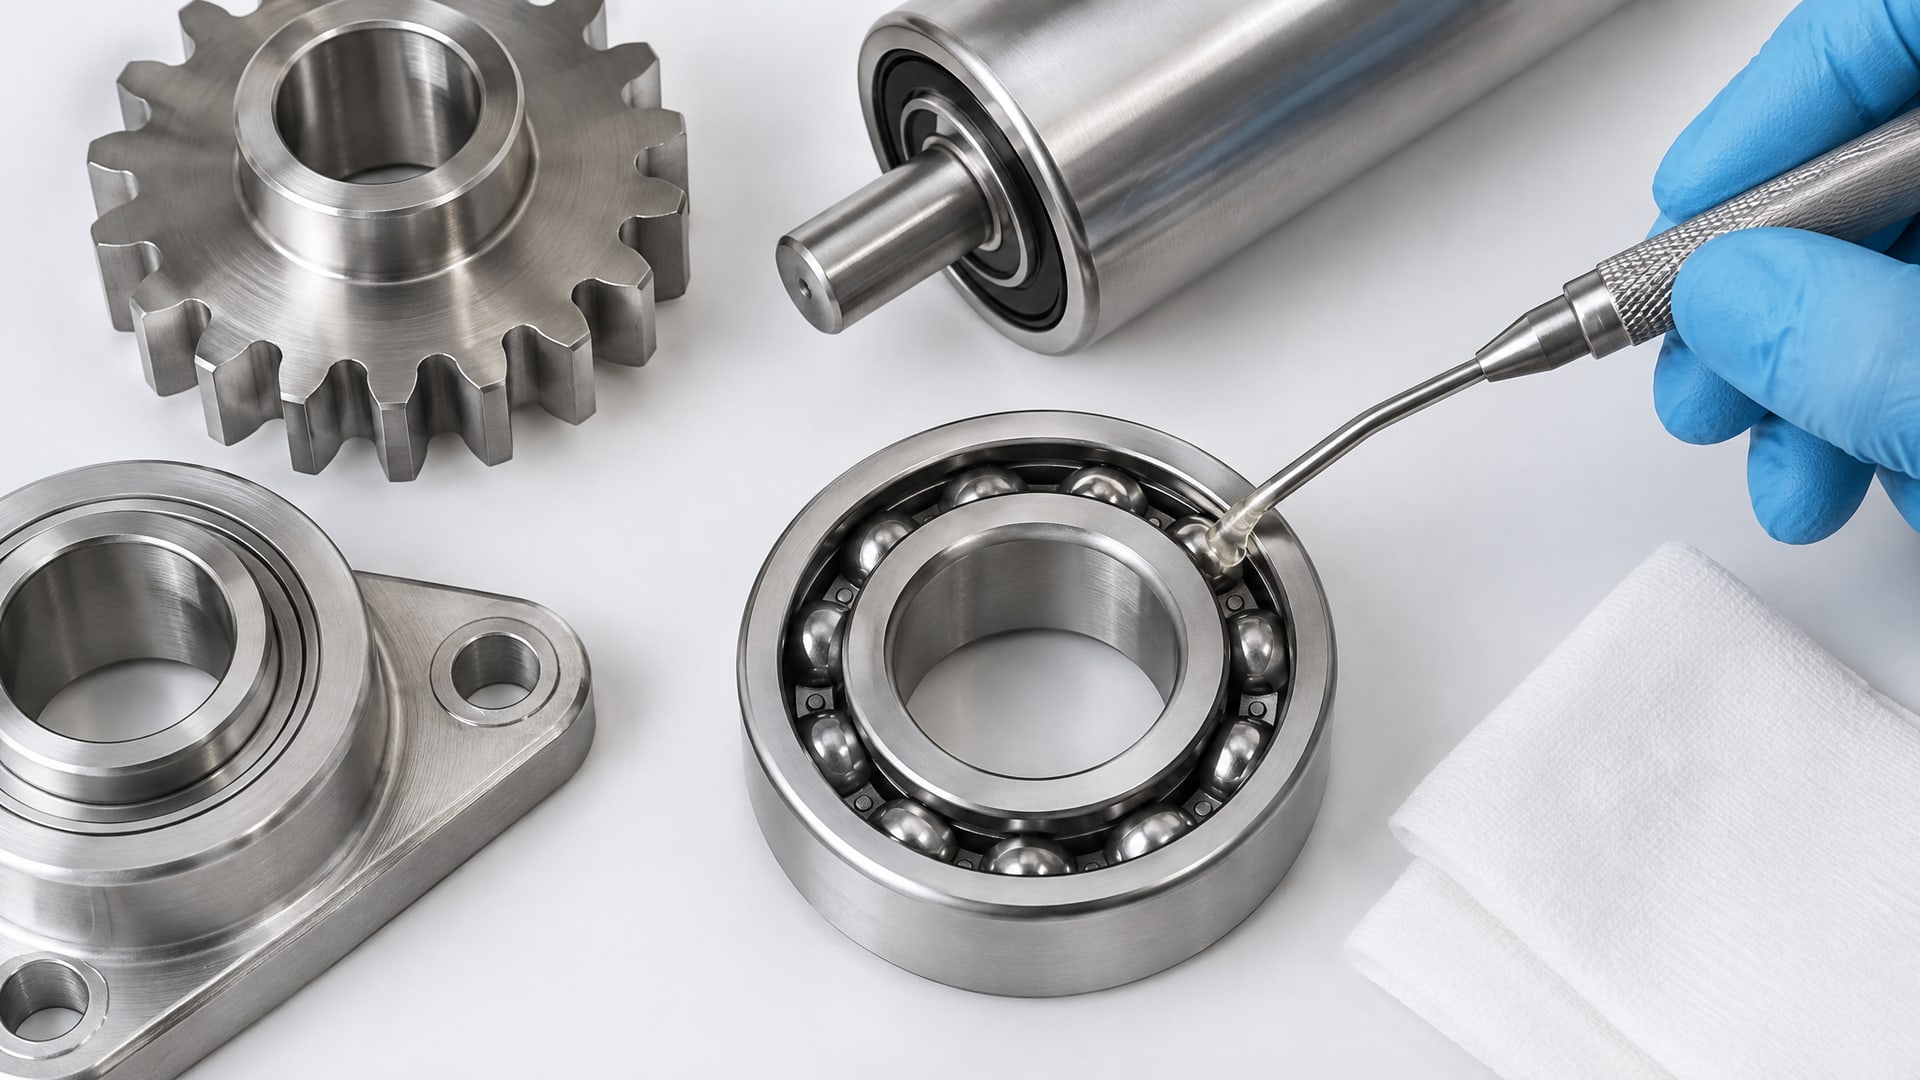
ISO 21469 - это более широкий стандарт, который оценивает не только состав, но и гигиенические требования к самому производству смазки: контроль на площадке, чистота линий разлива, упаковка, транспортировка и хранение перед отправкой к клиенту.
На практике это означает, что H1-смазка может быть произведена на обычном производстве, в то время как ISO 21469 требует от производителя доказать, что он соблюдает специальные санитарные нормы именно для пищевых смазок.
Для большинства пищевых предприятий H1 достаточна. Но если аудит попадает на крупный пищевой комбинат с HACCP I категории (максимальный риск) или если предприятие готовится к аудиту со стороны крупной розничной сети или международного чека, использование смазки с ISO 21469 значительно упрощает доказательную базу. Это означает, что предприятие не только выбрало допустимый продукт, но и убедилось, что сам производитель смазки работает в условиях контроля, близких к пищевому производству.
На выбор предприятие может ориентироваться так: если нужна универсальная смазка для подшипников, направляющих и механизмов на пищевой линии, H1 является стандартом; если же смазка будет использоваться критически часто, в непосредственной близости от открытого продукта или в критичных узлах (например, на мясорубке или на транспортере фасовки), то H1 плюс ISO 21469 снимет лишние вопросы на аудите.
Как проверить статус смазки на аудите: документы и процедуры
Когда на предприятие приходит аудитор, он просит предоставить перечень используемых смазок и подтверждающие их статус документы.
Типовая ошибка закупщиков - полагаться на маркировку упаковки или на слова продавца.
На аудите нужны следующие документы:
Сертификат H1 или свидетельство о регистрации в реестре NSF. Сертификат должен быть от официального органа сертификации, а не от производителя смазки (производитель только подает заявку).
Техническая спецификация (TDS) с указанием статуса H1, температурного диапазона, класса консистенции NLGI (для смазок) и вязкости (для масел).
Документ от поставщика с подтверждением, что поставляемый продукт - это именно тот, который зарегистрирован как H1; это важно, потому что одна марка может выпускать несколько вариантов смазки, и не все они могут быть H1.
Журнал применения с датой, местом применения (узел оборудования), именем ответственного и количеством использованной смазки.
Процедура выбора (документ на предприятии), где указаны критерии отбора поставщиков и требование к наличию H1 для контактных зон.
Если на аудите обнаруживается, что смазка не зарегистрирована как H1 в официальном реестре, а только помечена таким образом на этикетке, это является критическим несоответствием. Аудитор может запросить выписку из реестра NSF прямо во время проверки (реестр открыт в интернете).
Для на опасных производств рекомендуется проверять регистрационный статус смазки хотя бы ежегодно, потому что регистрация может быть отозвана или истечь - такие случаи редки, но возможны.
Когда H1-смазка оказывается недостаточной: ошибки выбора
Первая частая ошибка - применение H1-смазки там, где нужна H3.
Пример: смазывание тефлоновой ленты на конвейере фасовки, где лента соприкасается с открытым продуктом. Для такой зоны требуется H3-смазка или специальный разделительный агент, а не H1. H1 здесь не поможет, потому что риск контакта перестает быть случайным - он становится конструктивным.
Вторая ошибка - применение смазки высокой вязкости (тяжелое масло или NLGI 3) там, где нужна низкая вязкость. Если смазка слишком густая, она накапливается в щелях, не вытекает должным образом, и риск загрязнения возрастает. На аудите это будет замечено как нарушение инструкции производителя смазки.
Третья ошибка - смешивание разных смазок в одной емкости, например H1 и обычной минеральной смазки. Это приводит к потере статуса H1 всей смеси, потому что контроль состава нарушен. На аудите это является серьезным несоответствием: система управления химическими материалами не работает.
Четвертая ошибка - применение H1-смазки при температурах вне рекомендуемого диапазона. Многие H1-смазки работают при температурах от -20 до +80 °C, но некоторые предприятия используют их в холодных камерах (-25 °C) или в горячих цехах (+90 °C). При таких условиях смазка теряет свои свойства (она становится слишком твердой или слишком жидкой), и риск загрязнения увеличивается. На аудите это будет выявлено как применение материала вне спецификации.
В пищевых цехах, где используются моющие и дезинфицирующие растворы, нужно проверять устойчивость смазки к контакту с щелочами и санитарными средами. Не все H1-смазки одинаково устойчивы; некоторые размягчаются при контакте с щелочным раствором. На аудите это может быть выявлено как риск, если смазка применяется в зоне мойки.
EFELE MG-200: соответствие требованиям пищевого производства
На пищевых производствах часто встречается задача смазывания подшипников, втулок и направляющих в условиях, где возможен контакт с водой, моющими растворами и сезонными перепадами температур.
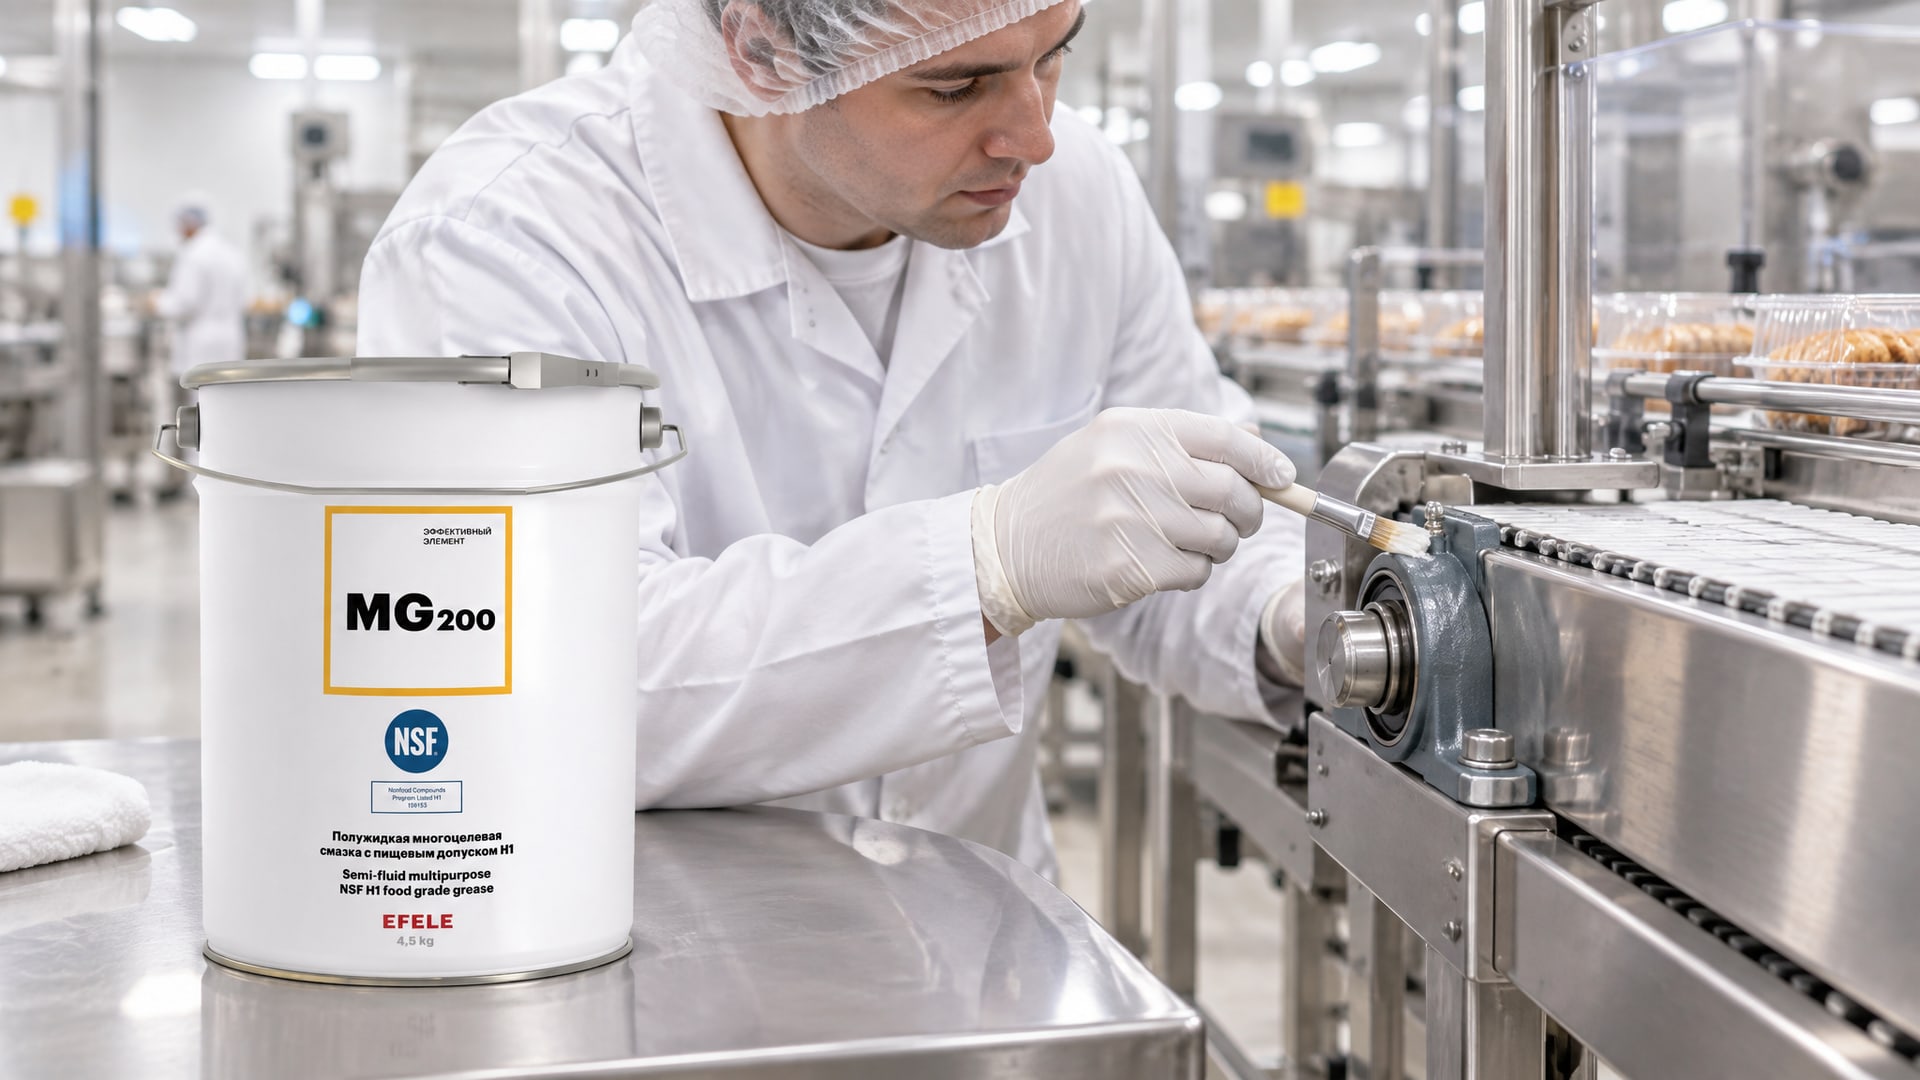
Особенно это актуально на участках фасовки, где оборудование часто моется и дезинфицируется.
Полужидкие смазки на основе белого медицинского масла помогают решить эту задачу благодаря своей способности вытекать из зазоров при мойке (не накапливаться), хорошей смазывающей способности при низких температурах и устойчивости к щелочным растворам. EFELE MG-200 с допуском NSF H1 входит в эту категорию и является стандартом на многих пищевых линиях благодаря сочетанию доступности, предсказуемого результата и технической поддержке при выборе.
При аудите использование подтвержденной H1-смазки с документированной процедурой применения (дозировка, частота, контроль протечек) позволяет быстро закрыть вопросы по химическому управлению и перейти к другим пунктам проверки.
Чек-лист для подготовки к аудиту HACCP и ISO 22000
Чтобы избежать замечаний на аудите, рекомендуется заранее подготовить следующие документы и процедуры:
Перечень разрешенных смазок (список на предприятии с указанием применяемости и статуса H1/H3/H2).
Процедура выбора и приемки смазок (требования к поставщику, критерии отбора, проверка документов).
Техспецификации (TDS) на каждую смазку (в цифровом и/или печатном виде, доступны на участке).
Журнал применения смазок (по каждому узлу оборудования: дата, время, ответственный, количество, статус материала).
Процедура хранения и выдачи (раздельные емкости, маркировка, контроль сроков годности, журнал входа-выхода).
Процедура контроля загрязнения (как часто и кто проверяет видимые потеки, как действовать при обнаружении).
Процедура переподготовки персонала (ежегодное или раз в два года повторное обучение применению H1-смазок и профилактике загрязнения).
Договор с поставщиком смазки (с требованием предоставления актуальных сертификатов и TDS).
Если смазка была применена неправильно (например, превышена дозировка или нарушен температурный диапазон), это должно быть зафиксировано в журнале с описанием корректирующих действий.
Часто задаваемые вопросы
Может ли H1-смазка применяться для смазывания открытых механизмов рядом с пищей?
H1 предназначена только для случайного контакта, а не для открытых механизмов. Если механизм открыт и соприкасается с пищей, требуется H3 или другое специализированное решение. H1 подходит для закрытых подшипников, направляющих и уплотнений, где контакт пищи с самой смазкой маловероятен.
Почему на аудите просят документы от поставщика, если смазка уже зарегистрирована как H1?
Регистрация H1 подтверждает состав продукта, но не гарантирует, что конкретная партия произведена правильно. Поставщик должен подтвердить, что он поставляет именно зарегистрированный продукт, а не его аналог или более дешевый вариант. Это часть системы управления поставками в ISO 22000.
Что делать, если регистрация H1 истекла или была отозвана?
Смазка перестает быть допустимой для пищевого производства. Предприятие должно немедленно перейти на альтернативный продукт с действующей регистрацией и задокументировать смену в журнале. На аудите такой случай не будет замечанием, если переход был своевременным и задокументирован.
Нужна ли ISO 21469 или достаточно H1?
Для большинства пищевых предприятий H1 достаточна. ISO 21469 полезна для крупных производств или при подготовке к аудиту от заказчика с высокими требованиями. ISO 21469 увеличивает стоимость смазки, но снижает количество вопросов на аудите к контролю производства материала.
Как часто нужно проверять статус H1-смазки?
Рекомендуется проверять статус ежегодно путем запроса выписки из реестра NSF. Также нужно отслеживать уведомления от поставщика о любых изменениях в регистрации или составе смазки.
Можно ли хранить H1-смазку рядом с H2-смазкой?
Нежелательно, потому что при неправильном хранении или переливе возможно смешивание. Лучше хранить в разных помещениях или в четко обозначенных, не соприкасающихся емкостях с отдельными инструментами раздачи.
Заключение
H1-смазка влияет на прохождение аудитов HACCP и ISO 22000 не сама по себе, а как элемент документированной системы управления рисками загрязнения. Наличие правильно выбранной смазки с подтвержденным статусом NSF H1 показывает аудиторам, что предприятие идентифицировало риск и управляет им через подбор допустимого продукта. Однако одного сертификата недостаточно: нужны процедуры выбора, приемки, хранения, применения и контроля, задокументированные в системе менеджмента предприятия.
Для подготовки к аудиту начните с инвентаризации используемых смазок, проверьте их статус в реестре NSF и подготовьте техспецификации. Затем разработайте или актуализируйте процедуры управления химическими материалами: кто выбирает, где хранит, как применяет и как контролирует. Обучите персонал и ведите журналы применения. Это обеспечит уверенность в том, что при аудите вопросы к системе будут минимальны, а смазка станет подтверждением профессионализма, а не источником замечаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.