
СОЖ для электроэрозионной обработки: выбор жидкости и отечественные альтернативы
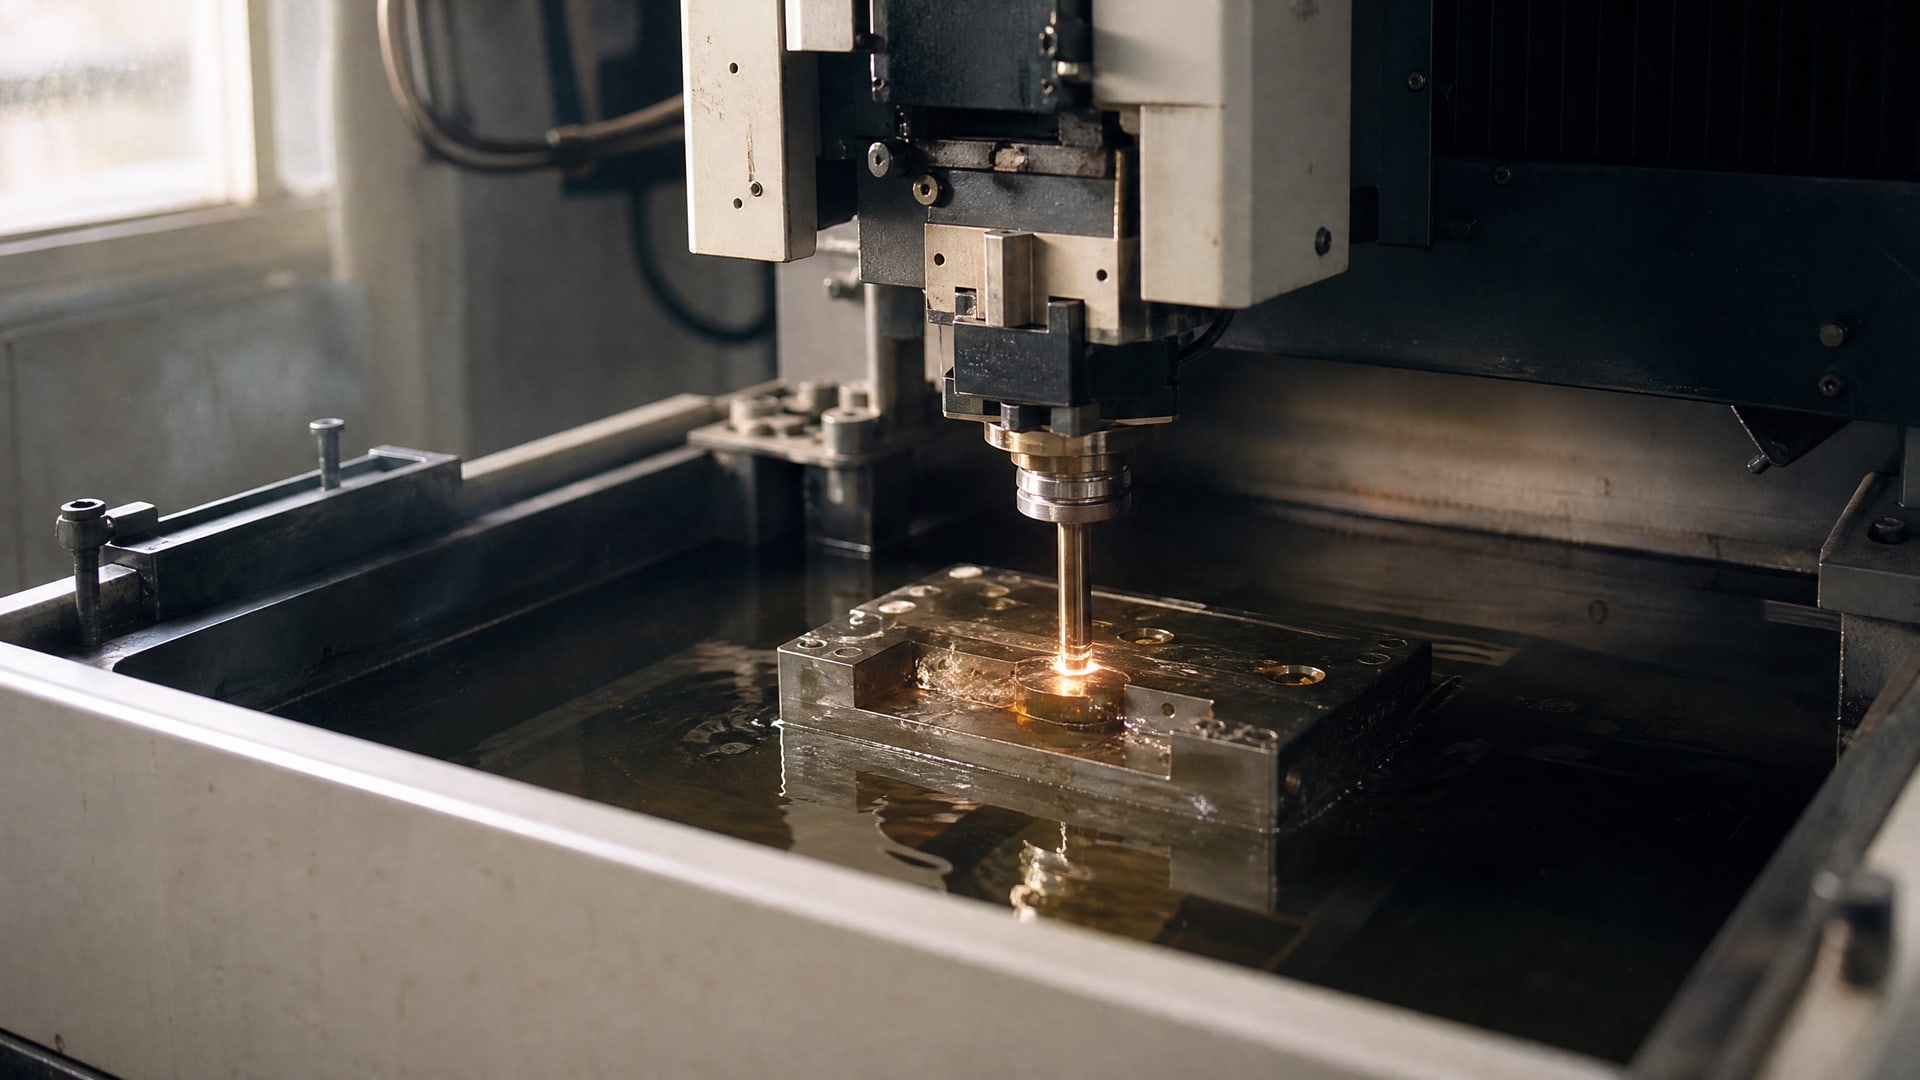
Рабочая жидкость для электроэрозионной обработки - это не универсальная смазка, а специализированный диэлектрик, от выбора которого зависят производительность, стабильность процесса и качество обработанной поверхности. Согласно ГОСТ 25331-82, она поступает в межэлектродный промежуток и влияет на все ключевые параметры ЭЭО: точность размеров, чистоту поверхности, скорость съема материала и надежность станка.
На производствах часто возникает вопрос: можно ли заменить дорогостоящий импортный диэлектрик на отечественную альтернативу без потери качества? Ответ зависит от понимания того, чем жидкость для электроэрозии отличается от СОЖ для шлифования, какие параметры критичны для каждого типа станка, и на какие характеристики смотреть при выборе отечественного аналога. Статья адресована техническим специалистам, инженерам и закупщикам, которые принимают решения о замене расходных материалов на производстве.
Типы и назначение рабочих жидкостей для электроэрозии
Электроэрозионная обработка предусматривает пять основных видов работ: ЭЭВ (вырезание), ЭЭОК (окончательная), ЭЭПр (протягивание), ЭЭОт (отработка) и ЭЭМ (модификация).
Для каждого используются разные жидкости, которые выбирают исходя из физических и химических свойств.
Маслянистые диэлектрики применяют в копировально-прошивных станках и для закрытых систем обработки. Они обеспечивают высокую стабильность разряда при обработке стали и ферромагнитных материалов. Типовые характеристики: вязкость 6–8,5 м²/с при 20 °C, температура вспышки 100–120 °C. Пример - рабочая жидкость РЖ-8 по ТУ 38.101883-83 с вязкостью 6–8,5 м²/с и температурой вспышки 120 °C.
Водные диэлектрики с концентратами используют в проволочно-вырезных станках и при обработке цветных металлов, алюминия. Они обеспечивают лучший отвод продуктов эрозии и работают при более низкой вязкости. Пример - рабочая жидкость РЖ-3 по ТУ 38.101964-83 с вязкостью 3,0 м²/с и температурой вспышки 80 °C.
Деионизированная вода используется редко и только по рекомендации производителя станка. Ее применяют для отдельных видов алюминиевых и композитных заготовок.
На практике также встречаются маловязкие индустриальные масла класса И12А по ГОСТ 20799-75 с вязкостью 12,0 м²/с и температурой вспышки 100 °C, которые закупщики часто ошибочно рассматривают как универсальный заменитель. Это неправильно: для электроэрозии нужен именно диэлектрик с контролируемой диэлектрической прочностью, а не просто прозрачное масло.
Трансформаторное масло по ГОСТ 10121-76 имеет вязкость 2,2 м²/с и температуру вспышки 54 °C. Оно применяется в специальных схемах, но требует особого контроля чистоты из-за низкой вязкости.
Отличие жидкостей для электроэрозии от СОЖ для шлифования
Здесь кроется главный источник ошибок при закупке.
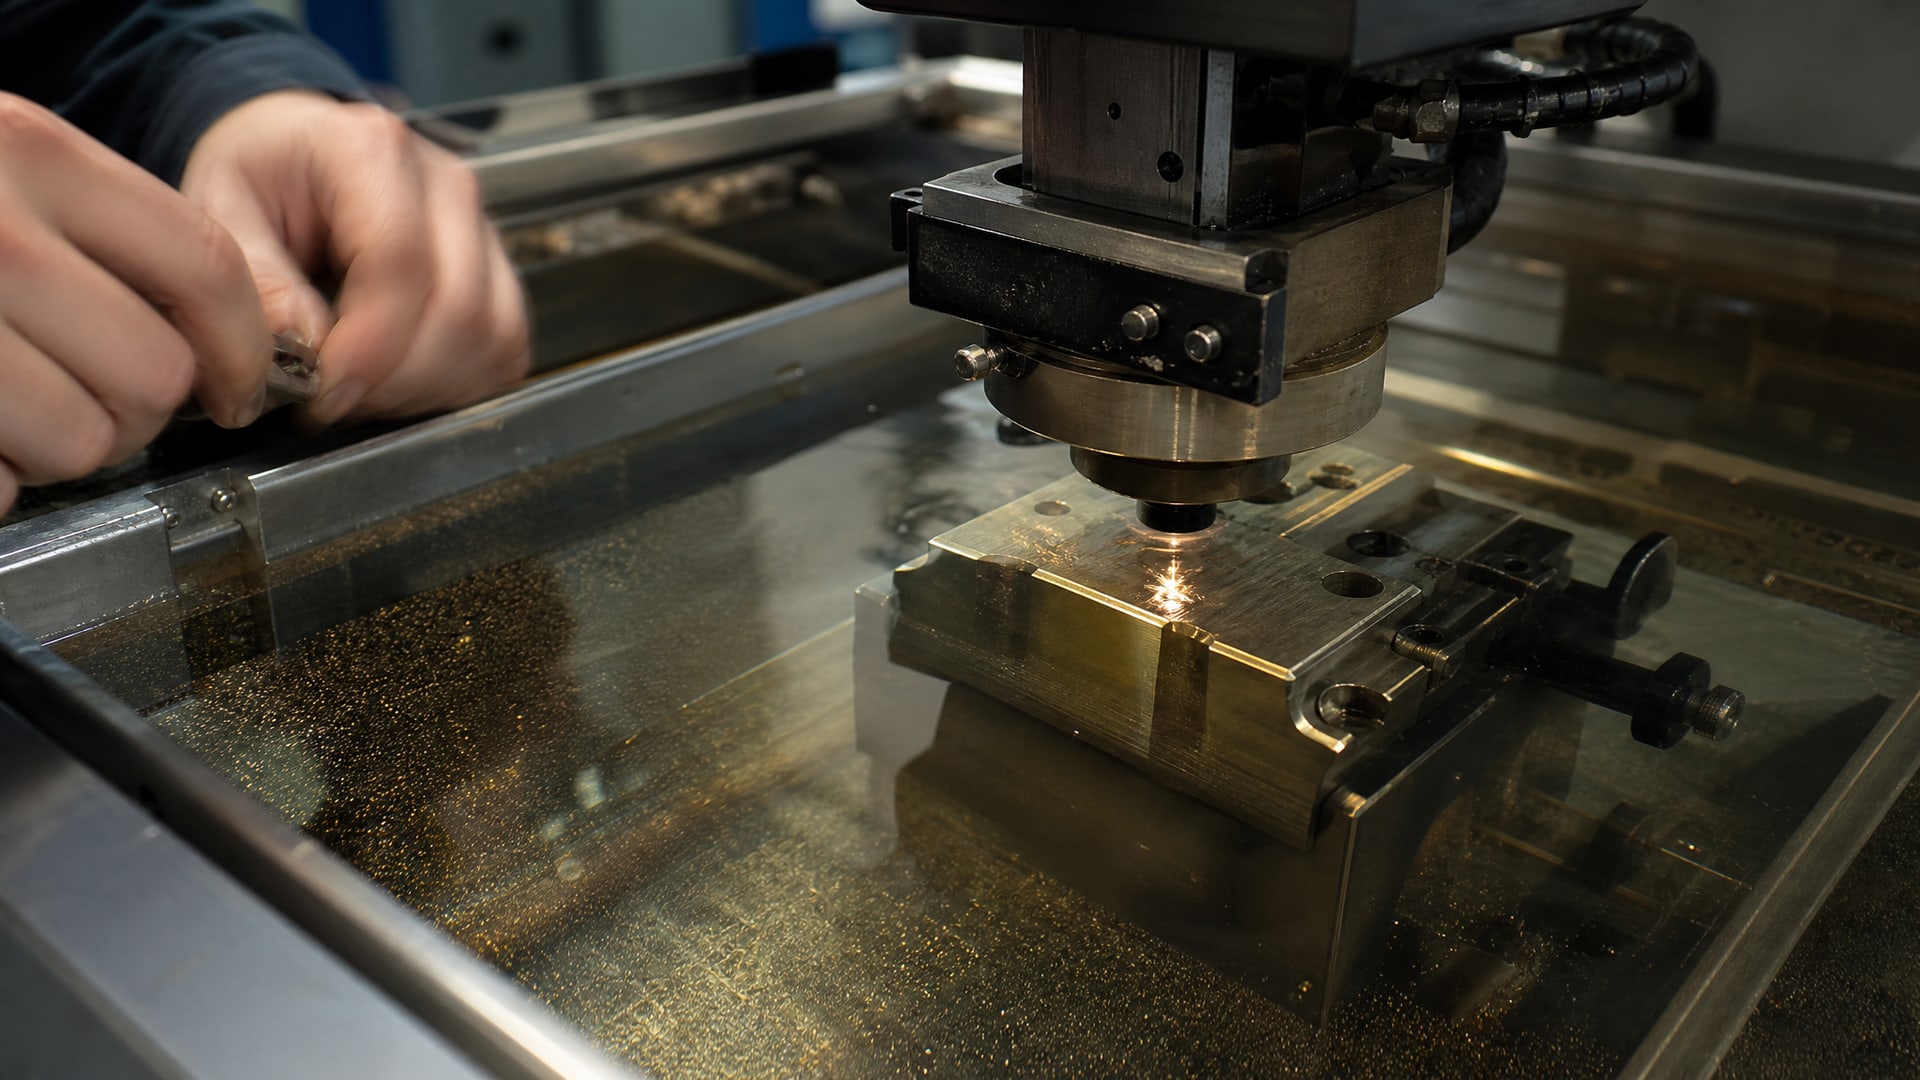
Электроэрозионная жидкость и шлифовочная СОЖ решают разные задачи, хотя обе обозначаются аббревиатурой СОЖ.
Электроэрозионная жидкость - это диэлектрик, который должен: - изолировать электроды друг от друга (диэлектрическая прочность); - быстро ионизироваться в момент разряда; - отводить продукты эрозии из зазора; - не влиять на стабильность разряда загрязнениями; - иметь четко нормируемую вязкость (от типа станка).
Шлифовочная СОЖ - это охлаждающий и смазывающий состав, который должен: - охлаждать зону контакта круга и заготовки (основная функция); - предотвращать прижоги и трещины от перегрева; - смазывать контакт абразивных зерен с материалом; - вымывать стружку из зерен круга; - иметь концентрацию 3–5% (или до 6% для нержавеющих сталей).
Если использовать шлифовочную СОЖ в электроэрозионном станке, произойдет следующее: - концентрат станет разбавляться и смешиваться в системе циркуляции, что нарушит диэлектрические свойства; - загрязнения и стружка, которые СОЖ вымывает из абразива, не будут отфильтрованы должным образом для электроэрозии; - нестабильная вязкость приведет к нестабильности разряда и брак; - коррозионные компоненты СОЖ (противоокислительные присадки) могут повредить электроды.
Наоборот, чистая диэлектрическая жидкость для электроэрозии в шлифовальной машине не обеспечит охлаждение и приведет к прижогам.
Ключевые параметры при выборе жидкости для электроэрозионного станка
При замене или первоначальной закупке техническому специалисту нужно проверить четыре группы параметров.
Вязкость: для черновых режимов (высокий съем, низкая точность) выбирают более вязкую жидкость -6–8,5 м²/с; для чистовых режимов (точность и чистота поверхности) - менее вязкую, от 2–3 до 6 м²/с. Слишком высокая вязкость ухудшает циркуляцию в межэлектродном зазоре и удаление продуктов эрозии. Слишком низкая - теряет способность удерживать электроды в нужном положении.
Температура вспышки: указывает на пожарную безопасность. Для масляных жидкостей она составляет 100–120 °C, для водных -54–80 °C. Это не параметр технологического процесса, а требование безопасности рабочего места.
Диэлектрическая прочность: измеряется в кВ и показывает, насколько хорошо жидкость изолирует электроды. Чем выше загрязнение, тем ниже диэлектрическая прочность, тем нестабильнее процесс. Контролируется через чистоту по ISO 4406.
Чистота: согласно рекомендациям, для электроэрозии требуется ISO 16/14/11 или лучше. Это означает, что в 100 мл жидкости должно быть не более 160 частиц размером 4 микрона, не более 140 - размером 6 микрон и не более 110 - размером 14 микрон. Загрязнение ухудшает стабильность разряда, увеличивает риск замыкания между электродами и снижает качество обработанной поверхности. На производствах для контроля используют методику ISO 4406 и лабораторные счетчики частиц.
Дополнительные параметры: низкая испаряемость (жидкость не должна терять свойства при рабочей температуре 40–60 °C), низкая коррозионная активность (не должна разъедать стальные поверхности и электроды), отсутствие резкого запаха и низкая токсичность (для здоровья оператора).
Выбор жидкости в зависимости от типа станка и материала
Для проволочно-вырезных (EDM-wire cut) станков обычно рекомендуют водные диэлектрики с концентратом.
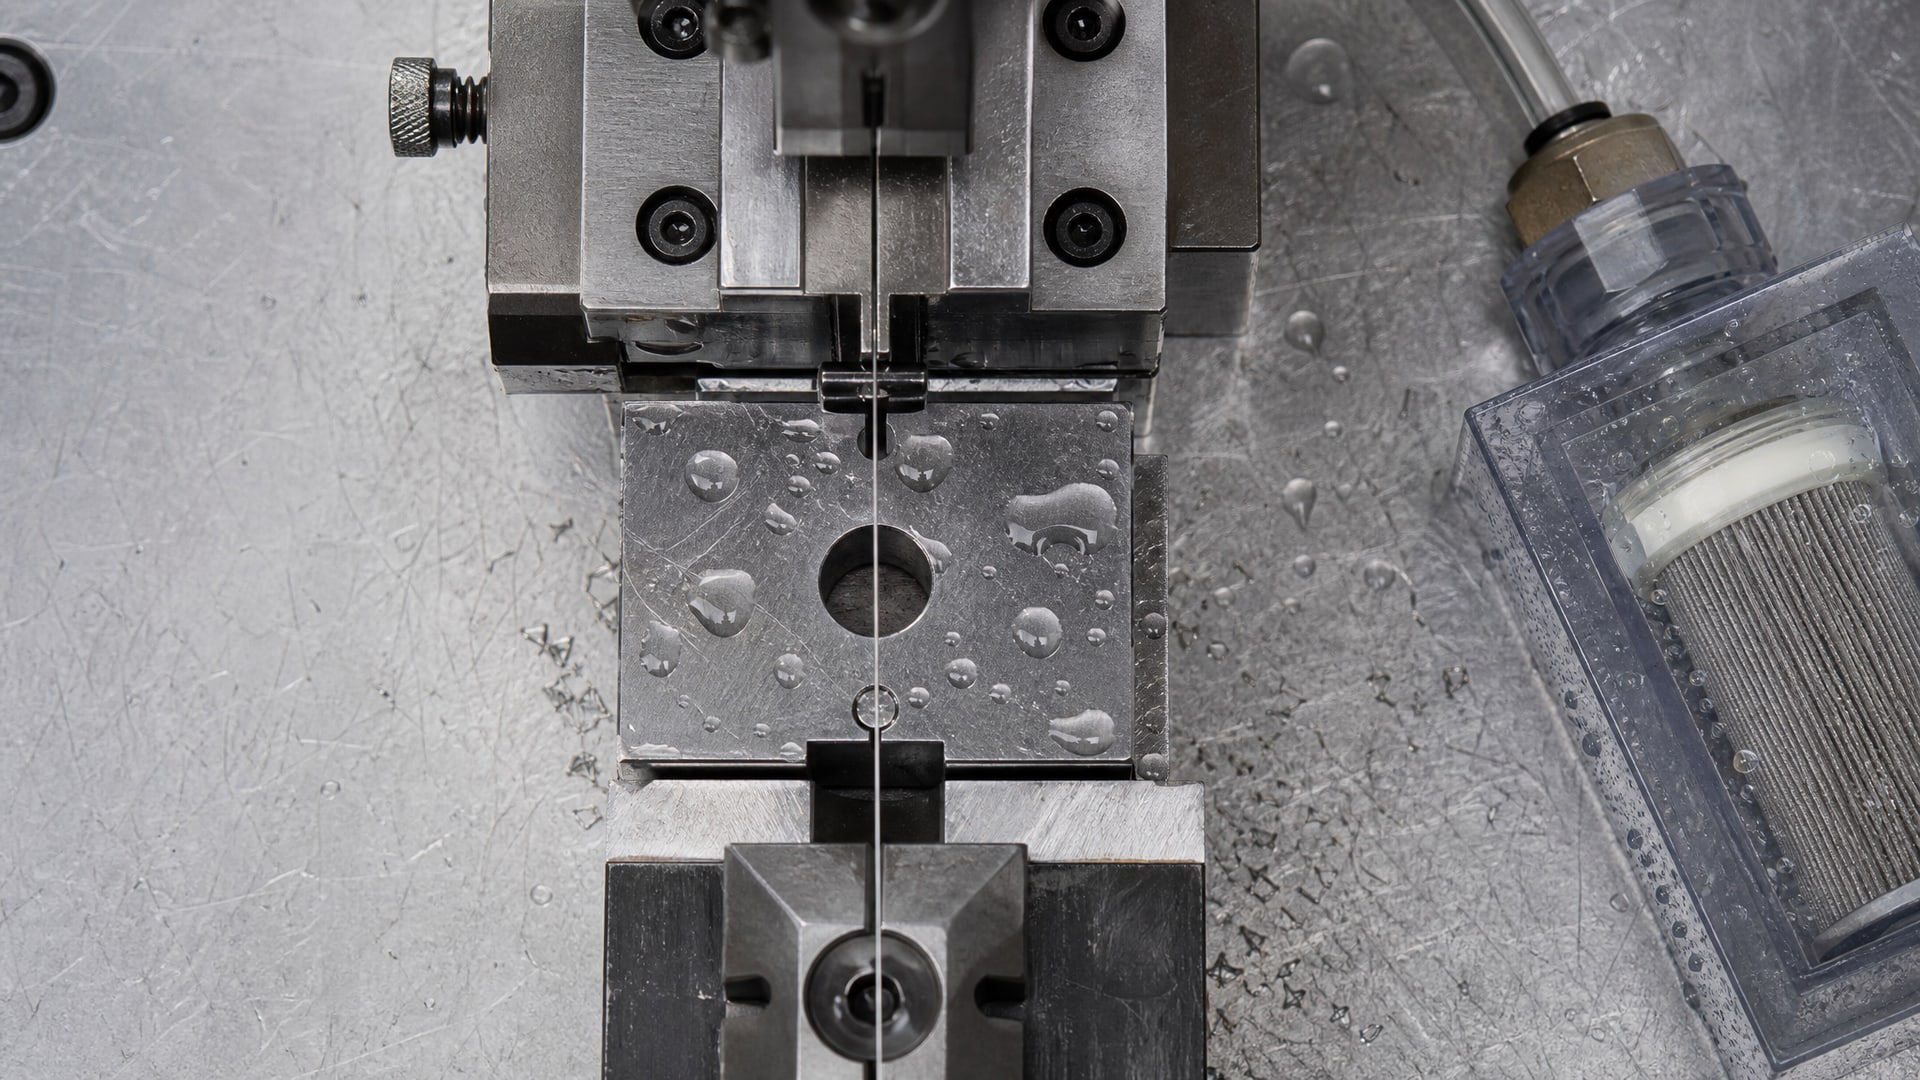
Вода обеспечивает лучший отвод продуктов эрозии из узкого промежутка между проволокой и заготовкой, а система фильтрации и ионизации поддерживает чистоту лучше, чем в закрытой масляной системе. Вязкость водных диэлектриков ниже, что упрощает циркуляцию через фильтры. Однако вода требует более строгого контроля pH и проводимости, иначе система корродирует.
Для копировально-прошивных (EDM-sink) станков берут масляные диэлектрики. Закрытая масляная система стабильнее, масло само по себе более эффективно охлаждает электроды, и загрязнение накапливается медленнее, чем в открытой водной системе. Типовая вязкость -6–8,5 м²/с. Минус - жидкость дороже, требует периодической замены.
При обработке стали и ферромагнитных материалов чаще берут углеводородные маслянистые диэлектрики - они обеспечивают более стабильный разряд. При обработке алюминия и цветных металлов рекомендуют деионизированную воду или водные диэлектрики с низкой вязкостью - чтобы избежать локального нагрева в местах контакта острых краев заготовки с электродом.
Материал и размер заготовки также влияют на выбор. Для высоких и сложных деталей со множеством перемычек нужна жидкость с хорошей циркуляцией (низкая вязкость) и высокой чистотой (чтобы не забивались узкие каналы). Для простых черновых операций вязкость может быть выше.
Перед заменой жидкости в обязательном порядке сверяются с руководством производителя станка. Там указаны допустимые типы жидкостей, требуемые параметры и процедура замены. Самовольная замена на жидкость другого класса может привести к нестабильности разряда, браку и выходу станка из строя.
Отечественные альтернативы импортным диэлектрикам: как выбрать
За последние годы отечественные производители увеличили выпуск специализированных диэлектриков для электроэрозии, которые по основным параметрам не уступают импортным аналогам, но доступнее и надежнее по поставкам.
При поиске отечественной альтернативы закупщику нужно:
1. Получить спецификацию старой жидкости - если она была импортная. В документе указаны вязкость, температура вспышки, требуемая чистота и, часто, диэлектрическая прочность в кВ.
2. Сопоставить параметры по категориям: вязкость (допуск ±10%), диэлектрическая прочность (не ниже указанной), температура вспышки (обычно не ниже), чистота (не хуже, чем требуемая). Не нужно гнаться за превосходящими характеристиками - это будет дороже без пользы.
3. Проверить совместимость материалов - уплотнения и шланги в системе циркуляции должны быть совместимы с новой жидкостью. Для масляных диэлектриков используют манжеты из нитрила и полиэфира; для водных - резину, устойчивую к воде.
4. Провести тестирование на малом объеме - заказать канистру (5–10 л), залить в систему, провести 2–3 часа тестовых операций и проверить качество обработанной поверхности.
В практике российских производств прижилась схема: закупщик находит отечественный продукт, который по основным параметрам соответствует импортному аналогу, согласует с техническим отделом, проводит пилотный запуск на минимальном объеме, и если результаты удовлетворяют, переходит на новую жидкость. Это снижает затраты на 20–30% за счет цены и доступности поставок, не теряя в качестве обработки.
Важно помнить: отечественный диэлектрик должен быть именно для электроэрозии (обозначение РЖ-, ЭЭ- или аналог в документе), а не универсальное индустриальное масло класса И. Универсальные масла для электроэрозии не подходят.
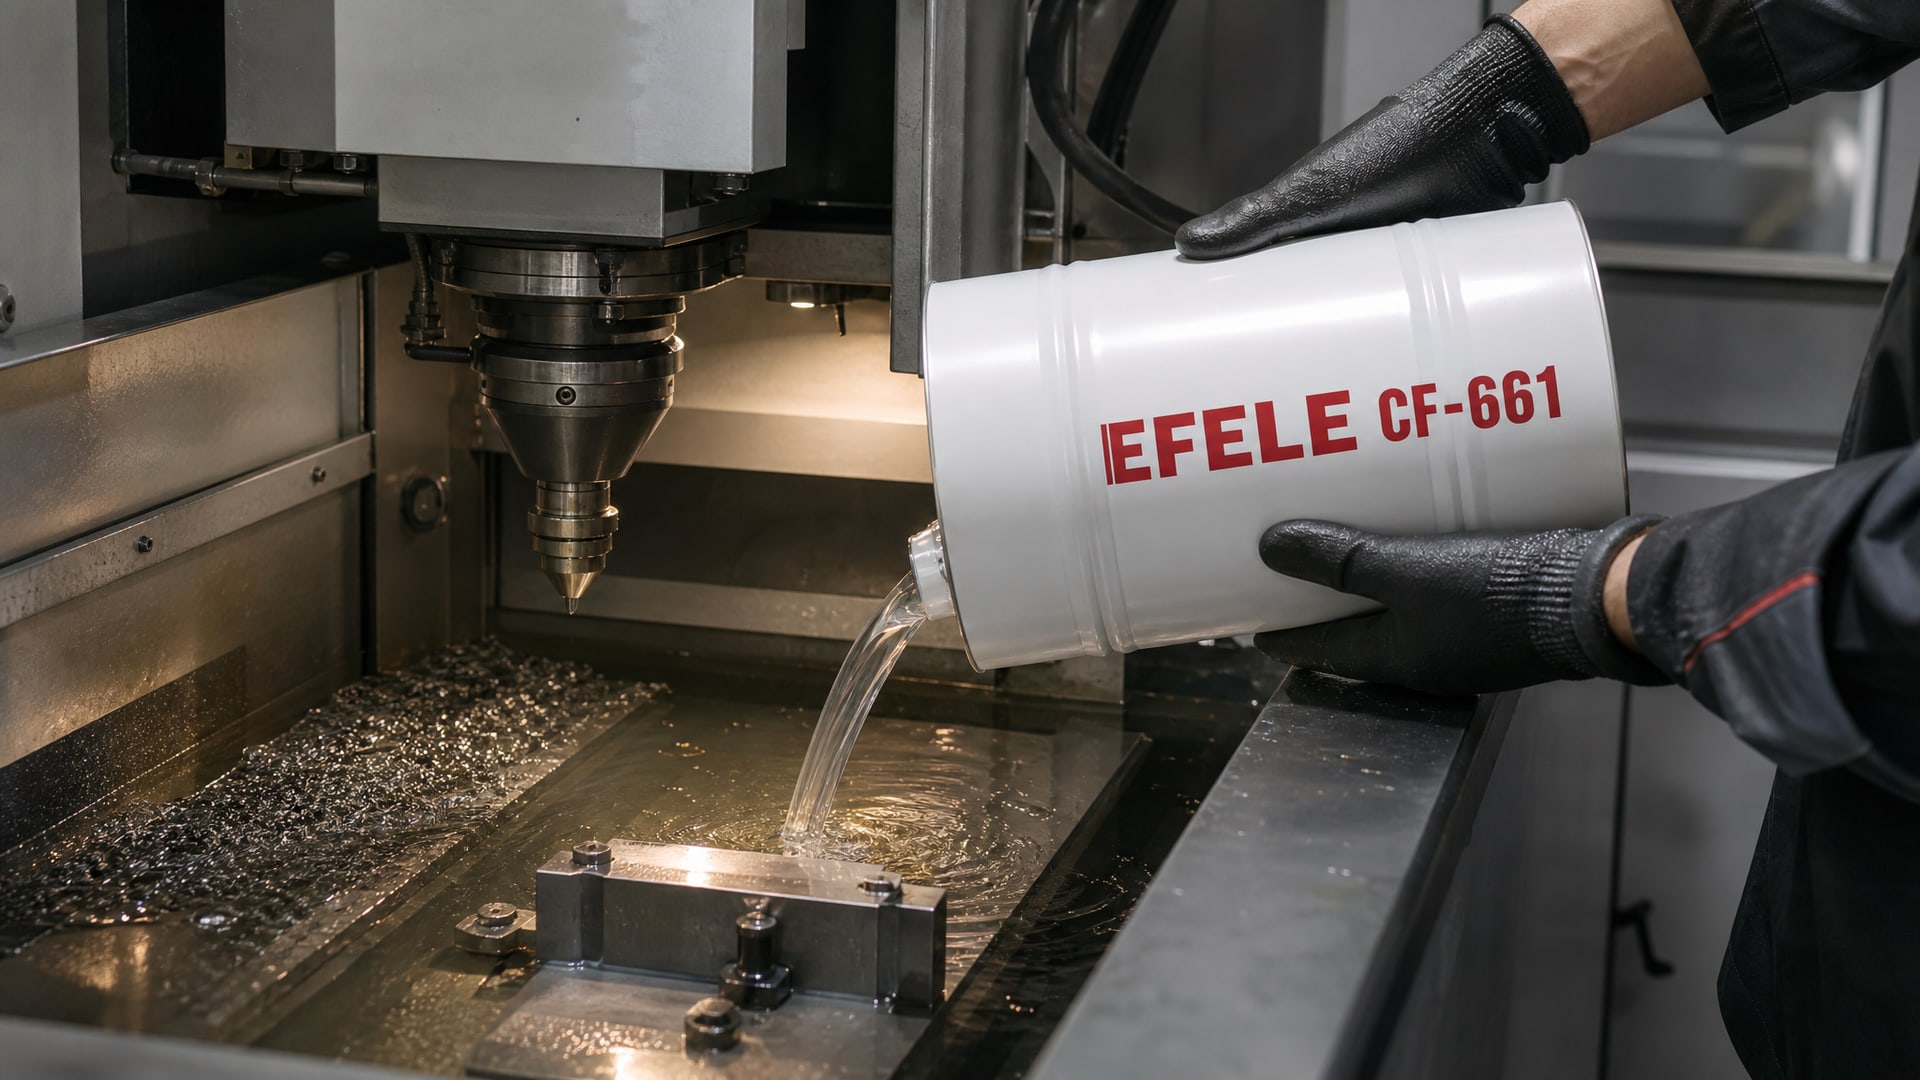
Хороший пример отечественной альтернативы - состав, который сочетает диэлектрическую прочность импортного стандарта с маловязкостью (для лучшей циркуляции в сложных деталях) и приемлемой ценой. На линиях электроэрозионной обработки, где требуется стабильная чистовая обработка сложных электродов из графита и меди, такой диэлектрик EFELE CF-661 обеспечивает результат, сопоставимый с дорогостоящим импортным продуктом, при этом допуск на варьирование параметров во время хранения более мягкий, что экономит время на подготовку к работе.
Контроль чистоты и техническое обслуживание жидкости
Чистота рабочей жидкости - это не просто санитария, а технологический параметр, от которого напрямую зависит стабильность электроэрозионного процесса.
Загрязнение вызывает несколько проблем одновременно:
снижается диэлектрическая прочность (частицы проводят ток, нарушают изоляцию между электродами);
возникают микрозамыкания, приводящие к нестабильности разряда и браку;
забиваются сопла циркуляции, ухудшается отвод продуктов эрозии;
повышается износ насосов и фильтров;
возрастает частота технического обслуживания.
Рекомендуемый класс чистоты для электроэрозии - ISO 16/14/11 или лучше. Это достигается через:
Предварительную фильтрацию при первой заливке жидкости (пропуск через мелкую сетку 10–20 микрон).
Регулярную проверку в ходе работы - раз в неделю или раз в две недели, в зависимости от интенсивности (при 8-часовой смене).
Лабораторный анализ по методике ISO 4406 один раз в месяц для критичных участков (где требуется точность ±2–3 микрона).
На практике контроль ведется двумя способами: визуальный (жидкость должна оставаться прозрачной, без видимого осадка и мутности) и аппаратный (счетчик частиц по ISO 4406). Если жидкость помутнела или появился осадок, ее немедленно фильтруют или заменяют. Частый осадок указывает на неисправность системы циркуляции - требуется промывка и ремонт.
Частые ошибки при выборе и замене жидкости
Ошибка 1: "Подойдет любое прозрачное масло".
На самом деле не все прозрачные масла - диэлектрики. Для электроэрозии нужна жидкость с сертификатом на диэлектрическую прочность и заявленным классом чистоты. Обычное индустриальное масло может содержать противоокислительные присадки, которые снижают диэлектрическую прочность.
Ошибка 2: "Чем гуще, тем лучше охлаждение". В электроэрозии охлаждение не является основной функцией (в отличие от шлифования). Слишком вязкая жидкость ухудшает циркуляцию и отвод продуктов эрозии, что приводит к нестабильности. Вязкость нужна только подходящая.
Ошибка 3: "Главное - дешевизна, параметры вторичны". Экономия на жидкости часто приводит к браку деталей (переделка, потеря времени) и выходу из строя электродов. На практике стоимость жидкости составляет 2–3% от затрат на операцию, а потери от брака -15–30%.
Ошибка 4: "Одна СОЖ подходит и для электроэрозии, и для шлифования". Это техническая ошибка. Если в системе электроэрозионного станка использовать шлифовочную СОЖ, система засорится концентратом, произойдет нарушение диэлектрических свойств, возрастет риск коррозии электродов. Наоборот, заливка чистого диэлектрика в шлифовальную машину не охладит зону обработки и приведет к прижогам.
Ошибка 5: "Не нужно сверяться со спецификацией станка, главное - назначение продукта". Производители станков часто ограничивают список допустимых жидкостей. Замена на жидкость, не указанную в руководстве, может аннулировать гарантию и привести к непредсказуемому поведению станка. Перед покупкой всегда смотрят руководство.
Ошибка 6: "Если запаха нет, жидкость пригодна". Отсутствие запаха - полезное, но недостаточное свойство. Жидкость может быть не пахучей, но иметь низкую диэлектрическую прочность или неподходящую вязкость. Проверяют параметры, а не запах.
Часто задаваемые вопросы
Чем отличается жидкость для электроэрозии от обычного масла?
Жидкость для электроэрозии - это диэлектрик, предназначенный для изоляции электродов и поддержания стабильного разряда. Обычное индустриальное масло может проводить ток и содержать загрязнения, которые нарушат диэлектрические свойства. Для электроэрозии нужна жидкость с сертифицированной диэлектрической прочностью, контролируемой вязкостью и чистотой по ISO 4406 не хуже 16/14/11. Обычное масло эти требования не выполняет.
Какую вязкость выбрать для моего станка?
Вязкость зависит от режима обработки. Для черновых операций (высокий съем материала) -6–8,5 м²/с; для чистовых (точность и чистота поверхности) -2–3 до 6 м²/с. Конкретное значение указано в руководстве станка. Если руководства нет, обратитесь к производителю или консультанту по применению жидкостей.
Можно ли использовать шлифовочную СОЖ в электроэрозионном станке?
Нет. Шлифовочная СОЖ содержит концентрат, который разбавляется в циркуляционной системе и нарушает диэлектрические свойства. Кроме того, противоокислительные присадки в шлифовочной СОЖ могут повредить электроды. Используйте жидкость, рекомендованную для электроэрозии.
Как часто нужно проверять чистоту жидкости?
Визуальную проверку проводят раз в неделю (жидкость должна быть прозрачной). Лабораторный анализ по ISO 4406 - один раз в месяц при интенсивной работе. Если жидкость помутнела, ее немедленно фильтруют или заменяют, чтобы восстановить диэлектрическую прочность и стабильность процесса.
Как выбрать отечественный аналог импортной жидкости?
Получите спецификацию импортной жидкости (вязкость, температура вспышки, диэлектрическая прочность, чистота). Найдите отечественный продукт с совпадающими или близкими параметрами. Согласуйте с техническим отделом и производителем станка, проведите тестирование на малом объеме (5–10 л), оцените качество обработки. При удовлетворительных результатах переходите на новую жидкость.
Заключение
Выбор жидкости для электроэрозионной обработки требует понимания различий между диэлектриком и смазкой, четкого знания параметров конкретного станка и контроля чистоты в ходе эксплуатации. Распространенные ошибки - использование универсальных масел вместо специализированных диэлектриков, игнорирование требований производителя станка и отсутствие контроля над чистотой - приводят к браку, выходу оборудования из строя и дополнительным затратам.
Отечественные альтернативы импортным диэлектрикам за последние годы достигли технического уровня, сопоставимого с зарубежными аналогами, и при условии соблюдения спецификации станка обеспечивают надежный результат. Следующий шаг: изучите руководство вашего станка, выпишите требуемые параметры жидкости, найдите отечественный продукт с совпадающими характеристиками, согласуйте замену с техническим отделом и проведите контрольный запуск на малом объеме перед полным переходом на новую жидкость.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.