
Технолог пищевого производства: как исключить попадание смазки в продукт
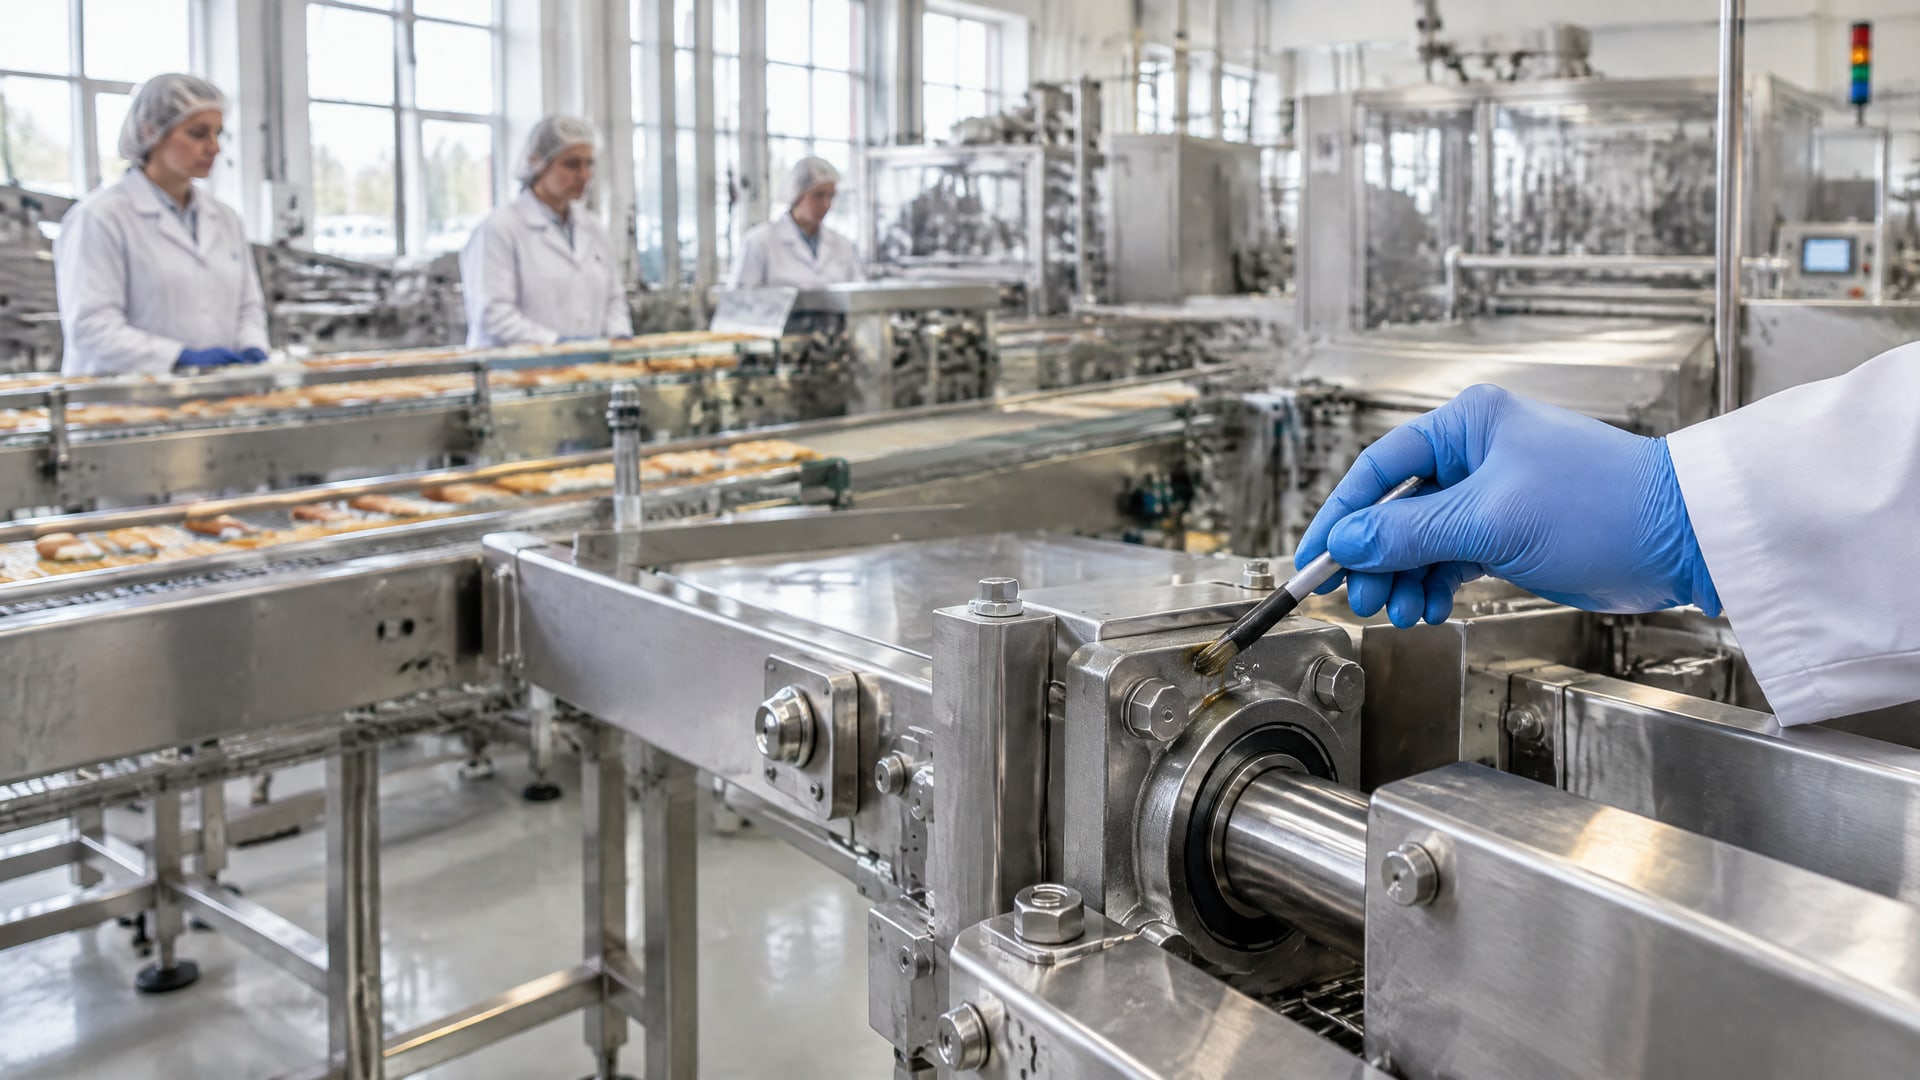
Попадание смазки в пищевой продукт - не просто нарушение, это инцидент, который может привести к отзыву партии, потерям репутации и ответственности перед регуляторами. Технолог производственной линии должен понимать: допуск NSF H1 означает лишь технически неизбежный контакт со следами смазки в пределах нормы (до 10 ppm для обычных составов, до 1 ppm для силиконовых), но не дает права на бесконтрольное применение. H1 - это не пропуск к свободе, а инструмент риск-менеджмента. В статье разберем, как технологам и инженерам снизить вероятность загрязнения, какие точки контроля ввести на производстве, и почему одного лишь правильного выбора смазки недостаточно.
Это знание критично для специалистов, отвечающих за безопасность на линиях фасовки, упаковки, холодильного и тепловых участков, а также для закупщиков, которые заказывают смазочные материалы для цехов.
Что значит допуск H1 и почему его недостаточно
NSF H1 - это регистрация смазочного материала в реестре Национального фонда санитарии (США) как безопасного для случайного контакта с пищей.
Допуск выдается на основе соответствия стандарту FDA 21 CFR 178.3570, который строго лимитирует токсичные компоненты и требует использования только одобренных базовых масел, загустителей и присадок.
Однако H1 - это не синоним "можно наносить где угодно без контроля". Источники четко подчеркивают, что допуск регулирует только следовый, случайный контакт. Если на подшипнике остается смазка толще, чем тонкая пленка, если из центральной системы смазки вытекает струя масла в прямо в емкость с готовым продуктом, или если рабочий протирает наружную часть оборудования и затем касается пищи руками - это уже превышение норм и загрязнение, а не допустимый инцидент.
Стандарт ISO 21469 расширяет понимание пищевой безопасности смазки, охватывая не только формулу, но и всю логистику: условия производства, упаковку, хранение, доставку, метод нанесения, обучение персонала и документирование. H1-допуск без соблюдения этих требований остается деклорацией на бумаге.
Технологам и инженерам важно различать: H1 - это характеристика продукта, а не лицензия на неконтролируемое его применение. Даже лучшая смазка не спасет производство с небрежным дозированием, неисправными уплотнениями и отсутствием процедур проверки.
Основные источники попадания смазки в продукт
Попадание смазки на производстве происходит не случайно, а по четырем основным каналам, которые технолог обязан мониторить.
Избыточное нанесение и "перепитание" узлов
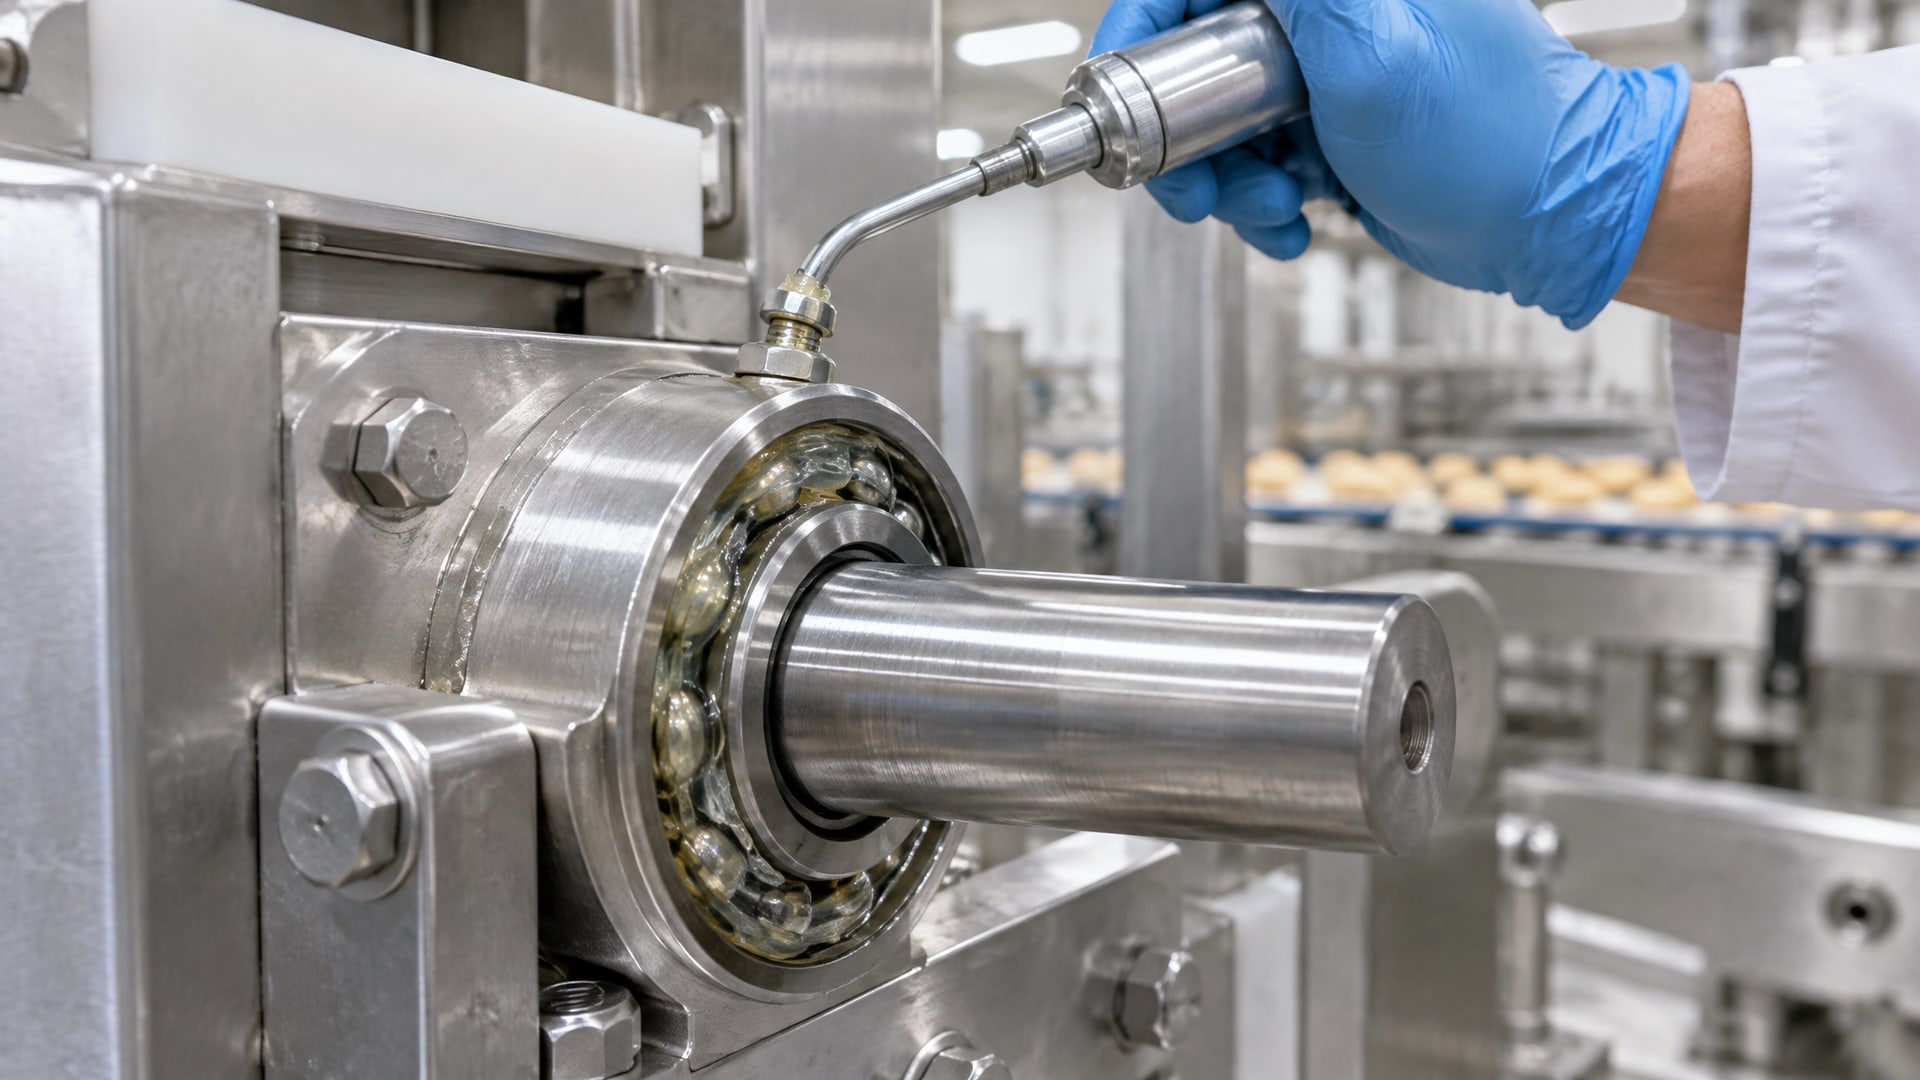
Один из самых частых источников - просто слишком много смазки на подшипнике, направляющей или штифте. Оператор цеха часто руководствуется принципом "чем больше, тем лучше", не понимая, что тонкая пленка смазки - это оптимум. Избыток начинает выступать из уплотнения, капает вниз и при влажной мойке мижет быть смыт в дренаж рядом с пищей или осесть на соседнем оборудовании.
Контроль: четкая инструкция по точке нанесения и объему (например, "3 капли на подшипник размер Ø25 мм", "один оборот дозатора, не более"); использование шприцев с дозирующим наконечником вместо банок; обучение персонала с ежегодной переаттестацией.
Утечки из подшипников, уплотнений и централизованных систем
Изношенное уплотнение подшипника, треснутое дно масляного картера редуктора, развальцованный шланг трубопровода центральной системы смазки - все это классические пути утечки. На линии фасовки сыпучих или вязких продуктов (молока, йогурта, масла подсолнечного) смазка из протечки может попасть прямо в емкость или упасть на конвейер.
Контроль: еженедельный визуальный осмотр подшипников и уплотнений на предмет подтеков; ежемесячная проверка центральной системы смазки на герметичность; техническое обслуживание и замена уплотнений по регламенту (обычно раз в год или после 10 тыс. часов работы); установка поддонов под потенциальные источники утечек.
Загрязнение при мойке и уборке производственных помещений
Смазка остается на поверхности оборудования после нанесения, даже под тонким слоем. При влажной мойке цеха вода и моющие средства смывают смазку, часть стекает в дренаж, часть скапливается под оборудованием. Если мойка проводится в активное производство или если стоки попадают на участки хранения сырья или упаковки - риск контакта повышается.
Контроль: четкий регламент мойки (время, когда останавливается производство; какие участки моют, какие не трогают); использование поддонов при мойке; тренировка персонала по процедуре уборки; проверка дренажной системы на предмет обратного потока.
Оборудование рядом с продуктом и пневмолинии с масляными компонентами
На тесных производственных площадях (особенно в цехах с длинными конвейерами) смазанные детали соседствуют с открытыми емкостями или упаковкой продукта. При вибрации, движении конвейера или просто под воздействием гравитации смазка может капать прямо вниз. Кроме того, пневматические системы (компрессоры, пневмолинии для вспомогательного оборудования) часто содержат масляный туман, который разносится по воздуху и оседает на продукте.
Контроль: физическое разделение смазанных узлов и открытых зон продукта (кожухи, щитки, экраны); установка маслоуловителей в пневмолинии и регулярная их очистка; изоляция компрессора от производственной зоны.
Роль стандарта ISO 21469 в управлении риском
ISO 21469 "Гигиенические требования к смазкам и смазочным материалам для контакта с пищевыми продуктами" - это не просто список ингредиентов, а методология управления гигиеной по всему жизненному циклу смазочного материала.
Она охватывает пять ключевых областей.
Состав и одобренные вещества
Смазка должна быть сформулирована только из ингредиентов, одобренных для пищевого контакта (FDA или соответствующие европейские реестры). Это базовое масло (минеральное или синтетическое), загуститель (литиевый, полиуреа, сложный эфир), присадки (антиокислители, противоморозные агенты) и других компонентов. Никаких тяжелых металлов, токсичных сульфидов или веществ, способных мигрировать в продукт при контакте.
Производство и контроль качества
Смазка изготавливается на производстве, где соблюдаются принципы HACCP и GMP (Good Manufacturing Practice). Это означает: чистые помещения, отдельные производственные линии для пищевых и непищевых смазок, регулярная микробиологическая проверка, документирование каждой партии с результатами анализов.
Упаковка, маркировка и хранение
Смазка поставляется в герметичной упаковке с четкой маркировкой "NSF H1", указанием состава, сроков годности, условий хранения и рекомендаций по применению. Хранение должно быть в сухом месте, защищенном от света и вибрации, не рядом с химикатами или оборудованием.
Обучение персонала и документирование
Каждый рабочий, имеющий дело со смазкой, должен пройти обучение: где наносить смазку, в каком количестве, какую тряпку использовать, как уходить за упаковкой, когда менять смазку. Все инструкции документируются, ведется журнал применения.
Мониторинг и аудиты
Предприятие проводит внутренние аудиты соответствия ISO 21469 минимум раз в год, ведет записи о контроле, изменениях процессов и корректирующих действиях.
На практике многие производства ограничиваются проверкой сертификата "H1" у поставщика, не зная, что это только вершина айсберга. ISO 21469 требует усилий и на стороне покупателя: проверка документов у поставщика, регулярное обучение цеха, мониторинг соблюдения процедур.
Внедрение принципа "all food grade" на производстве
"All food grade" - это решение применять смазки с пищевым допуском NSF H1 не только на критичных участках (где контакт вероятен), но и по всей производственной цепочке: от подсобного оборудования до основных линий.
На первый взгляд, это может показаться избыточным и дорогостоящим, но на практике это один из самых эффективных способов снизить риск.
Почему это работает
Когда на производстве используется только один класс смазок (все H1), исчезает возможность ошибочно применить непищевую смазку (H2, индустриальную) на критичном участке. Оператор не может запутаться: рядом физически нет канистры с H2, склад хранит один тип, на полке висит одна инструкция. Это особенно важно в условиях высокой текучести кадров и при временных подменах.
Исследования показывают, что переход на "all food grade" снижает риск контаминации на 70–80 %, потому что систематически устраняет путаницу и ошибки оператора. Кроме того, некоторые производители предоставляют специальную окраску канистр, этикетки и хранилища для H1-смазок, что упрощает визуальную идентификацию.
Практическая реализация
1. Инвентаризация. Составить полный перечень всех узлов, где используется смазка (подшипники редукторов, направляющие конвейеров, шпиндели мясорубок, замки дверей холодильников, петли ворот и т.д.).
2. Классификация по рискам. Разделить узлы на две группы: "высокий риск контакта" (подшипники у продукта, валы, цепи) и "низкий риск" (удаленные узлы, служебное оборудование). Но помнить, что "низкий" не значит "нулевой".
3. Выбор H1-смазок. Подобрать смазки, которые подходят по техническим параметрам (вязкость, NLGI-класс, температурный диапазон, стойкость к окислению) для каждого узла. Для универсальности часто используют пластичные смазки класса NLGI 2, которые подходят для большинства подшипников и направляющих.
4. Переходный период. Провести замену существующих смазок на H1-аналоги, документировать замены в журнале. Это может занять 2–6 месяцев в зависимости от размера производства.
5. Стандартизация. Утвердить корпоративный стандарт на применение H1: какие марки, где, в каких объемах, кто ответствен за проверку, как часто проводится ревизия.
На большинстве участков упаковки и фасовки молочных, мясных и масляных продуктов принцип "all food grade" уже прижился. Это требует небольших дополнительных затрат (H1-смазки стоят немного дороже индустриальных), но окупается через снижение риска отзывов и исков.
Совет инженера: применение H1 на участке упаковки маслопродукции
На фасовочной линии масла высокий риск: открытые емкости, капли смазки с конвейера могут упасть прямо в готовый продукт.
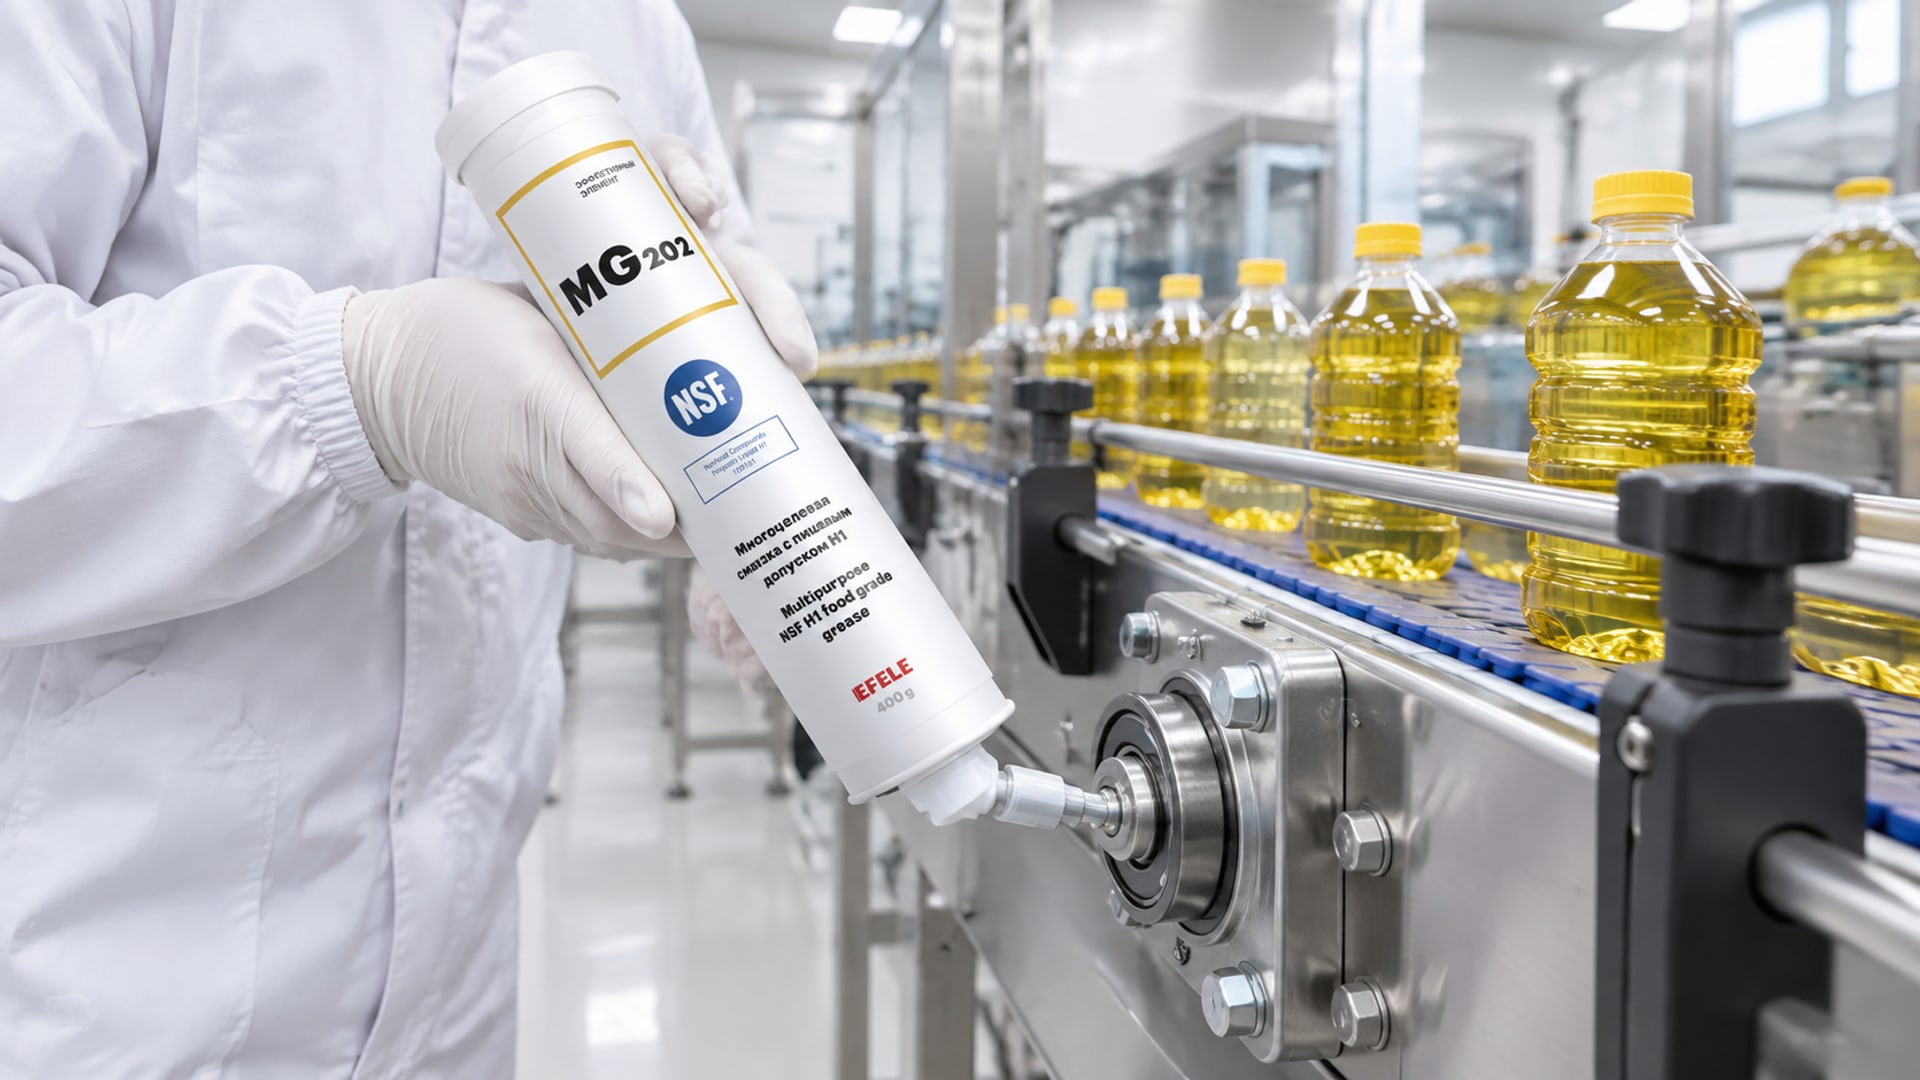
Один из сервисных цехов перевел все подшипники подъемных механизмов и направляющие конвейера с индустриальной смазки на EFELE MG-202 (NSF H1). Инструкция была четкой: 2 капли на подшипник раз в смену, дозирующий шприц, запись в журнал.
За полгода рабочий не совершил ни одного превышения дозирования, визуальный контроль уплотнений не выявил никаких подтеков, а микробиологическое исследование образцов масла из конца линии показало отсутствие посторонних примесей. Стоимость смазки выросла на 12 % в год, но исчезли инциденты. Главное - персонал четко понимал: нет альтернативы, это единственный допустимый материал.
Дозирование, точки нанесения и мониторинг
Правильное дозирование - половина успеха.
Слишком мало смазки приводит к высыханию и трению, слишком много - к вытеканию.
Установка дозирования
Для каждого типа узла следует определить оптимальное количество смазки. Например: - подшипник Ø20–30 мм: 2–3 капли (объем ~0.1 мл); - направляющая длиной 500 мм: сплошная линия вдоль паза толщиной 1 мм (объем ~0.5 мл); - редуктор с маслом: уровень на щупе или по смотровому окну.
Эти данные берут из технической документации оборудования или из практического опыта цеха. После установки интервала нанесения (например, раз в смену, раз в неделю) это должно быть четко прописано в инструкции.
Выбор инструмента нанесения
Шприц с дозирующим наконечником: точное количество, предотвращает избыток, удобен для труднодоступных мест.
Автоматический дозатор (мини-насос): для больших объемов и централизованных систем смазки.
Масленка (олейница) с регулируемым соплом: для ручного, но контролируемого нанесения.
Использование просто щипцов или баллонов без дозирования - это риск и неконтролируемое попадание смазки.
Карточка мониторинга
На каждое критичное оборудование вешается карточка с указанием: - узла (например, "подшипник конвейера входной зоны"); - типа смазки (EFELE MG-202, NSF H1, NLGI 2); - интервала нанесения (раз в смену / раз в неделю); - ответственного оператора; - графика с датами последнего нанесения и подписью.
Карточка проверяется еженедельно руководителем смены. Если запись пропущена или дата устарела - это сигнал к расследованию: либо оператор забыл, либо произошла неплановая остановка.
Роль HACCP и документирования
HACCP (Hazard Analysis and Critical Control Points, "анализ рисков и критические точки контроля") - это методология, которая обязательна для пищевых производств.
В контексте смазок HACCP требует:
Идентификация критичных точек
На производстве определяются точки, где риск контаминации смазкой максимален: подшипники над конвейером с готовым продуктом, уплотнения емкостей, направляющие упаковочных машин и т.д. Для каждой точки устанавливается предельное значение (например, "видимых подтеков быть не должно" или "дозирование не более 2 капель").
Мониторинг и корректирующие действия
Ежедневно проводится визуальная проверка этих точек. Если обнаруживается превышение (подтек, видимая смазка на продукте, неправильное дозирование) - немедленно останавливается производство, проводится очистка и расследование причины. Результаты записываются в журнал HACCP.
Отзывоспособность
Если все же произошел инцидент и смазка попала в партию продукта, производство должно быть в состоянии оперативно идентифицировать эту партию и изъять ее. Для этого ведутся записи: какая смазка, когда, на каком оборудовании, какая партия продукта была обработана в этот период.
Документирование может быть электронным (система MES на производстве) или на бумаге (журналы и карточки), но оно обязательно. Это защита как для самого производства (доказательство того, что процесс контролировался), так и для потребителя (возможность трассировки).
Часто задаваемые вопросы
Может ли смазка с допуском H1 навредить здоровью, если случайно попадет в продукт?
При попадании в пределах нормы (до 10 ppm) H1-смазка безопасна, так как содержит только одобренные компоненты. Однако это не значит "полезно" - это означает "в малых количествах токсиколог считает, что риск минимален". Систематическое превышение норм (ежедневное попадание 50–100 ppm) уже рассматривается как загрязнение и требует корректирующих действий.
Нужно ли менять смазку, если на производстве нет прямого контакта с пищей?
Если оборудование расположено в отдельном помещении (служебная комната компрессорной, электрощитовой) и полностью изолировано от пищевой зоны, то технически можно использовать обычную H2-смазку. Однако на практике на большинстве производств используют "all food grade", потому что это исключает риск ошибки оператора и требует минимум организационных усилий при переводе оборудования между зонами.
Как часто нужно проверять уплотнения подшипников на герметичность?
Визуальный осмотр проводится минимум раз в неделю. Техническое обслуживание и замена уплотнений - по регламенту оборудования, обычно раз в год или после 10 тыс. часов работы. Если видны следы утечки, замена проводится незамедлительно.
Может ли ISO 21469 заменить NSF H1?
Нет. ISO 21469 - это метод управления гигиеной, а H1 - это регистрация конкретного состава смазки. Смазка должна быть сначала сертифицирована как H1 (соответствует FDA 21 CFR 178.3570), а затем производство должно соблюдать требования ISO 21469 при работе с этой смазкой. Без H1 нет основания, без ISO 21469 нет процесса.
Почему H1-смазки дороже индустриальных?
H1-смазки требуют более чистого производства, дорогостоящего сырья (одобренные компоненты, синтетические базовые масла), больше контроля качества и тестирования. Кроме того, объемы выпуска ниже, чем у обычных смазок, поэтому себестоимость выше. Разница обычно 15–25 % в цене, но она окупается через снижение риска инцидентов.
Заключение
Снижение риска попадания смазки в пищевой продукт - это не вопрос выбора "правильной" смазки, а система. Начинается она с понимания того, что NSF H1 - это лишь точка отсчета, а не гарантия. Технолог пищевого производства должен контролировать весь путь смазки: от выбора и поставки, через хранение и дозирование, до мониторинга уплотнений и документирования процессов.
Практические шаги - четкое дозирование, еженедельный осмотр уплотнений, внедрение принципа "all food grade", обучение персонала и ведение журналов HACCP - снижают вероятность контаминации на 70–80 %. На пищевых производствах это уже не исключение, а норма работы. Ваш следующий шаг: провести аудит текущего состояния смазки на производстве, определить критичные точки и составить план переходу на контролируемое применение H1-смазок с четкими инструкциями для каждого оператора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.