
Темные пятна на медной проволоке: причины и роль смазки волочения проволоки
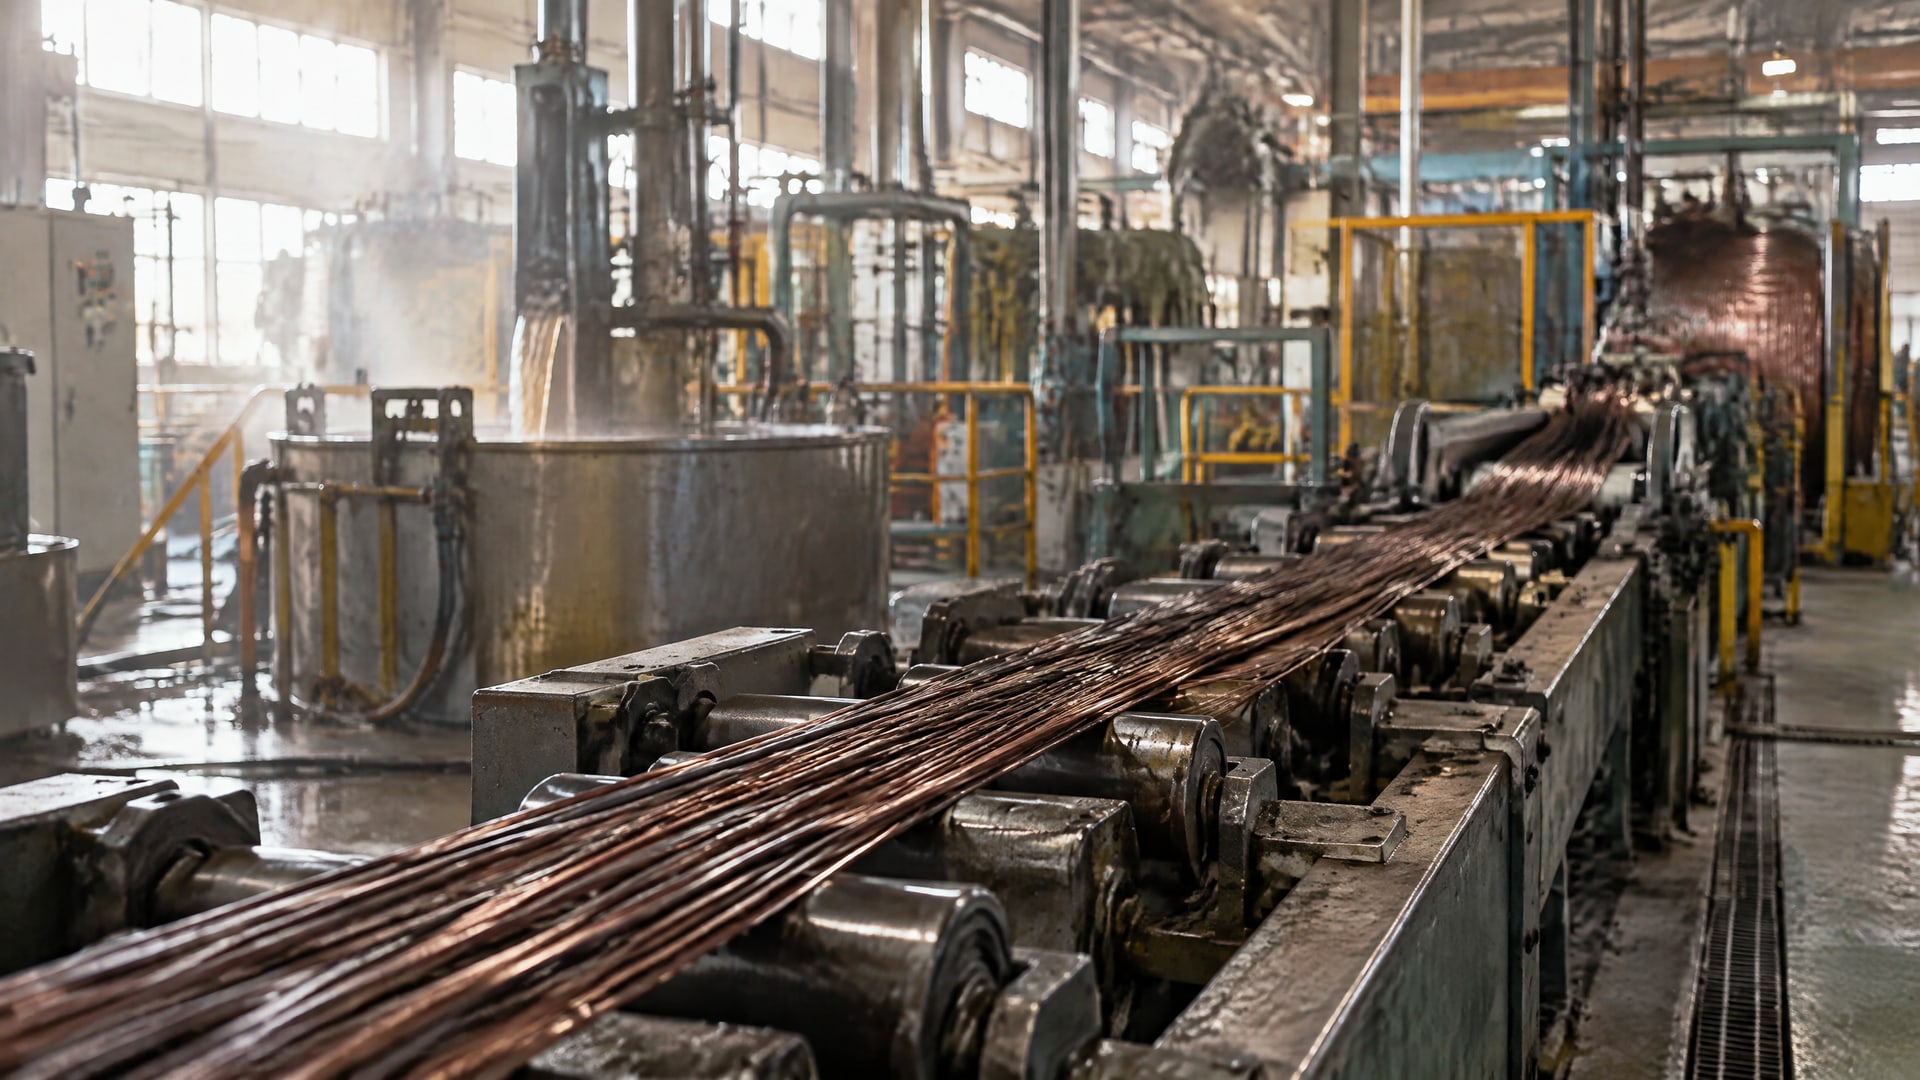
Потемнение медной проволоки чаще связано не с дефектом исходной меди, а с условиями волочения: перегревом, влагой, кислородом, загрязнениями или ухудшением рабочей смазки. Чтобы устранить пятна, нужно определить их источник, проверить состояние поверхности и режим работы линии, а затем скорректировать охлаждение, чистоту оборудования или состав смазки волочения проволоки.
Материал пригодится инженерам, технологам и снабженцам, которые разбираются в причинах окисления медной проволоки и планируют замену смазки волочения. Ниже рассмотрены признаки разных видов потемнения, контроль параметров рабочей среды и действия, которые помогают снизить риск повторения дефекта.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки может иметь несколько причин, и внешний вид дефекта сам по себе не всегда позволяет точно установить источник.
Темные точки могут соответствовать оксиду меди(II), но пятнистость также возникает из-за остатков рабочей смазки, продуктов ее разложения и загрязнений, попавших на проволоку или оснастку.
Перегрев, влага и контакт с кислородом
При волочении проволока нагревается. Если теплоотвод недостаточен, а контакт с воздухом и влагой продолжается, повышается риск окисления поверхности. В производственных материалах температура эмульсии выше примерно 45 °C указана как фактор, связанный с повышенным риском чернения. Это не универсальный предел для любой линии, но полезный повод проверить фактическую температуру ванны и эффективность охлаждения.
Влага может оставаться на проволоке после волочения или поступать в процесс вместе с загрязненной рабочей средой. В присутствии воды и кислорода защитная пленка меди может изменяться, а поверхность темнеть. Поэтому следует оценить не только параметры ванны, но и то, как быстро проволока выходит из зоны смазки и охлаждения.
Загрязнения и износ оснастки
Масляные примеси, вода, хлориды и загрязнения с валков или другого оборудования способны оставлять пятна. На результат также влияют изношенные отверстия фильер: они могут способствовать переносу масла на поверхность проволоки. Если дефект появляется локально или после конкретного участка линии, проверьте чистоту контактирующих деталей и состояние оснастки.
Повышенное содержание ионов меди в рабочей жидкости тоже может сопровождать потемнение. Это один из признаков ухудшения состояния смазки, особенно если одновременно меняются ее pH, внешний вид или способность отводить тепло.
Как отличить окисление от налета смазки
Перед корректировкой режима важно понять, что именно осталось на поверхности: оксидная пленка, смазочный налет или загрязнение с оборудования.
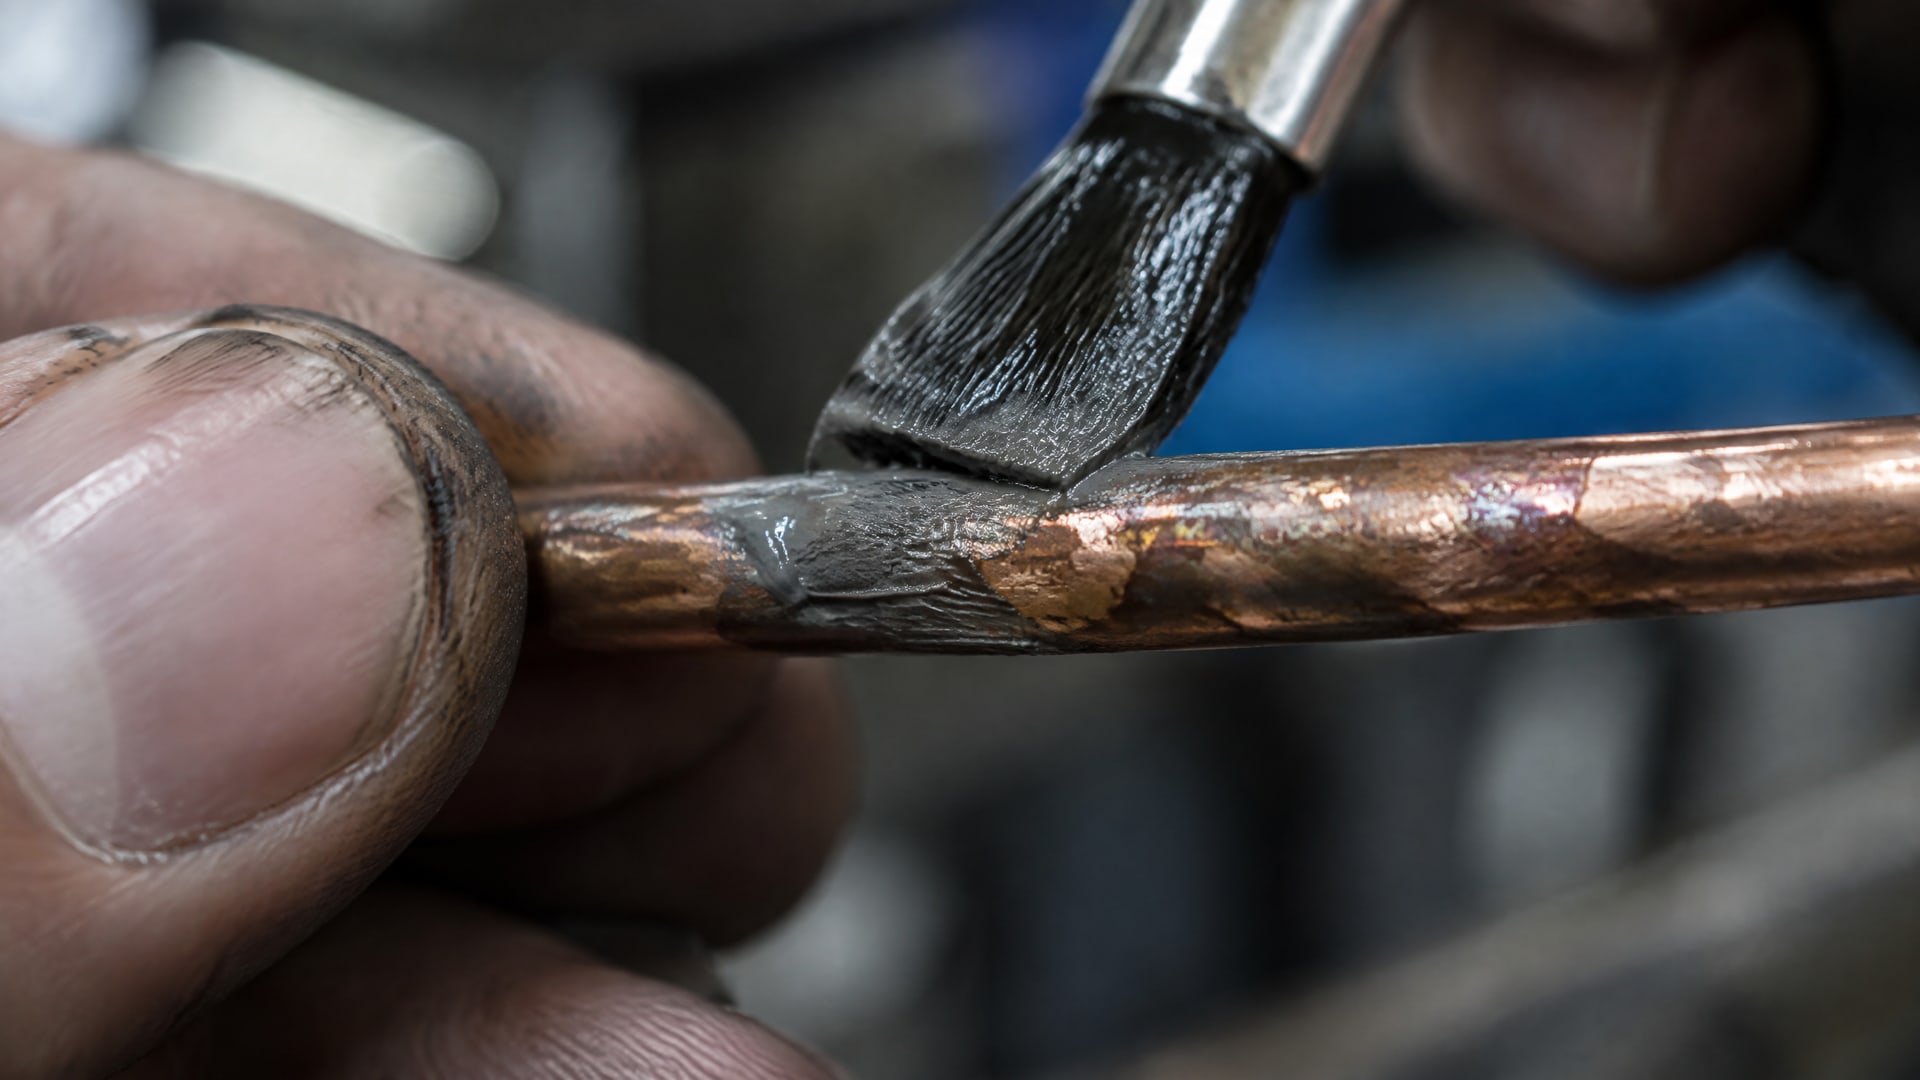
Черный цвет не доказывает, что причина только в окислении. Остатки технологической смазки могут выглядеть как серый налет или пятна и при этом ухудшать электрический контакт.
Что проверить на проволоке и линии
Сначала зафиксируйте, на каком участке возникают пятна: до волочения, после определенной фильеры или уже после выхода из ванны. Сопоставьте этот участок с возможными источниками влаги, масла и загрязнений. Если следы появляются на разных партиях и повторяются при одном режиме, вероятна связь с рабочей средой или оборудованием.
Для первичной диагностики полезно проверить:
снимается ли налет при механической очистке;
повторяется ли дефект после конкретной фильеры или на определенном участке;
есть ли на валках, направляющих и оснастке следы масла или воды;
остаются ли на проволоке капли рабочей жидкости после выхода из зоны волочения;
изменились ли pH, температура и внешний вид эмульсии;
не ухудшились ли электрические свойства проволоки.
Механическое удаление пятна само по себе не устраняет источник дефекта. Если налет появляется вновь, нужно проверить состав и состояние смазки, чистоту оборудования, охлаждение и время контакта проволоки с рабочей средой.
При оценке электрических характеристик медной жилы можно учитывать IEC 60228 как смежный ориентир по электрическому сопротивлению. Этот стандарт не устанавливает причину пятен и не заменяет диагностику поверхности, но измерение сопротивления помогает оценить, сопровождается ли потемнение ухудшением электрических свойств.
Как смазка волочения проволоки влияет на потемнение
Смазка снижает трение и участвует в отводе тепла, но ее состояние влияет и на чистоту поверхности.
Снижение pH, накопление медных ионов, попадание воды и масляных примесей могут сопровождать ухудшение рабочей жидкости и появление темных следов. Поэтому оценивать нужно не только наличие смазки, но и ее состояние в процессе.
Избыточная подача не гарантирует чистую проволоку. Загрязненная или деградировавшая смазка может оставлять налет, а при недостаточном охлаждении и плохой циркуляции возрастает риск накопления загрязнений и шлама. Для стабильного процесса важны чистота рабочей среды, теплоотвод и своевременное удаление загрязнений.
Контроль параметров рабочей среды
При работе с эмульсией pH и температуру следует отслеживать регулярно. Практический ориентир из производственных материалов - проверять концентрацию каждый цикл или смену. В тех же рекомендациях содержание постороннего масла предлагают удерживать ниже 2% по объему. Эти значения не являются универсальными нормативами: их нужно соотносить с требованиями конкретной технологии и оборудования.
Температура эмульсии выше примерно 45 °C служит поводом проверить охлаждение и циркуляцию. В жаркий период состояние рабочей жидкости может ухудшаться быстрее, поэтому технологи увеличивают частоту контроля и при необходимости меняют жидкость чаще. Если одновременно падает pH, растет загрязненность и появляются темные пятна, одной корректировки подачи смазки может быть недостаточно.
Что делать при потемнении и шламообразовании смазки
Если на проволоке обнаружены пятна, сначала локализуйте место их появления и проверьте состояние оборудования.
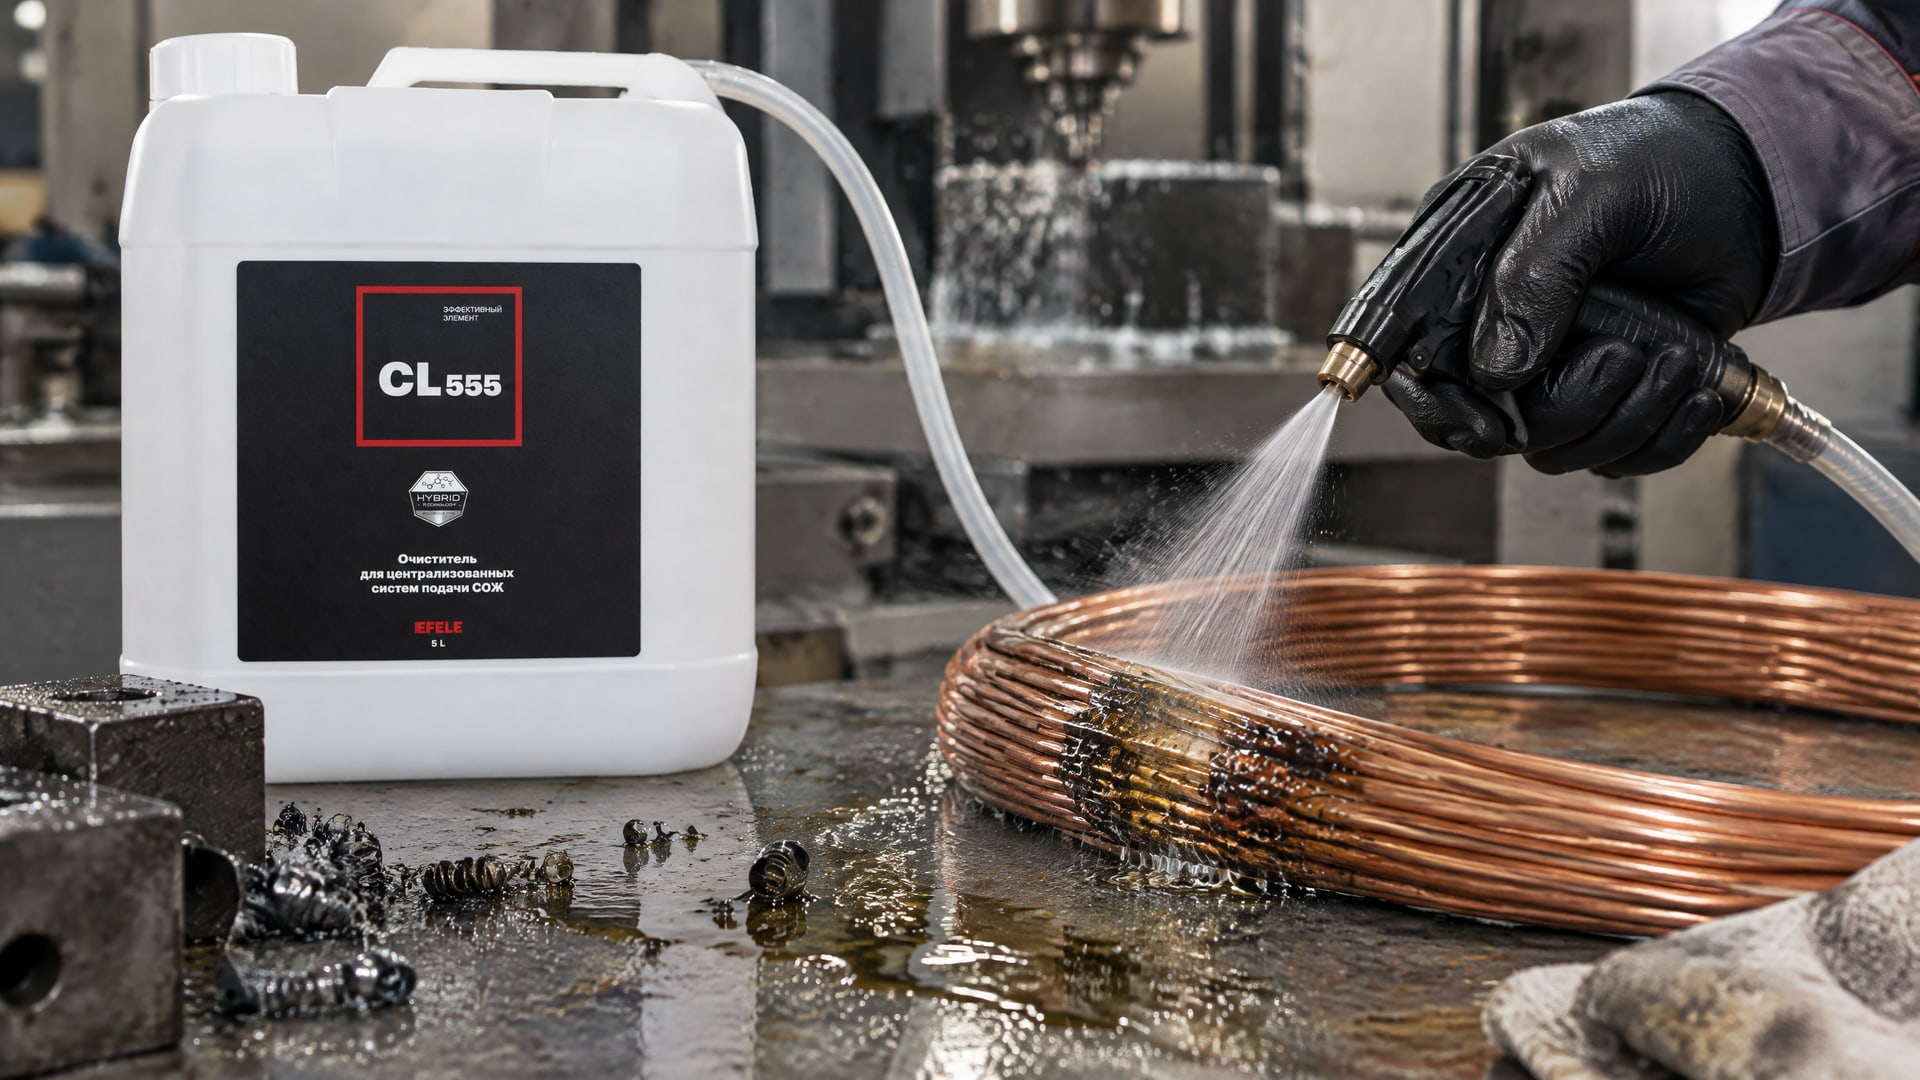
Затем оцените рабочую жидкость и условия теплоотвода. Такая последовательность помогает не подменять диагностику случайной корректировкой подачи и не продолжать работу с загрязненной средой.
Последовательность проверки
Осмотрите валки, фильеры, направляющие и зону выхода проволоки на наличие воды, масла и загрязнений.
Проверьте состояние отверстий фильер и посадку изношенной оснастки.
Измерьте pH и температуру эмульсии, оцените ее загрязненность и наличие шлама.
Проверьте циркуляцию, охлаждение и достаточность объема ванны.
Сопоставьте появление дефекта с участком линии, скоростью и временем контакта проволоки со смазкой.
После корректировок проследите, повторяется ли дефект на проволоке.
Если в системе накопились отложения, при замене рабочей жидкости важно учитывать не только слив старой смазки, но и очистку оборудования. Остатки загрязнений могут попасть в свежую среду и снова повлиять на качество поверхности. Для промывки системы волочения перед заправкой применяют специализированные очистители; EFELE CL-555 удаляет отложения и подготавливает систему к новой смазке.
Не следует считать, что чем больше смазки, тем лучше. Избыток или деградировавший состав может оставлять налет, а шлам требует проверки загрязнения и обслуживания системы. После устранения первопричины нужно убедиться, что проволока не задерживается во влажной или загрязненной среде дольше необходимого.
Когда нужна замена смазки волочения
Решение о замене принимают по совокупности признаков: ухудшению состояния жидкости, изменению pH, накоплению загрязнений и шлама, потемнению проволоки и ухудшению охлаждения.
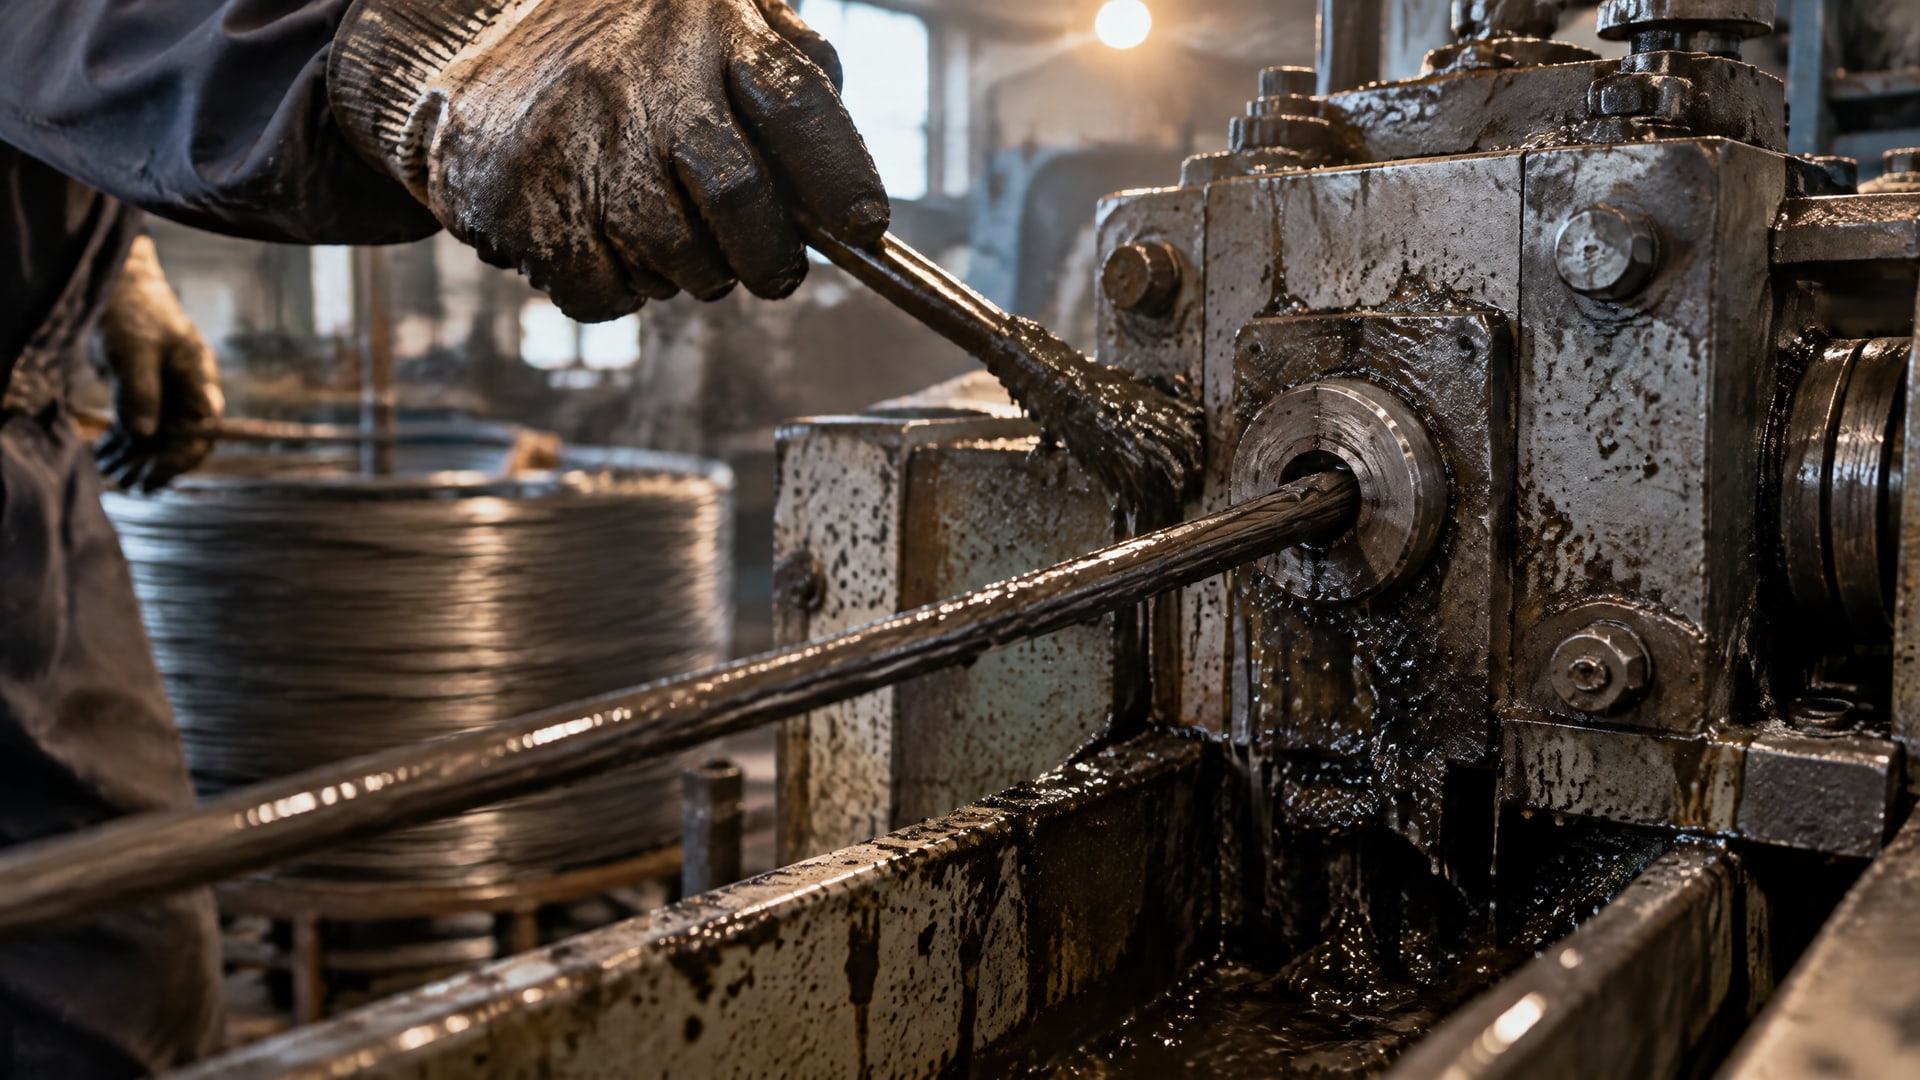
Если дефект сохраняется после очистки оснастки и проверки режима, продолжать работу с прежней рабочей средой без диагностики нецелесообразно.
В одном из практических материалов для ванны со шламом приводится ориентир полной замены каждые 4-8 недель. Это не обязательный срок для всех линий: фактическая периодичность зависит от состояния рабочей среды и условий производства. При признаках загрязнения или ухудшении качества поверхности решение может потребоваться раньше.
Как подготовиться к замене
Перед сливом зафиксируйте показатели, при которых возник дефект: температуру, pH, состояние эмульсии и расположение пятен на проволоке. Это поможет сопоставить работу линии до и после замены. Если систему не очистить, отложения и загрязнения могут остаться внутри и повлиять на свежую смазку.
После заправки проверьте рабочие параметры и качество поверхности. Концентрацию эмульсии контролируйте каждый цикл или смену, если такой режим соответствует принятой практике на линии. Важно оценивать не один показатель, а их сочетание: чистую проволоку не гарантирует ни нормальная температура без контроля загрязнений, ни свежая смазка при проблемах с охлаждением.
Как выбрать смазку для сухого и мокрого волочения
Состав выбирают с учетом технологии, материала, оборудования и требований к поверхности проволоки.
Для мокрого волочения важны состояние эмульсии, pH, охлаждение и контроль загрязнений. Для сухого волочения проволоки особое внимание уделяют чистоте порошковой смазки и удалению отработанного материала: накопление шлама и налипание могут ухудшать стабильность процесса.
При выборе смазки для волочения проволоки учитывают ее способность обеспечивать смазывание и отвод тепла, а также требования к чистоте поверхности и защите от пятен. В профильных материалах отдельно отмечают очищающий и антикоррозионный эффект как желательные свойства составов. Их нужно сверять с условиями конкретного процесса, а не переносить автоматически с одной линии на другую.
Смазки для волочения нержавеющей проволоки нельзя выбирать по аналогии с составами для меди без проверки требований технологии. Материалы и режимы различаются, поэтому подбор следует вести по документации оборудования и спецификации процесса. Если у поставщика нет подтвержденных данных о совместимости состава с нужной операцией, это следует выяснить до изменения режима производства.
Часто задаваемые вопросы
Темные пятна на медной проволоке всегда означают окисление?
Нет. Потемнение может быть связано с оксидом меди, но похожие следы оставляют остатки смазки, продукты ее разложения, вода и загрязнения с оборудования. Для диагностики проверьте участок появления пятен, чистоту оснастки, состояние рабочей жидкости и электрические свойства проволоки.
Как понять, что нужна замена смазки волочения?
Ориентируйтесь на совокупность признаков: появление шлама, загрязнение эмульсии, изменение pH, ухудшение охлаждения и повторяющиеся пятна. В производственной практике встречается интервал полной замены 4-8 недель при наличии шлама, но это не универсальное требование. Периодичность определяют по состоянию системы и технологии.
Какие смазки подходят для сухого волочения проволоки?
Для сухого процесса важны стабильность слоя смазки, чистота порошка и удаление отработанного материала. Накопление шлама и налипание могут сопровождать ухудшение качества поверхности. Конкретный состав выбирают с учетом материала проволоки и требований оборудования, сверяясь со спецификацией процесса.
Может ли налет смазки ухудшить электрический контакт?
Да. Остатки технологической смазки на проволоке могут выглядеть как серые пятна или налет и ухудшать электрический контакт. Если следы появляются повторно, проверьте состояние смазки, режим охлаждения и чистоту оснастки. Простое удаление загрязнения с поверхности не устраняет причину его появления.
Заключение
Темные пятна на медной проволоке возникают не только из-за окисления. На результат влияют перегрев, влага, загрязнения, состояние смазки и износ оснастки. Поэтому устранение дефекта начинается с диагностики участка линии, проверки рабочей среды и контроля температуры, pH и чистоты оборудования.
Следующий шаг - зафиксировать параметры процесса в момент появления пятен, осмотреть фильеры и контактирующие детали, а затем оценить необходимость очистки системы и замены смазки волочения проволоки. Такой порядок помогает устранить источник потемнения, а не только его видимые следы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.