
Толщина антифрикционного покрытия и точные посадочные размеры деталей
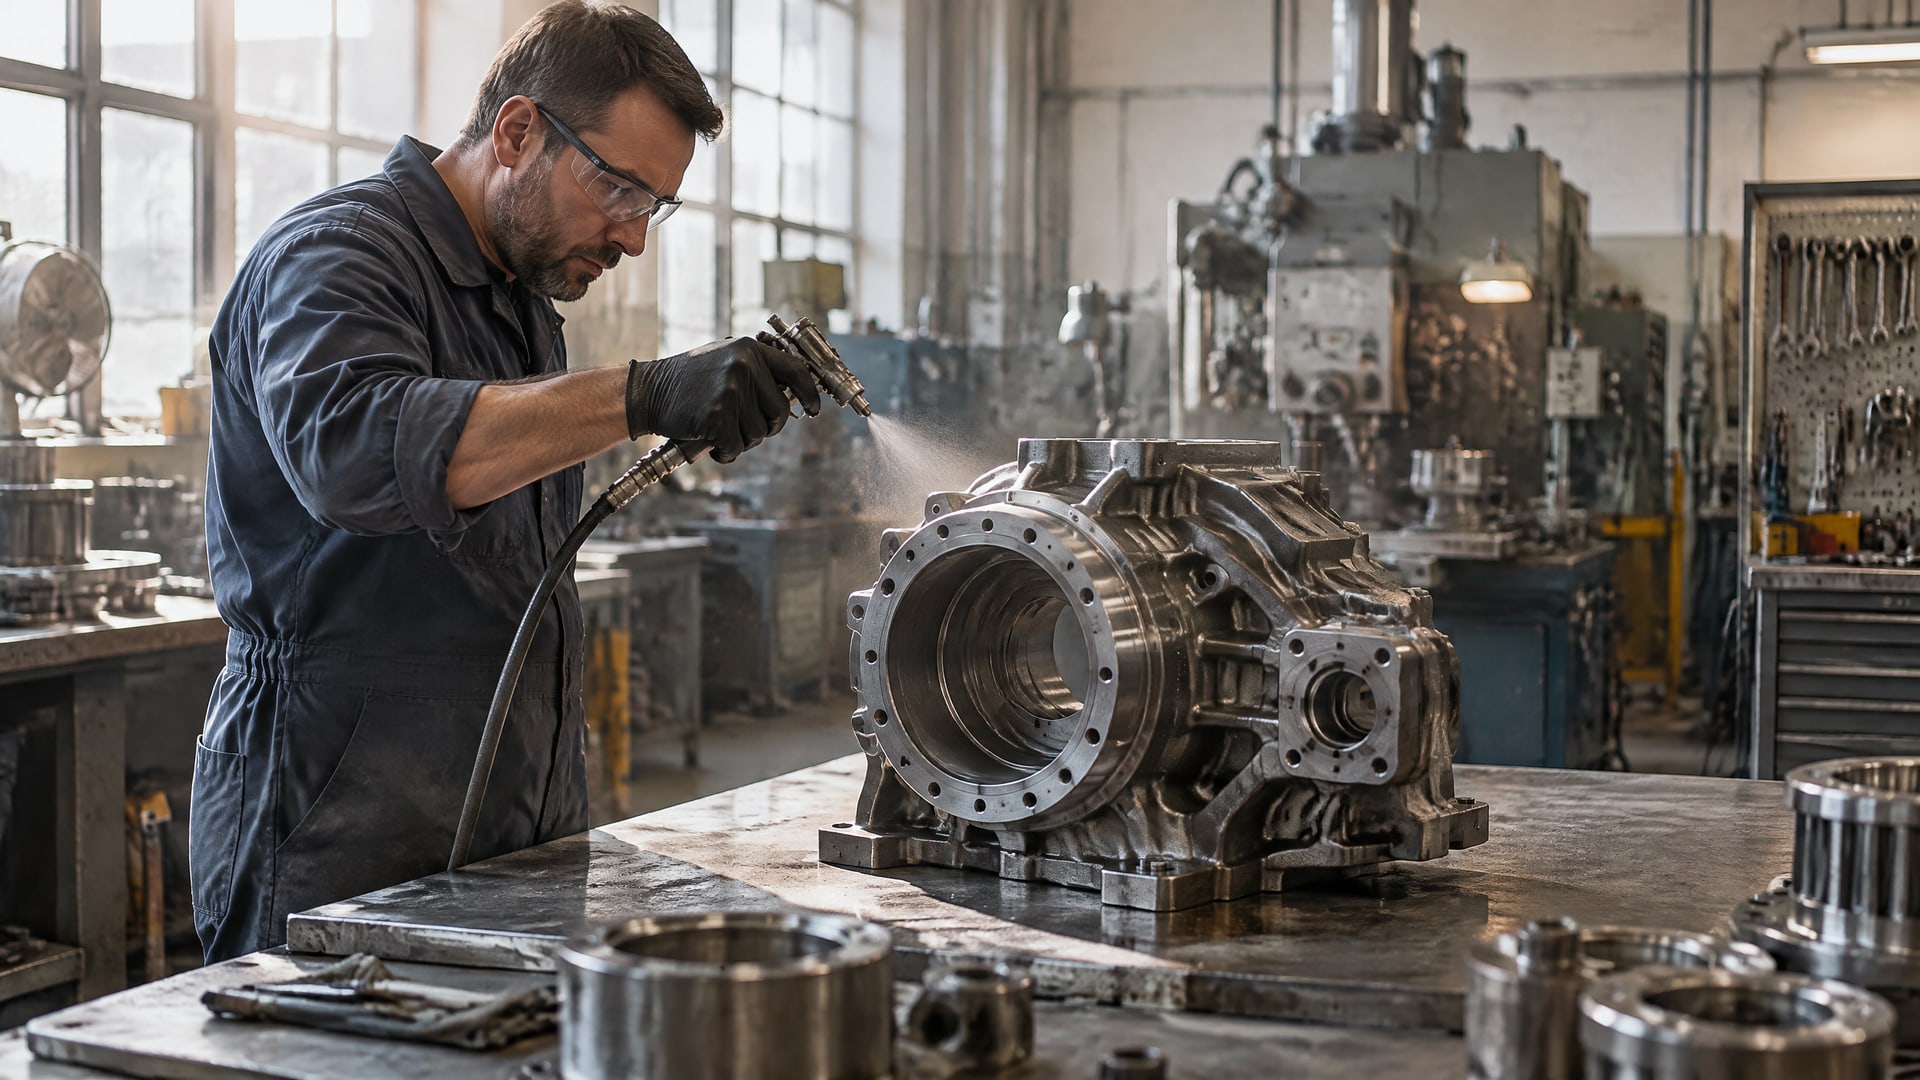
Толщина антифрикционного покрытия влияет на фактические размеры детали и зазоры в узле. Для многих сухих пленочных смазок рабочий ориентир составляет 10–20 мкм, но точное значение выбирают с учетом посадки, конструкции детали и технологии нанесения. Поэтому твердосмазочное покрытие и допуски нужно согласовать до обработки, а не после нее.
Статья будет полезна инженерам, технологам и снабженцам, которые выбирают способ нанесения твердой смазки на детали с точными посадками. Разберем, как учитывать толщину пленки в размерной цепи, чем отличаются окунание и распыление, как проверять результат и на что обратить внимание в червячном редукторе.
Толщина антифрикционного покрытия: рабочий диапазон и риски
Толщину сухой пленочной смазки нельзя выбирать по принципу «чем больше, тем лучше».
Для многих применений с нагрузкой ориентиром служит диапазон 10–20 мкм. В отдельных спецификациях для ответственных узлов встречается значение 0,0003–0,0005 дюйма, что соответствует примерно 7,6–12,7 мкм. Эти значения показывают возможный диапазон для конкретных задач, но не заменяют требования чертежа и технической документации на покрытие.
Слишком тонкая пленка также не гарантирует точную посадку без последствий. Если толщина меньше 5 мкм, могут ухудшиться износостойкость и защита от коррозии. При этом слой может не соответствовать заданным требованиям к покрытию, даже если деталь после обработки свободно собирается. Поэтому нельзя оценивать результат только по тому, вошла ли деталь в сопряжение.
Избыточная толщина создает другой набор рисков. При значении свыше 25 мкм повышается вероятность сдвигового разрушения, растрескивания и проблем с допусками. В точной посадке даже покрытие, которое не выглядит массивным, способно уменьшить зазор или помешать сборке. Важно проверять не только номинальное значение, но и то, насколько равномерно сформирована пленка на функциональных поверхностях.
Почему диапазон задают для конкретной детали
Твердосмазочное покрытие допуски не определяются одним универсальным числом: учитывают назначение узла, геометрию детали и требуемые условия работы. Для деталей с узким зазором обычно рассматривают нижнюю часть рабочего диапазона, около 10–15 мкм, если это допускает техническая спецификация. Такой подход помогает снизить риск изменения посадки, но не отменяет испытаний и контроля после нанесения.
Для ряда сухих пленок в NASA PRC-8001 приведен диапазон 0,0003–0,0005 дюйма, или примерно 7,6–12,7 мкм. Это пример того, как в техническом документе задают толщину и требуют обеспечить ее в пределах спецификации. Его не следует автоматически переносить на любую деталь или покрытие: значение должно соответствовать конкретному процессу и требованиям узла.
Как твердая смазка влияет на посадочные размеры
Твердая смазка меняет геометрию поверхности на величину толщины нанесенного слоя.
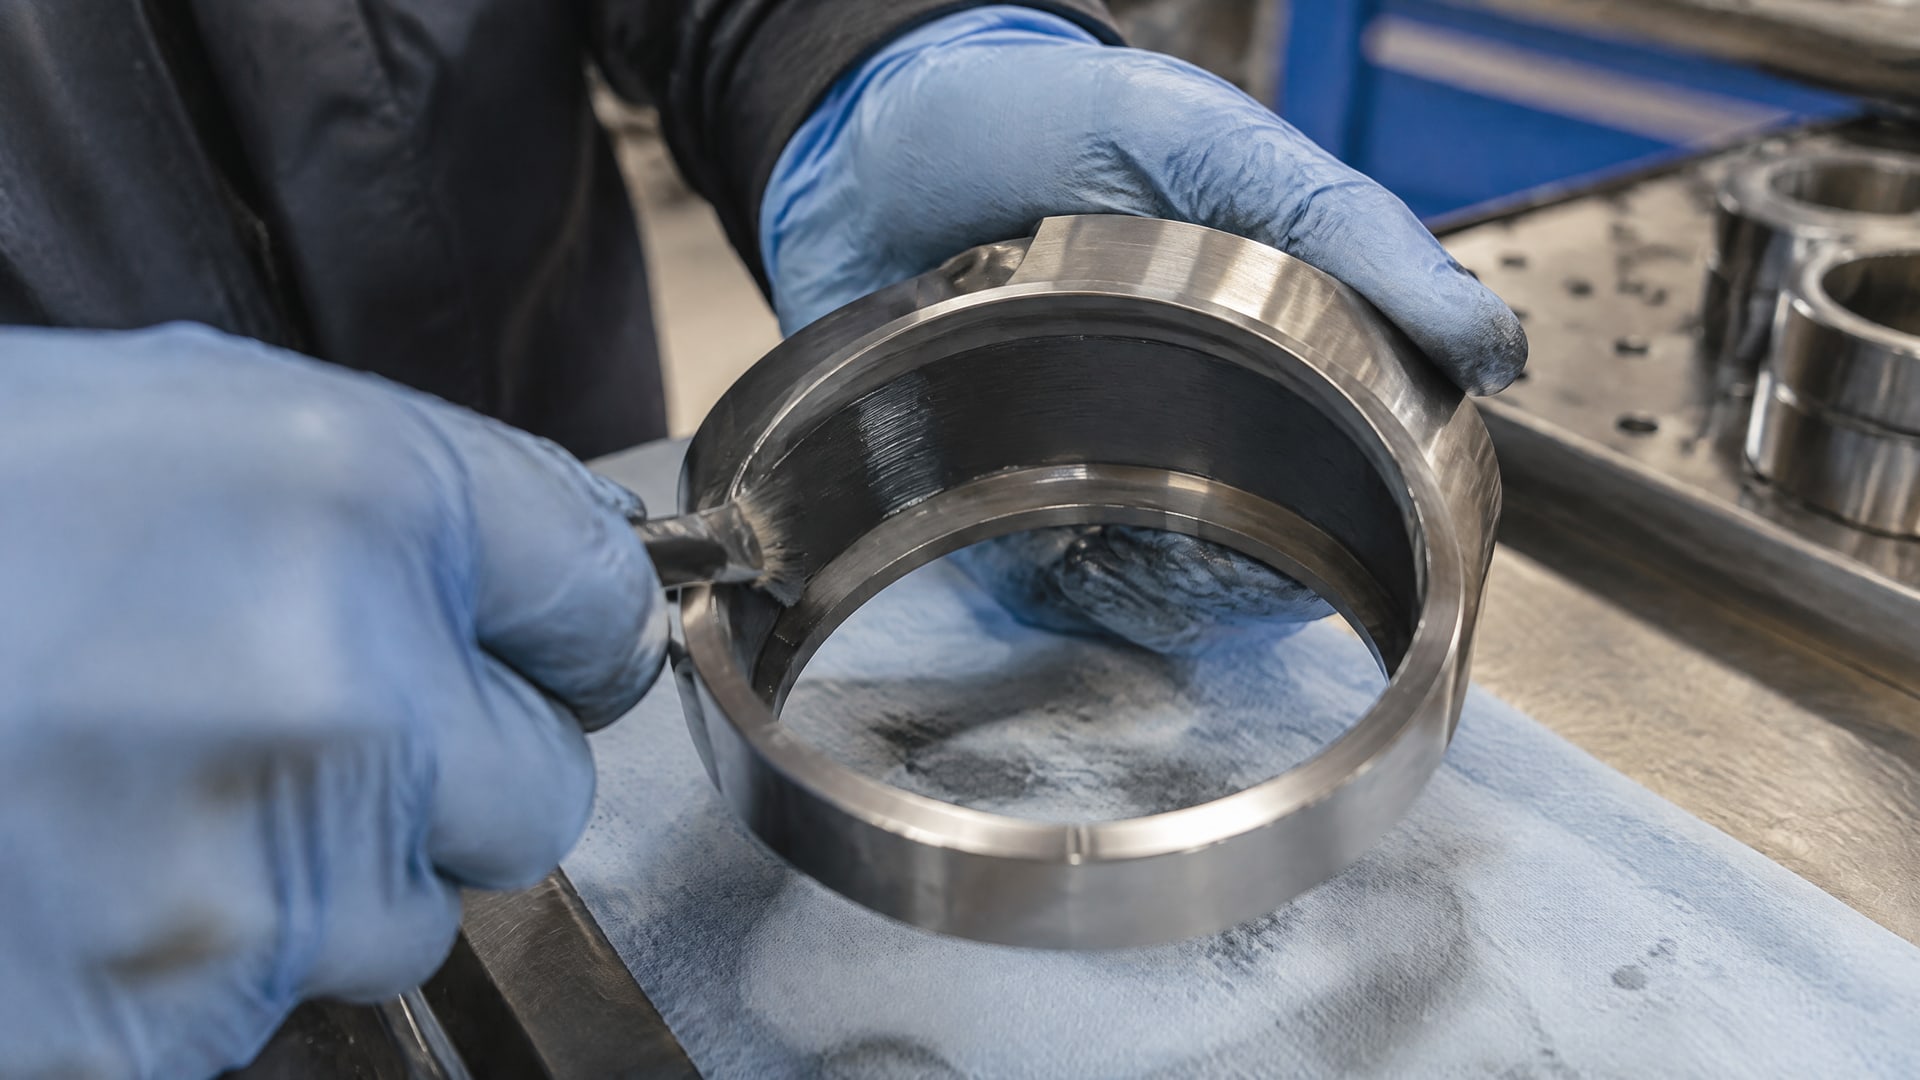
Для наружной цилиндрической поверхности покрытие увеличивает диаметр, а для внутренней поверхности отверстия уменьшает его. Если покрыты обе сопрягаемые поверхности, изменение зазора складывается из толщины пленок на каждой стороне контакта. Именно поэтому твердая смазка и посадочные размеры должны быть связаны через размерную цепь.
Для предварительной оценки можно использовать простые геометрические зависимости:
Изменение наружного диаметра при покрытии по окружности = 2 x толщина покрытия.
Уменьшение диаметра отверстия при покрытии по окружности = 2 x толщина покрытия.
Уменьшение зазора между двумя противоположными поверхностями = толщина покрытия на первой поверхности + толщина покрытия на второй поверхности.
Например, если на наружную поверхность равномерно нанесен слой 10 мкм, диаметр увеличится на 20 мкм. Если покрытие той же толщины нанесено на внутреннюю поверхность отверстия, его диаметр уменьшится на 20 мкм. Это геометрический расчет для равномерного слоя; фактический результат зависит от реальной толщины и равномерности покрытия после обработки.
Учет покрытия в размерной цепи
Толщину закладывают в размеры детали заранее, а не рассчитывают на то, что после покрытия останется достаточный запас. Если нанесение предусмотрено на обе сопрягаемые поверхности, нужно учесть обе пленки. При покрытии только одной стороны в расчет входит ее фактическая толщина, а не удвоенное значение.
Для точных сопряжений недостаточно проверить один диаметр. Покрытие может влиять на размер зазора, преднатяг или геометрию контакта, поэтому оценивают функциональные поверхности и все связанные размеры. В спецификации полезно отдельно указать целевую толщину и требование к готовому размеру после нанесения. Так инженер, технолог и снабженец сверяются с одним набором критериев, а не трактуют допуск по-разному.
Окунание и распыление твердой смазки: что влияет на толщину
Окунание и распыление твердой смазки не дают одинаковый результат автоматически.
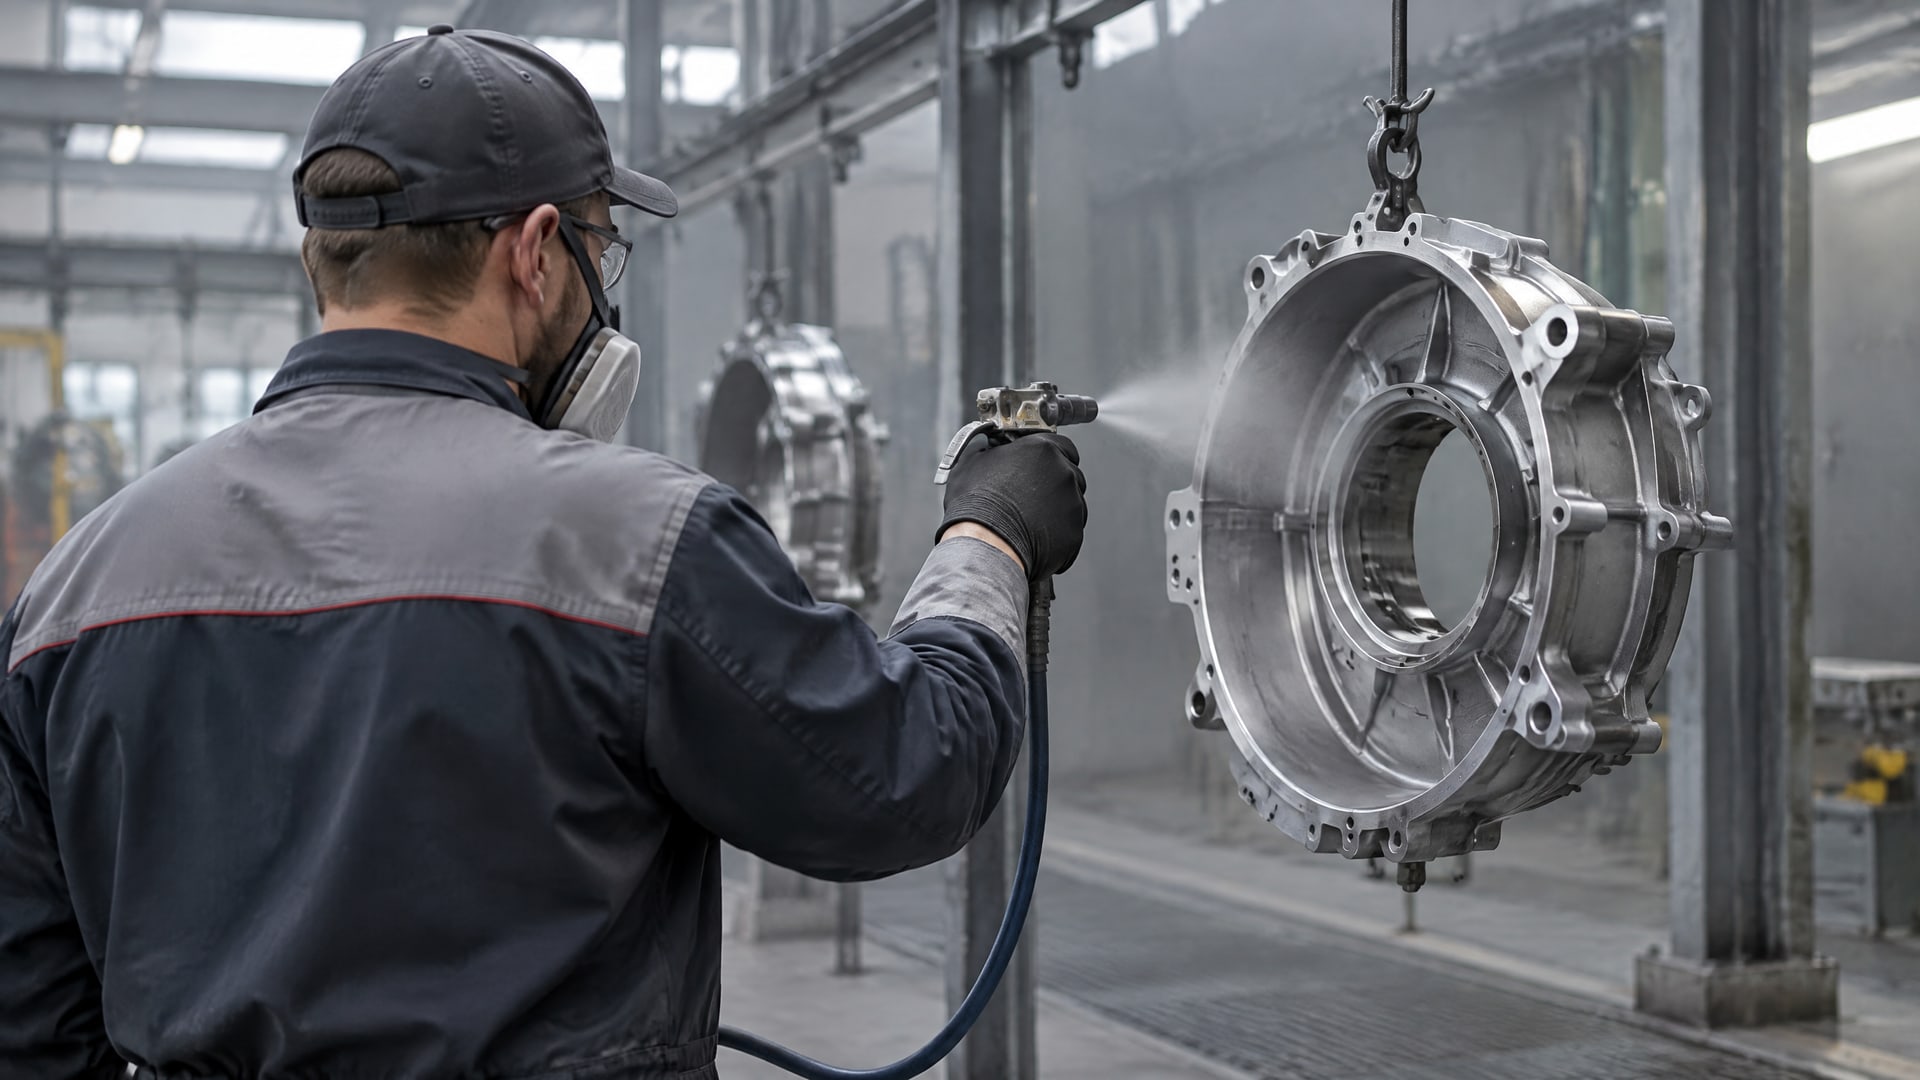
На итоговую сухую толщину влияют выбранная технология, вязкость материала, число нанесенных слоев и режим сушки или отверждения. Поэтому способ нанесения выбирают не только по удобству обработки, но и по тому, можно ли обеспечить требуемую толщину на нужных поверхностях.
Для сухих пленочных смазок в технических материалах указывают нанесение распылением или кистью; для некоторых покрытий применяется также окунание. В спецификации NASA PRC-8001 описаны нанесение кистью или распылением и последующий отжиг либо отверждение при повышенной температуре. Конкретный режим зависит от покрытия: в одном приведенном примере указан режим 325 °F ±10 °F в течение 1 часа. Этот режим относится к конкретному примеру и не должен переноситься на другие составы.
Настройка процесса под точную посадку
До запуска партии важно определить, какие поверхности покрывают, какую толщину требуется получить и как ее будут проверять. Если узел чувствителен к изменению геометрии, процесс должен обеспечивать повторяемый результат, а не просто визуально сплошную пленку. Для детали с узким зазором особенно важно контролировать нанесение на кромках, в углублениях и на сопрягаемых поверхностях.
Практический план контроля может включать такие шаги:
Зафиксировать целевую сухую толщину покрытия и допустимое изменение размера детали.
Уточнить способ нанесения и количество слоев для выбранного процесса.
Определить режим сушки или отверждения по спецификации конкретного покрытия.
Проверить готовые детали после обработки, а не оценивать толщину только по расходу материала.
Подтвердить, что обработанная деталь собирается без нежелательного изменения посадки.
При проектировании не стоит рассчитывать на то, что сборка компенсирует превышение толщины. Избыточный слой может создать нежелательную натяжную посадку там, где она не предусмотрена, или уменьшить рабочий зазор. Поэтому технологию нанесения и требования к размерам согласуют до обработки, а не корректируют на этапе сборки.
Как проверить толщину и адгезию покрытия
Контроль толщины отвечает на вопрос, соответствует ли слой заданному диапазону и не повлиял ли он на посадочные размеры сверх допуска.
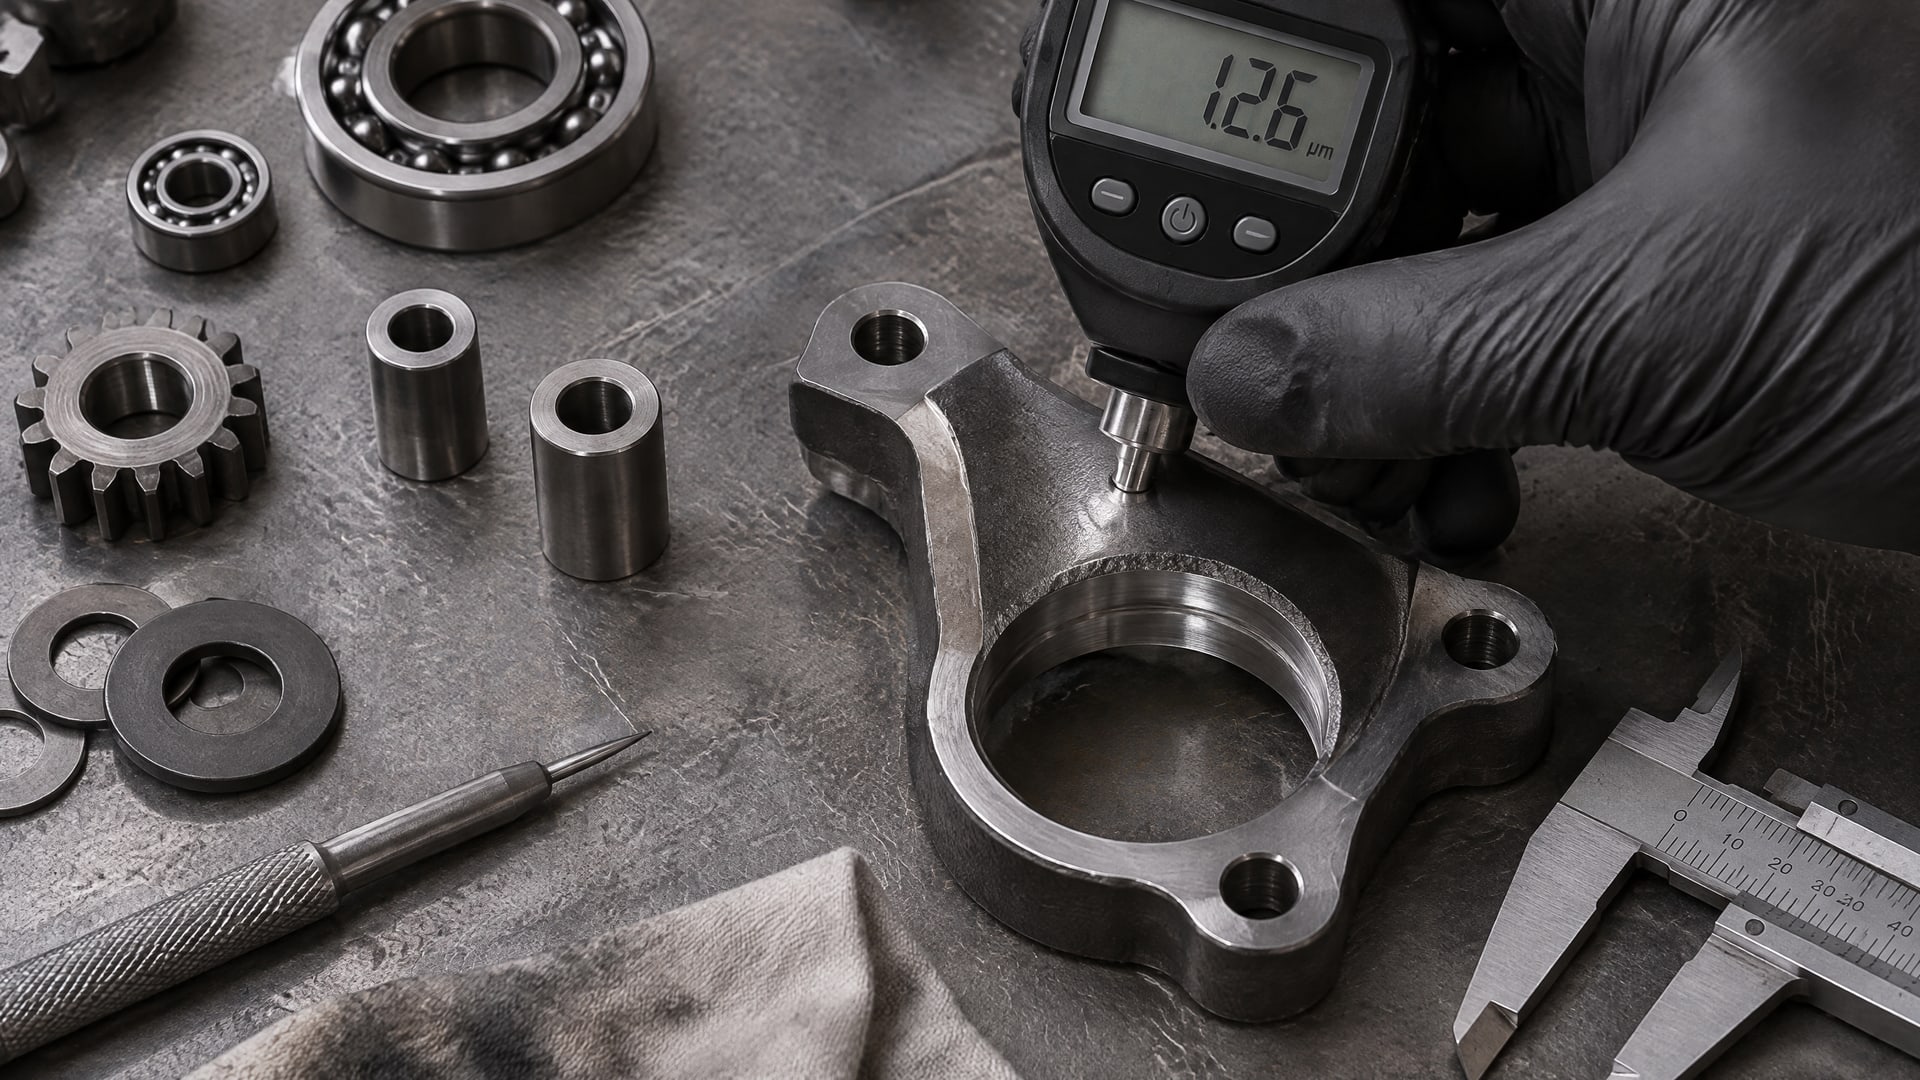
Для ряда сухих смазочных покрытий применяют стандарты измерения толщины, в том числе ISO 2178 и ASTM B499. Выбор конкретного способа проверки зависит от детали и покрытия; в спецификации важно заранее закрепить, как будет подтверждаться соответствие.
Проверка адгезии решает другую задачу. Она показывает, насколько хорошо пленка удерживается на поверхности при эксплуатации, но сама по себе не подтверждает требуемую толщину. Для испытания адгезии твердых пленочных смазок используют ASTM D2510. Таким образом, измерение толщины и оценка сцепления слоя с поверхностью не заменяют друг друга: при необходимости контролируют оба параметра.
Что фиксировать в документации
Чтобы сравнивать результат с требованиями, в документах на деталь и процесс указывают целевую толщину, способ нанесения и требования к готовым размерам. Важно также определить, на каких поверхностях проводят измерение и как учитывают изменение диаметра или зазора. Если слой нанесли на несколько функциональных поверхностей, проверка только одной из них может не дать полной картины посадки.
В технических данных для отдельных покрытий встречается типичная толщина около 0,0003–0,0007 дюйма, а для других - 0,0005–0,001 дюйма. Также в некоторых спецификациях допускают минимальный прирост толщины 0,0002–0,0003 дюйма без помех при сборке. Эти значения относятся к конкретным покрытиям и условиям, поэтому их нельзя считать общими допусками для любых деталей.
Контроль после нанесения особенно важен при малом размерном запасе. При проверке сопоставляют фактическую толщину пленки и размер детали с заданными пределами, а при отдельной оценке сцепления используют метод испытания адгезии. Если обнаружено несоответствие, сначала выясняют, связано ли оно с толщиной, равномерностью нанесения или удержанием покрытия на поверхности. Такое разделение причин помогает корректировать технологию без необоснованного изменения чертежа.
Запекаемое покрытие и червячный редуктор
В червячном редукторе покрытие рассматривают не только как средство снижения трения.
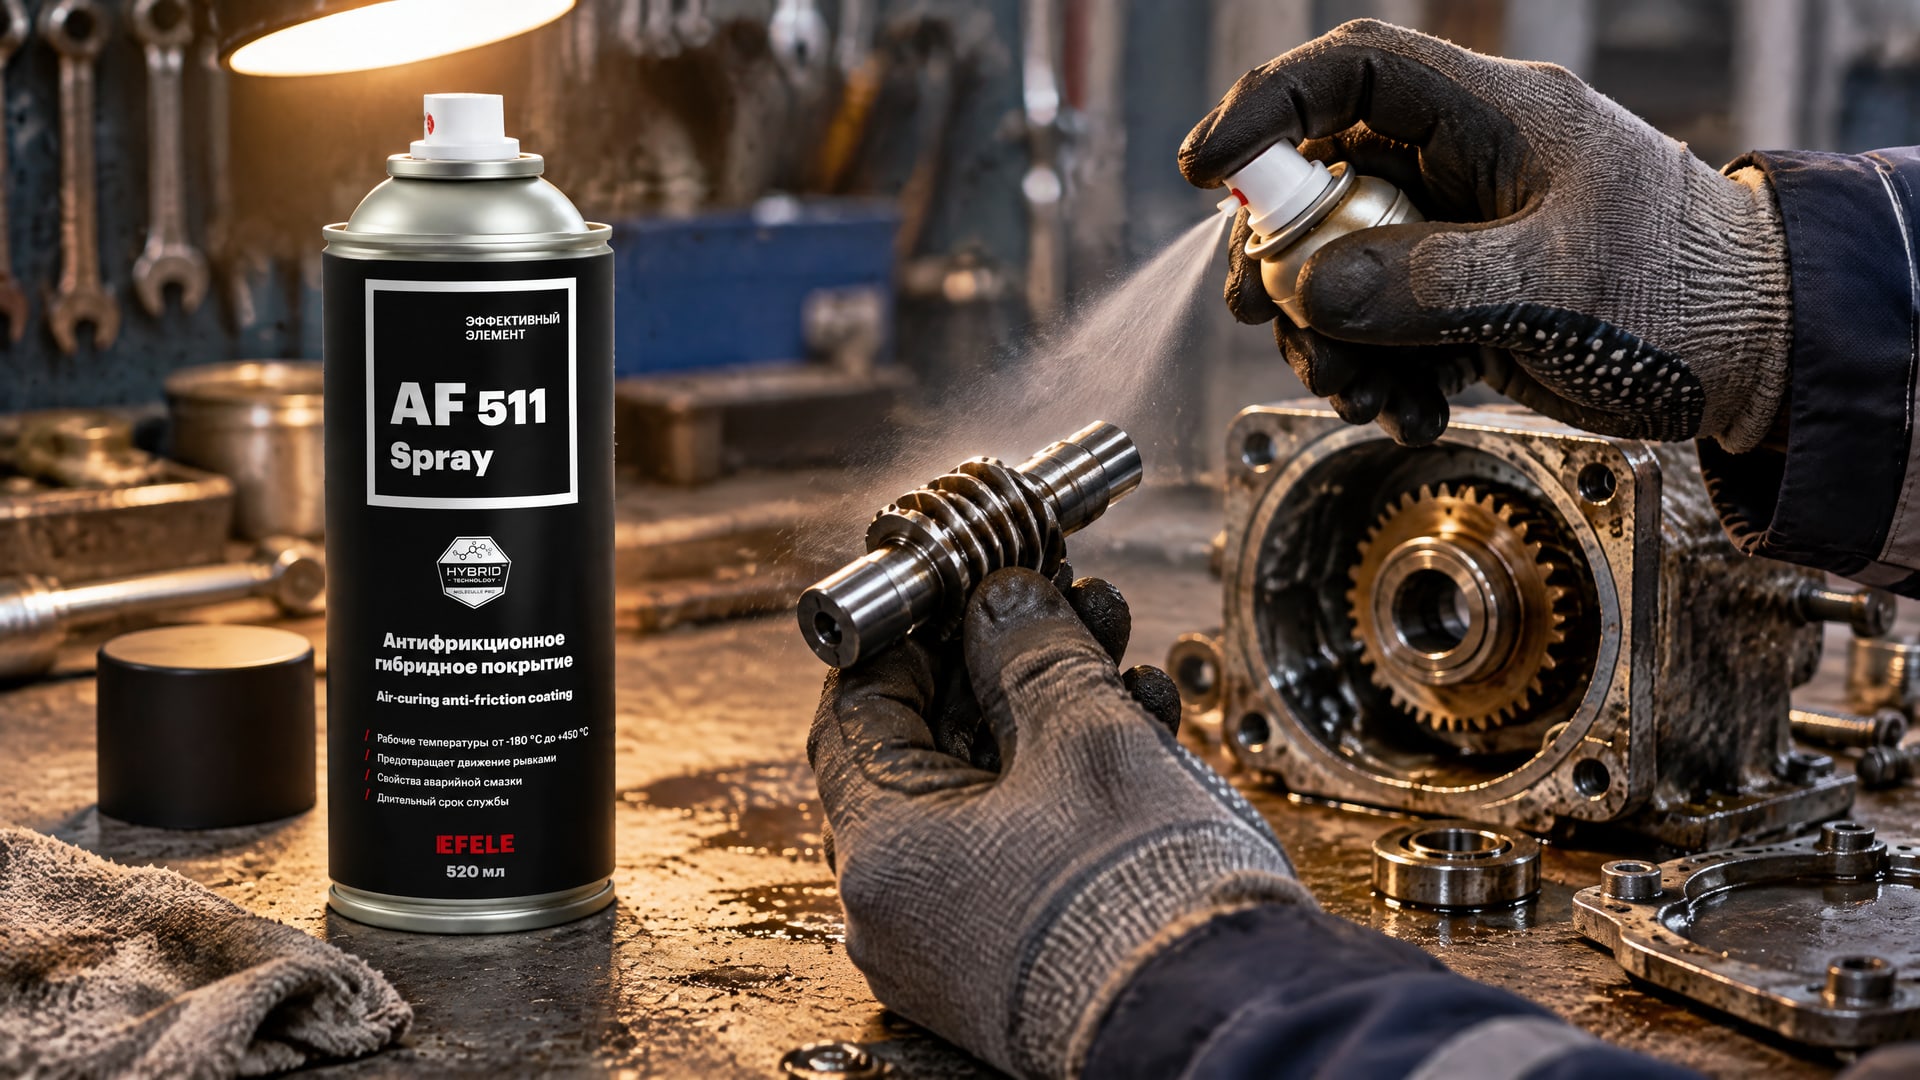
Изменение толщины может повлиять на геометрию сопряжения, боковой зазор и преднатяг, поэтому решение оценивают вместе с размерной цепью и условиями работы узла. Если заданное покрытие требует отверждения при повышенной температуре, соответствующий режим также включают в технологический процесс. Для отдельных применений температура отверждения в примерах составляет 325 °F ±10 °F в течение 1 часа, но этот режим не универсален.
При низком КПД редуктора важно установить, связано ли его поведение с трением в паре контакта и подходит ли сухая смазка для конкретной конструкции. Отдельно оценивают холодный пуск, возможное вымывание и фреттинг: это разные эксплуатационные факторы, и одно покрытие не следует считать автоматическим решением для каждого из них. Для точного узла сначала проверяют допустимую толщину, влияние пленки на зазор и совместимость технологии с деталями.
В задаче снижения трения в червячном редукторе можно рассмотреть EFELE AF-511 Spray: это сухое антифрикционное покрытие, которое отверждается при комнатной температуре. Его применение не отменяет проверки размерной цепи: до обработки задают целевую толщину и контролируют фактические размеры сопрягаемых деталей после нанесения. Так решение по покрытию увязывают с посадкой, а не принимают только по ожидаемому снижению трения.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия подходит для точной посадки?
Для многих сухих пленочных покрытий рабочий ориентир составляет 10–20 мкм, а для некоторых ответственных применений указывают примерно 7,6–12,7 мкм. Для узкого зазора рассматривают нижнюю часть диапазона, около 10–15 мкм, если это допускает спецификация. Итоговую толщину выбирают по требованиям к детали и проверяют после нанесения.
Насколько покрытие меняет размер детали?
Равномерный слой увеличивает наружный диаметр на величину, равную удвоенной толщине покрытия, если пленка нанесена по окружности. Внутренний диаметр отверстия при этом уменьшается на такую же величину. Если покрыты обе сопрягаемые поверхности, зазор уменьшается на сумму толщин слоев. Реальное изменение подтверждают измерением готовой детали.
Можно ли наносить сухую смазку окунанием или распылением?
Оба способа применяются, но не гарантируют одинаковую толщину. На результат влияют вязкость материала, число слоев и режим сушки или отверждения. Технологию выбирают с учетом геометрии детали и допуска, затем контролируют сухую пленку. Сам факт нанесения методом окунания или распыления не подтверждает соответствие заданному размеру.
Как проверяют твердосмазочное покрытие на детали?
Толщину и адгезию оценивают раздельно. Для контроля толщины применяют, в частности, ISO 2178 и ASTM B499, а для испытания адгезии твердых пленочных смазок используют ASTM D2510. Конкретный метод и места контроля задают в документации на деталь и процесс с учетом требований к готовой посадке.
Заключение
Толщина антифрикционного покрытия непосредственно влияет на наружные и внутренние размеры детали, а также на зазор между сопрягаемыми поверхностями. Для многих сухопленочных составов ориентир составляет 10–20 мкм, однако выбирать толщину нужно по допускам конкретного узла. Слой тоньше 5 мкм может хуже защищать от износа и коррозии, а значение свыше 25 мкм повышает риск дефектов и проблем с посадкой.
Следующий шаг - внести толщину покрытия в размерную цепь, определить требование к готовому размеру и согласовать метод контроля до нанесения. Для ответственных деталей отдельно задают проверку толщины и адгезии, а после обработки подтверждают, что посадка соответствует чертежу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.