
Толщина слоя покрытия и боковой зазор в червячной передаче
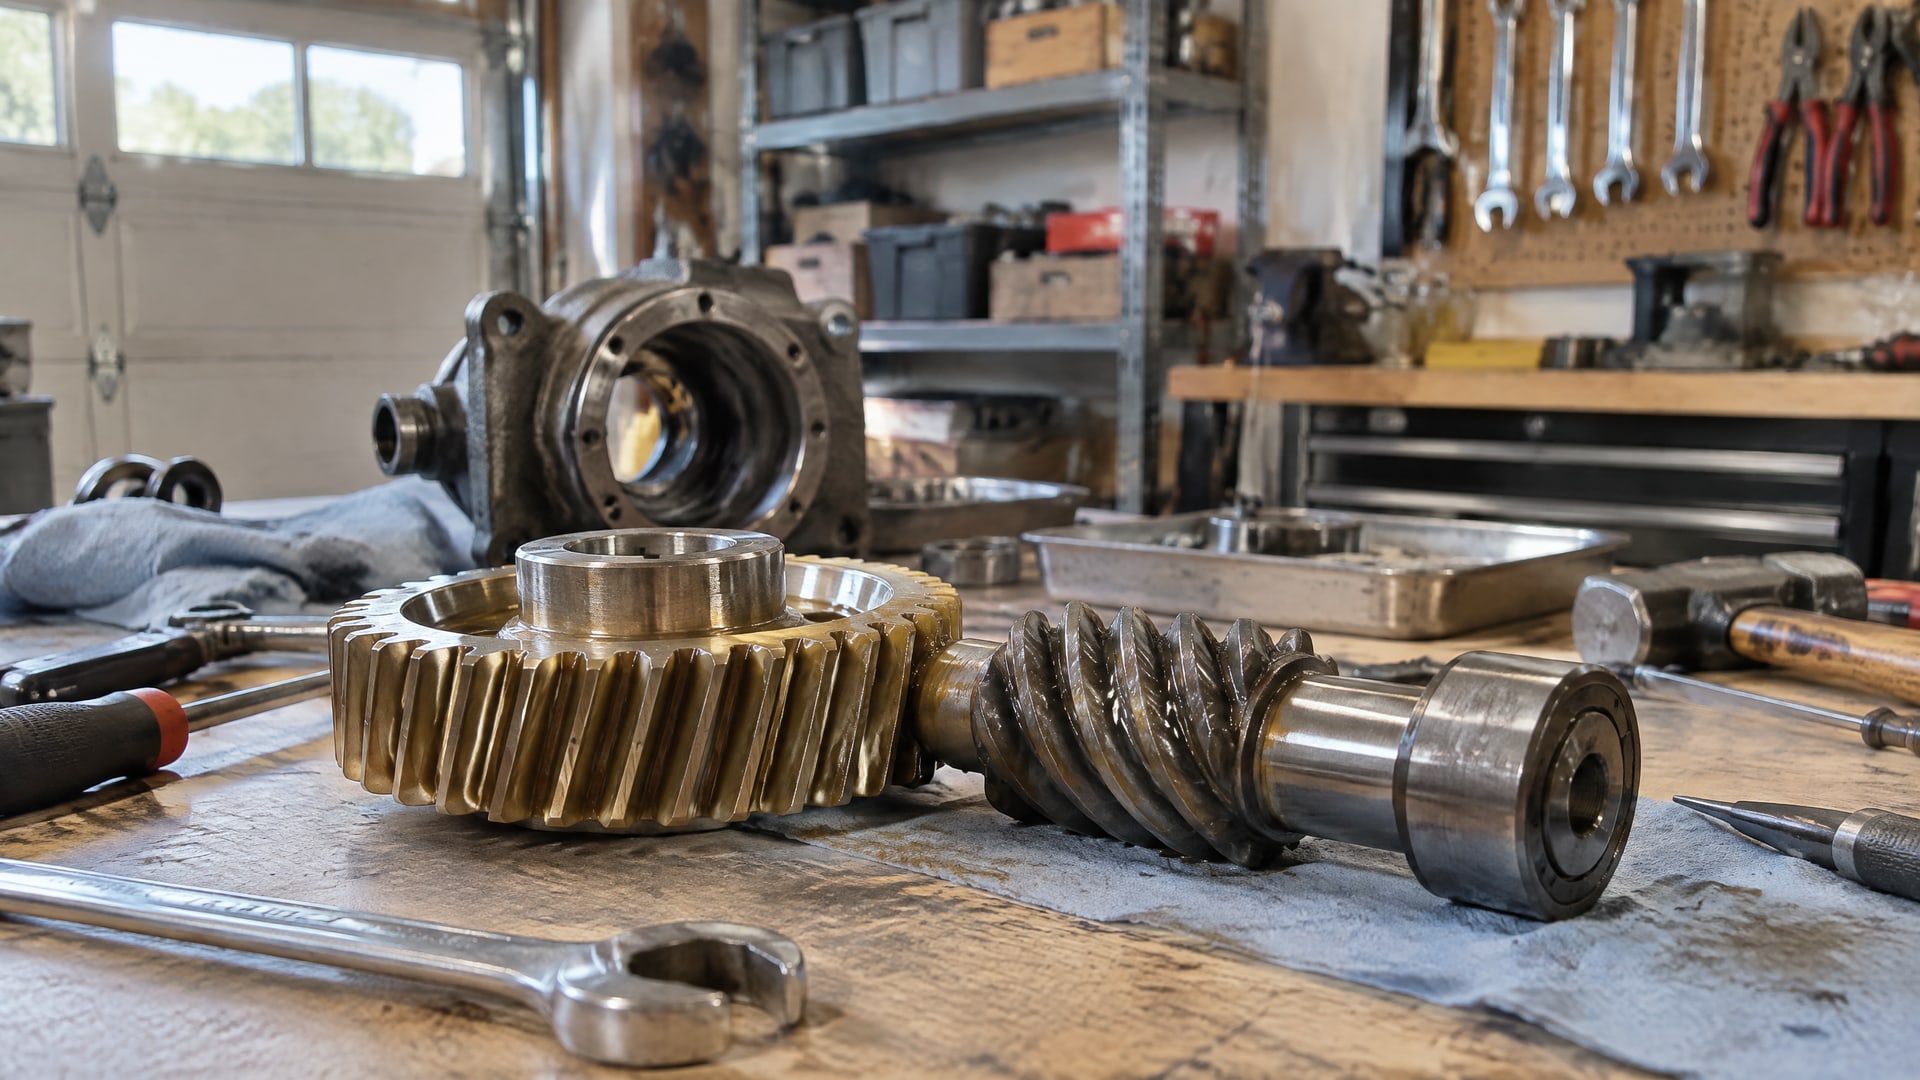
Толщина слоя покрытия уменьшает боковой зазор червячной передачи, если покрытие наносят на сопрягаемые поверхности зубьев. При оценке учитывают суммарную толщину сухой пленки на поверхностях, участвующих в зацеплении, и сопоставляют ее с зазором по конструкторской документации. Чем меньше исходный зазор, тем важнее проверить результат до нанесения покрытия и сборки.
Статья поможет инженерам и специалистам по ремонту разобраться, как учитывать толщину покрытия, чем сухая пленка отличается от мокрого слоя и как контролировать нанесение. Закупщикам материал подскажет, какие параметры покрытия следует запросить в технической документации, чтобы оценить его совместимость с червячной передачей.
Как толщина слоя покрытия влияет на боковой зазор редуктора
Покрытие на рабочих поверхностях зубьев занимает часть пространства между ними.
Поэтому после нанесения сухой пленки исходный зазор уменьшается. Если покрыты обе сопрягаемые поверхности, при предварительной оценке учитывают суммарную толщину пленки на них, а не толщину одного нанесенного слоя в отрыве от геометрии пары.
На результат влияет место нанесения. Покрытие только на одной поверхности и пленка на обеих поверхностях пары дают разную суммарную толщину в зацеплении. Также важно не смешивать толщину покрытия с боковым зазором редуктора как готовым параметром: фактический зазор после обработки нужно оценивать для конкретной геометрии и по требованиям конструкторской документации.
В источниках по покрытиям приводятся рабочие толщины сухой пленки от 5 до 20 мкм. В стандарте EN 3021 указана типичная толщина MoS₂-пленки после механической доводки 7,0 ± 2 мкм, а допустимый диапазон покрытия составляет 5-15 мкм. Такие значения нельзя считать пренебрежимо малыми без проверки: их сопоставляют с требуемым зазором конкретной передачи.
ГОСТ 19036-94 распространяется на ортогональные цилиндрические червячные передачи и рассматривает радиальные зазоры для передач с модулем от 1 до 25 мм. Однако радиальный зазор и боковой зазор - разные геометрические параметры. При расчете нужно установить, какой именно зазор задан в документации на узел, и не подменять его значением из другого параметра передачи.
Если покрытие наносится на рабочие зубья, безопасная последовательность действий начинается с проверки допустимой толщины и исходного зазора. После этого определяют, какие поверхности будут покрыты, и оценивают суммарное уменьшение зазора. Если расчетный остаток выходит за требования документации, меняют технологию нанесения или пересматривают решение по покрытию до сборки.
Толщина сухого слоя покрытия: почему мокрый слой не подходит для расчета
Толщина, указанная в технических требованиях, обычно относится к сухой пленке после сушки или отверждения.
Мокрый слой содержит растворитель, который испаряется в процессе формирования покрытия, поэтому его исходная толщина не равна толщине готовой пленки. Для оценки влияния на зазор используют конечное значение после завершения процесса.
Спецификация NASA PRC-8001 по нанесению сухопленочной смазки задает толщину 0,0003-0,0005 дюйма, или примерно 7,6-12,7 мкм, и требует контролировать ее в пределах спецификации. В EN 3021 для MoS₂-сухих пленок указаны типичная толщина после механической доводки 7,0 ± 2 мкм и допустимый диапазон 5-15 мкм. Эти параметры относятся к готовому покрытию, а не к мокрому материалу сразу после распыления.
Для нанесения нескольких проходов полезно уточнить, что именно производитель покрытия называет толщиной одного слоя: мокрый проход, отдельную сухую пленку или итоговую толщину после отверждения. Без такого уточнения выражение «толщина 1 слоя покрытия» может привести к неверной оценке. Например, два прохода распыления не обязательно означают, что итоговая сухая пленка будет ровно вдвое толще: результат зависит от технологии нанесения и формирования покрытия.
При подготовке технического задания инженеру стоит зафиксировать три параметра: требуемую сухую толщину, способ ее измерения и допустимый диапазон по поверхности детали. Для передачи дополнительно указывают, на каких зубьях и поверхностях допускается нанесение. Так специалист по покрытию и конструктор оценивают один и тот же конечный результат, а не разные этапы процесса.
Сопоставление толщины с зазором проводят до обработки детали. Если в документации приведен только диапазон толщины покрытия, для расчета учитывают его верхнее значение и проверяют, остается ли требуемый зазор после нанесения. Это помогает избежать ситуации, когда покрытие соответствует собственной спецификации, но его суммарная толщина не подходит для конкретной пары.
Как выбрать допустимую толщину покрытия
Универсального значения, подходящего для любой червячной передачи, нет.
Допустимая толщина зависит от исходного зазора, расположения покрытия и требований к детали. Поэтому сначала проверяют конструкторскую документацию, а затем подбирают покрытие с подходящим диапазоном конечной толщины.
В приведенных спецификациях встречаются разные уровни требований. Для ряда покрытий указана рабочая толщина 0,008-0,013 мм, а отдельные показания допускаются в диапазоне 0,005-0,018 мм; также упоминается нанесение до номинала 0,010 мм. Эти значения нельзя механически переносить на любую передачу: это примеры требований к покрытиям, а не допустимые значения бокового зазора.
До выбора материала нужно выяснить, какой параметр задан в документации на узел: боковой или радиальный зазор, его номинальное значение и допустимые отклонения. ГОСТ 19036-94 рассматривает цилиндрические червячные передачи с модулем от 1 до 25 мм и нормирует радиальные зазоры. Для конкретной конструкции инженеру важно свериться также с ее документацией и не считать, что общий стандарт автоматически задает все требования к покрытию.
Затем оценивают суммарную толщину на сопрягаемых поверхностях. Если слой наносится только на один элемент пары, учитывают его конечную толщину в зоне зацепления. Если покрываются оба элемента, рассматривают оба слоя. При этом итоговую оценку делают по геометрии передачи и требуемому зазору, а не простым сравнением толщины покрытия с модулем зубчатой пары.
Для закупщика в запросе поставщику стоит указать не только тип покрытия, но и необходимую сухую толщину после отверждения, диапазон допуска, способ нанесения и метод контроля. Инженеру следует подтвердить, что верхняя граница толщины не выводит зазор за пределы конструкторских требований. Такой обмен данными снижает риск получить материал с подходящими свойствами, но неподходящей для узла толщиной пленки.
Нанесение и отверждение смазочного покрытия
Равномерность пленки важна не меньше, чем ее номинальная толщина.
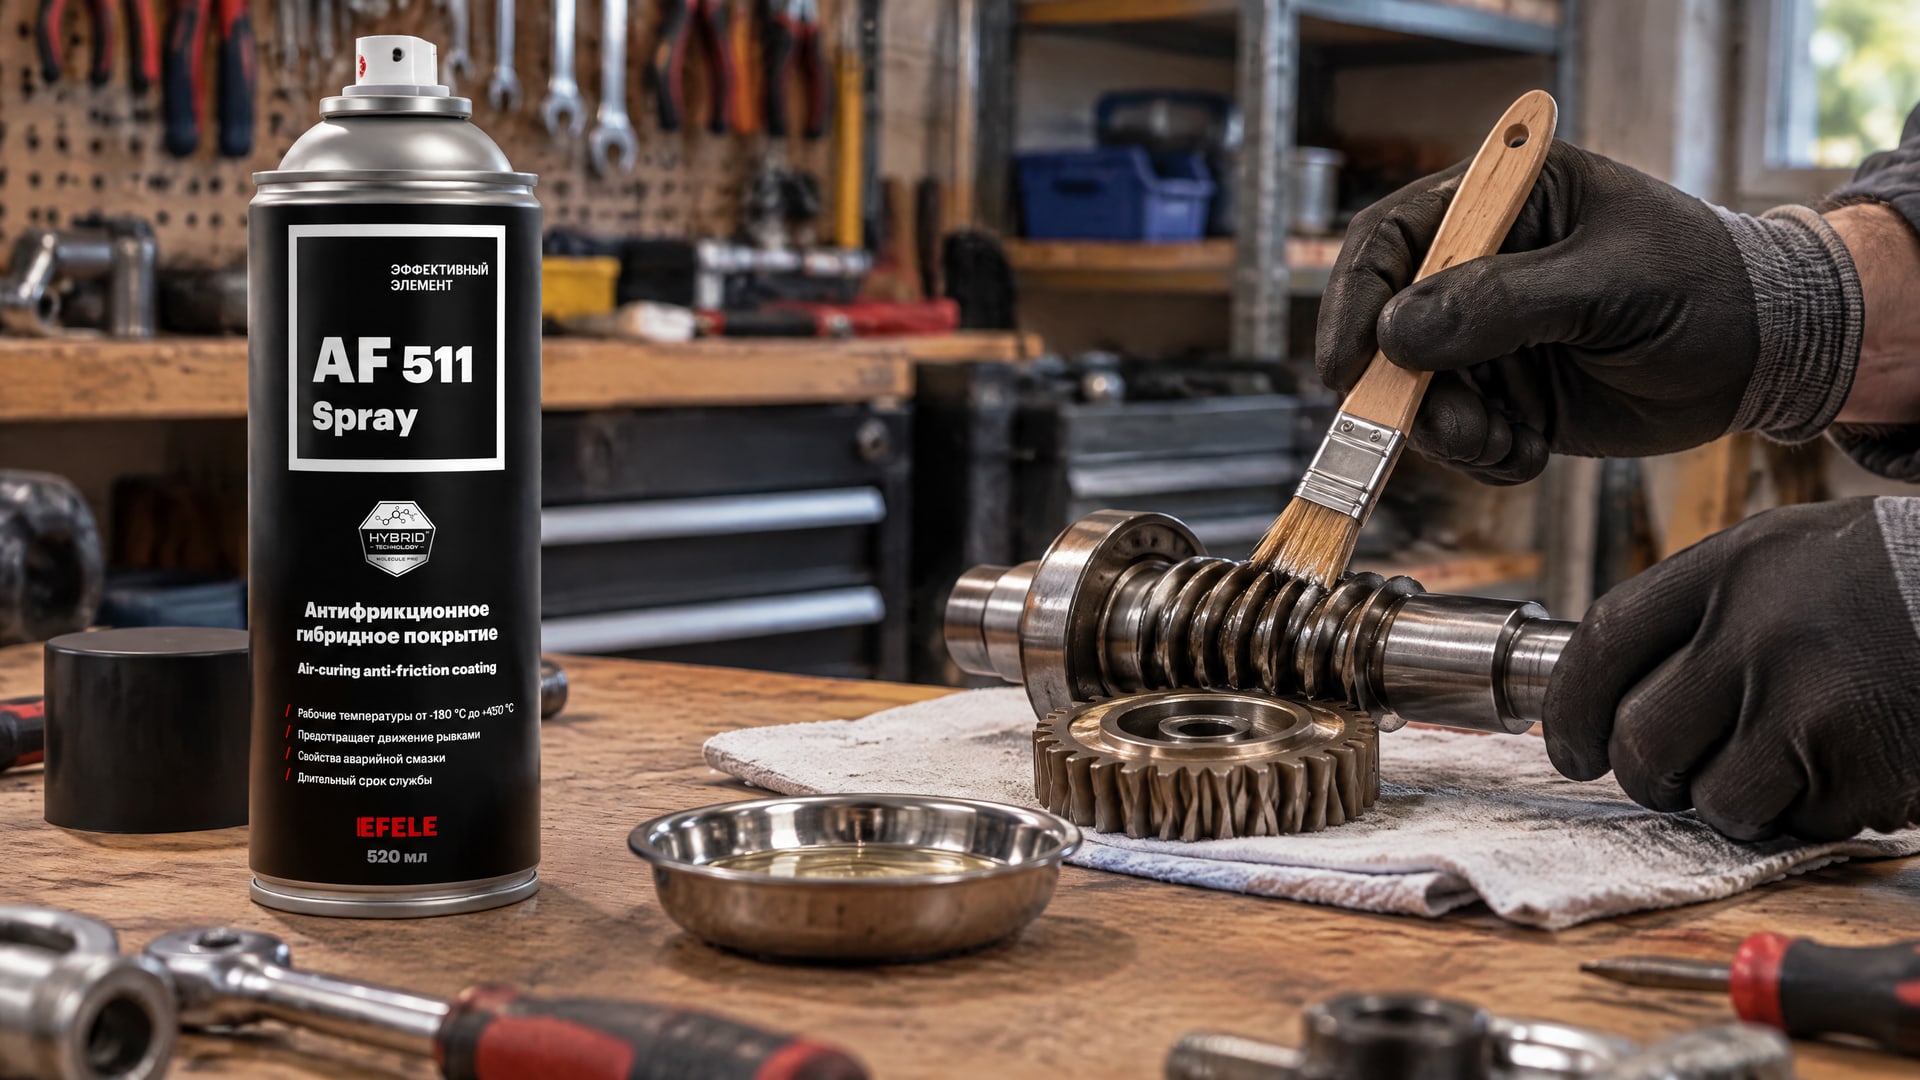
В стандартизованных материалах для получения повторяемого покрытия используют распыление с последующим термоотверждением. При этом контроль ведут по сухому слою после завершения процесса, поскольку именно он остается на поверхности детали и влияет на зазор.
Для ряда покрытий указывается номинальная толщина 0,010 мм, а рабочий диапазон составляет 0,008-0,013 мм. В отдельных требованиях допускаются показания 0,005-0,018 мм. Эти числа показывают, почему нельзя оценивать нанесение только визуально: пленка может выглядеть равномерной, но фактическая толщина требует измерения и сравнения со спецификацией.
На червячной передаче выбор покрытия связан не только с геометрией, но и с условиями трения. При высоких нагрузках и низких скоростях важно снижать трение и износ, а при холодном пуске и повторяющихся микроперемещениях учитывать риск фреттинга. В таких случаях сухопленочное решение рассматривают с учетом требований к зазору: EFELE AF-511 Spray отверждается при комнатной температуре и формирует антифрикционное покрытие для защиты рабочих поверхностей.
Порядок нанесения нужно согласовать с процессом сборки. Если покрывают поверхности, участвующие в зацеплении, толщину проверяют до сборки и сопоставляют с расчетным остатком зазора. Если часть поверхности не должна контактировать с покрытием, эту зону задают в технологической документации, чтобы избежать случайного изменения геометрии сопряжения.
Инженеру важно получить подтверждение, что указанная толщина относится к сухому слою после предусмотренного отверждения. Для закупщика это означает, что в технических документах должны быть однозначно названы состояние покрытия при измерении и допустимый интервал. Без этих сведений нельзя надежно сравнить требования к материалу с ограничениями передачи.
Измерение толщины покрытия и проверка зазора
Контроль толщины нужен, чтобы подтвердить фактический результат нанесения, а не только соблюдение режима процесса.
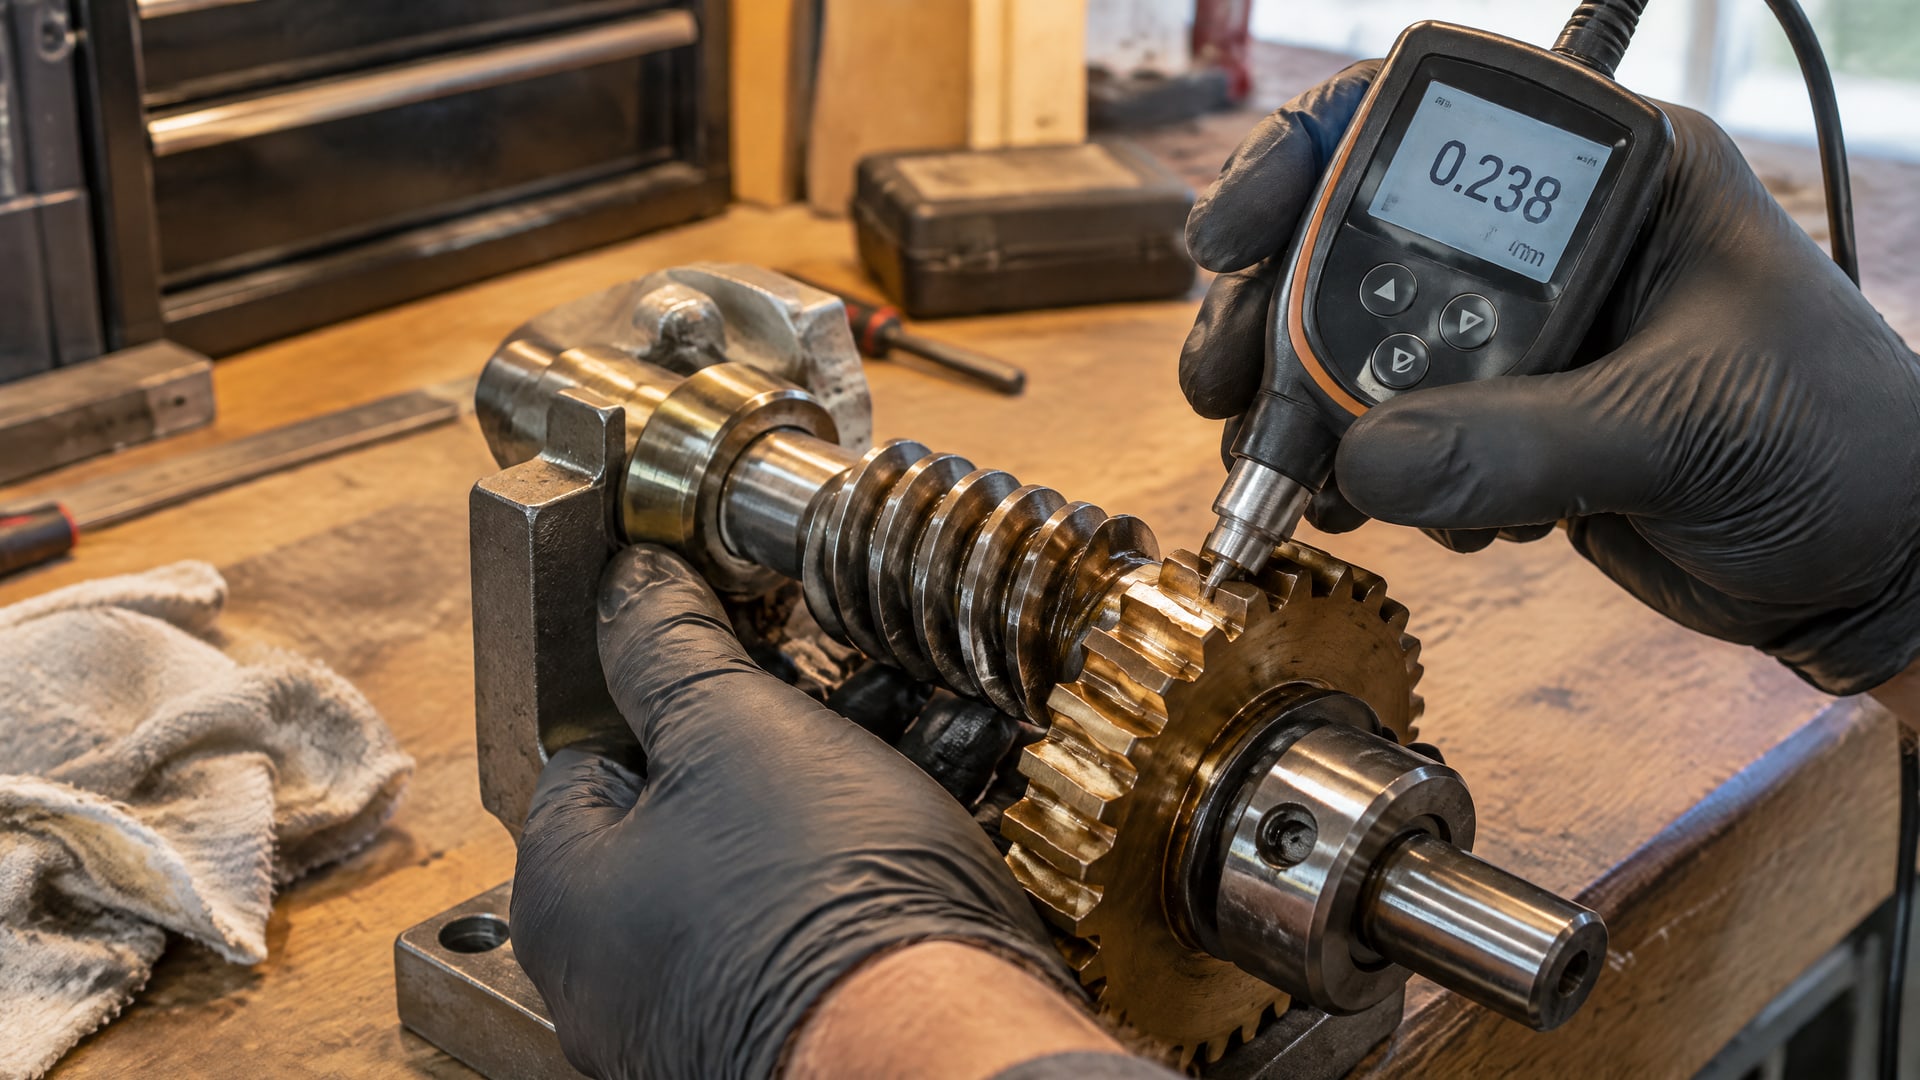
Спецификация NASA PRC-8001 предусматривает контроль толщины сухопленочной смазки, в том числе вихретоковым методом. Для промышленной партии метод измерения должен соответствовать процессной спецификации и позволять оценить покрытие на нужных участках детали.
При приемке проверяют не только среднее значение, но и соответствие установленному диапазону. Например, для покрытия могут быть заданы рабочие значения 0,008-0,013 мм и отдельный допуск показаний 0,005-0,018 мм. Это не означает, что любой результат внутри широкого интервала автоматически подходит червячной передаче: требования к толщине покрытия нужно дополнительно сопоставить с требованиями к зазору.
Практическую проверку удобно разделить на этапы:
Уточнить по чертежу или конструкторской документации, какой зазор задан и каковы его допустимые значения.
Определить, какие сопрягаемые поверхности будут покрыты.
Получить установленную толщину сухой пленки и ее допуск после отверждения.
Оценить суммарную толщину покрытия на поверхностях в зацеплении.
После нанесения проверить толщину предусмотренным методом и подтвердить зазор до сборки.
Если контроль толщины показывает отклонение, решение принимают до установки детали в передачу. Это позволяет не компенсировать проблему усилием при сборке и не принимать узел только по факту нанесения покрытия. При этом боковой зазор оценивают отдельно от радиального: область стандартизации ГОСТ 19036-94 включает радиальные зазоры для цилиндрических червячных передач с модулем от 1 до 25 мм, но проверку конкретного параметра проводят по документации на узел.
Измерение особенно важно для тонких пленок, поскольку в источниках указаны значения от 5 мкм и выше. Такой диапазон требует контроля, а не визуальной оценки. Когда метод измерения, состояние покрытия и допустимая толщина заранее согласованы, результаты нанесения проще сопоставить с требованиями передачи и повторить на следующей партии.
Часто задаваемые вопросы
Как толщина слоя покрытия влияет на боковой зазор червячной передачи?
Покрытие на сопрягаемых поверхностях занимает часть пространства в зацеплении и уменьшает исходный зазор. При оценке учитывают суммарную толщину сухой пленки на контактирующих поверхностях. Полученный результат сопоставляют с требованиями конструкторской документации, поскольку допустимая величина зависит от конкретной передачи.
Какую толщину покрытия учитывать: мокрого или сухого слоя?
Для оценки влияния на зазор используют сухую толщину после сушки или отверждения. Мокрый слой содержит растворитель и после его испарения меняет толщину. Например, NASA PRC-8001 задает для сухопленочной смазки диапазон 7,6-12,7 мкм, а EN 3021 указывает для MoS₂-пленки диапазон 5-15 мкм.
Как рассчитать, сколько покрытия можно нанести?
Сначала находят требуемый зазор в документации на передачу, затем определяют поверхности нанесения и сухую толщину пленки. При оценке учитывают суммарную толщину на сопрягаемых поверхностях и проверяют остаточный зазор. Если документация не позволяет выполнить такую оценку, параметры следует согласовать с конструктором до нанесения.
Можно ли ориентироваться на толщину одного слоя покрытия?
Только если в технической документации однозначно определено, что считается одним слоем и к какому этапу относится измерение. Для зазора важна конечная сухая толщина после отверждения, а не число проходов нанесения. В спецификациях сухопленочных покрытий встречаются значения 5-20 мкм, поэтому проверку проводят по фактической толщине.
Заключение
Толщина слоя покрытия уменьшает боковой зазор червячной передачи, если пленка попадает на сопрягаемые поверхности. Для оценки берут сухую толщину после отверждения, учитывают суммарный слой на участках зацепления и сверяют результат с требованиями к конкретному узлу. Радиальный зазор по ГОСТ 19036-94 нельзя автоматически подменять боковым зазором из конструкторской документации.
Следующий шаг для инженера - проверить заданный зазор и определить поверхности нанесения. Затем нужно запросить у поставщика сухую толщину покрытия, ее допуск и метод контроля, после чего оценить остаточный зазор до обработки и подтвердить его перед сборкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.