
Цепное масло пищевое: как выбрать смазку H1 для разных режимов работы приводов
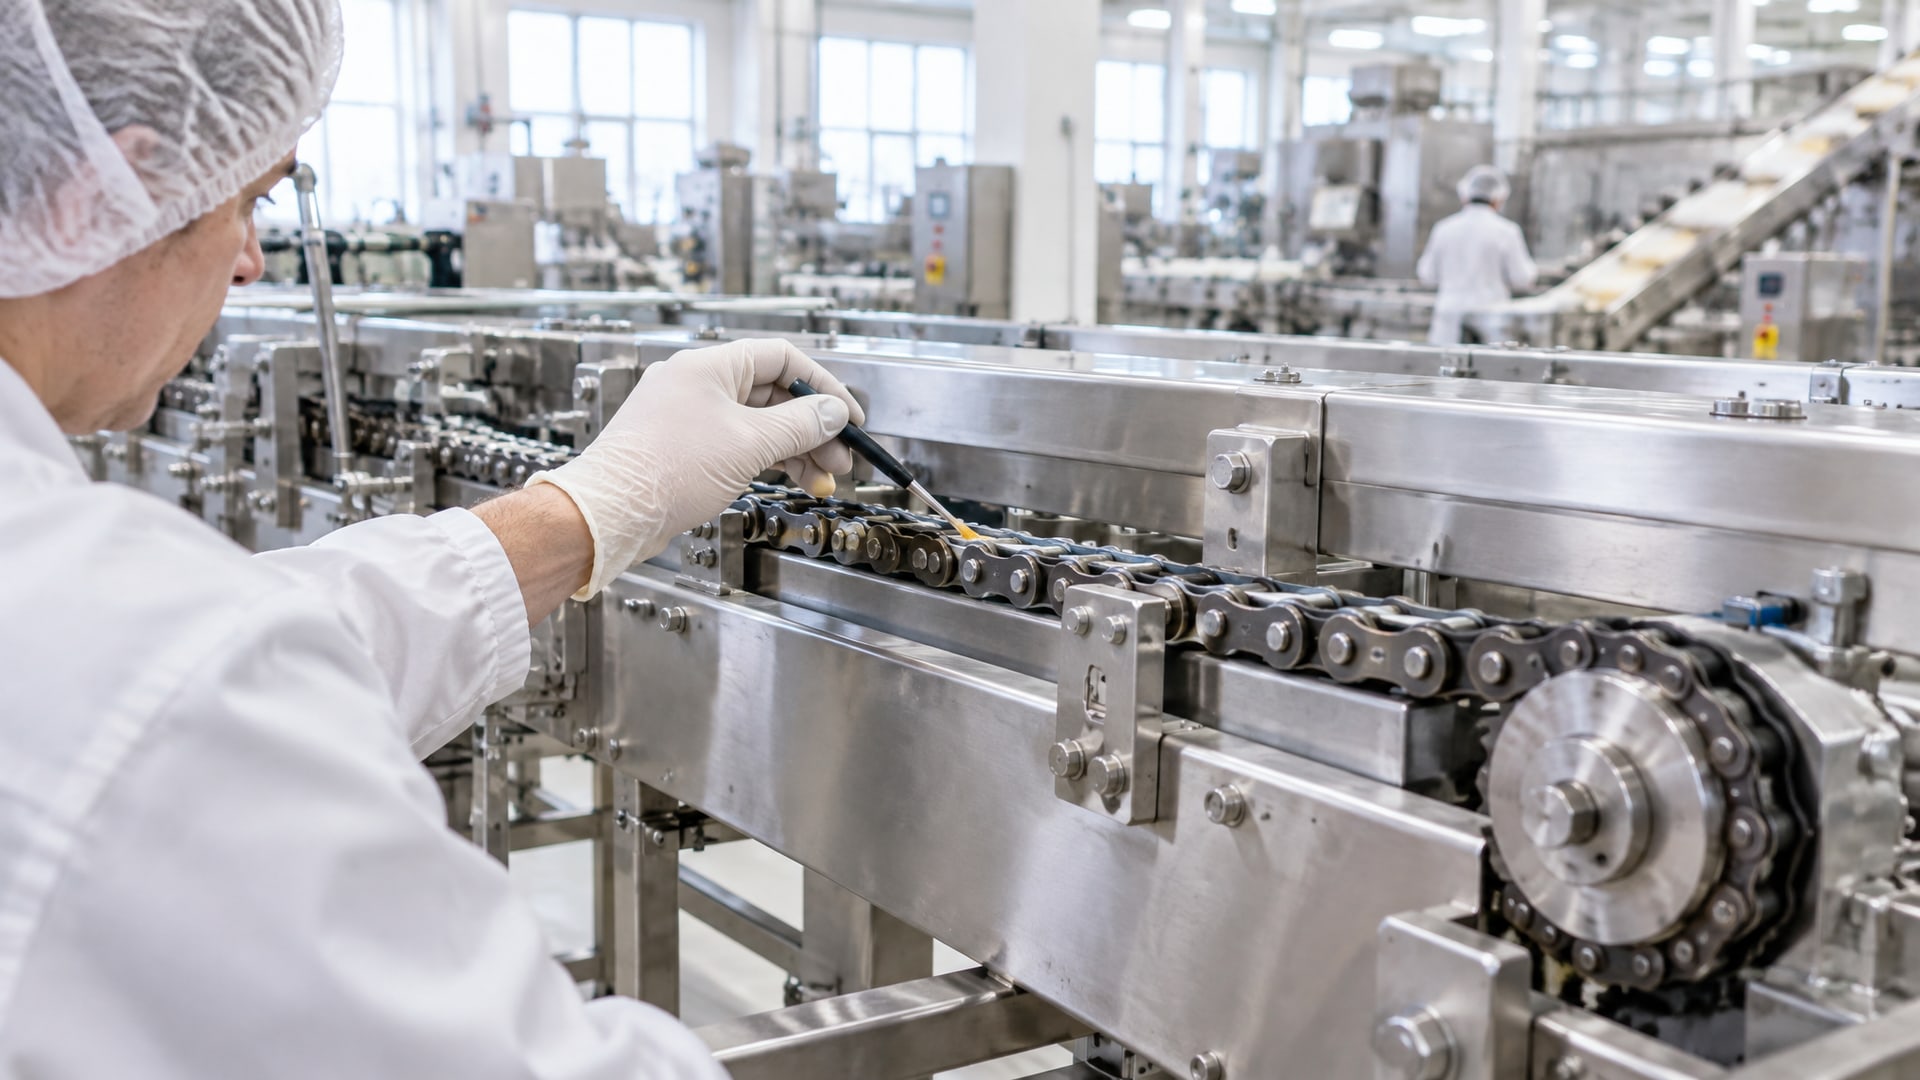
Цепные приводы в пищевой промышленности работают в условиях, где случайный контакт смазки с продуктом неизбежен. Это требует не просто качественного масла, а специального состава с пищевым допуском NSF H1. Выбор правильной смазки зависит от температурного режима, скорости цепи, влажности в зоне работы и типа продукта, а не только от наличия сертификата. Статья поможет инженерам и закупщикам разобраться, как подбирать цепное масло под конкретные условия и какие параметры смотреть в первую очередь.
Пищевой допуск H1 означает, что смазка разрешена для узлов, где возможен случайный контакт с пищей, но содержание загрязнения не должно превышать 10 мг/кг. Это не значит, что одна смазка подойдет везде: цепной привод печной линии требует совсем другой вязкости и базовой основы, чем конвейер при комнатной температуре.
Что такое NSF H1 и когда его нужно применять
NSF H1 - это не марка смазки, а категория допуска, присвоенная организацией NSF International для смазочных материалов, используемых в пищевой промышленности.
Главное отличие H1 от других категорий состоит в том, что она разрешает случайный контакт смазки с продуктом, но с жесткими лимитами: загрязнение не должно превышать 10 мг/кг пищи.
Этот допуск применяют на узлах, которые по конструкции находятся рядом с открытым продуктом или над ним. Цепи конвейеров, подшипники редукторов, направляющие подвижных элементов - все это попадает под критерии H1. Если узел полностью изолирован от зоны обработки пищи (например, привод вентилятора в отдельном помещении), можно использовать H2, который не имеет таких требований по гигиене. Однако если есть хоть минимальный риск того, что капля смазки может упасть на продукт или попасть в открытый поддон при мойке, H1 - обязателен.
Важно различать H1 и ISO 21469. Первый - это просто разрешение на контакт с пищей. Второй - международный стандарт, который оценивает гигиенические требования к смазке на всем жизненном цикле: от состава сырья, условий производства, хранения до применения. ISO 21469 предъявляет более строгие требования и обычно рассматривается предприятиями с высокими стандартами HACCP-контроля.
Вязкость цепного масла: выбор по температуре и скорости
Одна из главных ошибок при подборе цепного масла - выбирать вязкость наугад или ориентироваться только на название «пищевое».
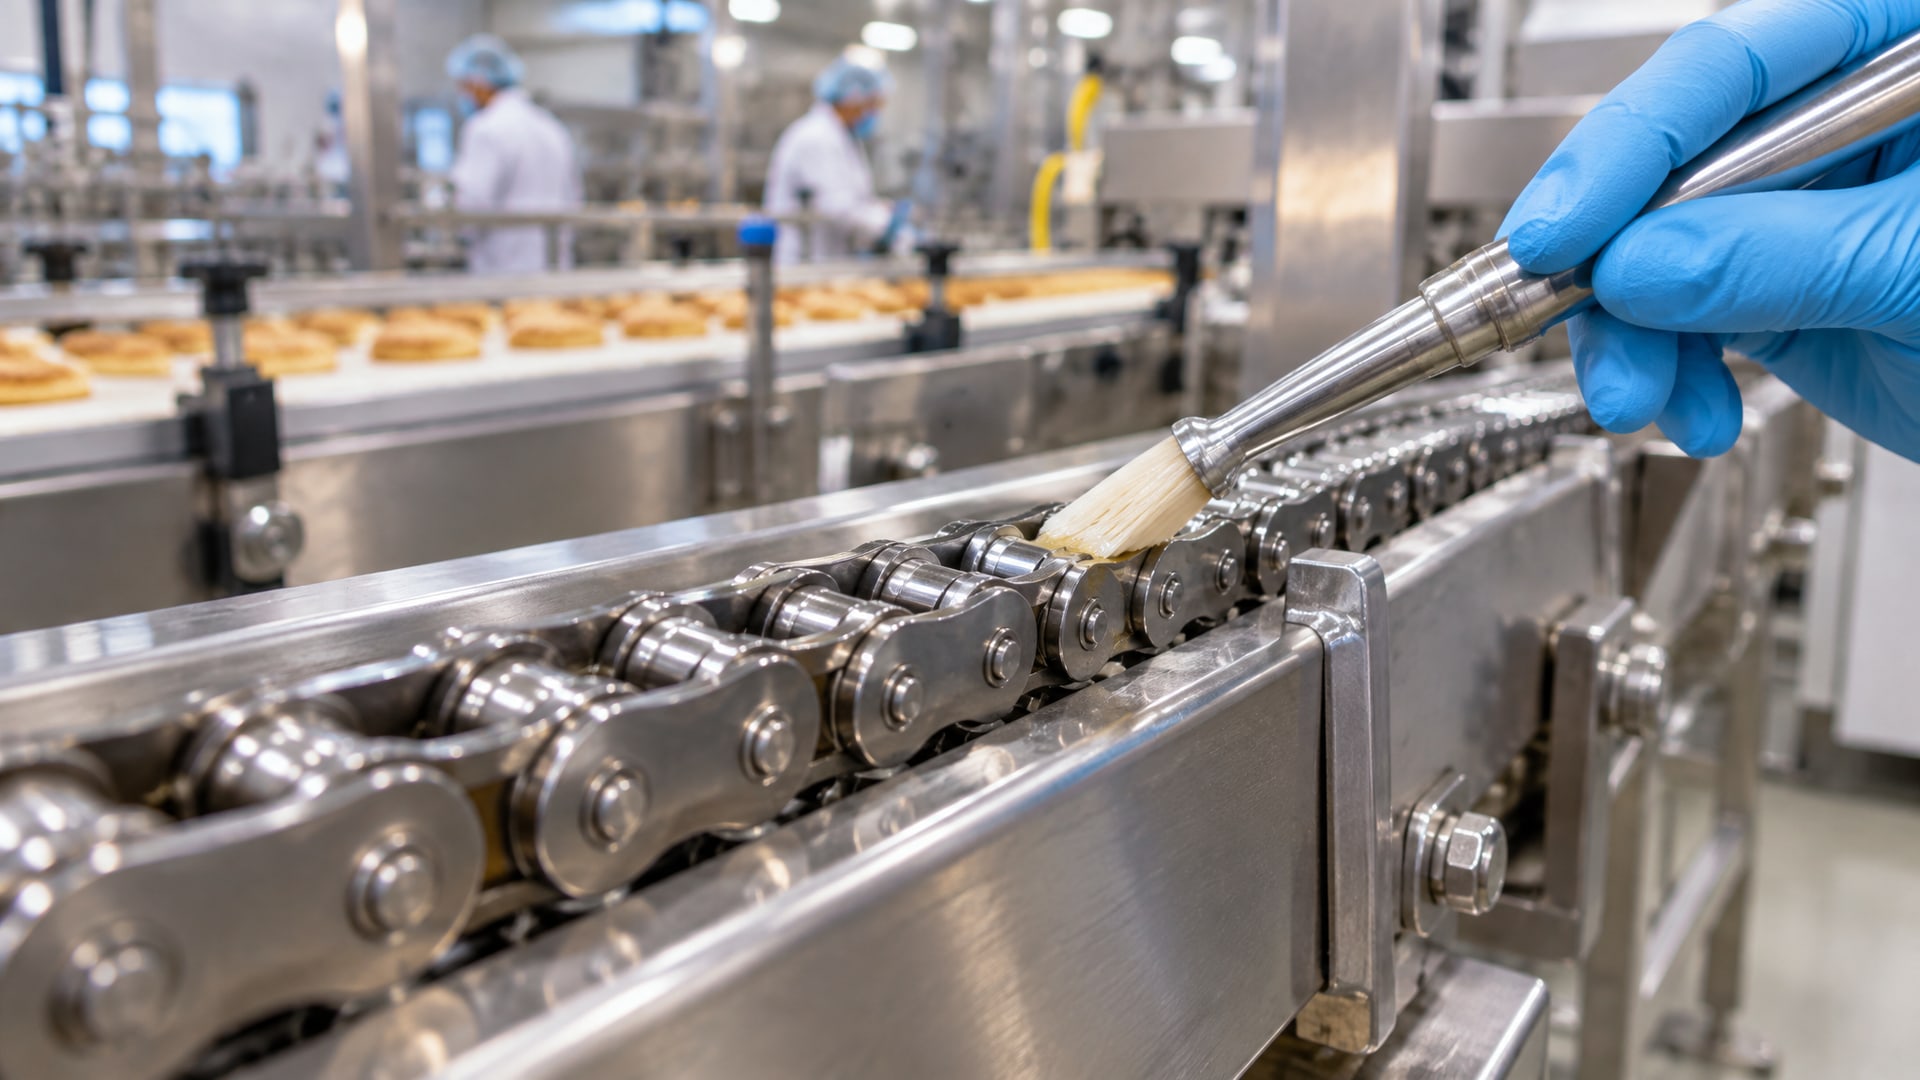
На самом деле вязкость (ISO VG) должна соответствовать трем параметрам: скорости цепи, рабочей температуре и способу подачи смазки.
Для конвейерных цепей, работающих при температуре от минус 20 °C до плюс 80 °C с умеренной скоростью, обычно рекомендуют масла класса ISO VG 46–68. Это достаточно текучие составы, которые быстро проникают в шарниры и зазоры, не создавая лишних потерь энергии на внутреннее трение. При высоких скоростях (свыше 3–4 м/с) более текучее масло лучше удерживается на звеньях и не разбрасывается центробежной силой.
Когда температура рабочей среды повышается до 150 °C и выше, нужны масла повышенной вязкости - ISO VG 100–150. Если же цепь работает на печной линии или в сушильном туннеле, где температура может доходить до 316 °C, требуются специальные синтетические составы с вязкостью ISO VG 150–320 на основе полиолэфиров или PAO. Такие масла обладают низкой летучестью и не дымят при нагреве, что исключает загрязнение воздуха цеха.
Универсальная ошибка: думать, что более вязкое масло - это лучше. На практике слишком густая смазка может хуже проходить в микрозазоры цепного шарнира при холодном пуске, особенно если оборудование стоит в неотапливаемом помещении. Это приводит к масляному голоданию и ускоренному износу цепи.
Базовые компоненты H1-смазок: минеральные и синтетические основы
Не все масла одинаковы, даже если у них одна вязкость и один допуск.
Выбор базовой основы (базового масла) влияет на температурный диапазон, стойкость к окислению и совместимость с уплотнителями.
Для стандартных цепных приводов в пищевой промышленности используют белое минеральное масло (white mineral oil). Это очищенное минеральное масло с удаленной серой, ароматическими и другими потенциально вредными компонентами. Оно хорошо проникает в шарниры, недорого и прижилось на большинстве участков упаковки и фасовки. Рабочий диапазон белого минерального масла - обычно от минус 10 °C до плюс 100 °C.
Для более требовательных условий применяют синтетические основы:
PAO (полиальфаолефины) - синтетические углеводороды с лучшей термостабильностью; выдерживают нагрев до 150–200 °C без потери вязкости. На основе PAO выпускают цепные масла для конвейеров в горячих цехах.
Полиолэфиры (polyol esters) - более прочные в условиях экстремального нагрева; используются для печных цепей, где требуется работа вплоть до 316 °C. Такие составы обладают минимальной испаряемостью и не образуют нагара на звеньях.
Силиконовые жидкости - редко встречаются для цепей, так как сложнее смываются водой, но применяются на узлах с особыми требованиями к вязкостно-температурным свойствам.
Все эти компоненты одобрены для H1 и безопасны при случайном контакте с пищей, но выбор базы определяет температурный потолок и цену смазки.
Стойкость к воде и смыванию: защита во влажных условиях
В пищевой промышленности влажность - это не исключение, а норма.
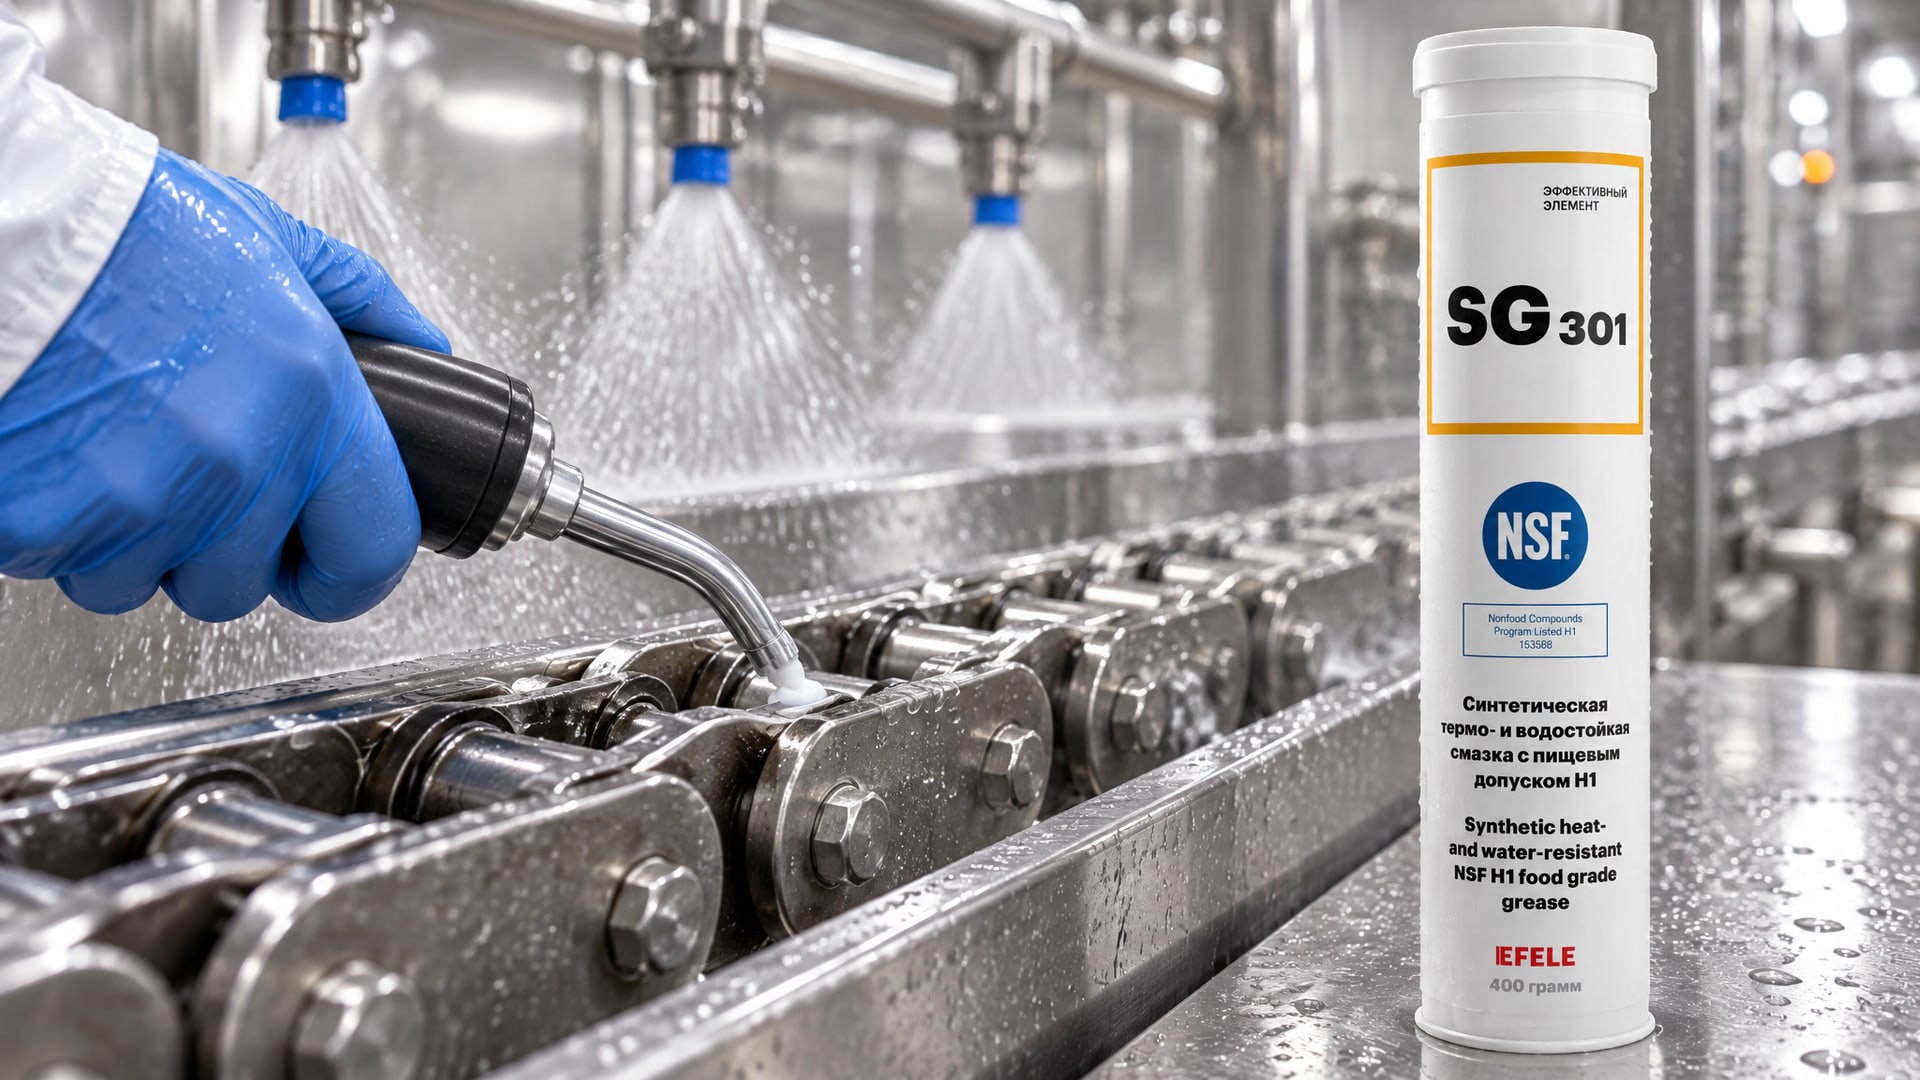
Зоны мойки, душирование продукта, конденсат при охлаждении - все это создает среду, в которой обычное масло может вымываться и терять адгезию.
Стойкость к воде и моющим средствам - один из самых недооцененных параметров при выборе цепного масла. Если смазка плохо держится на звеньях при воздействии воды, цепь быстро остается без защиты, начинается коррозия и ускоренный износ. На практике смазка должна образовывать прочную пленку, которая не вымывается водой и не реагирует с типовыми щелочными моющими растворами, используемыми в санитарной обработке.
В источниках подчеркивается, что для зон с частой мойкой нужна смазка с усиленной водостойкостью. В этих условиях наносить смазку приходится чаще, чем в сухих цехах, но если выбрать состав с хорошей адгезией, интервалы можно оптимизировать. Например, для высоконагруженных направляющих и валов в условиях повышенной влажности целесообразно применять водостойкие пластичные смазки EFELE SG-301 с допуском NSF H1, предназначенные для защиты от коррозии и вымывания при регулярной влажной уборке оборудования.
Минеральные масла, как правило, хуже держат воду, чем синтетические составы с добавками, повышающими адгезию. Поэтому при выборе смазки для влажной зоны имеет смысл обратить внимание на составы с вязкостью немного выше, чем для сухого цеха, - это компенсирует потери при смывании.
Высокотемпературные цепные приводы: печи, сушилки, линии термообработки
Печные цепи и приводы на линиях термообработки пищевых продуктов - это отдельный класс задач.
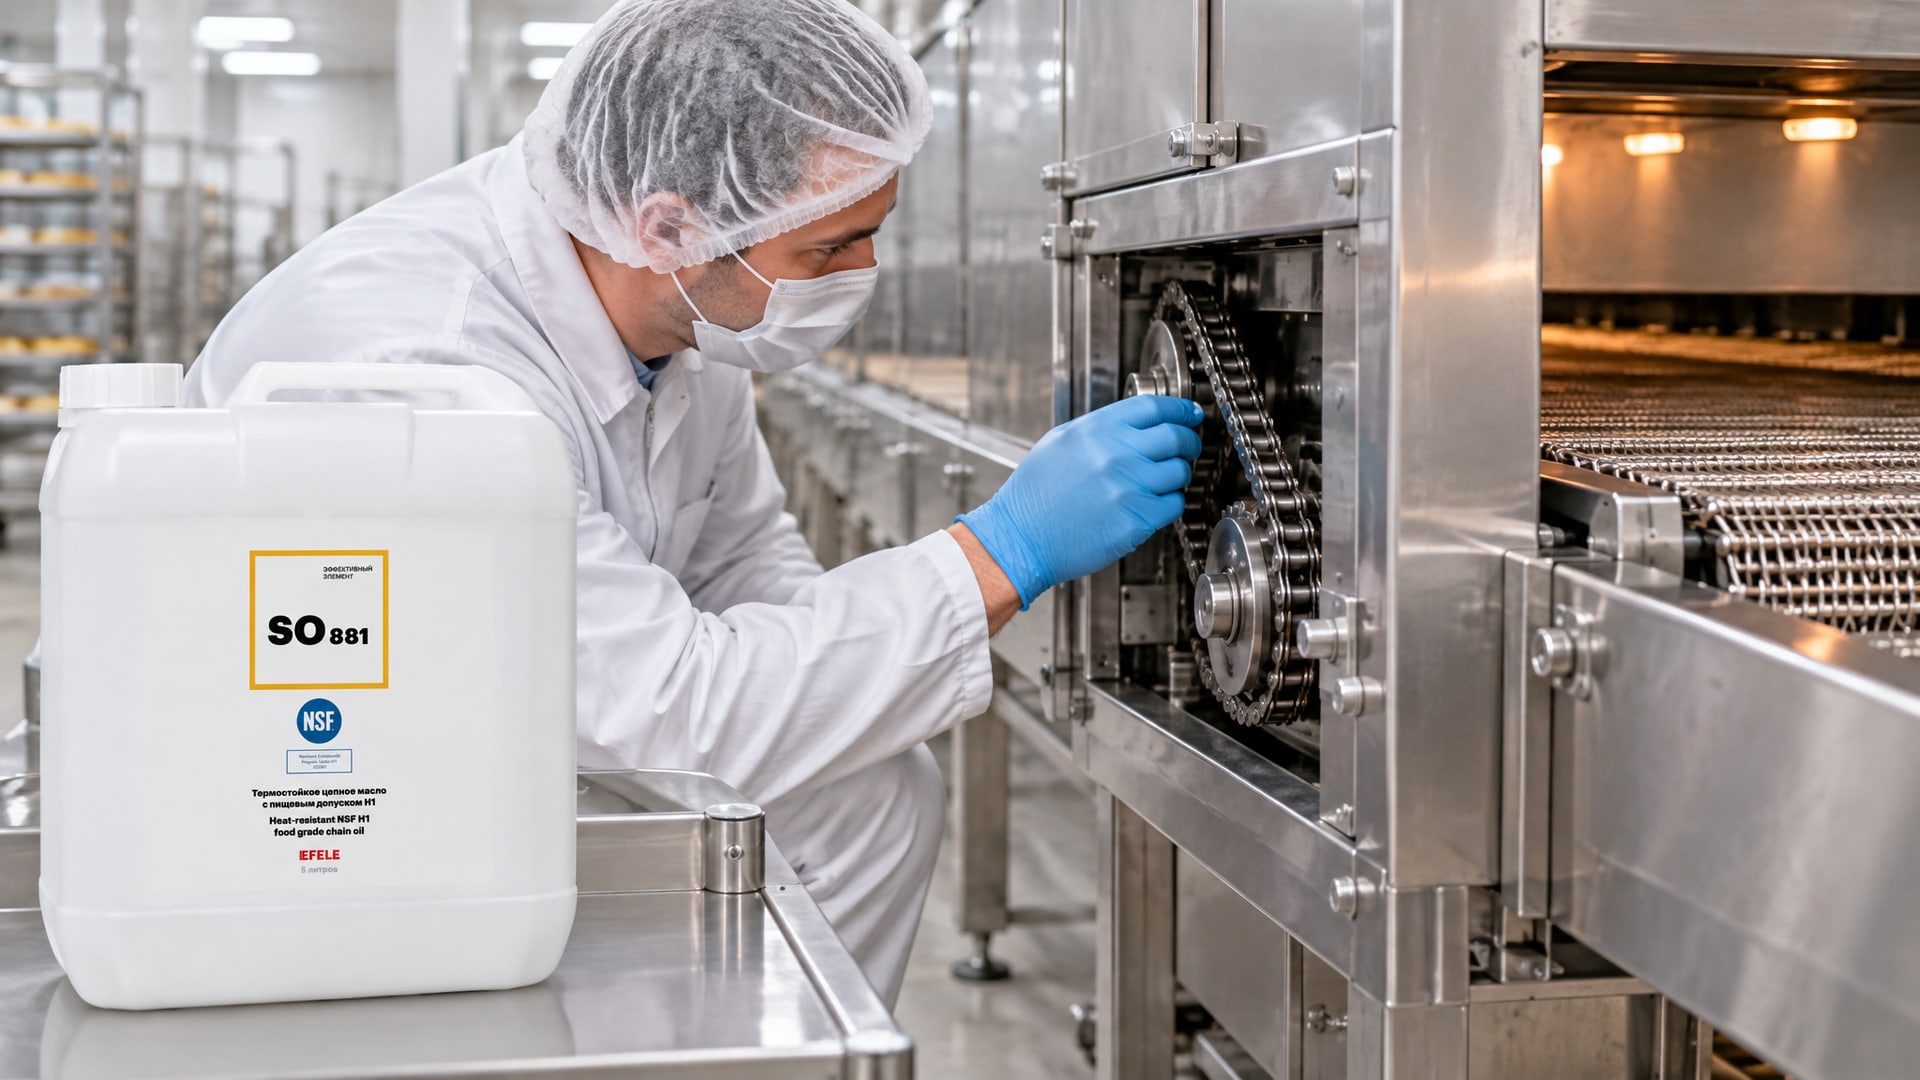
Здесь температура может достигать 316 °C (примерно 600 °F), а смазка должна не только не дымить, но и сохранять защитные свойства в экстремальных условиях.
Обычное цепное масло ISO VG 46–68 при такой температуре мгновенно испарится, оставив цепь без смазки. Синтетические составы на основе полиолэфиров работают при таких условиях благодаря низкой летучести и высокой стойкости к окислению. Они также производят минимум дыма и нагара, что важно для гигиены цеха и долговечности цепи.
Для печных цепей обычно выбирают масла класса ISO VG 150–320. Чем выше температура, тем более вязкий состав нужен: при нормальной температуре такое масло казалось бы слишком густым, но при прогреве оно придет в оптимальный рабочий диапазон. Для высокотемпературных цепных приводов в пищевой промышленности, работающих под высокими нагрузками, рекомендуется эфирное цепное масло EFELE SO-881 с пищевым допуском NSF H1, обеспечивающее высокую адгезию и устойчивость к смыванию водой благодаря специальной полиолэфирной основе, стабилизирующей пленку смазки при нагреве до 316 °C.
При выборе высокотемпературного масла важно проверить, что оно имеет низкую испаряемость (ASTM D6217 - не более 15–25% потерь за 22 часа при 100 °C). Это гарантирует, что смазка не будет активно испаряться и образовывать отложения на цепи.
Скорость цепи и склонность к разбросу смазки
На высоких скоростях цепь и звездочки создают центробежную силу, которая отбрасывает смазку с поверхности звеньев.
Инженеры называют это явление "throw-off". Если смазка будет слишком текучей, она быстро слетит с цепи, оставляя зазоры без защиты.
Для обычных конвейеров со скоростью цепи 1–2 м/с достаточно масла ISO VG 46. Но если скорость превышает 3–4 м/с (это типично для упаковочных и фасовочных линий), нужна смазка с классом не ниже ISO VG 68 или даже ISO VG 100. Более вязкое масло лучше держится на звеньях и не разбрасывается центробежной силой.
Кроме классической вязкости, производители часто указывают такой параметр, как стойкость к throw-off в числовых единицах. Это показатель адгезии (липкости) масла к металлу. Смазки с хорошей адгезией держатся на цепи при высоких скоростях лучше, чем только за счет вязкости.
На быстрых линиях упаковки рекомендуют проверить, что смазка не только имеет нужный класс вязкости, но и содержит присадки, улучшающие адгезию к стали. Без этого переподсмазка может потребоваться чаще, чем планировалось.
Как выбрать цепную смазку для конкретного оборудования
Итоговый алгоритм выбора цепного масла с пищевым допуском строится на четырех параметрах:
1. Температура рабочей среды и линии: - Минус 20 °C до плюс 80 °C → ISO VG 46–68, белое минеральное масло. - Плюс 80–150 °C → ISO VG 100–150, PAO или синтетический минерал. - Выше 150 °C (печи, сушилки) → ISO VG 150–320, полиолэфиры.
2. Скорость цепи: - До 2 м/с → ISO VG 46–68 достаточно. - 2–4 м/с → ISO VG 68–100. - Выше 4 м/с → ISO VG 100 и выше, с проверкой адгезии.
3. Влажность и наличие мойки: - Сухой цех → обычное масло с базовой водостойкостью. - Влажная зона с регулярной мойкой → масло или смазка с усиленной стойкостью к вымыванию.
4. Требования к документации: - Если на предприятии HACCP и строгие требования к гигиене → ISO 21469 дополнительно к H1. - Если достаточно соответствия санитарным нормам → H1.
Снабженцы часто тратят время, перелопачивая каталоги и сравнивая десятки наименований. На практике, если определить эти четыре точки, выбор сужается до 2–3 реальных кандидатов.
Часто задаваемые вопросы
Чем отличается H1 от H2?
NSF H1 допускает случайный контакт смазки с пищей и ограничивает загрязнение до 10 мг/кг. H2 используется только для узлов, полностью изолированных от зоны обработки пищи, и не имеет таких требований. Если есть хоть минимальный риск контакта, нужен H1. Применение H2 в зоне контакта нарушает требования безопасности.
Можно ли использовать одно масло для конвейерной цепи и печной цепи?
Нет. Конвейерная цепь при комнатной температуре требует более текучее масло (ISO VG 46–68), а печная цепь при 300+ °C требует синтетическое масло высокой вязкости (ISO VG 150–320). Применение текучего масла на печной цепи приведет к испарению и отказу смазки; слишком вязкое масло на холодной конвейерной цепи создаст потери энергии и может не проникнуть в шарниры.
Что такое 10 ppm и зачем это нужно?
10 ppm (миллиграмм на килограмм) - это максимальное допустимое содержание смазки в продукте, если она случайно попадет туда. Это лимит, установленный NSF и пищевыми регуляторами для безопасности потребителя. Производители смазок контролируют состав, чтобы попавшие капли смазки H1 не создали риск для здоровья.
Почему цепное масло для пищевого производства дороже обычного?
Цепное масло H1 требует очистки сырья, специальных присадок (адгезивы, антиокислители, стабилизаторы) и многоступенчатого контроля качества. Кроме того, требуется сертификация NSF, что добавляет затраты. Расходы на производство и контроль отражаются в цене, но они окупаются благодаря надежности и соответствию регулятивным требованиям.
Как часто нужно менять цепное масло H1?
Интервал замены зависит от температуры, скорости, условий влажности и нагрузок. На обычных конвейерах при сухих условиях смазка может работать 6–12 месяцев. В горячих цехах или влажных зонах интервал сокращается до 3–6 месяцев. Ориентируйтесь на визуальное состояние масла: если оно почернело, загустело или разделилось, пора менять. Рекомендуется согласовать интервал со спецификацией оборудования и проводить периодические анализы масла при критичных приводах.
Заключение
Выбор цепного масла для пищевого производства - это не просто покупка любого состава с пищевым допуском, а рациональное согласование вязкости, базовой основы и стойкости к конкретным условиям работы. NSF H1 гарантирует безопасность при случайном контакте с пищей, но правильная вязкость, температурный диапазон и адгезия определяются режимом каждого привода.
При подборе смазки сверяйте: рабочую температуру цепи, ее скорость, наличие влажности и мойки, требования к документации. Для стандартных конвейеров подойдет текучее минеральное масло ISO VG 46–68, а для печных линий нужны синтетические составы ISO VG 150–320 на основе полиолэфиров. Правильный выбор продлевает жизнь цепи, снижает расход смазки и исключает риск отказов в критичный момент. Начните с определения максимальной температуры на вашей линии и скорости цепи - это два главных параметра, которые сразу сократят варианты до управляемого числа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.