
Цепное масло пищевое: сравнение H1-смазок для разных нагрузок и температур
Цепной привод в пищевом производстве - это не просто механизм передачи нагрузок, а критическая точка, где попадание смазочного материала в продукт недопустимо, но отказать смазке невозможно. Пищевое цепное масло с допуском NSF H1 решает эту дилемму: оно разработано специально для случайного технически неизбежного контакта с едой и обеспечивает надежное смазывание цепных приводов в конвейерах, печных механизмах и упаковочном оборудовании.
Выбор правильного цепного масла зависит не только от пищевого статуса, но и от вязкости, термостойкости, способности противостоять вымыванию и типа рабочих нагрузок. Статья поможет инженерам и закупщикам ориентироваться в классификации пищевых цепных смазок, понять различия между H1, H2 и другими допусками, и выбрать оптимальный состав для конкретного оборудования.
NSF H1: что это значит для цепей в пищевом производстве
Пищевой допуск NSF H1 указывает на возможность применения смазочного материала в зонах, где существует риск случайного, технически неизбежного контакта с открытым пищевым продуктом.
Ключевое слово здесь - «случайный». Это означает, что смазка используется там, где контакт с едой может произойти в исключительных обстоятельствах (например, выход смазки из сальника, разрыв уплотнения, или брызги при интенсивной работе), а не в нормальной повседневной работе.
Нормирование H1-смазок предусматривает предельно допустимый уровень 10 ppm (10 мг/кг продукта) для минеральных масел и большинства синтетических составов. Это означает, что даже если смазка попадет в пищу, количество не превысит безопасный лимит. Важно понимать: H1 - это не категория «абсолютно безопасно», а категория контролируемого риска.
Для цепных приводов в пищевом производстве H1 применяют в следующих типовых ситуациях:
Конвейерные цепи над открытой пищевой линией (например, над лентой с фасуемым продуктом).
Цепные приводы упаковочного оборудования, где существует путь утечки смазки вниз в зону продукта.
Печные, сушильные и охлаждающие конвейеры, где смазка может вымываться парами или конденсатом и попадать в зону продукта.
В отличие от H1, допуск H2 полностью запрещает контакт с пищей и применяется для зон, удаленных от производства (например, для направляющих и механизмов, изолированных от продукта). Допуск 3H, наоборот, предусмотрен для прямого контакта с едой и требует еще более строгих критериев по ингредиентам и регистрации.
Вязкость и температурные диапазоны: как выбрать ISO VG для разных типов цепей
Вязкость пищевого цепного масла - главный параметр, определяющий проникновение смазки в шарнирные зоны и сопротивление вымыванию.
Международная классификация ISO VG (вязкостный класс) помогает быстро ориентироваться в ассортименте.
Для низконагруженных конвейеров и обычных цепных приводов пищевого производства применяют масла классов ISO VG 46 и ISO VG 68. Эти составы достаточно текучи, чтобы быстро проникать в зазоры между втулками и роликами, но имеют достаточную вязкость для защиты от трения. Температурный диапазон обычно составляет от –5…–10 °C до +60…+80 °C. Такие масла используют на линиях расфасовки напитков, печенья и других продуктов, где цепи работают в относительно спокойных условиях без интенсивных ударных нагрузок.
Для среднегруженных конвейеров и цепных приводов в условиях повышенной влажности (например, цехи обработки мяса, рыбы, молочная промышленность) выбирают ISO VG 100. Более вязкое масло лучше противостоит смыванию водой и паром, обеспечивает лучшую адгезию к поверхности цепи и дольше держит защитный слой в условиях частых моек и обработок. Температурный диапазон расширяется до +100…+120 °C, что позволяет работать в сушильных камерах начального уровня.
Для высокотемпературных цепей (печные конвейеры, сушилки, обжарочные установки) требуются смазки ISO VG 150, ISO VG 220 и выше на синтетической основе (PAO, сложные эфиры). Такие составы обеспечивают стабильность при температурах до 200–250 °C и даже выше, сохраняя пленку смазки в условиях теплового окисления. Нанесение в таких условиях требует еще большей аккуратности, так как излишки масла быстро горят и образуют нагар.
На практике при выборе вязкости руководствуются простым правилом: чем выше нагрузка и температура, тем выше ISO VG; чем ниже температура и чем важнее проникновение в узкие зазоры, тем ниже класс вязкости. Одновременно нужно учитывать способность масла противостоять вымыванию: для влажных зон предпочитают более вязкие составы, для сухих - можно обойтись более текучими.
Синтетические и минеральные базы: влияние на термостойкость и срок службы
Пищевые цепные масла изготавливают на двух основных типах базовых жидкостей: минеральных и синтетических.
Выбор базы напрямую влияет на температурный диапазон, срок службы в агрессивных условиях и стоимость.
Минеральные H1-масла основаны на очищенной нефти и обогащены присадками. Их преимущества: низкая стоимость, хорошее проникновение в тонкие зазоры благодаря меньшей вязкости при той же категории ISO VG, доступность и привычность для большинства производств. Недостатки: ограниченный верхний температурный предел (обычно 80–120 °C), чувствительность к окислению при высоких температурах, склонность к образованию осадков в условиях контакта с водой и паром.
Синтетические H1-масла на основе PAO (полиальфаолефины) или сложных эфиров обеспечивают расширенный температурный диапазон вплоть до 230 °C и выше, меньше окисляются и дольше сохраняют вязкость при перепадах температур. Однако синтетические составы дороже минеральных и требуют более внимательного подбора присадок, чтобы сохранить пищевой допуск NSF H1.
Для печных и сушильных конвейеров, где температура превышает 120 °C, рекомендуется выбирать именно синтетические H1-масла, так как минеральные составы на таких режимах быстро теряют свойства и образуют вредный нагар. Для обычных конвейеров в цехах расфасовки и упаковки часто оказывается достаточно минерального масла, что позволяет снизить затраты без потери эффективности.
Адгезия и стойкость к смыванию: критерии для влажных зон и моющихся линий
Адгезия - это способность смазки прилипать к поверхности цепи и не вымываться водой, паром или средствами для мытья.
Для пищевого производства это одно из ключевых свойств, так как большинство линий регулярно моют и обрабатывают дезинфектантами.
Смазка с плохой адгезией вымывается уже при первом воздействии воды и оставляет цепь без защиты, что приводит к корозии, увеличению трения и преждевременному износу. Показатель смываемости обычно указывается в технических данных и выражается в процентах потери массы после контакта с водой или моющими растворами.
Для цепей в влажных зонах (мясная промышленность, морозильники, линии обработки рыбы) выбирают смазки с повышенной адгезией и сопротивлением вымыванию. Такие составы содержат специальные полимерные присадки, которые усиливают сцепление масла с металлом. Коэффициент трения в таких условиях желательно держать в диапазоне 0,08–0,17, чтобы минимизировать энергетические потери и перегрев цепи.
При нанесении смазки в условиях повышенной влажности нужно особое внимание уделить частоте и количеству: чаще наносить меньшие порции, чем один раз большое количество. Это позволяет поддерживать защитный слой даже при частых мойках.
В условиях сухого производства (цехи расфасовки хлебобулочных изделий, сухих завтраков) требования к адгезии ниже, так как вымывания нет. Здесь уместны более текучие составы с меньшей вязкостью, которые легче проникают в узкие зазоры и меньше накапливают пыль и частицы.
Применение и нанесение: техника, которая продлевает ресурс цепи
Правильная техника нанесения пищевого цепного масла часто решает больше половины проблем с преждевременным износом и сбоями.
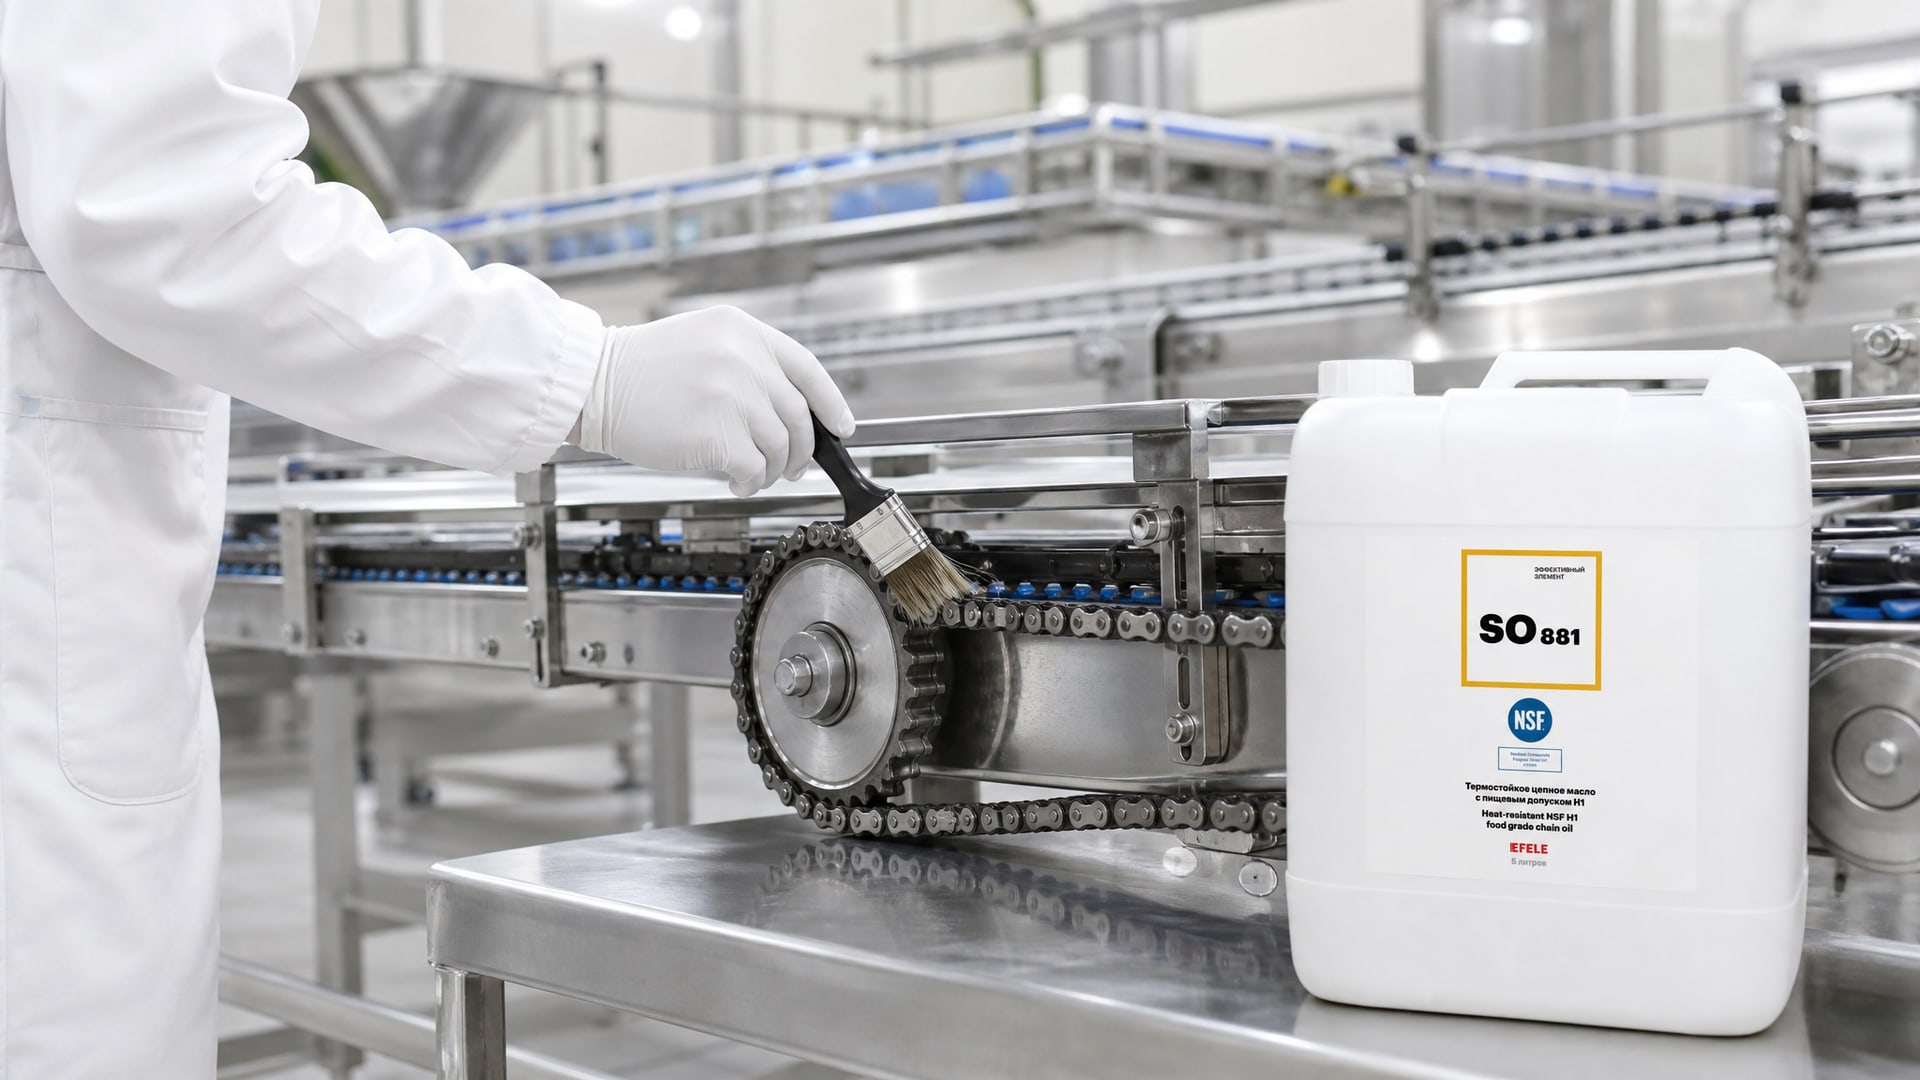
Много производств допускают типовые ошибки, которые сводят на нет качество самого лучшего масла.
Правильный способ нанесения:
Нанесение производится на ослабленную ветвь цепи (нижнюю часть между звездочками), где натяжение минимально. В этой зоне масло легче проникает в зазоры между втулками и роликами.
Смазка подается капельно или тонкой струей в места сочленения звеньев, между роликом и втулкой. Смазка должна заходить в этот зазор, а не оставаться на внешней поверхности цепи.
Подача масла производится при работающем приводе (на низкой скорости) или сразу после остановки, чтобы масло распределилось по всей цепи при первых же оборотах.
Количество минимизируется: достаточно 3–5 капель на метр длины цепи при каждой смазке. Избыток не повышает эффективность, а только накапливает грязь.
Частые ошибки, которые нужно избежать:
Обильное нанесение масла на всю внешнюю поверхность цепи. Это создает слой, который быстро окисляется, притягивает пыль и грязь, и образует нагар при нагреве.
Нанесение на верхнюю ветвь цепи (рабочую ветвь). В этом случае масло быстро вымывается центробежной силой и не попадает в зазоры между элементами.
Использование слишком частых интервалов смазки. Если цепь смазывают каждый день поминутно, масло накапливается и становится неэффективным. Оптимально - один раз в 1–2 недели при обычных условиях.
Оставление излишков масла после перехода на другое оборудование или перед обслуживанием. Перед возвращением цепи в контакт с продуктом все излишки должны быть удалены или вытерты, чтобы соблюдать норму 10 ppm.
Для высокотемпературных цепей рекомендуется применение при минимальных нагрузках сразу после остановки. EFELE SO-881 с пищевым допуском NSF H1 часто выбирают именно потому, что оно остается стабильным при температурах до 230 °C и не требует частого переназначения при работе в печных конвейерах; проникновение в зазоры достигается за счет оптимального сочетания вязкости и адгезии.
Стандарты и допуски: FDA, ISO 21469 и что они означают
Пищевое цепное масло должно соответствовать не только NSF H1, но и ряду международных стандартов и нормативов, которые контролируют качество ингредиентов и процесс производства.
NSF H1 - это основной допуск, подтверждающий возможность применения при случайном контакте с пищей. Одобрение выдается организацией NSF International и требует соответствия строгим критериям по составу ингредиентов, отсутствию токсичных примесей и регулярному контролю партий.
FDA 21 CFR 178.3570 - это регламент Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США, который определяет список одобренных компонентов для смазочных материалов, используемых в пищевой промышленности. Этот стандарт гарантирует, что каждый ингредиент масла прошел оценку безопасности и разрешен для потенциального пищевого контакта.
ISO 21469 - это международный стандарт, определяющий требования к гигиеническому производству смазочных материалов. Он включает контроль за чистотой производственной среды, предотвращением перекрестного загрязнения и отслеживанием партий от производства до упаковки. Соответствие этому стандарту подтверждает, что смазка была произведена в условиях, исключающих случайное попадание загрязнений.
Когда вы выбираете пищевое цепное масло, проверьте наличие этих допусков в технической документации или карточке товара. Наличие сразу нескольких допусков (NSF H1 + FDA + ISO 21469) говорит о высоком уровне контроля качества и надежности производителя.
Выбор смазки в зависимости от типа оборудования и условий работы
Правильный выбор пищевого цепного масла начинается с анализа конкретных условий работы оборудования.
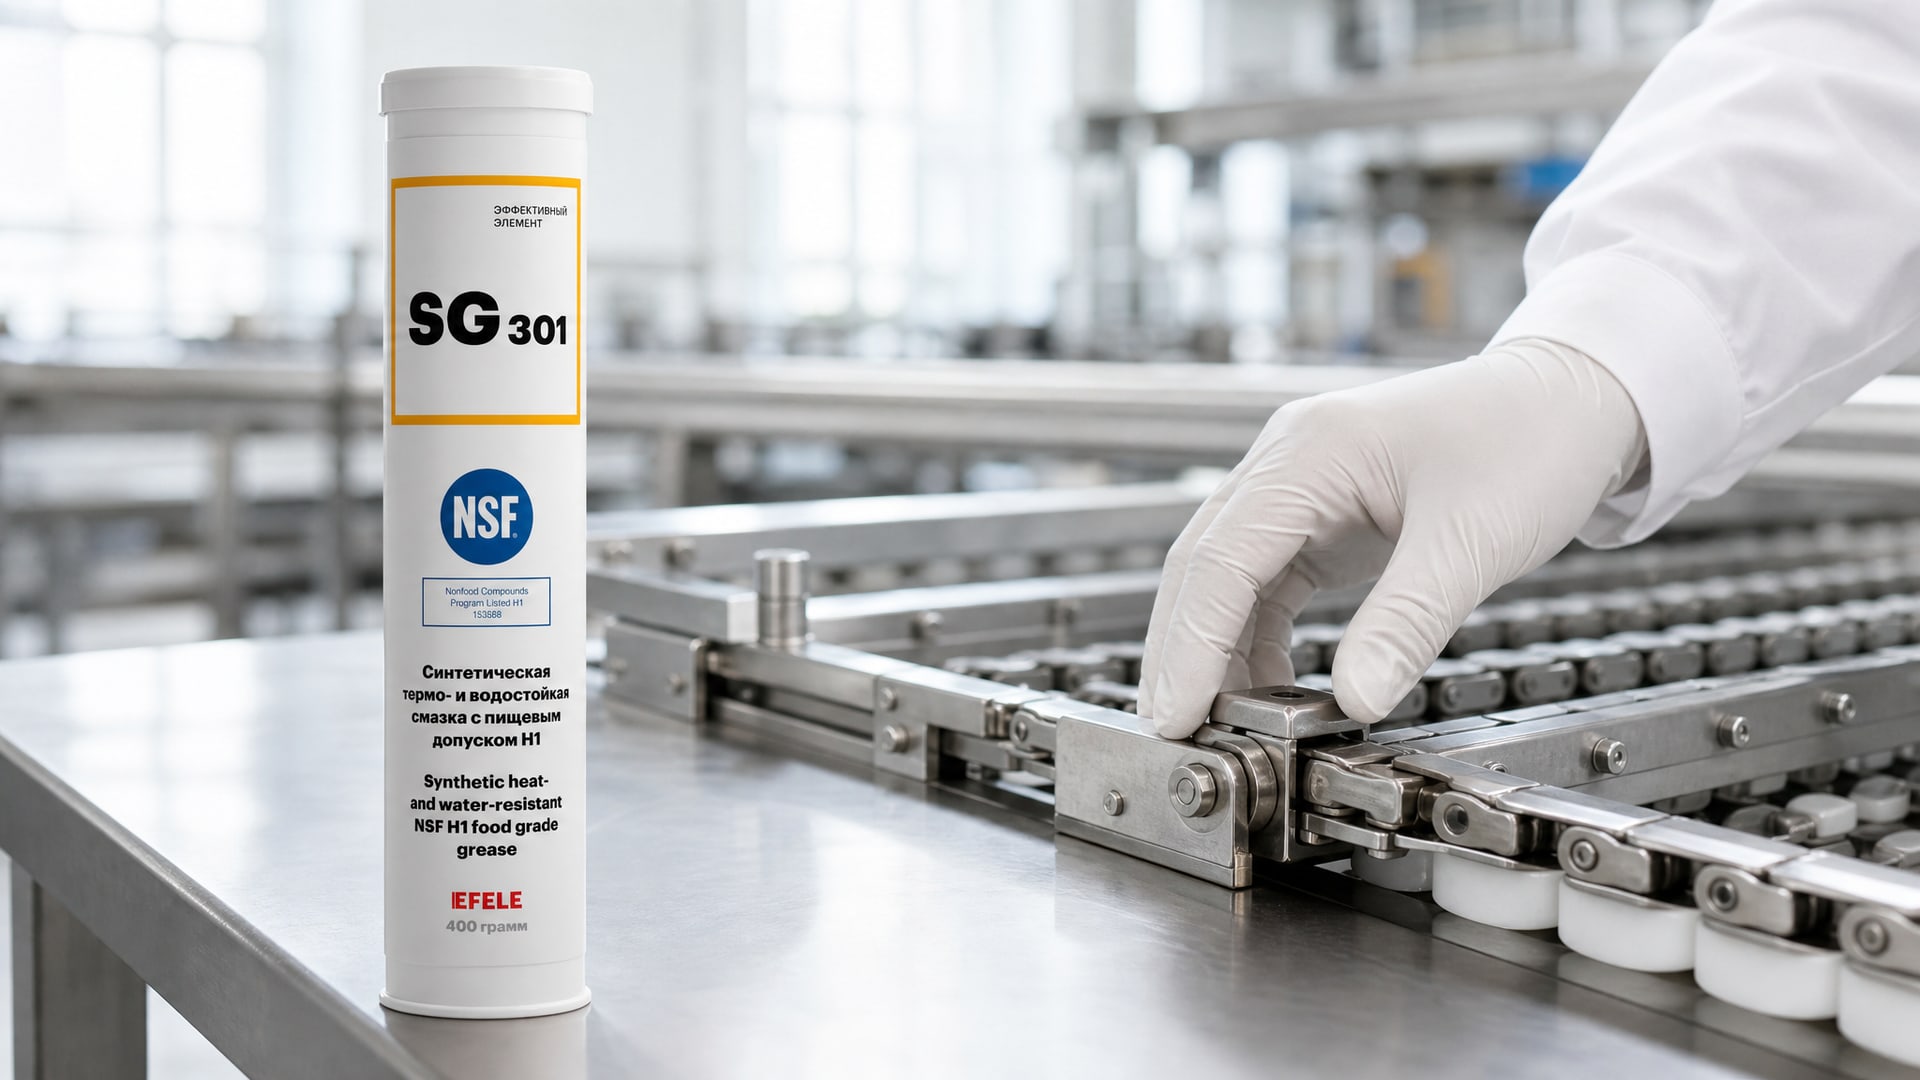
Для упаковочного оборудования и линий расфасовки (конвейеры печенья, конфет, напитков) подходят H1-масла классов ISO VG 46–68 с минеральной базой. Эти линии обычно работают при комнатной температуре, с низкими или средними нагрузками, а вероятность интенсивного контакта смазки с продуктом минимальна. Смазка должна легко проникать в зазоры и противостоять прилипанию пыли.
Для конвейеров обработки влажной продукции (мясо, рыба, молочные продукты, свежие фрукты и овощи) требуются ISO VG 100 с повышенной адгезией и сопротивлением смыванию. В этих цехах регулярно используют воду и дезинфектанты, поэтому смазка должна «прилипать» к цепи и не вымываться за одну мойку. Такие масла часто содержат специальные полимерные присадки.
Для печных и сушильных конвейеров требуются синтетические H1-масла класса ISO VG 150–220, способные выдерживать температуры до 200–250 °C. Нанесение должно быть минимальным, чтобы избежать образования нагара. Интервалы смазки в таких условиях могут быть реже, чем на обычных конвейерах, благодаря лучшей термостойкости масла.
Для охлаждающих (криогенных) конвейеров в морозильниках требуются специальные H1-масла, которые сохраняют текучесть при температурах ниже –10 °C, но одновременно имеют хорошую адгезию при более высоких температурах после разморозки. Выбор в этом случае требует консультации с производителем масла, так как температурный диапазон критичен.
В условиях повышенной влажности и необходимости водостойкости EFELE SG-301 с пищевым допуском NSF H1 становится оптимальным решением для цепных приводов, обеспечивая надежную защиту от коррозии и длительный срок службы без переназначения даже при частых мойках.
Часто задаваемые вопросы
Что означает ограничение 10 ppm для H1-смазки?
Это максимально допустимое содержание смазки в пищевом продукте (10 мг на килограмм). При правильном применении смазка практически не должна попадать в пищу. Если попадает, количество не должно превышать эту норму. Этот лимит гарантирует, что даже при аварийной утечке последствия будут безопасны.
Чем H1 отличается от H2 и когда применять каждый?
H1 допускается при случайном контакте с пищей, H2 применяется только там, где контакт исключен полностью (например, для смазки направляющих в закрытых механизмах). H2 дешевле и часто используется для несущих конструкций, но применять его рядом с продуктом нельзя. Если есть малейший риск контакта со съедобным продуктом, нужен именно H1.
Можно ли использовать одно масло для всех цепей на производстве?
Нет, нельзя. Конвейеры расфасовки, влажные зоны и печные механизмы требуют разных классов вязкости и разных типов баз. Универсальное масло не обеспечит ни достаточное проникновение в узкие зазоры низконагруженных цепей, ни термостойкость высокотемпературных участков. Правильный подход - иметь 2–3 типа масел для разных участков производства.
Как часто нужно смазывать цепной привод в пищевом производстве?
Интервал зависит от типа цепи, нагрузки и условий. Для обычных конвейеров - один раз в 1–2 недели. Для высокотемпературных цепей интервал может быть дольше, так как синтетические масла служат дольше. Для влажных зон - чаще, после каждой интенсивной мойки оборудования. Избыток смазки вреден, поэтому лучше ориентироваться на наличие сухого трещащего звука при работе цепи - это признак недостатка смазки.
Нужно ли удалять старое масло перед нанесением нового?
При регулярной смазке старое масло не нужно удалять полностью. Новая порция смешается со старой и распределится по цепи. Однако если цепь долго не смазывалась или на ней видны остатки высохшего масла и нагара, стоит сначала прочистить цепь сухой щеткой, а затем нанести свежее масло.
Заключение
Выбор пищевого цепного масла - это балансирование между вязкостью, термостойкостью, адгезией и безопасностью для пищевого контакта. Допуск NSF H1 гарантирует безопасность при случайном контакте со съедобным продуктом в объеме не более 10 ppm, но не решает всех проблем: нужно еще выбрать правильную вязкость (ISO VG), обеспечить устойчивость к смыванию во влажных зонах и соблюдать технику нанесения минимально необходимого количества.
Для обычных конвейеров подойдут минеральные масла ISO VG 46–100, для влажных зон - более вязкие и адгезивные составы, для высокотемпературных печных механизмов - синтетические смазки на базе PAO. Следующий шаг: составьте реестр всех цепных приводов на вашем производстве, разнесите их по группам (обычные, влажные, высокотемпературные), определите для каждой группы нужный класс вязкости и температурный диапазон, а затем подберите конкретное масло, проверив наличие допусков NSF H1, FDA и ISO 21469 в его карточке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.