
Твердая смазка для капризной стали и деталей с натягом: как выбрать
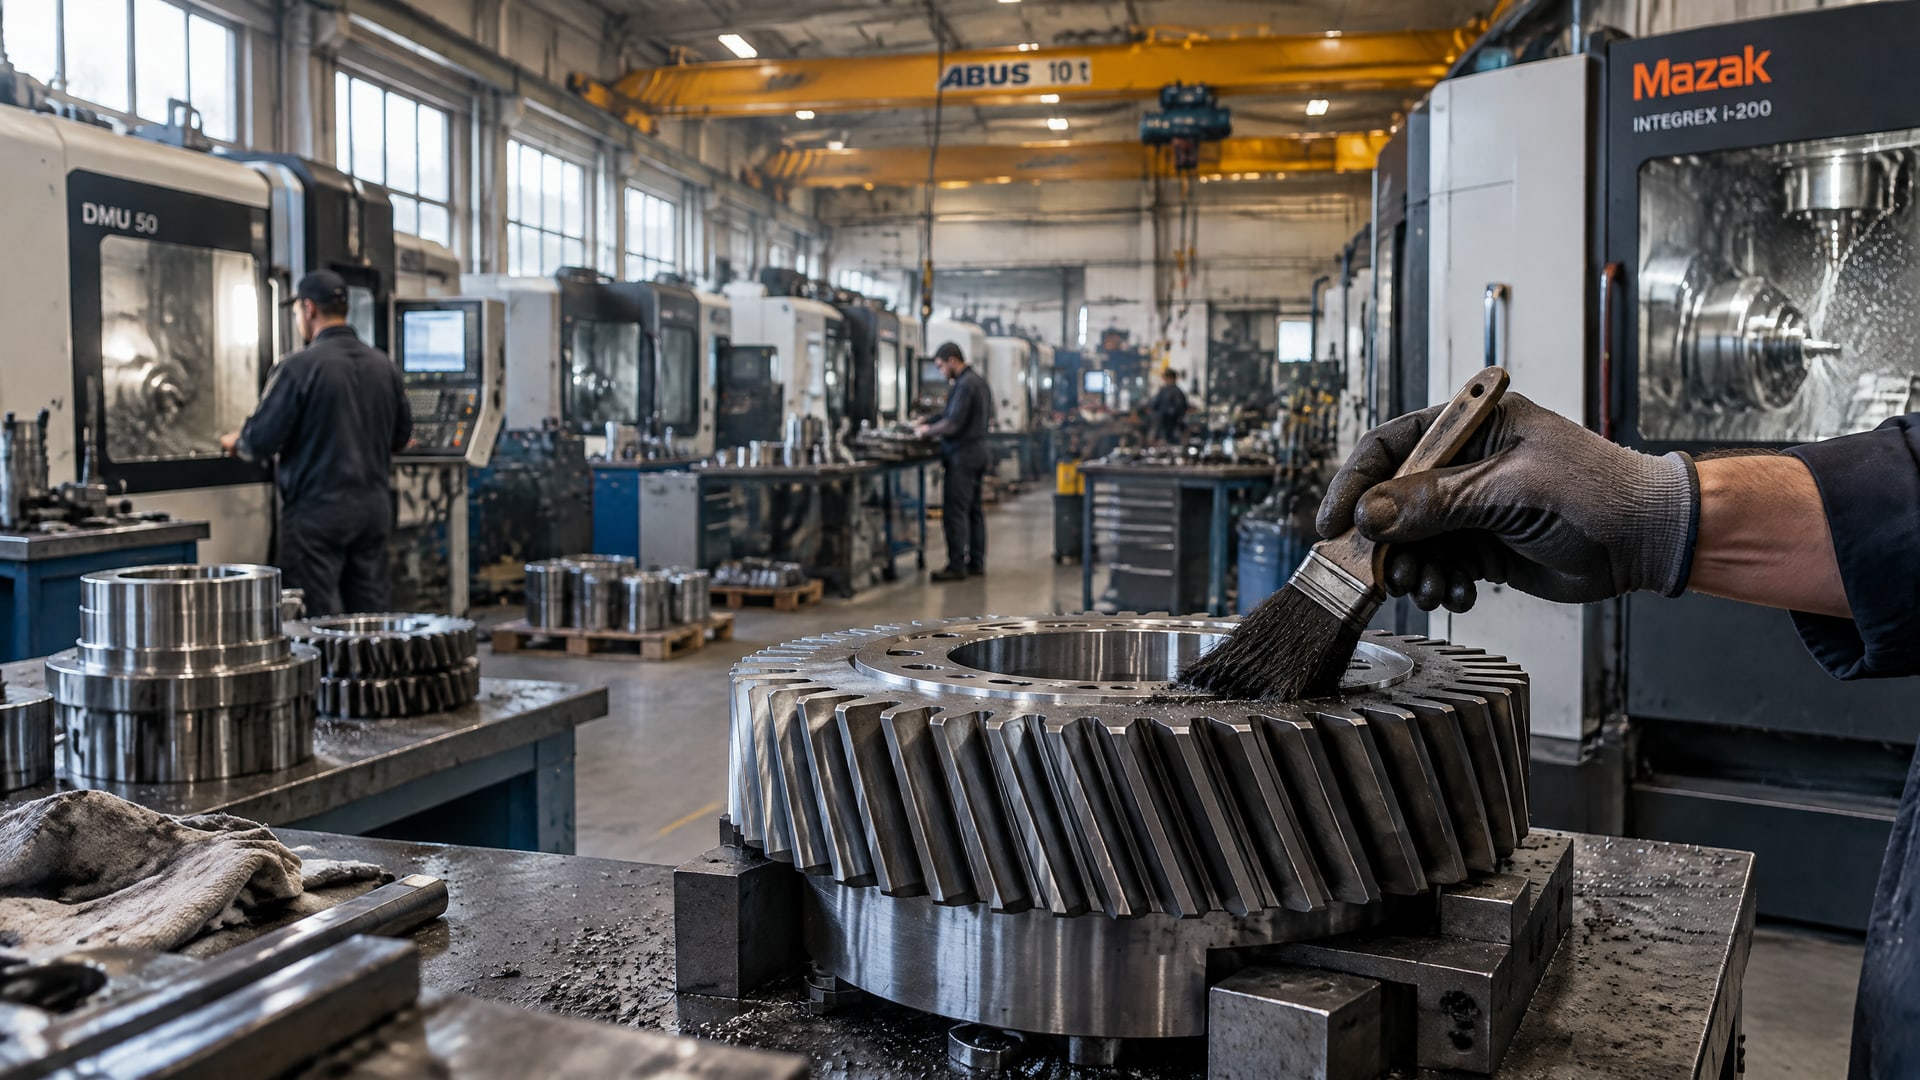
Для капризных марок стали и соединений с натягом твердую смазку выбирают по материалу контактирующих деталей, условиям трения и способу нанесения. При запрессовке особенно важны подготовка поверхности, адгезия покрытия и его толщина: избыточно толстая или мягкая пленка может разрушиться во время сборки. Поэтому сначала определяют задачу и параметры соединения, а затем выбирают порошок, сухую пленку или покрытие.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые подбирают смазку для стали, снижают риск заедания и задиров или ищут решение для монтажа с натягом. Разберем виды твердых смазок, требования к нанесению и испытаниям, а также объясним, почему форма выпуска, например карандаш или шприц, сама по себе не подтверждает пригодность материала для конкретного узла.
Виды твердых смазок и их применение
Твердые смазки различаются по составу и механизму работы.
К основным группам относят углеродные материалы, дихалькогениды переходных металлов, полимеры и композиты, а также мягкие металлы. Среди примеров - графит, MoS₂, WS₂, PTFE, нитрид бора, серебро и золото. Они могут наноситься как порошок или сухой слой, а также входить в состав тонкого покрытия.
В зоне скольжения твердый смазочный материал должен снижать сопротивление сдвигу, удерживаться на поверхности и быть совместимым с материалом пары трения. Поэтому смазка для стали подбирается не только по марке стали: имеет значение и ответная деталь. Для металлической пары антифрикционные свойства часто связывают с MoS₂, но это не означает, что он подходит для любого соединения и любых условий.
| Вид твердой смазки | Примеры | Что учитывать при выборе |
|---|---|---|
| Углеродные материалы | Графит | Совместимость с материалами пары и условиями работы |
| Дихалькогениды переходных металлов | MoS₂, WS₂ | Нагрузка, температура, среда и адгезия покрытия |
| Полимеры и композиты | PTFE | Состав системы и поведение покрытия в конкретном контакте |
| Мягкие металлы | Серебро, золото | Совместимость с поверхностями и условиями применения |
Называть все эти материалы «твердыми пластичными смазками» некорректно. Твердая смазка может быть сухим порошком или пленкой, а пластичность относится к консистенции смазочного материала. Для пластичных смазок применяют классификацию NLGI, но она сама по себе не описывает адгезию, состав или пригодность покрытия для посадки с натягом.
До выбора полезно уточнить, как будет работать узел: при скольжении, в условиях граничного трения или преимущественно во время монтажа. Затем проверяют совместимость материалов, требуемый способ нанесения и требования к защите от коррозии. Если в процессе возможны частицы износа, следует учесть и риск их образования: для сухих пленок это отдельный фактор оценки.
Как выбрать твердую смазку для стали
Подбор начинают с контактной пары, а не с названия смазочного материала.
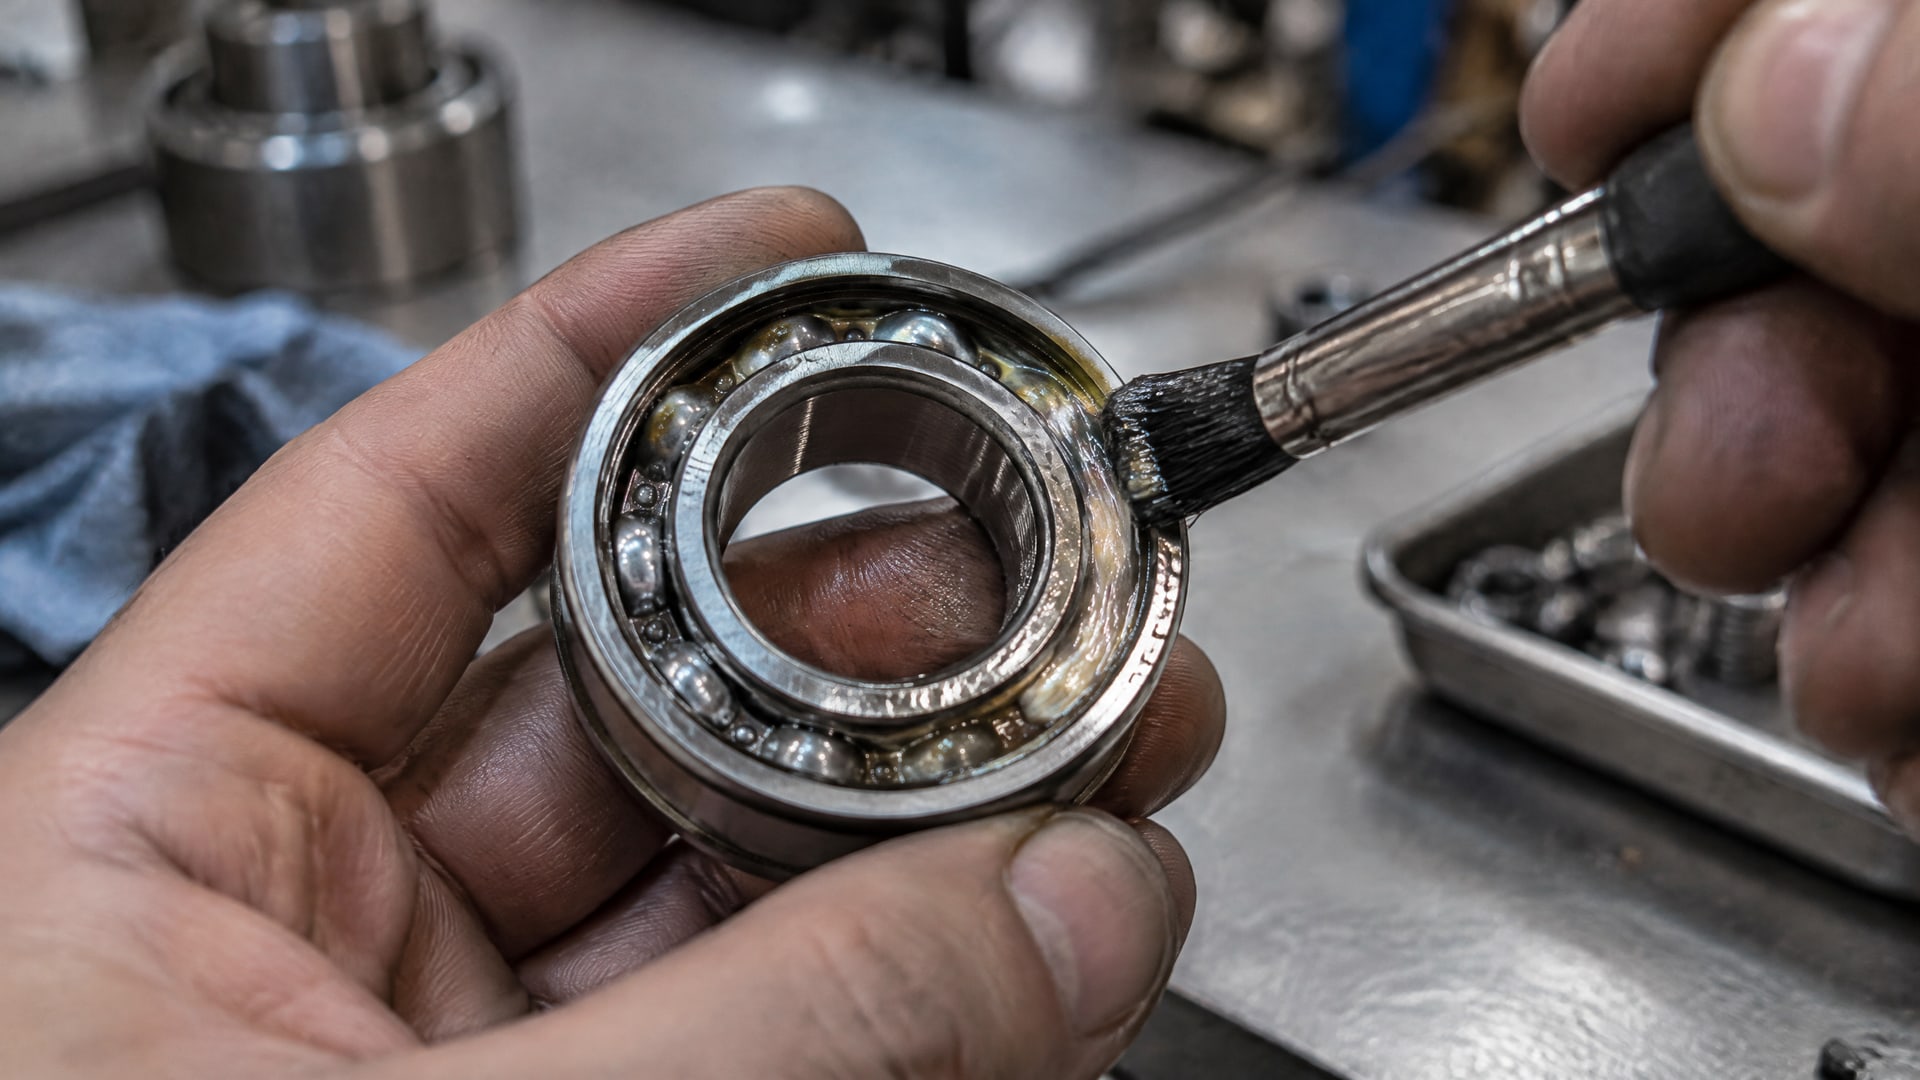
Учитывают марку стали, материал ответной детали, состояние поверхности, нагрузку, температуру и окружающую среду. Для «капризной» стали важно дополнительно оценить химическую совместимость покрытия и вероятность коррозионного воздействия или образования нежелательных остатков.
Следующий вопрос - режим трения. Для сухого или пограничного трения рассматривают системы на основе MoS₂, графита, WS₂ или PTFE, но подходящий вариант зависит от условий работы. Одинаковый состав может вести себя по-разному при изменении нагрузки, температуры или материала контактирующих поверхностей. Поэтому нельзя считать, что твердая смазка с известным компонентом автоматически подойдет для конкретной стали.
Поверхность перед нанесением необходимо подготовить по требованиям выбранной технологии. Состояние основания влияет на сцепление покрытия и его ресурс. Также проверяют совместимость предварительной обработки с покрытием и всей парой трения. Если эти параметры не учесть, хорошие свойства материала сами по себе не гарантируют стабильной работы узла.
При оценке решения полезно разделить требования к покрытию на несколько групп:
соответствие материалам обеих деталей;
пригодность для фактического режима трения;
требуемая адгезия к подготовленной поверхности;
допустимая толщина слоя;
поведение при износе и возможность образования частиц;
необходимость дополнительной защиты от коррозии.
Здесь важна практическая проверка на представительном образце или узле: она помогает оценить не только трение, но и результат нанесения и сборки. Если контакт работает под нагрузкой, отдельно проверяют несущую способность покрытия. Для ряда систем предусмотрены испытания на износостойкость, адгезию, несущую способность и защиту в солевом тумане. Конкретный набор испытаний выбирают под требования изделия, а не по одному показателю из описания материала.
Смазка при натяге: толщина, адгезия и сборка
При посадке с натягом смазка должна выполнять монтажную функцию, не нарушая геометрию соединения.
Избыточно толстая пленка может интенсивно изнашиваться во время запрессовки, пока не будет снят натяг. Слишком мягкое покрытие также может разрушиться при сборке. Поэтому смазка при натяге требует контроля нанесения, а не простого увеличения количества материала.
В одном из технических материалов для покрытия приведен ориентир толщины около 0,3 mil ± 0,1 mil, что соответствует примерно 7,6 ± 2,5 мкм. В пересчете это диапазон около 0,2-0,4 mil, или примерно 5,1-10,1 мкм. Это пример для конкретного технического контекста, а не универсальный допуск для любых сталей и посадок. Фактическую толщину нужно сверять с требованиями к изделию и выбранной технологии.
Для деталей с натягом недостаточно знать коэффициент трения. Важны адгезия пленки, устойчивость к износу во время монтажа и совместимость с поверхностями. Если покрытие наносят заранее, необходимо учитывать его состояние к моменту сборки. При смене подготовки поверхности, способа нанесения или состава пары результат может измениться, поэтому параметры процесса следует фиксировать и проверять.
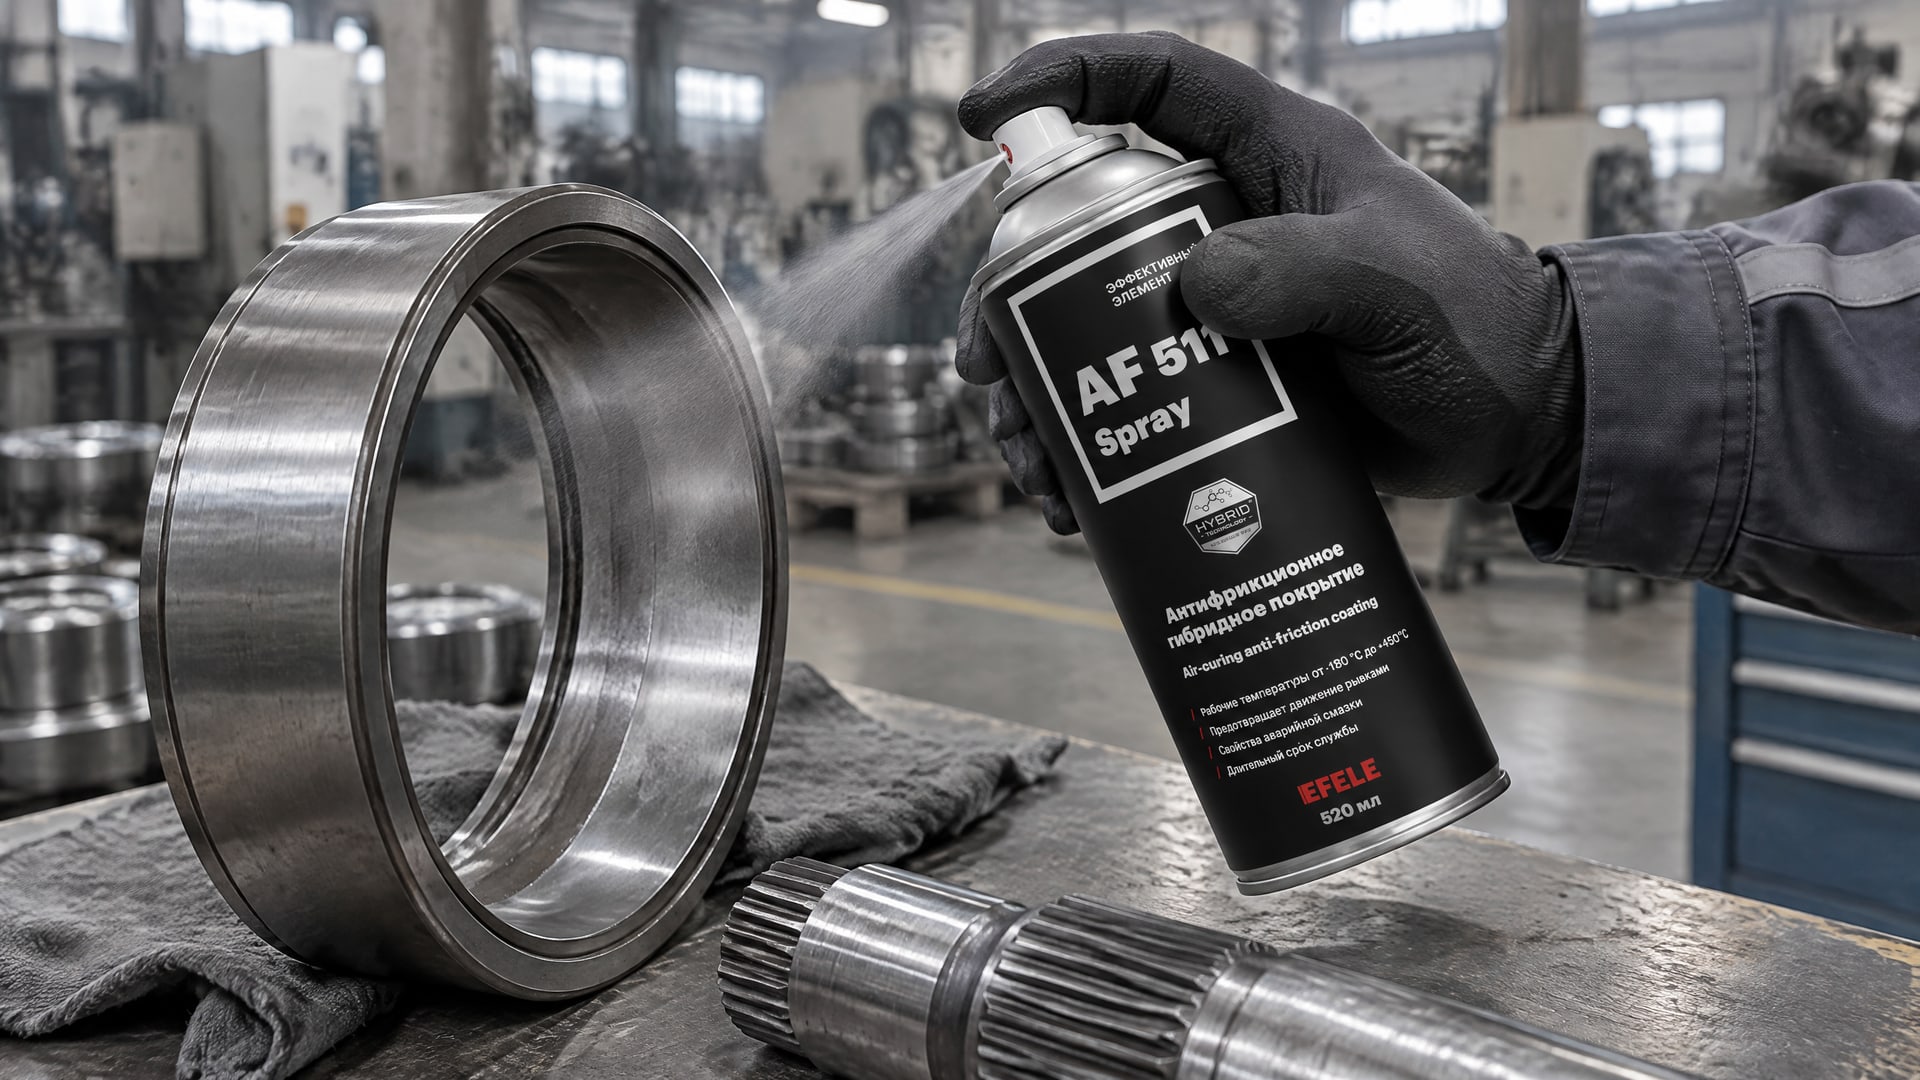
При сухом смазывании на деталях сложной формы или в узлах, где применение жидкого материала затруднено, рабочим решением может стать антифрикционное гибридное покрытие EFELE AF-511 Spray. Оно отверждается при комнатной температуре и рассчитано на работу в широком температурном диапазоне. Для соединения с натягом при этом отдельно контролируют подготовку основания и толщину пленки: само наличие покрытия не отменяет требований к посадке.
Перед внедрением покрытия стоит согласовать технологию нанесения и сборки с конструкторскими требованиями. Важно проверить, сохраняется ли нужная геометрия после нанесения и не ухудшается ли состояние пленки при запрессовке. Для ответственных соединений испытание должно воспроизводить условия монтажа, а не ограничиваться оценкой покрытия на плоском образце.
Карандаш твердой смазки и шприц: что говорит форма нанесения
Карандаш твердой смазки и шприц для твердой смазки - это обозначения форм нанесения или подачи.
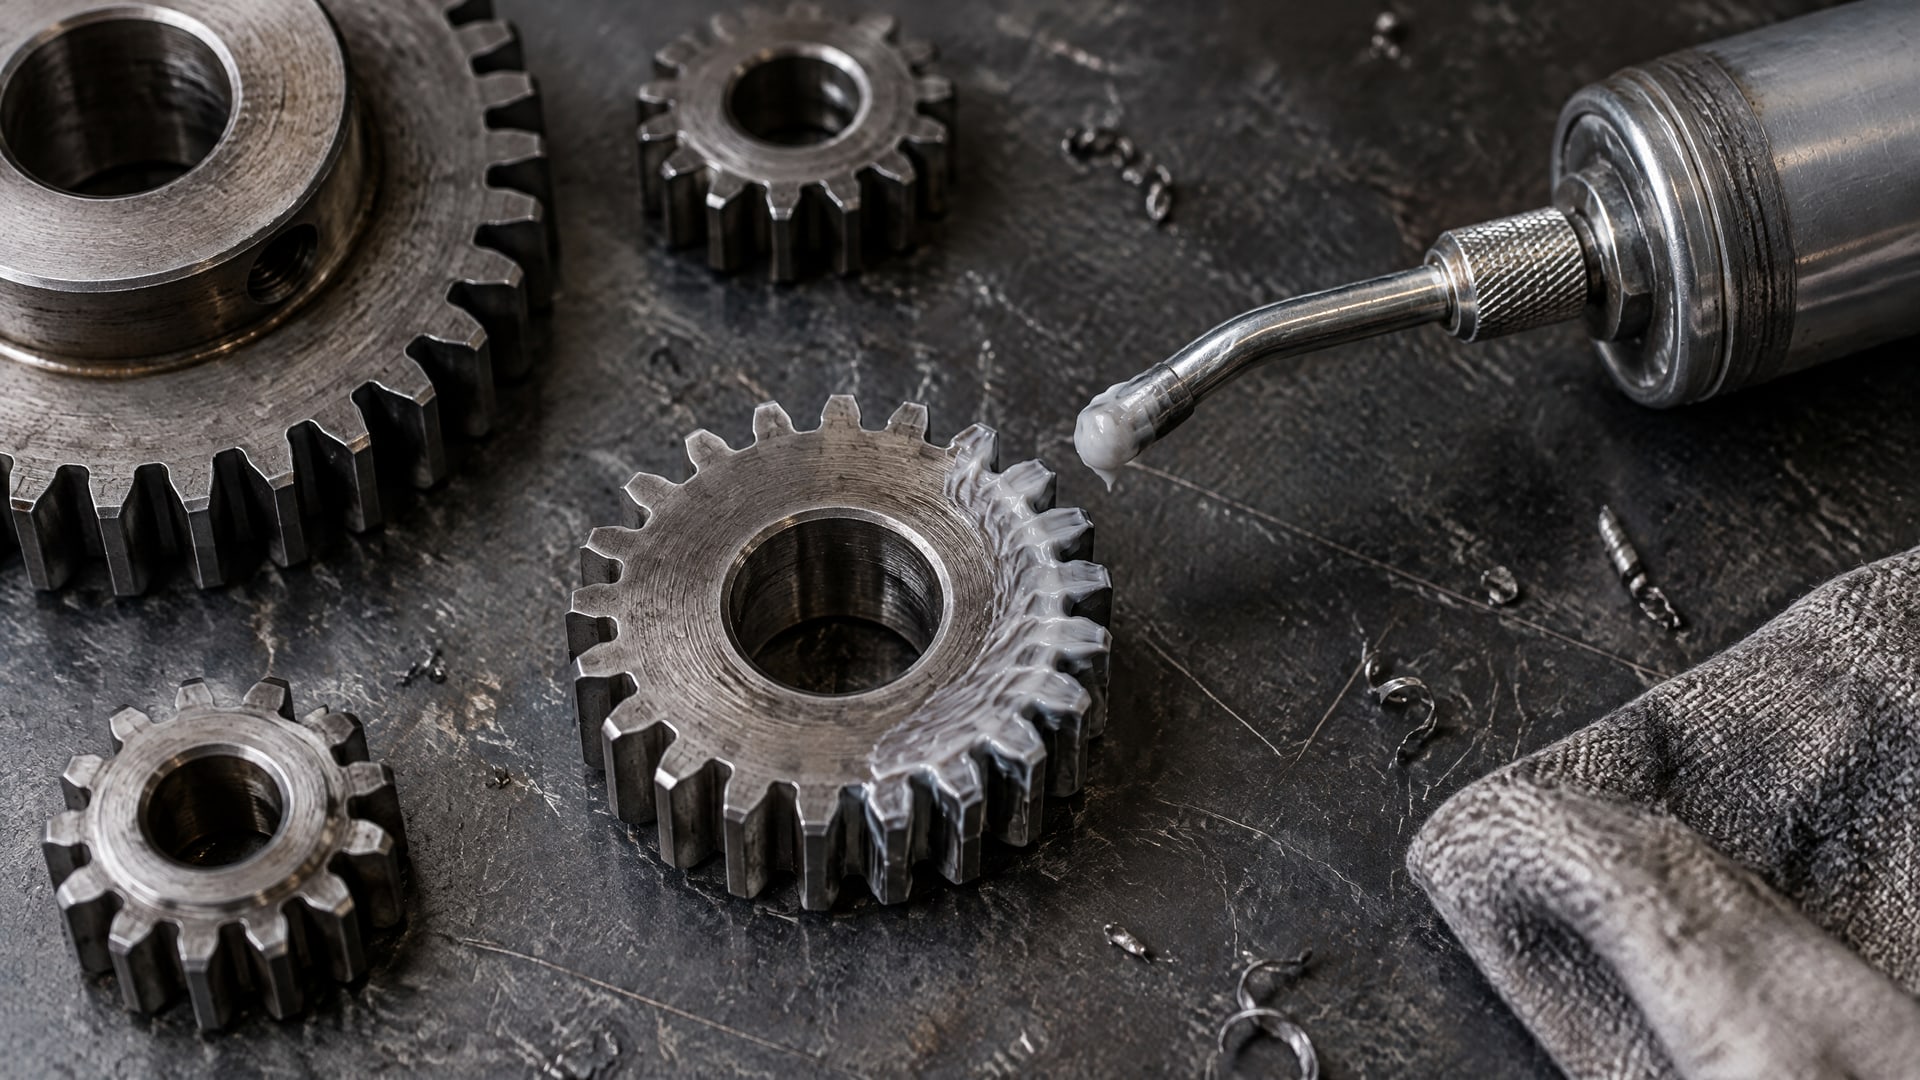
По ним нельзя определить, какой материал находится внутри, для какой пары трения он предназначен и как его применять. При выборе нужно сверяться с составом и назначением, а также с требованиями к поверхности, режиму работы и способу нанесения.
Порошок, сухая пленка и покрытие требуют разных операций. Порошковую смазку нельзя автоматически считать заменой отверждаемому покрытию, а удобство подачи через шприц не подтверждает пригодность материала для сборки с натягом. Аналогично карандаш может быть удобен для локального нанесения, но сам формат не сообщает о толщине получаемого слоя, адгезии или стойкости к износу.
При закупке снабженцу полезно запросить техническое описание, где указаны назначение материала и рекомендации по нанесению. Инженеру следует проверить совместимость с материалами узла и требованиями сборочного процесса. Если данных о толщине пленки или поведении при запрессовке нет, не следует делать вывод о пригодности только по форме упаковки или названию.
Для выбора также разделяют твердые смазки и пластичные смазочные материалы. Классификация NLGI относится к консистенции пластичной смазки и помогает оценивать ее подачу, но не характеризует твердое покрытие. Если в описании фигурирует твердая пластичная смазка, уточняют, идет ли речь о пластичном материале, твердой смазочной фазе или отверждаемом слое. Это помогает избежать ошибки при сравнении разных типов продуктов.
Отверждение твердой смазки и контроль качества покрытия
Отверждение твердой смазки - часть технологического процесса, а не формальность после нанесения.
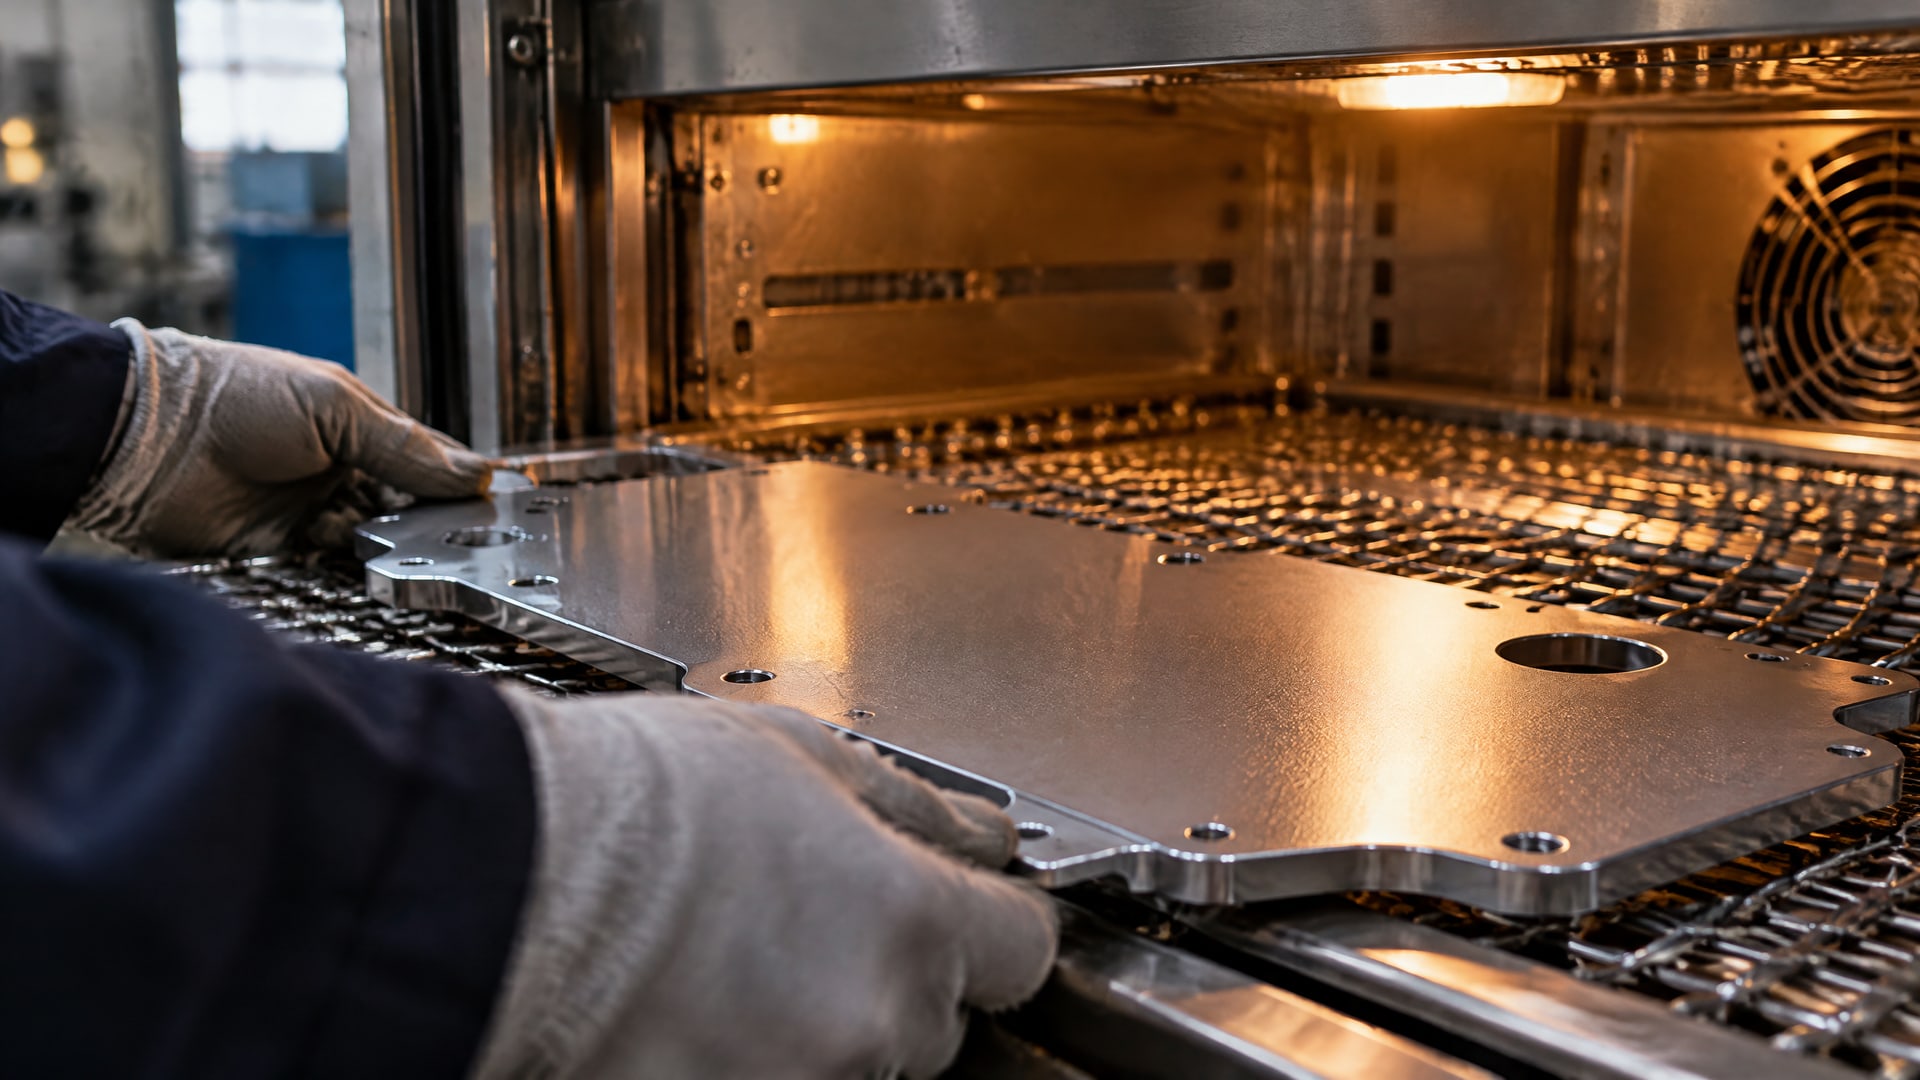
Для покрытия, которое должно сформировать сухую пленку, необходимо соблюдать предусмотренный способ подготовки поверхности и режим отверждения. Если нарушить технологию, адгезия и ресурс покрытия могут снизиться. Конкретный режим нельзя переносить с одного состава на другой без подтверждения.
Контроль качества начинают с поверхности основания и равномерности нанесения. Затем оценивают толщину пленки и ее сцепление с материалом. Для соединения с натягом дополнительно проверяют, как покрытие переносит монтаж и сохраняет ли требуемое состояние после запрессовки. Если условия эксплуатации предполагают воздействие коррозионной среды, рассматривают соответствующие испытания на защиту от коррозии.
Для твердосмазочных покрытий применяют испытания на износостойкость, адгезию, несущую способность и защиту в солевом тумане. Эти показатели отвечают на разные вопросы: удерживается ли покрытие на поверхности, как долго оно работает, какую нагрузку выдерживает и насколько защищает от коррозионного воздействия. Нельзя считать один результат достаточным подтверждением пригодности для узла с натягом.
Перед запуском процесса в производство фиксируют требования к подготовке поверхности, нанесению и отверждению. Затем проверяют покрытие в условиях, близких к реальной сборке и эксплуатации. Если меняются материал деталей, режим нанесения или параметры посадки, результаты прежней проверки не следует автоматически переносить на новую конфигурацию. Такой порядок помогает отделить свойства самого материала от влияния технологии.
Частые задаваемые вопросы
Чем твердая смазка отличается от пластичной?
Твердая смазка может применяться в виде порошка, сухого слоя или тонкого покрытия. Пластичная смазка - отдельная форма смазочного материала, консистенцию которой классифицируют, в частности, по NLGI. Поэтому эти понятия не взаимозаменяемы: класс консистенции не описывает свойства сухой пленки или ее пригодность для посадки с натягом.
Как выбрать смазку для деталей с натягом?
Проверьте совместимость с материалами обеих деталей, подготовку поверхности, адгезию и допустимую толщину покрытия. Затем оцените его поведение при запрессовке: избыточно толстая или мягкая пленка может быстро изнашиваться во время сборки. Если данных по монтажу нет, пригодность следует подтвердить испытанием, воспроизводящим условия соединения.
Что важнее: состав или форма выпуска, например карандаш?
Важны состав, назначение и способ формирования рабочего слоя. Карандаш твердой смазки или шприц для твердой смазки указывают на формат нанесения, но не подтверждают совместимость со сталью и пригодность для натяга. Запросите техническое описание и проверьте требования к подготовке поверхности, толщине и условиям работы.
Как понять, что покрытие отвердилось правильно?
Ориентируйтесь на технологические требования конкретного покрытия: подготовку основания, нанесение и режим отверждения. Затем проверьте толщину и адгезию пленки, а для соединения с натягом - ее состояние после сборки. Универсального режима для всех твердых смазок нет, поэтому параметры одного состава нельзя без проверки переносить на другой.
Заключение
Твердую смазку для капризной стали выбирают по материалам контактирующей пары, режиму трения и условиям работы. Для деталей с натягом к этому добавляются требования к толщине пленки, адгезии, подготовке поверхности и поведению покрытия при запрессовке. Ни компонент в названии, ни формат нанесения сами по себе не подтверждают пригодность материала.
Следующий шаг - описать условия работы узла, материалы обеих деталей и требования к сборке, а затем сверить их с технической документацией на выбранное покрытие. Для ответственного соединения проведите проверку на образце или узле, воспроизводящем монтаж: так можно оценить не только трение, но и результат нанесения и сборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.