
Влияние толщины слоя покрытия на адгезию и посадку с натягом
Толщина защитного или функционального покрытия определяет не только его сцепление с основанием, но и способность выдерживать механические нагрузки, особенно в сборочных узлах с посадками. Адгезия — это прочность связи между покрытием и металлом, и она напрямую зависит от толщины нанесённого слоя. Слишком тонкое покрытие не обеспечивает сплошности защиты, а чрезмерно толстое снижает адгезию, приводит к неполному отверждению нижних слоёв и может нарушить допуски, критичные для посадок с натягом и переходных посадок. Эта статья раскрывает связь между толщиной слоя, адгезионной прочностью в МПа, подготовкой поверхности и влиянием на сборочные размеры — информация, необходимая инженерам, технологам и закупщикам промышленного оборудования.
Правильный выбор толщины покрытия требует понимания не только его собственных эксплуатационных свойств, но и влияния на взаимодействие деталей в узле. Когда вал с покрытием собирается в отверстие с натягом, каждый микрометр слоя имеет значение для сохранения требуемого натяга и предотвращения нарушения допусков.
Что такое адгезия покрытия и почему толщина слоя критична
Адгезия — это прочность сцепления покрытия с металлической поверхностью, выраженная в мегапаскалях (МПа). От неё зависит долговечность защиты и функциональные свойства слоя в условиях вибрации, трения и агрессивных сред.
Практические ориентиры по адгезии: - 2,0–5,0 МПа — современные антикоррозионные составы по стали; - 3–6 МПа — двухкомпонентные покрытия; - 2–3 МПа — однокомпонентные составы; - 1,5–2,0 МПа — минимальные требования для промышленных полов и защиты по бетону.
Толщина слоя прямо влияет на достижение и сохранение этих показателей. Если слой наносится слишком толстым за один раз — более 100 мкм — растворители испаряются медленно, нижние слои отверждаются неполностью, возникают внутренние напряжения. Результат: адгезия падает, слой отслаивается. С другой стороны, недостаточно толстый слой может не обеспечить сплошного покрытия и заданного уровня защиты. Оптимум достигается многослойным нанесением тонких проходов в соответствии с техническим регламентом производителя.
Пескоструйная обработка металла и её роль в адгезии
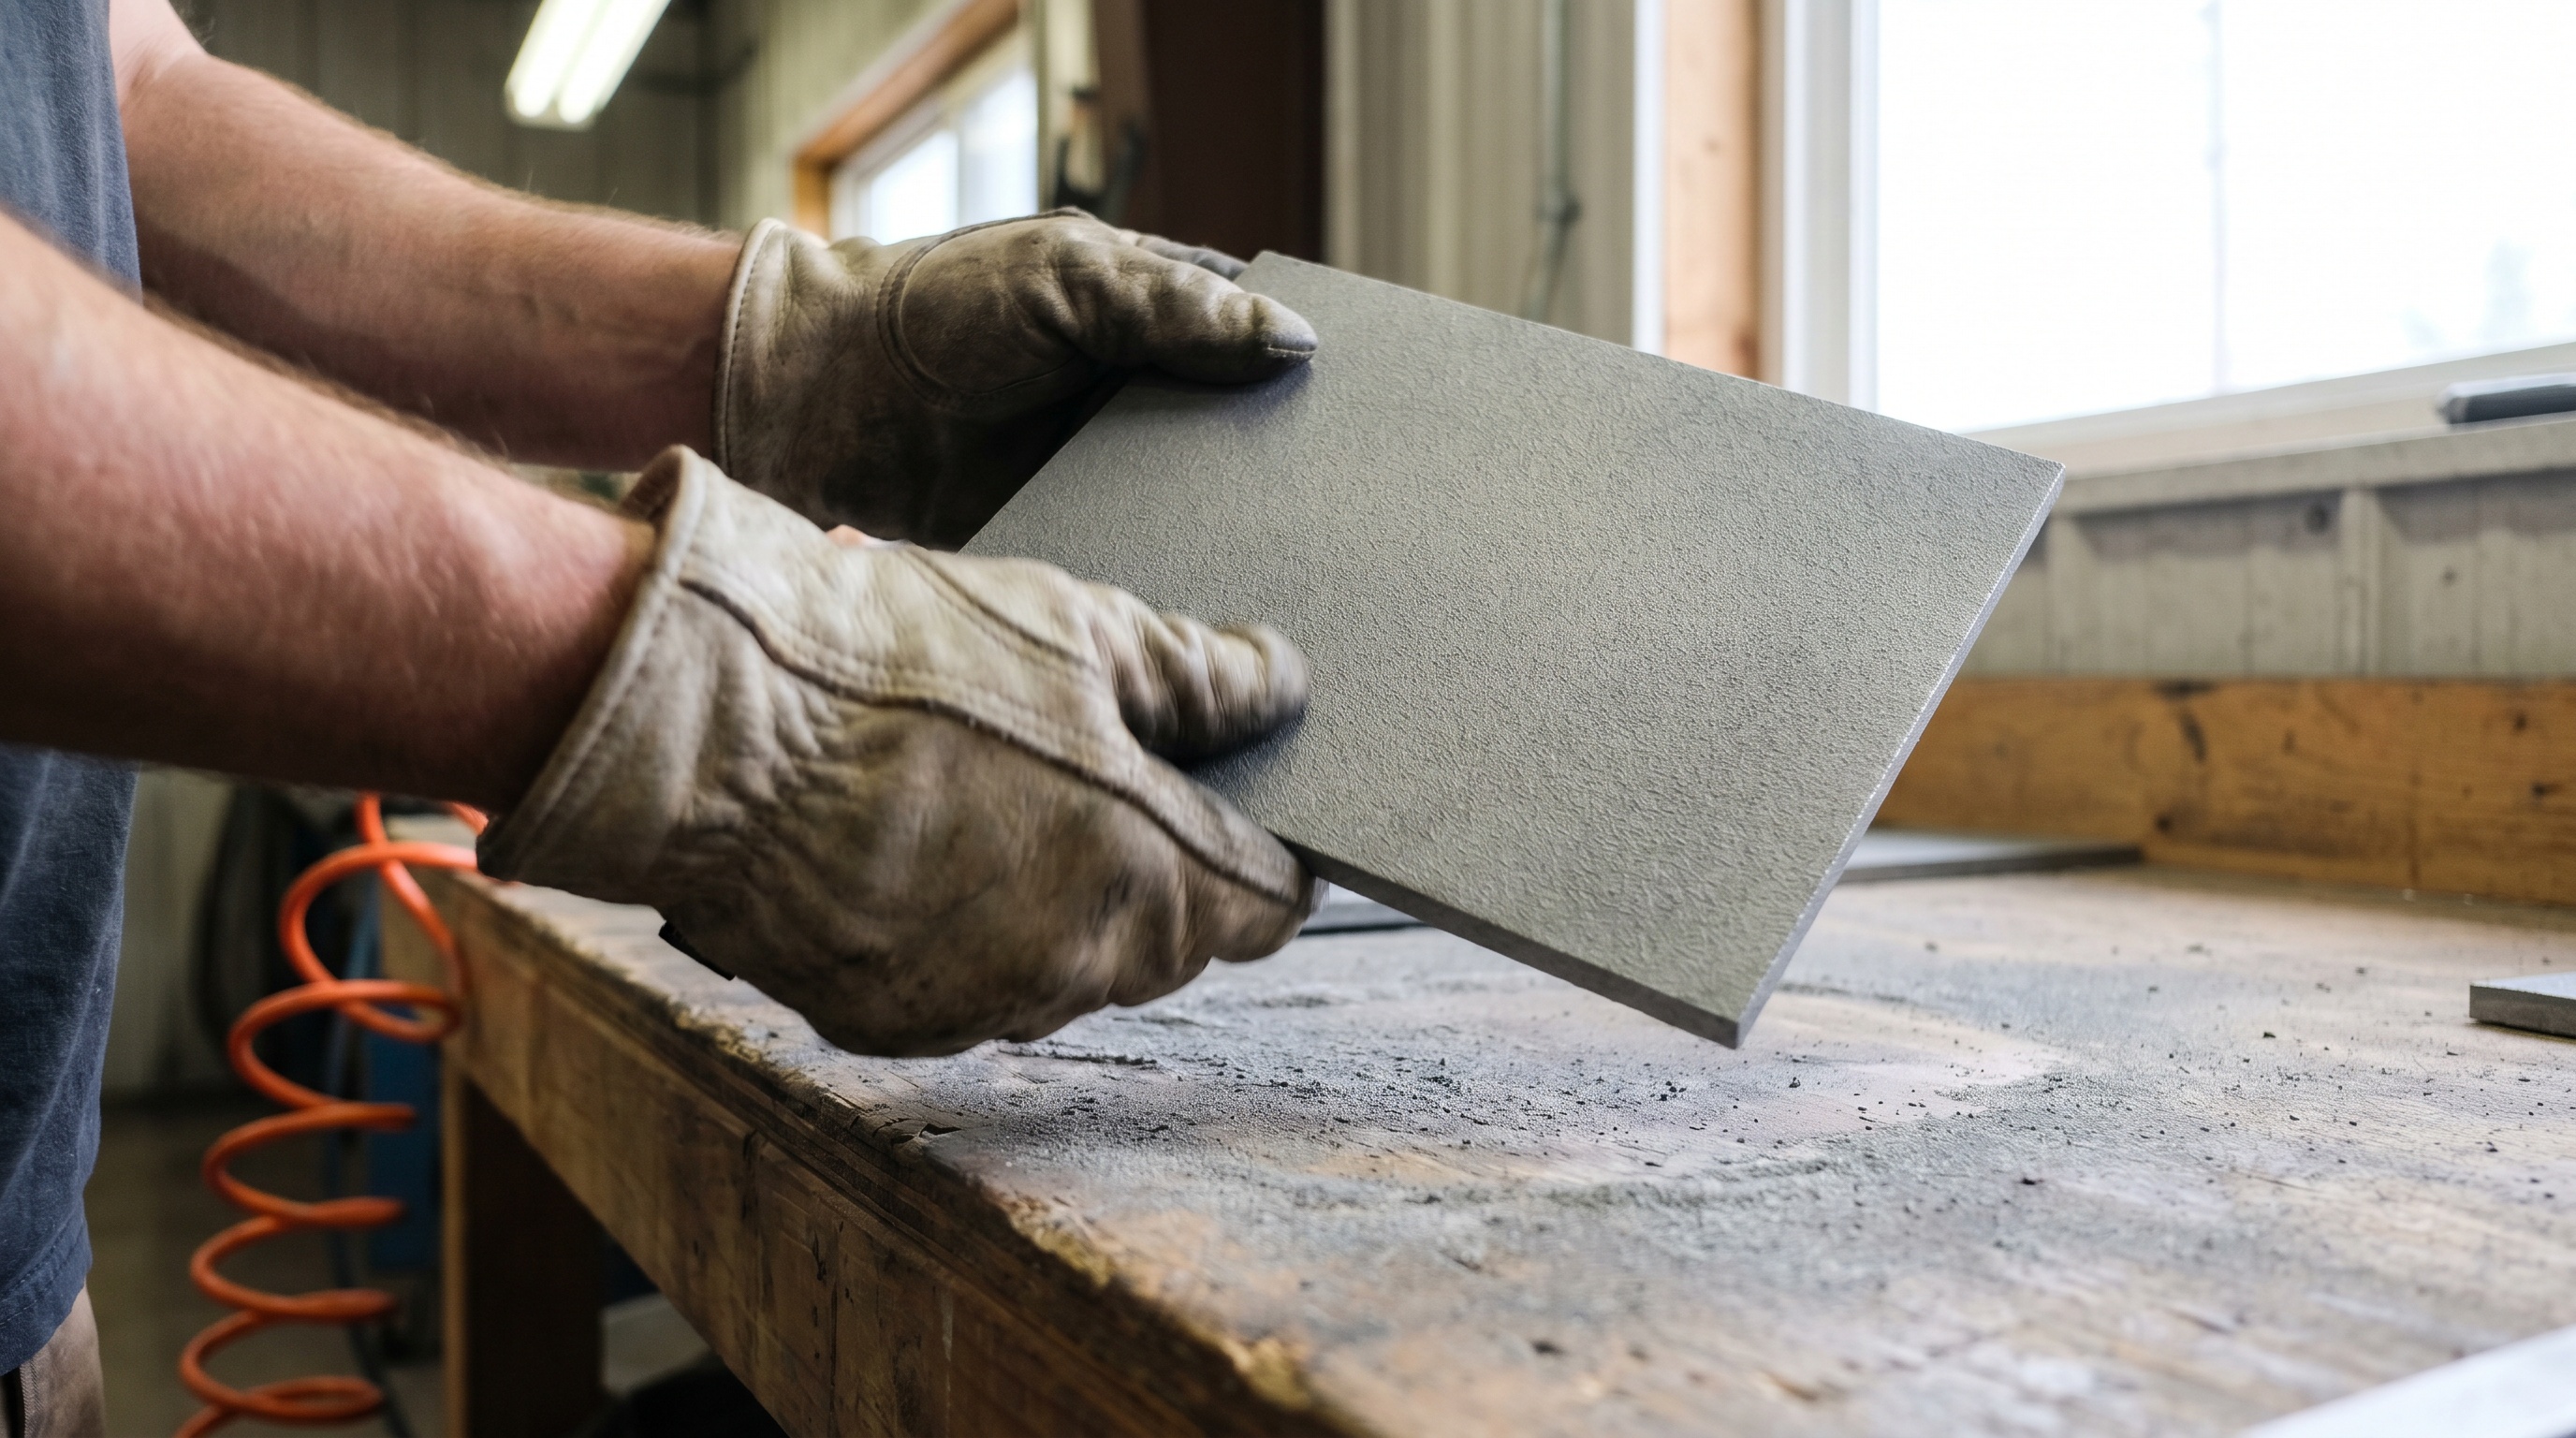
Прежде чем наносить покрытие, поверхность металла должна быть подготовлена. Гладкие заводские поверхности имеют низкую адгезию с любым покрытием; без механического сцепления даже качественный лакокрасочный материал отслаивается.
Пескоструйная обработка металла — один из самых эффективных методов подготовки. Она удаляет окислы, загрязнения, остатки старого покрытия и одновременно формирует нужную шероховатость поверхности.
Рекомендуемые параметры шероховатости: - 40–70 мкм — достаточна для большинства грунтовочных покрытий и однослойных систем; - более 70 мкм — требуется для толстослойных систем свыше 500 мкм; - свыше этого диапазона увеличение шероховатости обычно не улучшает адгезию, но повышает расход материала.
После пескоструйной обработки поверхность должна быть сухой и обезжиренной. Загрязнения, пыль и влага, попавшие на подготовленный металл, мгновенно снижают адгезию, поэтому нанесение покрытия нужно выполнять в течение нескольких часов после обработки.
Как толщина покрытия влияет на посадки с натягом и допуски
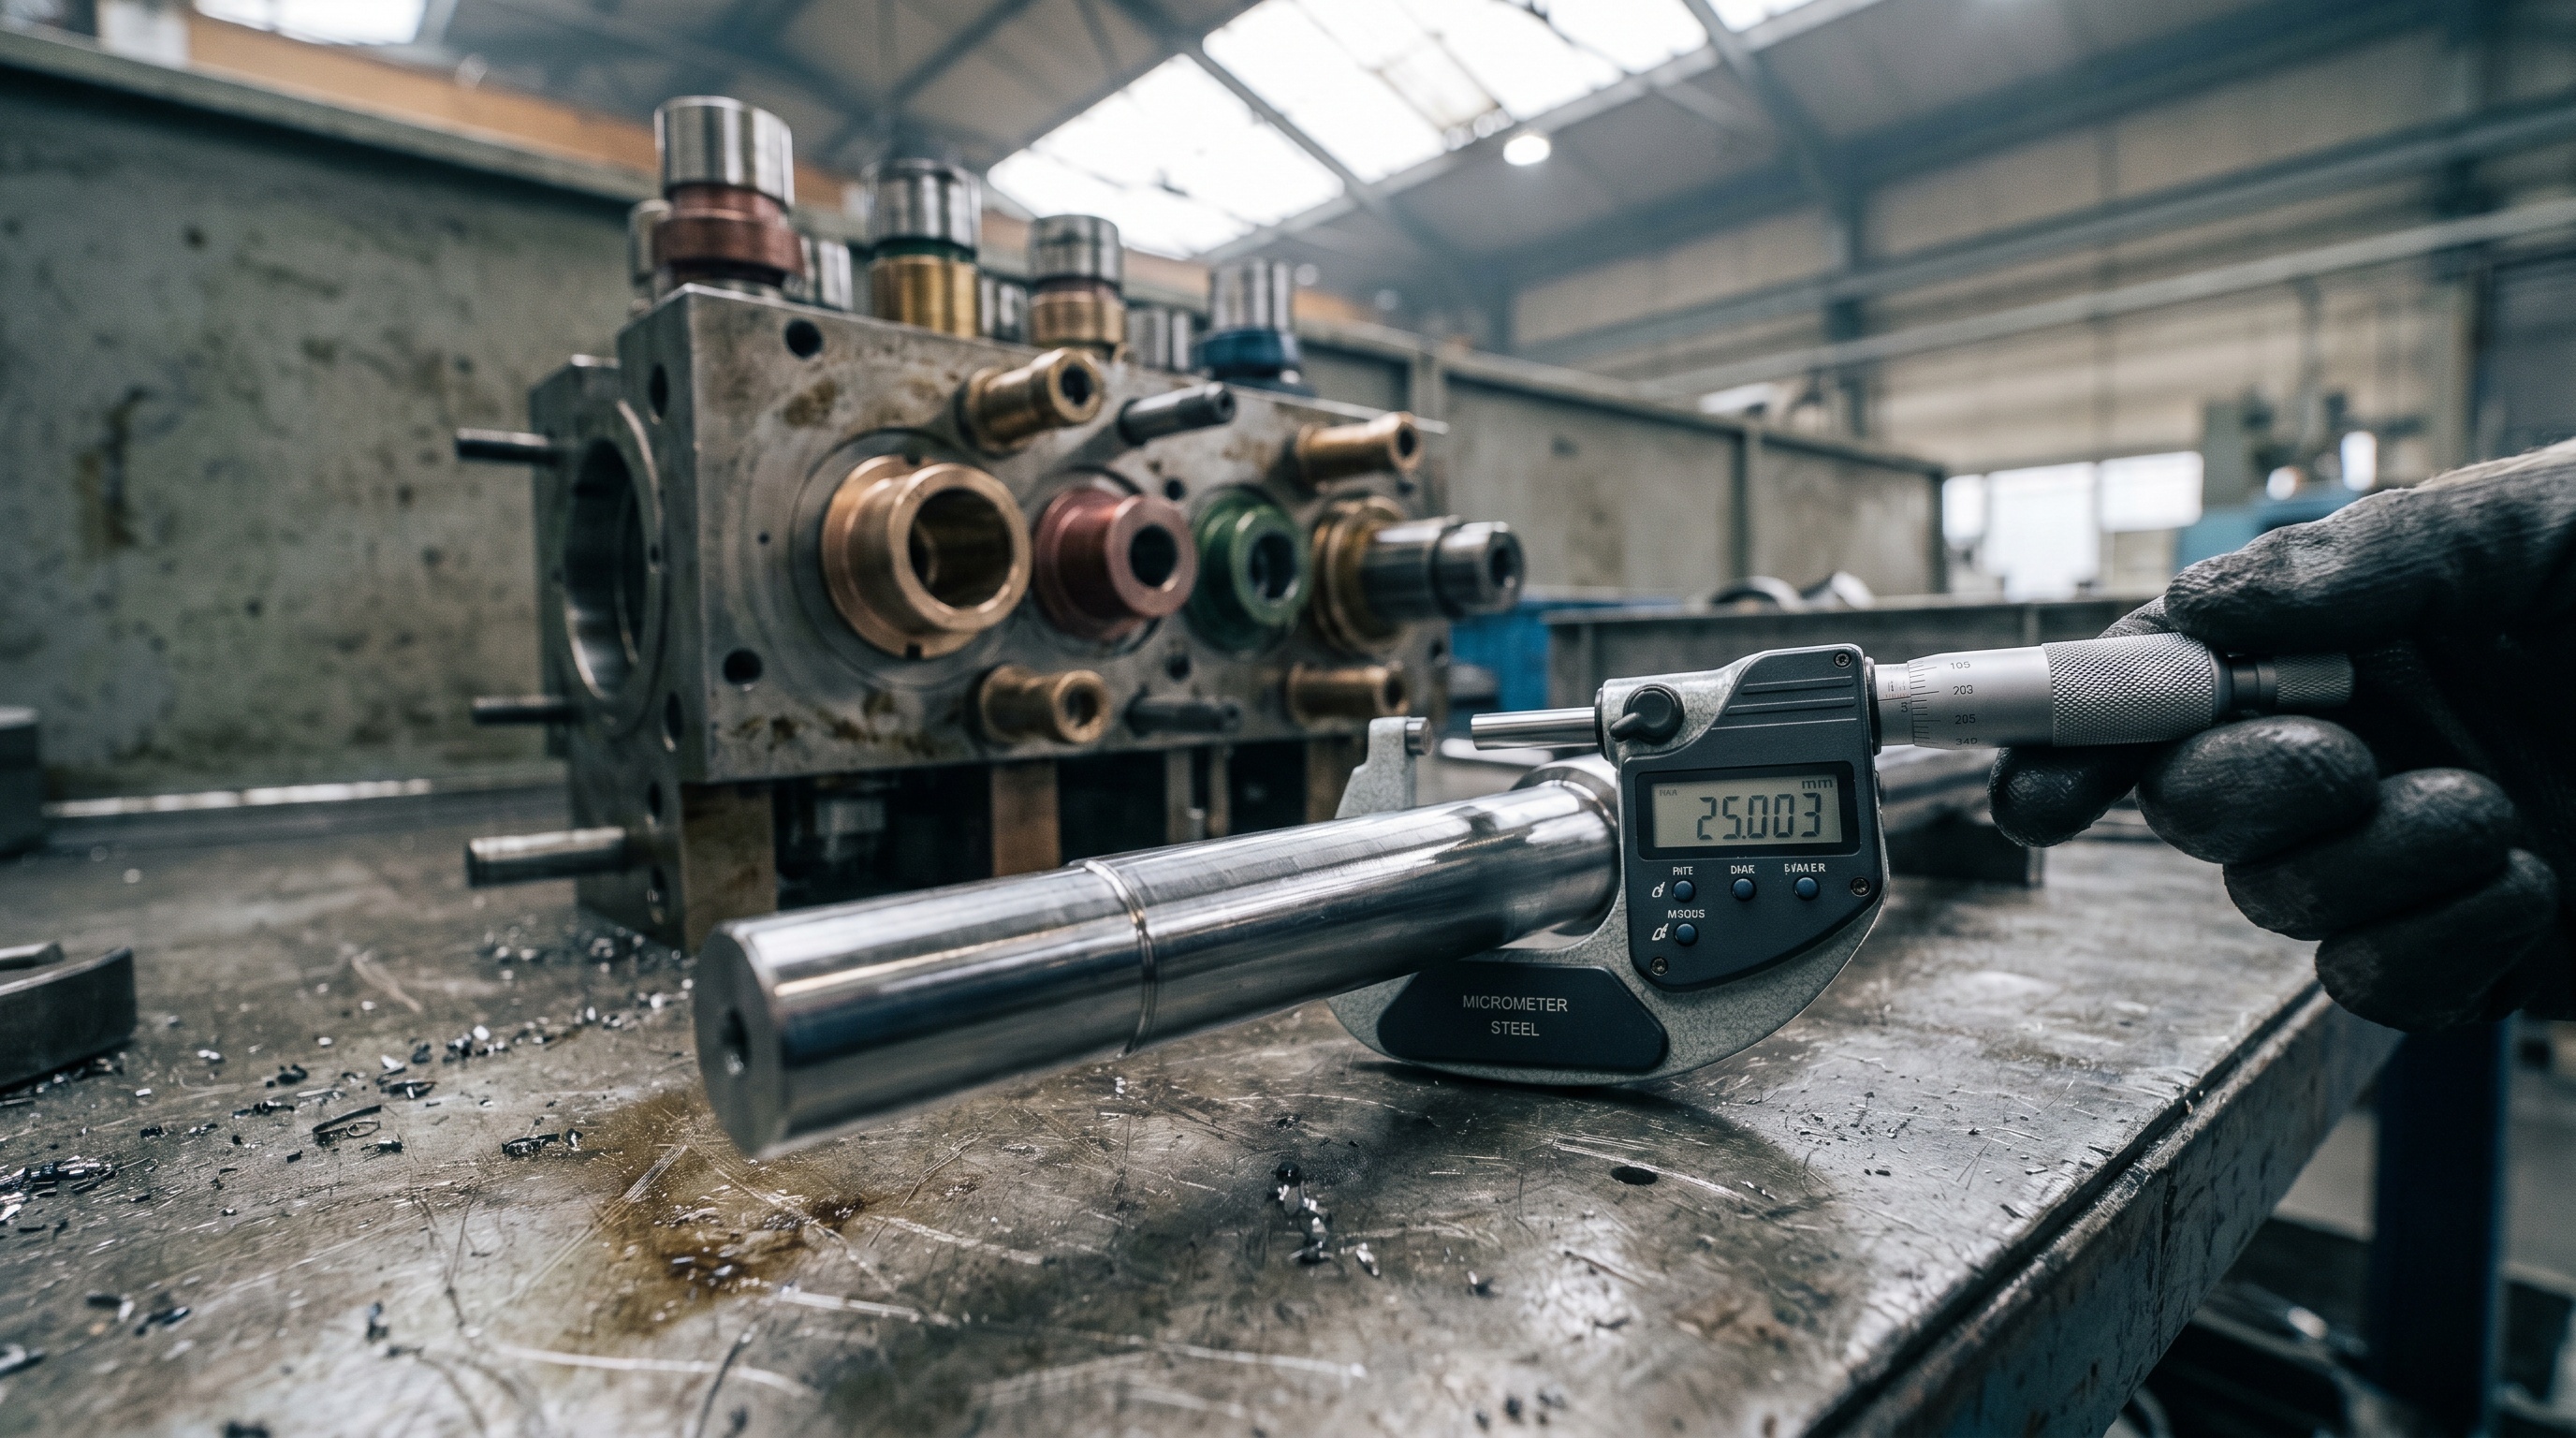
В промышленности детали часто собираются с посадками с натягом или переходными посадками. Вал с покрытием вставляется в отверстие так, чтобы обеспечить плотное соединение без зазора. Если покрытие наносится без учёта допусков посадок, может произойти одно из двух:
Слой слишком толстый: - Натяг уменьшается или исчезает; - Посадка теряет прочность; - При сборке возникают дополнительные механические нагрузки.
Слой неравномерный: - На одних участках натяг сохраняется, на других — исчезает; - Возникают внутренние напряжения и риск микроподвижности в узле.
Поэтому при выборе толщины покрытия инженеры учитывают: - Исходные размеры детали и поля допусков посадок с натягом; - Требуемую рабочую толщину слоя (обычно 50–150 мкм в зависимости от функции); - Необходимость равномерного нанесения.
Переходные посадки и посадки с зазором и натягом требуют особого внимания, так как допуски в них уже узкие, и толщина покрытия может критически повлиять на функциональность узла. Поле допусков посадок с натягом должно учитывать максимальную толщину слоя.
Методы контроля адгезии: решетчатый надрез и метод отрыва
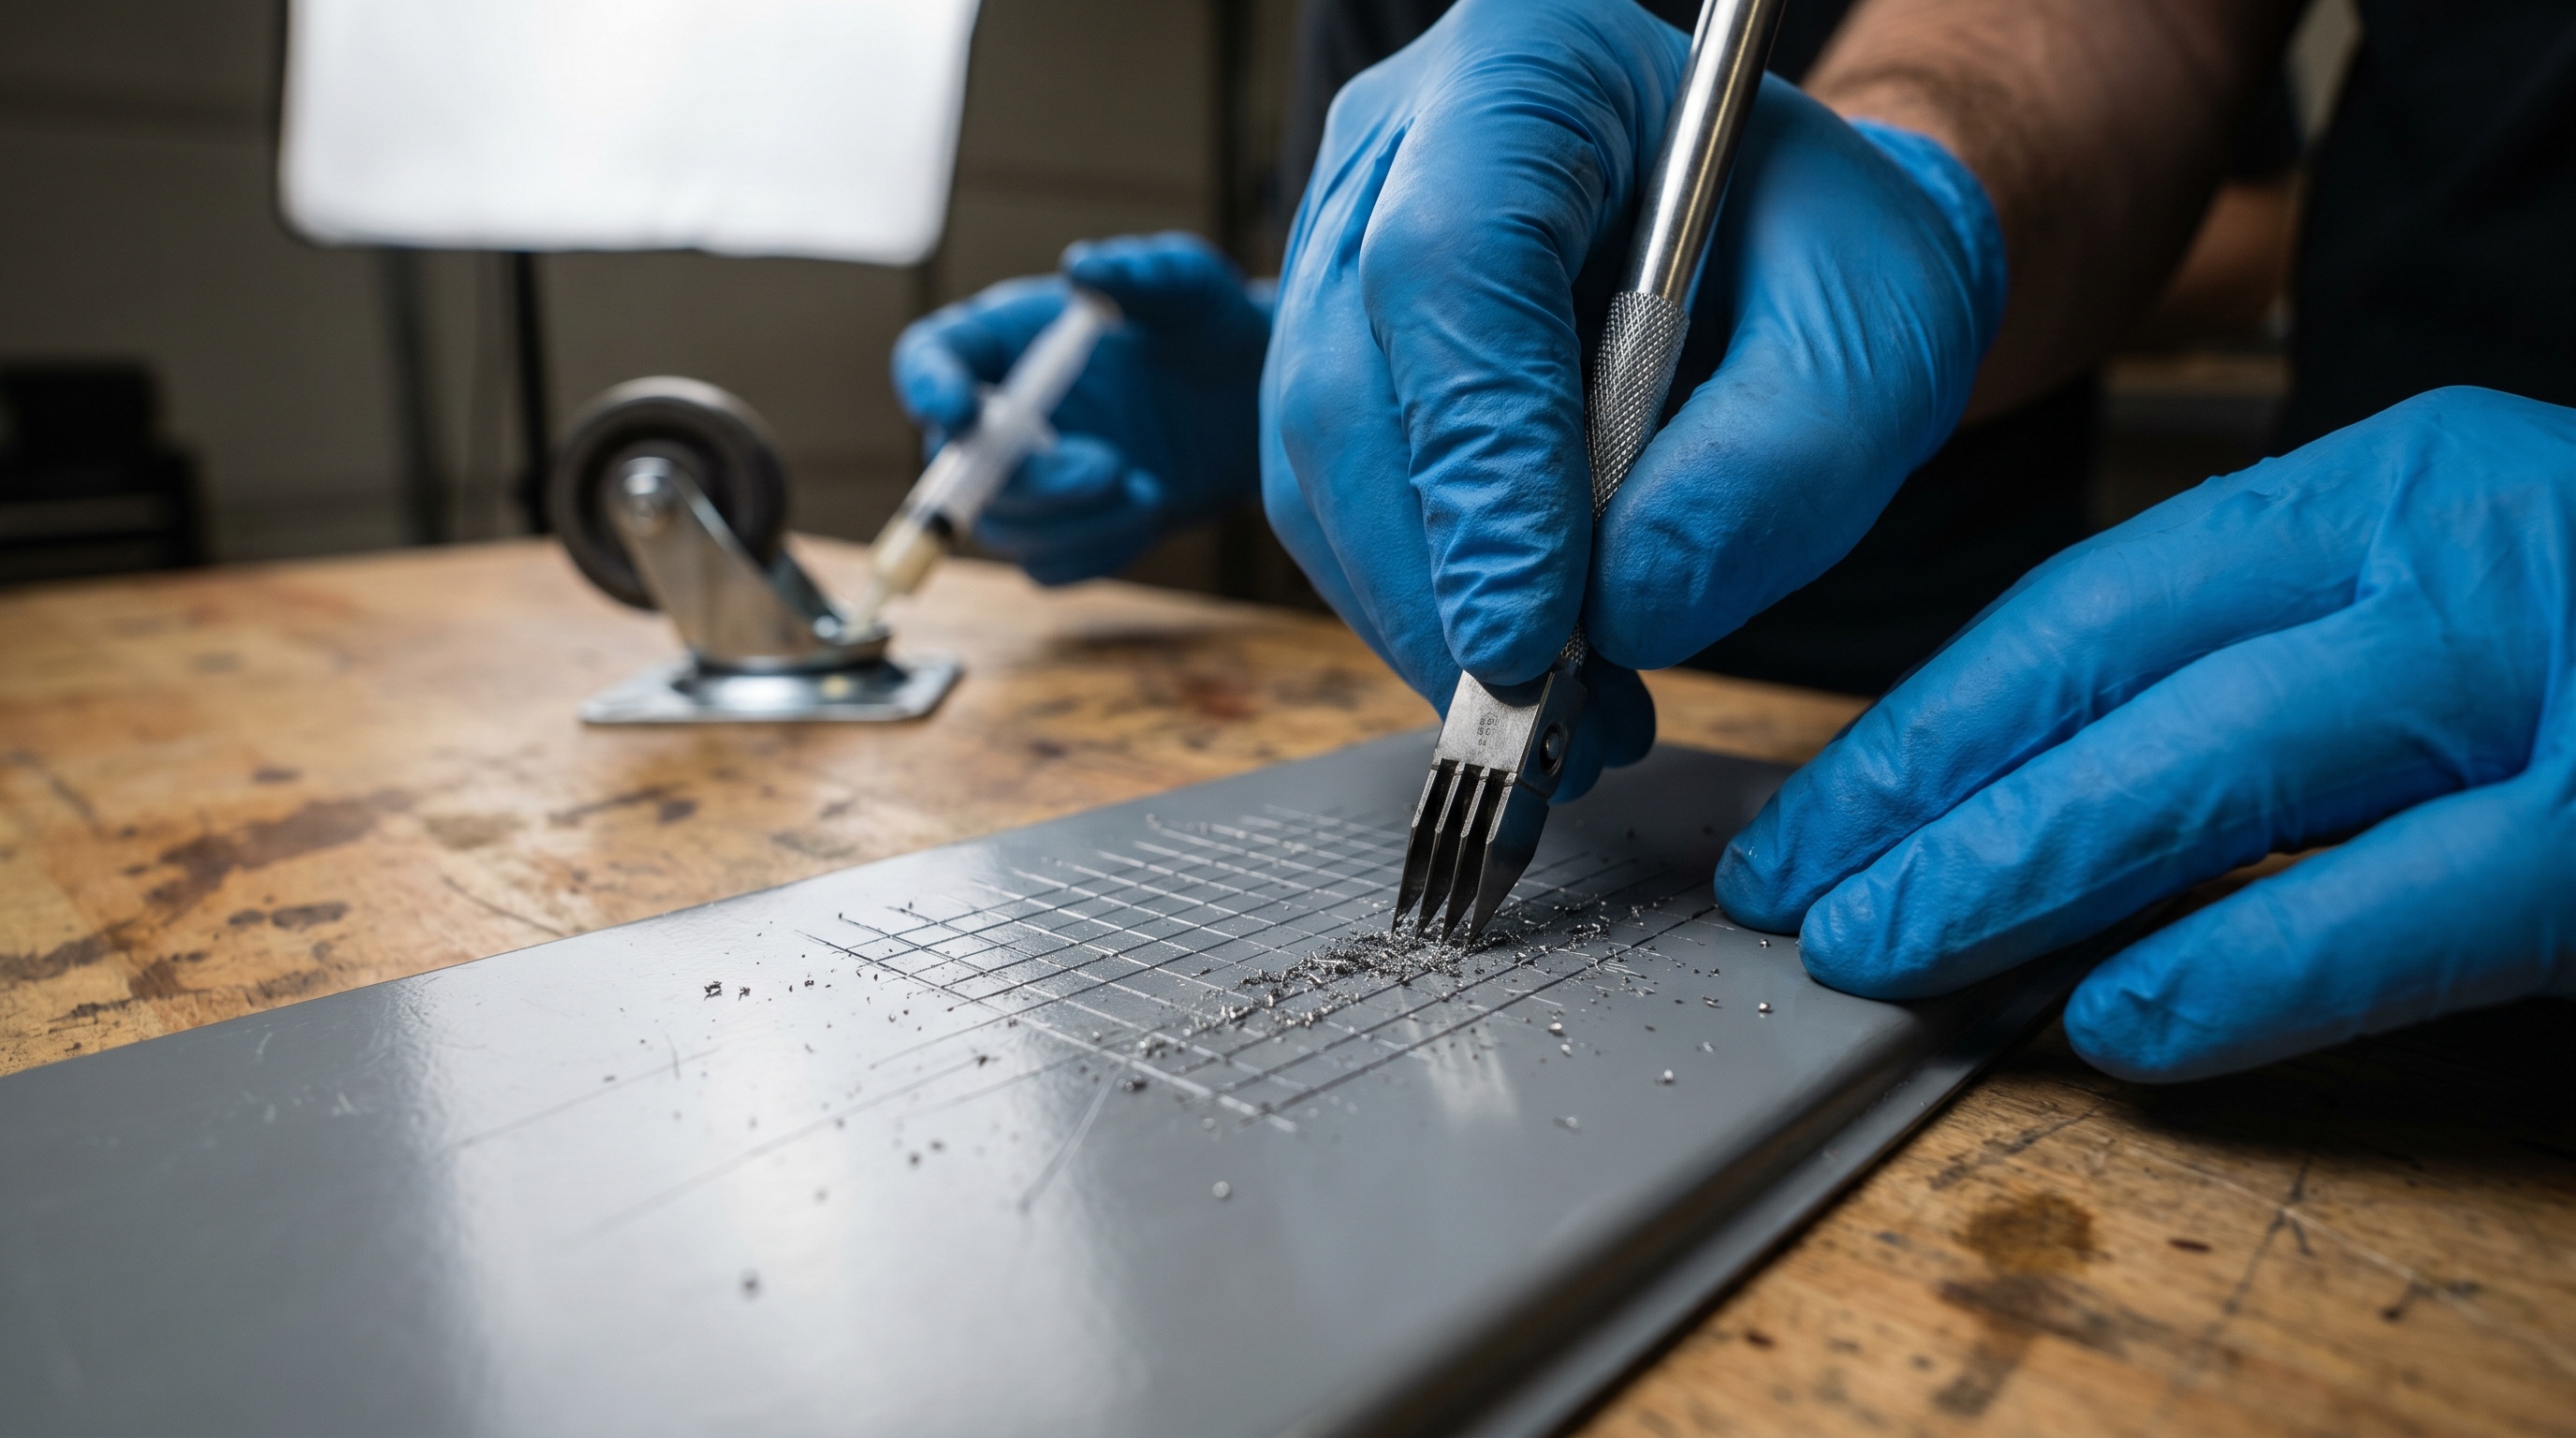
Для оценки качества покрытия используют два основных метода испытания адгезии:
Метод решетчатого надреза (экспресс-оценка)
Эмалированной иглой наносят на покрытие сетку параллельных линий с интервалом 1–2 мм. Затем специальным инструментом удаляют верхний слой покрытия в этих местах и проверяют, остались ли частицы на металле. Результат оценивают в баллах: - 0 балл — покрытие полностью удалено, нет адгезии; - 1 балл — приемлемо для большинства промышленных целей; - баллы выше указывают на хорошую адгезию.
Метод быстрый, может выполняться прямо в цехе, но не даёт количественного значения в МПа.
Метод отрыва (количественная оценка)
На высохшее покрытие приклеивают стальной стержень специальным клеем. После отверждения клея стержень резко срывают датчиком. Сила отрыва, делённая на площадь отверстия, даёт адгезию в МПа. Для промышленных покрытий по стали нормативное значение — 2,0–5,0 МПа в зависимости от типа системы.
По ГОСТ 28574-2014 адгезию защитных и облицовочных покрытий определяют по пяти образцам-близнецам, что обеспечивает статистическую надёжность результатов. Допускается также испытание методом постукивания стальным молотком массой 250 г — если покрытие не отслаивается, адгезия считается приемлемой.
Оптимальная толщина слоя за один проход и её влияние на адгезию
Нанесение покрытия не следует проводить одним толстым слоем. Эксперты рекомендуют:
Толщина за один проход: 80–100 мкм максимум. Если требуется больше, слой наносят в несколько приёмов с межслойной сушкой. Превышение этого лимита приводит к: - Медленному испарению растворителей; - Образованию внутренних напряжений; - Деформации слоя и расслоению; - Снижению адгезии.
Толстослойные системы (свыше 500 мкм) требуют повышенной шероховатости основания (более 70 мкм), так как механическое сцепление становится решающим фактором. Однако даже при хорошей шероховатости толстый слой не должен наноситься за один раз — технология требует промежуточного отверждения.
Правильный подход: - Нанесение грунтовочного слоя 40–80 мкм; - Промежуточная сушка согласно рекомендациям ТДС; - Нанесение финишного слоя 40–80 мкм; - При необходимости — повторение цикла.
Такой метод гарантирует полное отверждение каждого слоя, максимальную адгезию и отсутствие внутренних напряжений.
Толщина покрытия и износостойкость: практические рекомендации
Износостойкость покрытия зависит не только от его состава, но и от оптимально подобранной толщины. Слишком тонкое покрытие быстро разрушается под нагрузкой или в агрессивной среде. Слишком толстое при плохой адгезии отслаивается кусками, что ещё хуже: обнажённый участок начинает корродировать и под отслоившимся слоем.
Для различных условий эксплуатации толщина подбирается по техническому регламенту производителя: - Лёгкие условия (защита от влаги и коррозии в помещении): 40–60 мкм; - Средние условия (агрессивная среда, умеренные нагрузки): 60–100 мкм; - Тяжёлые условия (агрессивная среда, высокие нагрузки, трение): 100–200 мкм и более.
Когда деталь с покрытием встраивается в узел с посадкой вала с натягом, требуется компромисс между защитой и допусками. Инженер должен выбрать толщину, которая обеспечит достаточную защиту, не нарушая при этом посадку вал отверстие с натягом. Часто это 50–80 мкм — значение, при котором адгезия остаётся на уровне 2,0–3,0 МПа, а влияние на размеры минимально.
Для деталей со сложной геометрией важна равномерность нанесения. На острых кромках и во внутренних углах слой часто оказывается толще, что может привести к нарушению допусков посадок с натягом отверстия или вала. Применение распылительных техник и предварительной маскировки критичных поверхностей снижает этот риск.
Часто задаваемые вопросы
Какую толщину покрытия следует выбрать для посадки с натягом?
Для посадок с натягом рекомендуется толщина 50–80 мкм, которая обеспечивает адгезию 2,0–3,0 МПа и минимальное влияние на допуски. Точное значение зависит от исходных размеров, требуемой защиты и характера соединения. Необходимо согласовать с техническим регламентом производителя и схемой допусков узла.
Что такое переходные посадки с натягом и как покрытие влияет на их сохранность?
Переходные посадки допускают как небольшой натяг, так и небольшой зазор в зависимости от предельных размеров деталей. Покрытие, нанесённое неравномерно, может сместить предельные размеры так, что переходная посадка превратится в чистый натяг или чистый зазор, нарушив функциональность. Поэтому контроль равномерности толщины критичен: допуск на слой обычно ±10 мкм от номинала.
Как проверить адгезию покрытия на месте производства?
Наиболее доступный метод — решетчатый надрез: наносят сетку линий и удаляют слой. Если результат 0–1 балл, адгезия приемлема. Для точной оценки в МПа требуется лабораторный метод отрыва по ГОСТ 28574-2014, для которого нужно минимум пять образцов. На производстве часто используют испытание молотком массой 250 г: если покрытие не отслаивается, его считают приемлемым.
Почему слой более 100 мкм за один проход ухудшает адгезию?
Толстый слой долго отверждается, растворители испаряются медленно и неравномерно. В нижних слоях возникают внутренние напряжения, нарушается межслойное сцепление. Кроме того, если отверждение неполное, слой остаётся пластичным и под нагрузкой отслаивается от основания. Правильный подход: несколько тонких слоёв с промежуточной сушкой.
Как пескоструйная обработка металла улучшает адгезию покрытия?
Пескоструйная обработка удаляет окислы, загрязнения и старое покрытие, создавая чистую поверхность. Одновременно она формирует микрошероховатость 40–70 мкм, которая обеспечивает механическое сцепление с новым покрытием. Без такой подготовки адгезия падает на 50–80 %, и слой отслаивается в течение месяцев эксплуатации.
Заключение
Толщина слоя покрытия — это не второстепенный параметр, а ключевой фактор, определяющий как адгезию и износостойкость, так и способность детали функционировать в сборочном узле. Чрезмерно толстый слой снижает адгезию, создаёт внутренние напряжения и нарушает посадки с натягом; слишком тонкий не обеспечивает защиты. Оптимум — 80–100 мкм за один проход, многослойное нанесение с промежуточной сушкой, адгезия в диапазоне 2,0–5,0 МПа в зависимости от типа покрытия и условий эксплуатации.
Инженерный подход к выбору толщины включает анализ полей допусков посадок (особенно переходных посадок и посадок с натягом), предварительную пескоструйную обработку металла для формирования оптимальной шероховатости 40–70 мкм, строгое соблюдение технических регламентов производителя и контроль адгезии методом решетчатого надреза или отрыва. Следующий шаг: проверьте технический регламент вашего покрытия, убедитесь, что толщина согласована с допусками узла, и проведите испытание адгезии перед запуском в производство. Это предотвратит отказы в поле и обеспечит надёжность соединений на весь срок эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также
Узнайте, почему стандартное покрытие для цинка не подходит для горячего цинкования и как выбрать правильную защиту для оборудования.
Очистка лабораторного оборудования: подберите промышленный очиститель для СОЖ и герметиков, учитывая тип загрязнения и материал.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств, особенности выбора для разных поверхностей и условий.
Узнайте, как выбрать средство для очистки оборудования и организовать мойку лабораторной посуды после работы со смазочными материалами.