
Восстановление посадочного места подшипника: как зафиксировать деталь в разбитом корпусе без замены
Когда подшипник проворачивается в корпусе или начинает люфтить, первый порыв - заменить узел целиком. Но если причина в износе посадочного места, а сам корпус и подшипник в рабочем состоянии, замена становится экономически нецелесообразной. Восстановление посадочного места - это метод ремонта, позволяющий вернуть надежную фиксацию подшипника без замены детали. Статья расскажет технологам, инженерам и закупщикам, как диагностировать проблему, выбрать правильный способ фиксации и избежать типичных ошибок на каждом этапе ремонта.
Восстановление посадочного места применяется не только к подшипникам, но и к сальникам, шпоночным пазам и форсункам дизельных двигателей. Принцип един: вернуть геометрию и удержание без полной замены изношенной детали.
Причины разбивания посадочного места и признаки износа
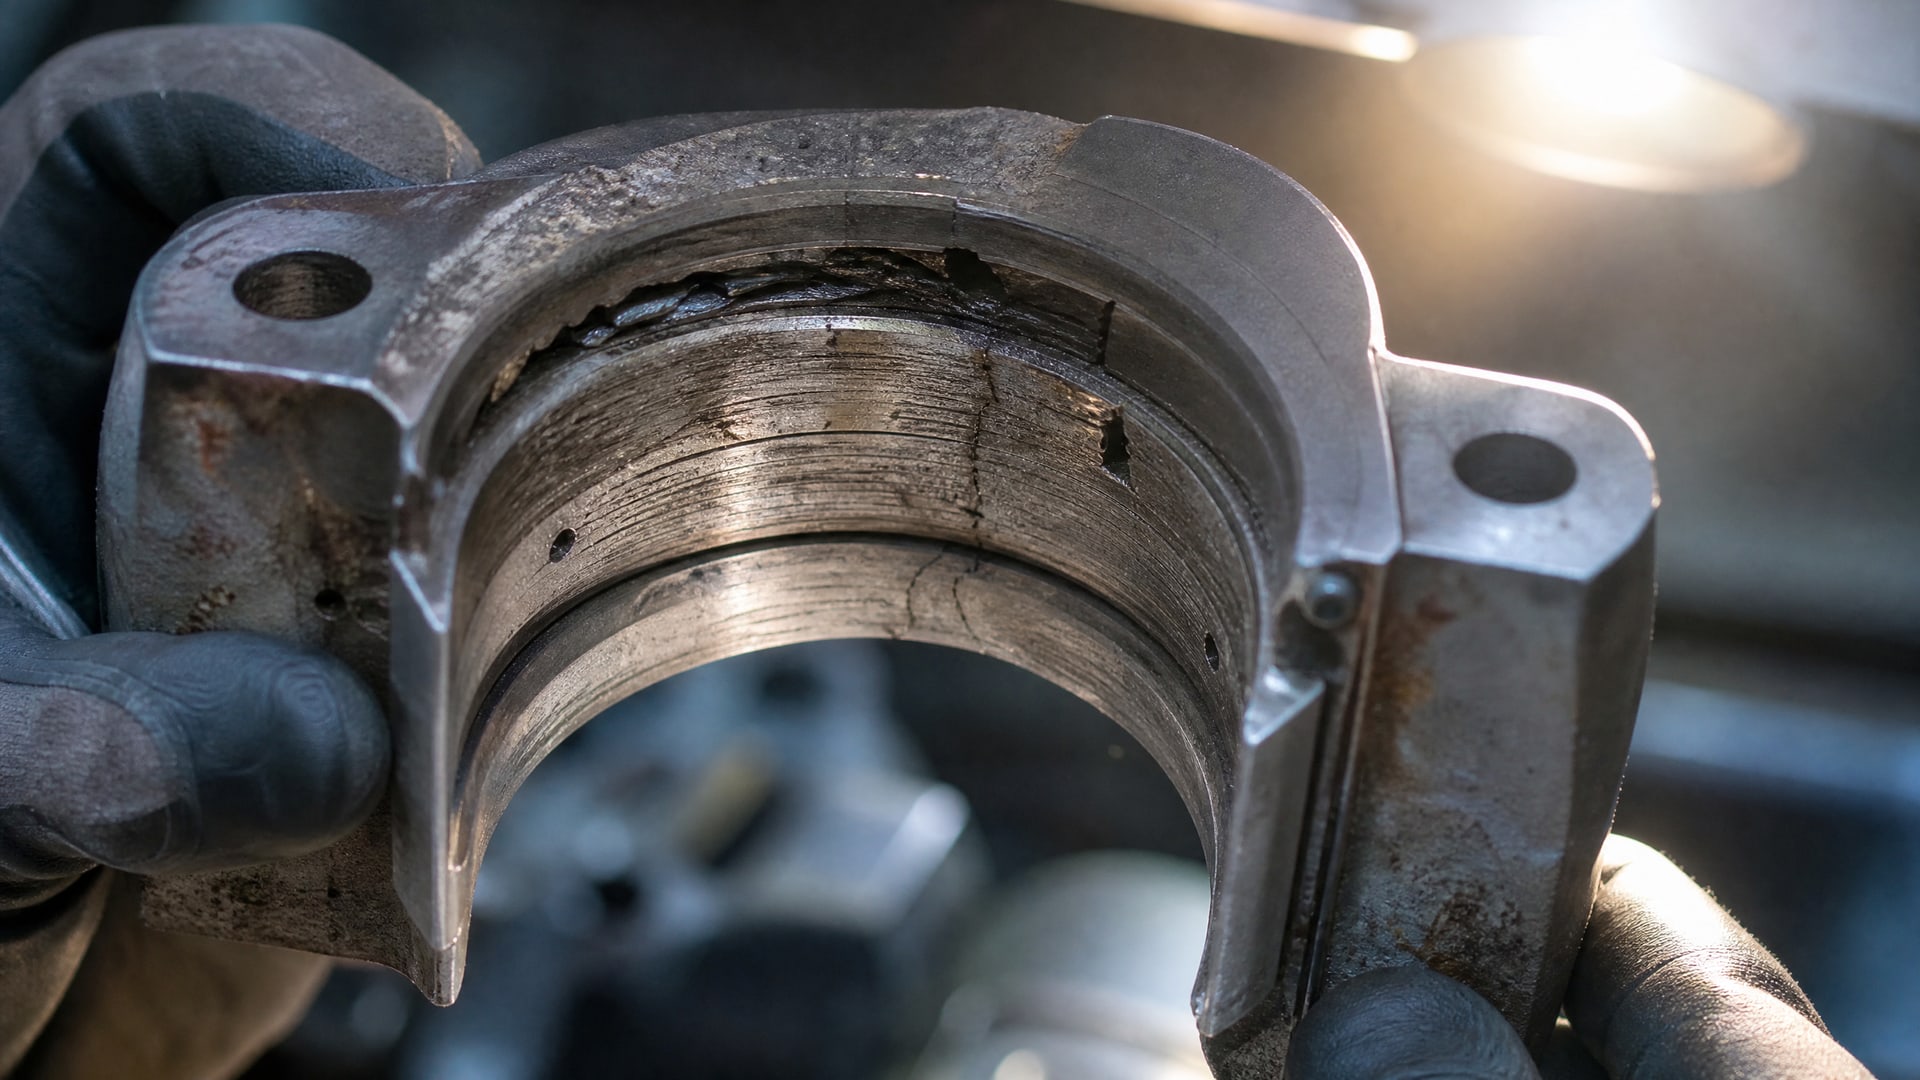
Посадочное место разбивается из-за многолетней работы подшипника под нагрузкой, вибрацией и фреттингом - микроскопическими сдвигами между кольцом подшипника и корпусом.
Каждое движение оставляет микроцарапину, и со временем эти дефекты накапливаются, пока посадка полностью не теряет натяг.
Признаки неисправности появляются задолго до полного разрушения: подшипник начинает болтаться радиально, появляется люфт, слышны посторонние звуки при вращении, увеличивается нагрев узла. При холодном пуске или сильных вибрациях фреттинг ускоряется, потому что масло не срабатывает на холоде, а нагрузка на посадку возрастает.
Типичная шероховатость неизношенного посадочного места составляет Ra 1.6–3.2 мкм для корпусов и Ra 0.8–1.6 мкм для валов. При износе эти значения увеличиваются, а геометрия отклоняется от допуска. Измерение профилометром показывает не только шероховатость, но и направление и глубину царапин фреттинга - это помогает оценить скорость деградации и выбрать метод восстановления.
Диагностика и оценка пригодности корпуса к ремонту
Восстановление имеет смысл, только если износ умеренный.
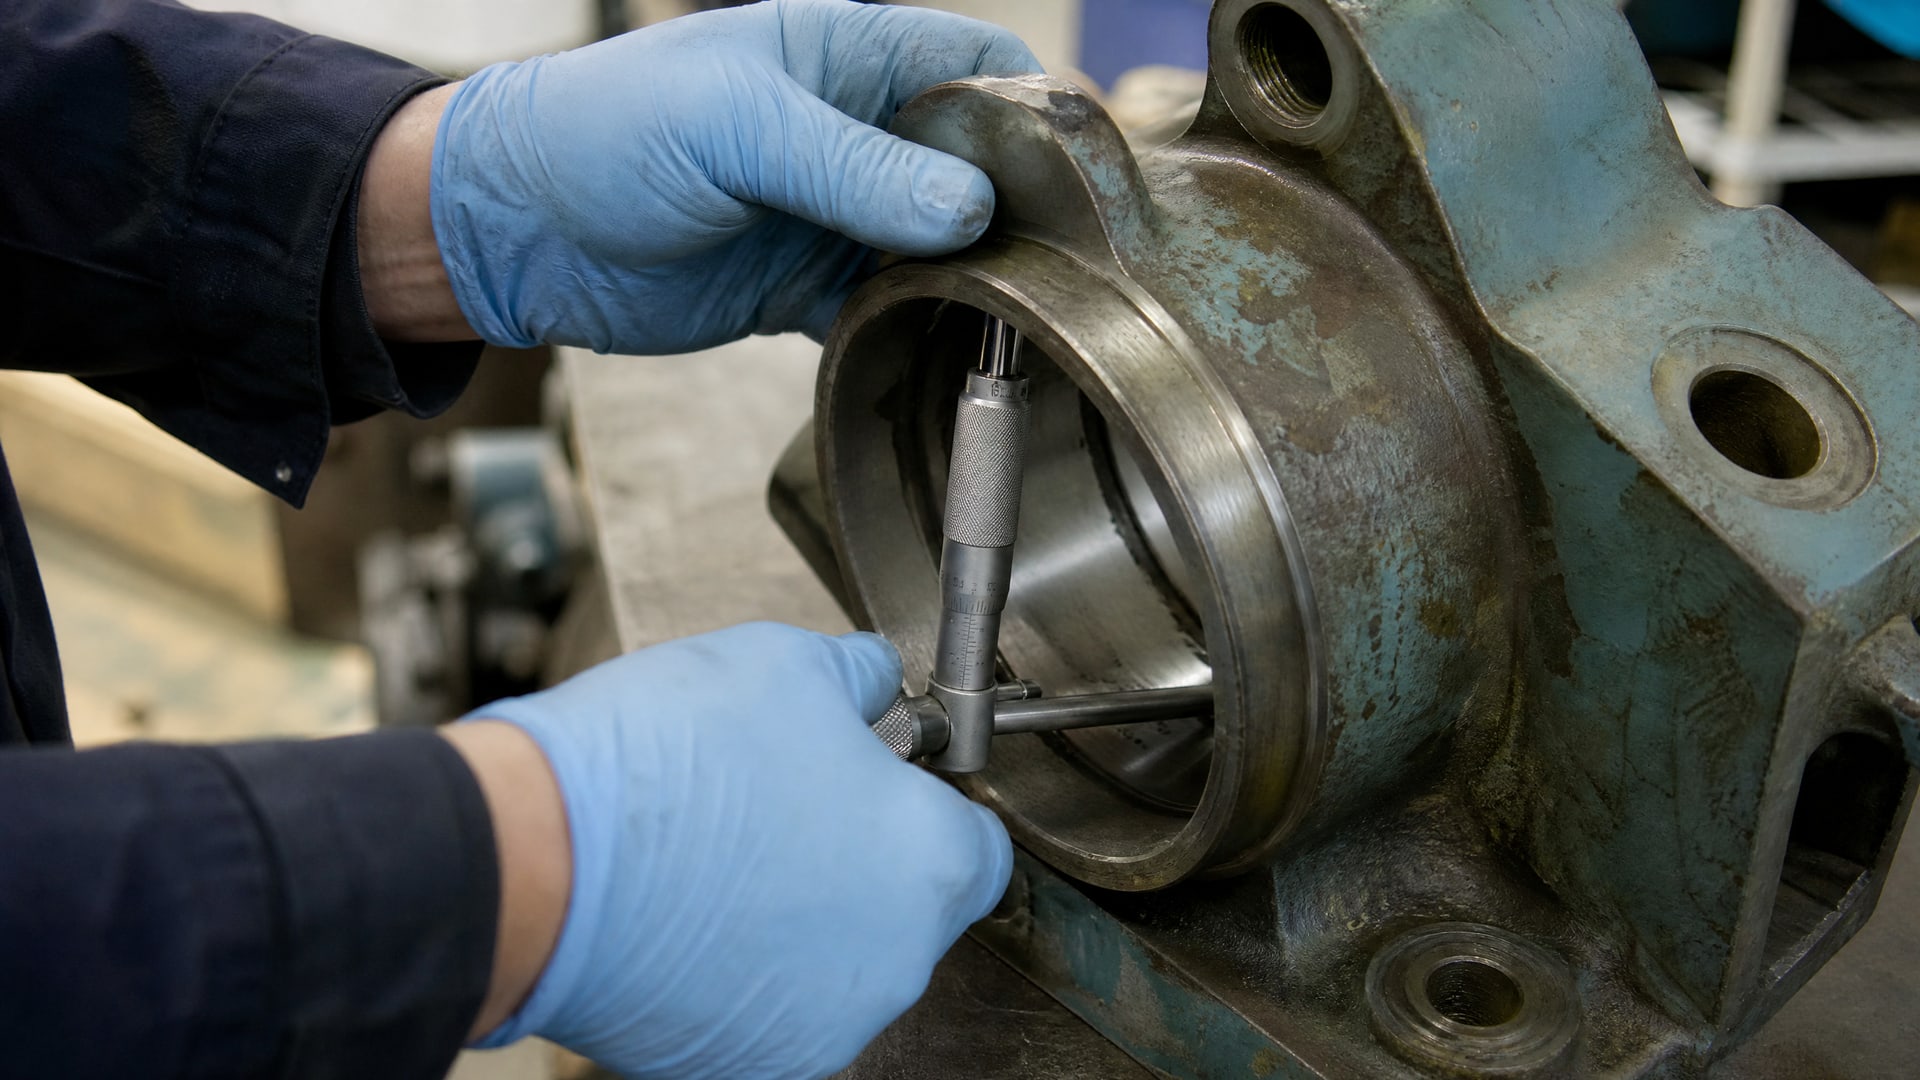
Первый шаг - измерить фактический диаметр посадочного места микрометром или индикаторной скобой и сравнить с номинальным размером по сборочному чертежу.
Если диаметр увеличился на 0.05–0.15 мм, фиксатор еще может сработать: зазор достаточно мал для того, чтобы анаэробный состав заполнил его полностью и затвердел. Если износ превышает 0.2–0.3 мм, одного фиксатора недостаточно - нужно рассмотреть механическое восстановление: переточку корпуса под больший подшипник или напыление / гальваническое покрытие с последующей расточкой.
Также проверяют осевую и радиальную геометрию корпуса: если он деформирован, согнут или треснул, фиксатор не поможет, потому что после схватывания он будет держать подшипник в неправильном положении, и подшипник будет люфтить уже по-другому. Для проверки соосности используют индикаторные скобы или лазерные уровни.
Далее нужно оценить, будет ли узел разборным после ремонта. Если подшипник планируют обслуживать или менять, анаэробный фиксатор усложнит демонтаж. Для разборных соединений существуют специальные удерживающие составы с более низкой прочностью, которые позволяют разобрать узел с помощью инструмента, но требуют более тщательного выбора класса фиксации.
Подготовка поверхностей и выбор анаэробного фиксатора
Качество подготовки определяет надежность всего ремонта.
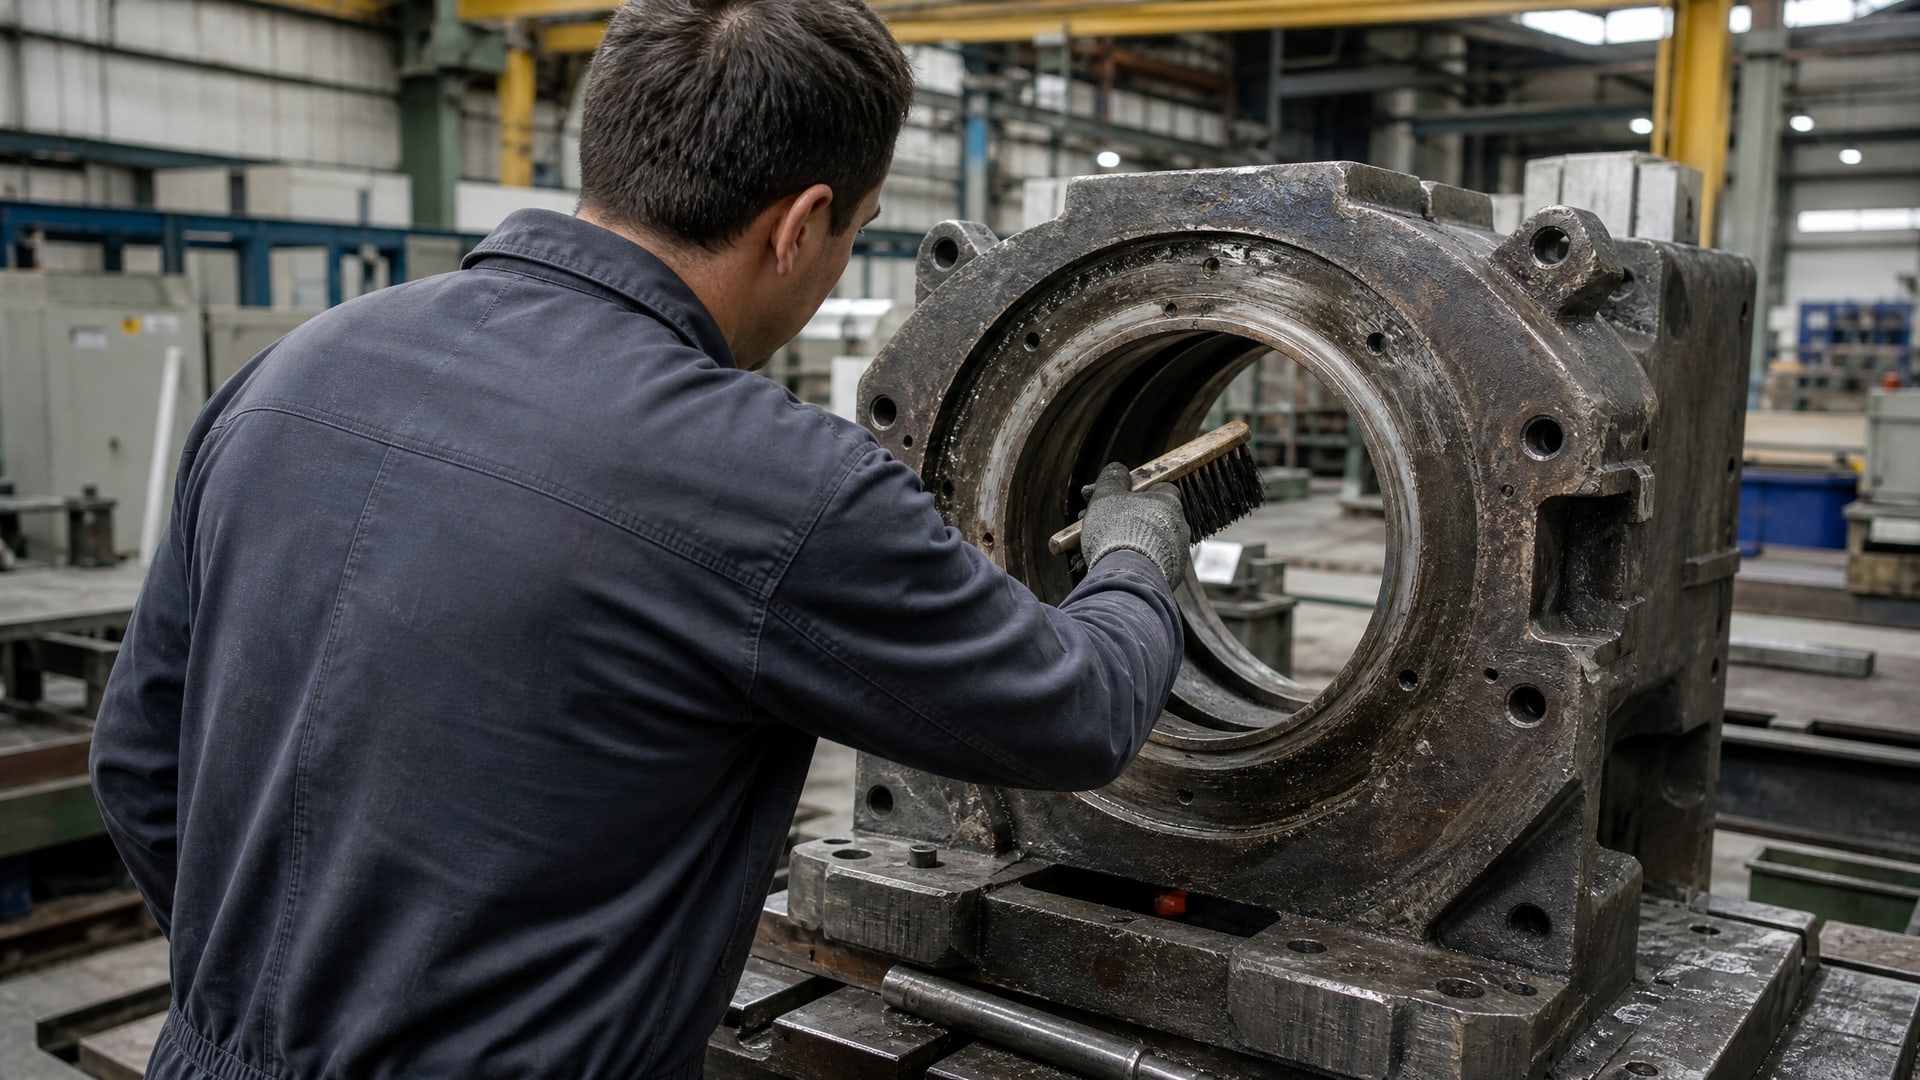
Поверхности, соприкасающиеся с фиксатором, должны быть чистыми и сухими. Любые остатки масла, коррозии, старого герметика или клея снижают адгезию анаэробного состава и приводят к просачиванию.
Алгоритм очистки: сначала механически удаляют крупные загрязнения щеткой или скребком; затем промывают участок растворителем, чтобы растворить масло и смолу; после высыхания протирают обезжиривающим спиртом или ацетоном; окончательно просушивают воздухом или тряпкой без ворса. На практике многие ошибаются, пропуская этап сушки, - влажная поверхность препятствует отверждению анаэробного клея.
Анаэробные фиксирующие составы выбирают по классу удержания и температурному диапазону. Для подшипников в корпусах типовой выбор - средний класс удержания, обеспечивающий прочность соединения без избыточной хрупкости. Очень высокие классы применяют только в несъемных узлах, потому что потом невозможно разобрать соединение без повреждения деталей.
При наличии активатора его можно использовать для ускорения отверждения в условиях медленной полимеризации или при низких температурах. Активатор наносят тонким слоем на одну из поверхностей перед сборкой, и это сокращает время схватывания с часов до минут. Однако активатор не должен быть костылем для неправильной подготовки - его применяют только как вспомогательное средство, а не как замену обезжириванию и сушке.
Пошаговая технология фиксации подшипника анаэробным составом
Подготовка и очистка
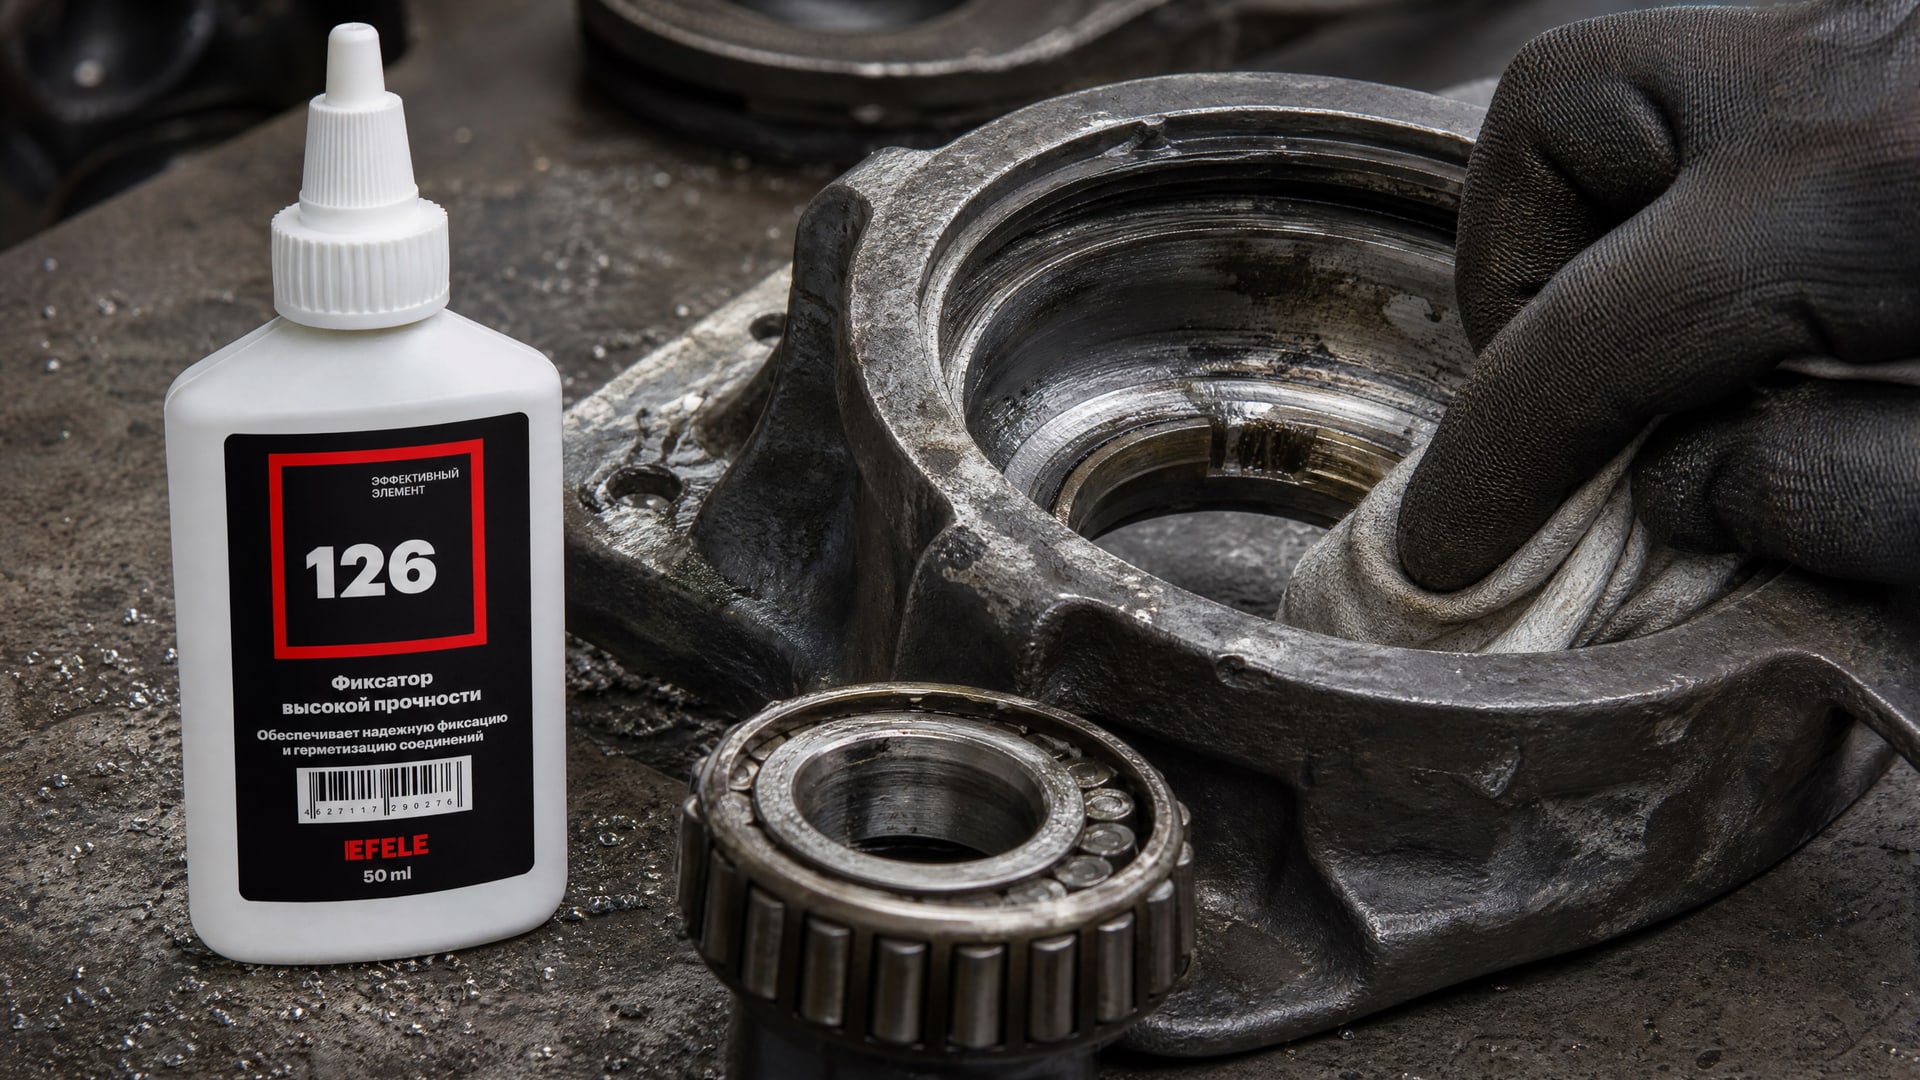
Разберите узел, если он еще собран. Внешнюю часть корпуса очистите от грязи, стружки и масла. Посадочное место (внутренняя поверхность корпуса, куда вставляется подшипник) протрите щеткой или тряпкой, затем промойте растворителем, просушите воздухом и окончательно обработайте спиртом. Дождитесь полного высыхания - не менее 10–15 минут.
Наружную поверхность подшипника (его обойму) протрите тряпкой, удалив масло и частицы; внутреннюю часть корпуса также протрите тряпкой без ворса. Убедитесь, что ни на одной из поверхностей нет влаги, конденсата или тонкой масляной пленки.
Нанесение фиксатора
Нанесите анаэробный состав ровным слоем по всей окружности посадочного места, не пропуская участков и не создавая избытка. Для фиксации подшипника в корпусе состав наносят на наружную поверхность обоймы подшипника или на внутреннюю поверхность корпуса - то есть в зазор между ними. Правильное нанесение гарантирует, что клей заполнит весь зазор и затвердеет равномерно.
При наличии активатора нанесите его на одну из поверхностей перед сборкой согласно технической документации (обычно это каплеобразное пятно, усредненное по окружности). Активатор ускорит отверждение анаэробного состава и позволит быстрее начать эксплуатацию.
Сборка и выстаивание
Сразу же после нанесения состава установите подшипник в корпус, вдавливая его до упора. Полное затвердевание анаэробного клея занимает несколько часов (типовое время - от 1 до 24 часов в зависимости от класса и наличия активатора). До полного отверждения не нагружайте узел и не подвергайте его вибрации.
На производстве восстановленный узел держат на стеллаже в течение рекомендуемого времени, обычно 16–24 часов. Проверка отверждения: попытайтесь слегка сдвинуть подшипник руками в радиальном направлении - если он не движется и не люфтит, отверждение завершено.
Испытание и регулировка
После полного отверждения проведите контрольную сборку: установите узел на вал, закрепите его, проверьте люфт и вращение. Люфт должен исчезнуть, ротация - быть свободной и без заеданий. При вращении не должно быть звуков, которые указывают на неправильную посадку или разрыв клеевого слоя.
Если люфт остался, это означает, что либо зазор был слишком велик для выбранного класса фиксации, либо поверхность не была очищена достаточно. В этом случае нужно остановиться и переоценить ремонт: возможно, требуется механическое восстановление геометрии корпуса.
Фиксация подшипника в разбитом корпусе требует аккуратности на этапе подготовки. Анаэробный фиксатор, такой как EFELE 126, обеспечивает высокую прочность соединения и устойчивость к высоким температурам, но только если поверхности подготовлены правильно и зазор находится в допустимом диапазоне. На производстве такой подход экономит время и средства в сравнении с полной заменой подшипникового узла.
Восстановление посадочных мест подшипников: когда фиксатор подходит, а когда нужна замена
| Параметр | Умеренный износ (фиксатор подходит) | Сильный износ (нужна замена или восстановление) |
|---|---|---|
| Увеличение диаметра | 0.05–0.15 мм | Более 0.25 мм |
| Люфт подшипника | Радиальный 0.5–1 мм | Радиальный более 2 мм или осевой люфт |
| Состояние корпуса | Целый, без трещин | Треснул, деформирован или согнут |
| Геометрия посадки | Осевая и радиальная геометрия в пределах допуска | Нарушена осевая или радиальная соосность |
| Шероховатость | Царапины фреттинга поверхностные | Глубокие риски, выкрашивание металла |
| Требуемый метод | Анаэробный фиксатор, активатор по мере необходимости | Переточка под больший подшипник, гальваническое покрытие, напыление |
| Время на ремонт | 1–2 часа подготовки + 16–24 часа отверждения | 1–2 дня в зависимости от типа восстановления |
Частые ошибки при восстановлении посадочного места
Ошибка 1: пропуск этапа сушки.
Многие закупщики и техники торопятся и наносят фиксатор на влажную поверхность, полагая, что небольшая влага не помешает. На практике вода препятствует полимеризации анаэробного клея, и соединение остается слабым. Результат: подшипник снова люфтит через несколько дней работы, и узел необходимо переделывать.
Ошибка 2: нанесение избытка фиксатора. Некоторые операторы думают, что чем больше клея, тем надежнее соединение. На деле избыток состава вытекает из зазора, затвердевает снаружи и осложняет демонтаж; внутри зазора клей может остаться слишком тонким. Правильный подход - нанести столько, чтобы заполнить весь зазор без излишков.
Ошибка 3: попытка использовать фиксатор при сильном износе. Когда диаметр увеличен на 0.3–0.5 мм, один фиксатор не сможет вернуть натяг на требуемый уровень по ГОСТ 3325-85. Попытка применить его приводит к неудаче: подшипник остается люфтящим, или скрепление оказывается недостаточно прочным для вибрационных нагрузок. Нужно честно оценить ремонтопригодность.
Ошибка 4: игнорирование активатора при медленном отверждении. Если производство работает в холодном помещении или нужна высокая скорость ремонта, активатор становится необходимостью, а не опцией. Без него время отверждения растягивается, узел нельзя собрать и испытать в срок, и ремонт срывает график.
Ошибка 5: неправильный выбор класса фиксации. Низкие классы удержания могут не обеспечить достаточный натяг для вращающегося подшипника, высокие - сделают узел практически неразборным. Перед заказом нужно посоветоваться с производителем и определить, какой класс соответствует условиям эксплуатации.
Восстановление посадочного места под подшипник: особенности для разных типов узлов
На валах фиксация подшипника отличается от фиксации в корпусе: для валов используют натяги типа k6, m6, n6 согласно ГОСТ 3325-85, что означает, что подшипник плотнее сидит на валу.
Если вал износился и подшипник проворачивается относительно вала, анаэробный фиксатор применяют к вращающемуся кольцу подшипника и поверхности вала. Технология очистки и нанесения та же, но важно уделить внимание защите неподвижного кольца от попадания клея - оно должно остаться в чистом масле для беспрепятственного вращения.
Для сальников восстановление посадочного места под сальник применяют, когда резиновое кольцо перестает герметизировать из-за износа или увеличения диаметра отверстия. Здесь используют составы, которые не повреждают эластомер сальника; нанесение производится на металлическую часть корпуса, а сальник устанавливается после отверждения.
Восстановление посадочного места форсунок дизельных двигателей требует дополнительного внимания к температуре и химической стойкости. Форсунки работают в контакте с топливом и в условиях высокого нагрева, поэтому фиксатор должен выдерживать температурный диапазон до 100–150 °C и быть стойким к углеводородам. Диагностика здесь сложнее, потому что износ часто скрыт, и требуется специальное оборудование для его выявления.
Часто задаваемые вопросы
Можно ли обойтись без обезжиривания поверхности перед нанесением анаэробного фиксатора?
Нет. Любые остатки масла, грязи или старого клея создают барьер между анаэробным составом и металлом, что предотвращает адгезию. Результат - фиксатор затвердевает плохо, соединение оказывается слабым, и подшипник снова начинает люфтить в течение дней или недель работы. Обезжиривание - обязательный этап.
Как понять, что износ посадочного места уже слишком велик и фиксатор не поможет?
Измерьте диаметр посадочного места микрометром и сравните с номинальным размером. Если увеличение превышает 0.2–0.3 мм, анаэробного фиксатора будет недостаточно. Дополнительный признак - если подшипник люфтит более чем на 2–3 мм в радиальном направлении, это признак глубокого износа. В этом случае нужно переходить к механическому восстановлению: переточке корпуса или напылению.
Нужен ли активатор при комнатной температуре и нормальной влажности?
Активатор ускоряет отверждение, но не является обязательным при комнатной температуре (20–25 °C). Без активатора анаэробный фиксатор затвердевает за 16–24 часа, что приемлемо для большинства ремонтов. Активатор используют, когда нужна высокая скорость ремонта (за несколько часов), в холодных помещениях или при необходимости минимизировать время простоя оборудования.
Можно ли применить анаэробный фиксатор для восстановления посадочного места форсунок, или это требует специального подхода?
По принципу работы - да, анаэробный фиксатор применим. Однако форсунки работают в условиях высокой температуры и контакта с топливом, поэтому состав должен быть стойким к углеводородам и выдерживать диапазон до 100–150 °C. Перед выбором конкретного продукта нужно свериться со спецификацией производителя форсунок и техническими данными фиксатора.
Будет ли узел разборным после применения анаэробного фиксатора среднего класса удержания?
Да, узел разборный, но потребуется приложить усилие. Средние классы удержания специально разработаны для несъемных, но разборных соединений: подшипник можно снять механическим путем, нагревом или с помощью съемника, но без повреждения деталей. Если в будущем нужна максимальная быстрота разборки, лучше выбрать более низкий класс фиксации.
Заключение
Восстановление посадочного места подшипника в разбитом корпусе - это практичный и экономичный метод ремонта, который работает, если износ умеренный и подготовка поверхностей выполнена правильно. Диагностика начинается с измерения диаметра и оценки люфта; если увеличение диаметра не превышает 0.15–0.2 мм, анаэробный фиксатор восстановит посадку и вернет подшипнику надежную фиксацию на многие годы.
Практический путь к успеху: спланировать ремонт, тщательно очистить и обезжирить посадочные поверхности, равномерно нанести фиксатор, выдержать время отверждения согласно техническому листу и провести испытание. Если вы столкнулись с сильным износом или проблемы повторяются, переоцените ремонт и рассмотрите механическое восстановление. Следующий шаг - закупить анаэробный фиксатор нужного класса, убедиться в наличии активатора, если требуется ускорение, и начать с пилотного ремонта одного узла, чтобы проверить результат перед массовым применением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.