
Восстановление посадочного места подшипника в разбитом корпусе без замены детали
Когда посадочное место под подшипник износилось или повреждено, закупщики и инженеры чаще всего видят два пути: полная замена корпуса или его расточка под больший размер. Однако существует третий, более экономичный способ - восстановление посадки с помощью анаэробных фиксаторов и ремонтных составов. Такой метод позволяет сохранить деталь, вернуть ее в строй за несколько часов и избежать длительного простоя оборудования. Статья адресована техническим специалистам, инженерам и снабженцам, которые сталкиваются с прослабленными или разбитыми корпусами подшипниковых узлов и ищут практическое решение без демонтажа всей конструкции.
При восстановлении посадочного места под подшипник ключевая задача - вернуть плотное соединение между внешним кольцом подшипника и внутренней поверхностью корпуса. Если зазор образовался из-за износа или механического повреждения, анаэробный фиксатор заполняет зазор и полимеризуется без доступа воздуха, создавая вторичную посадку, которая исключает люфт и предотвращает выкручивание подшипника при вибрациях.
Почему корпус разбивается: основные причины износа
Разбитое посадочное место под подшипник - результат длительной работы или нарушений в процессе эксплуатации.
Фреттинг (микроскольжение между кольцом подшипника и корпусом) под вибрационной нагрузкой неминуемо приводит к микроабразивному износу контактной поверхности. Со временем кольцо начинает проворачиваться, и зазор увеличивается. Если в этот зазор попадают смазка и продукты износа, износ ускоряется.
Неправильная посадка при монтаже - второй частый сценарий. Когда подшипник запрессовывают без правильного инструмента или с перекосом, на посадочной поверхности возникают задиры и локальные вмятины. Такие дефекты становятся очагами развития трещин и дальнейшего разрушения.
Агрессивные среды (влага, соль, кислоты) вызывают коррозию посадочной поверхности, особенно если корпус из углеродистой стали и не защищен покрытием. Ржавчина разрыхляет поверхностный слой металла, и посадка теряет плотность. Вибрации и ударные нагрузки на прослабленной посадке ускоряют процесс.
Как выбрать анаэробный фиксатор по величине зазора
Успех восстановления посадочного места напрямую зависит от правильного выбора фиксирующего материала.
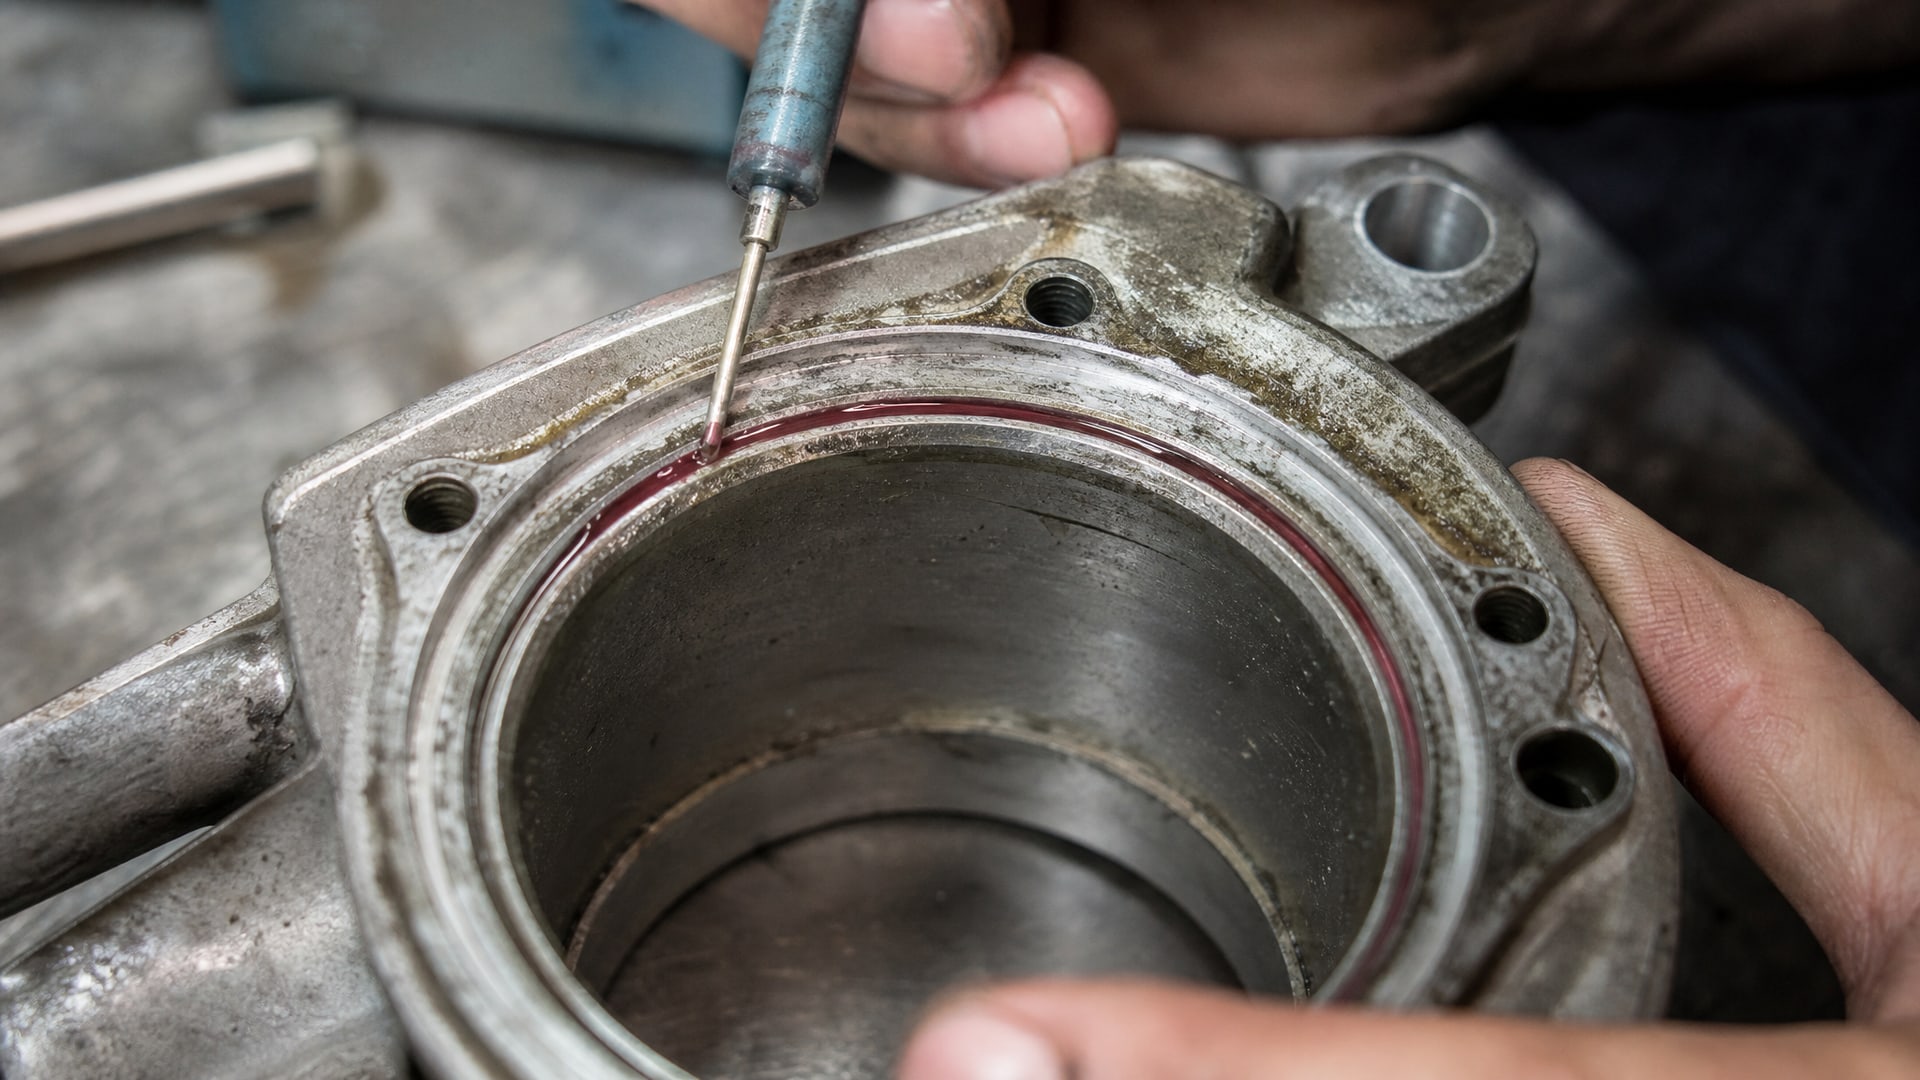
Различные анаэробные составы рассчитаны на разные диапазоны зазоров между валом (в нашем случае - внешним кольцом подшипника) и втулкой (корпусом).
Для небольших зазоров до 0,1 мм используют стандартные вал-втулочные фиксаторы. Такие составы предназначены для компенсации обычного люфта, который образуется при нормальном износе. Они полимеризуются быстро, обычно за 24 часа при 20 °C, и развивают достаточную прочность для удержания подшипника под нормальными вибрационными нагрузками.
Если измеренный зазор находится в диапазоне 0,1–0,2 мм, требуется фиксатор для больших зазоров. Такие материалы содержат наполнители и обладают больший вязкостью, что позволяет им равномерно заполнить увеличенный промежуток и не вытечь до отверждения. На практике при работе с подшипниками подбирают материал, зазор которого превышает выявленный минимум на 0,05–0,1 мм.
При зазоре более 0,2 мм или локальных повреждениях посадочной поверхности применяют ремонтные наборы, которые сочетают механическое восстановление (шлифовка, зашлифовка) с последующей фиксацией. Это более трудоемкий, но гарантированный метод для корпусов с серьезным износом.
Если металл неактивный (например, нержавеющая сталь) или температура окружающей среды ниже 10 °C, используют активатор. Это специальный жидкий состав, который наносят на поверхность перед фиксатором и ускоряет полимеризацию анаэробного материала на 50–70%.
Пошаговая технология восстановления посадки
Подготовка и диагностика
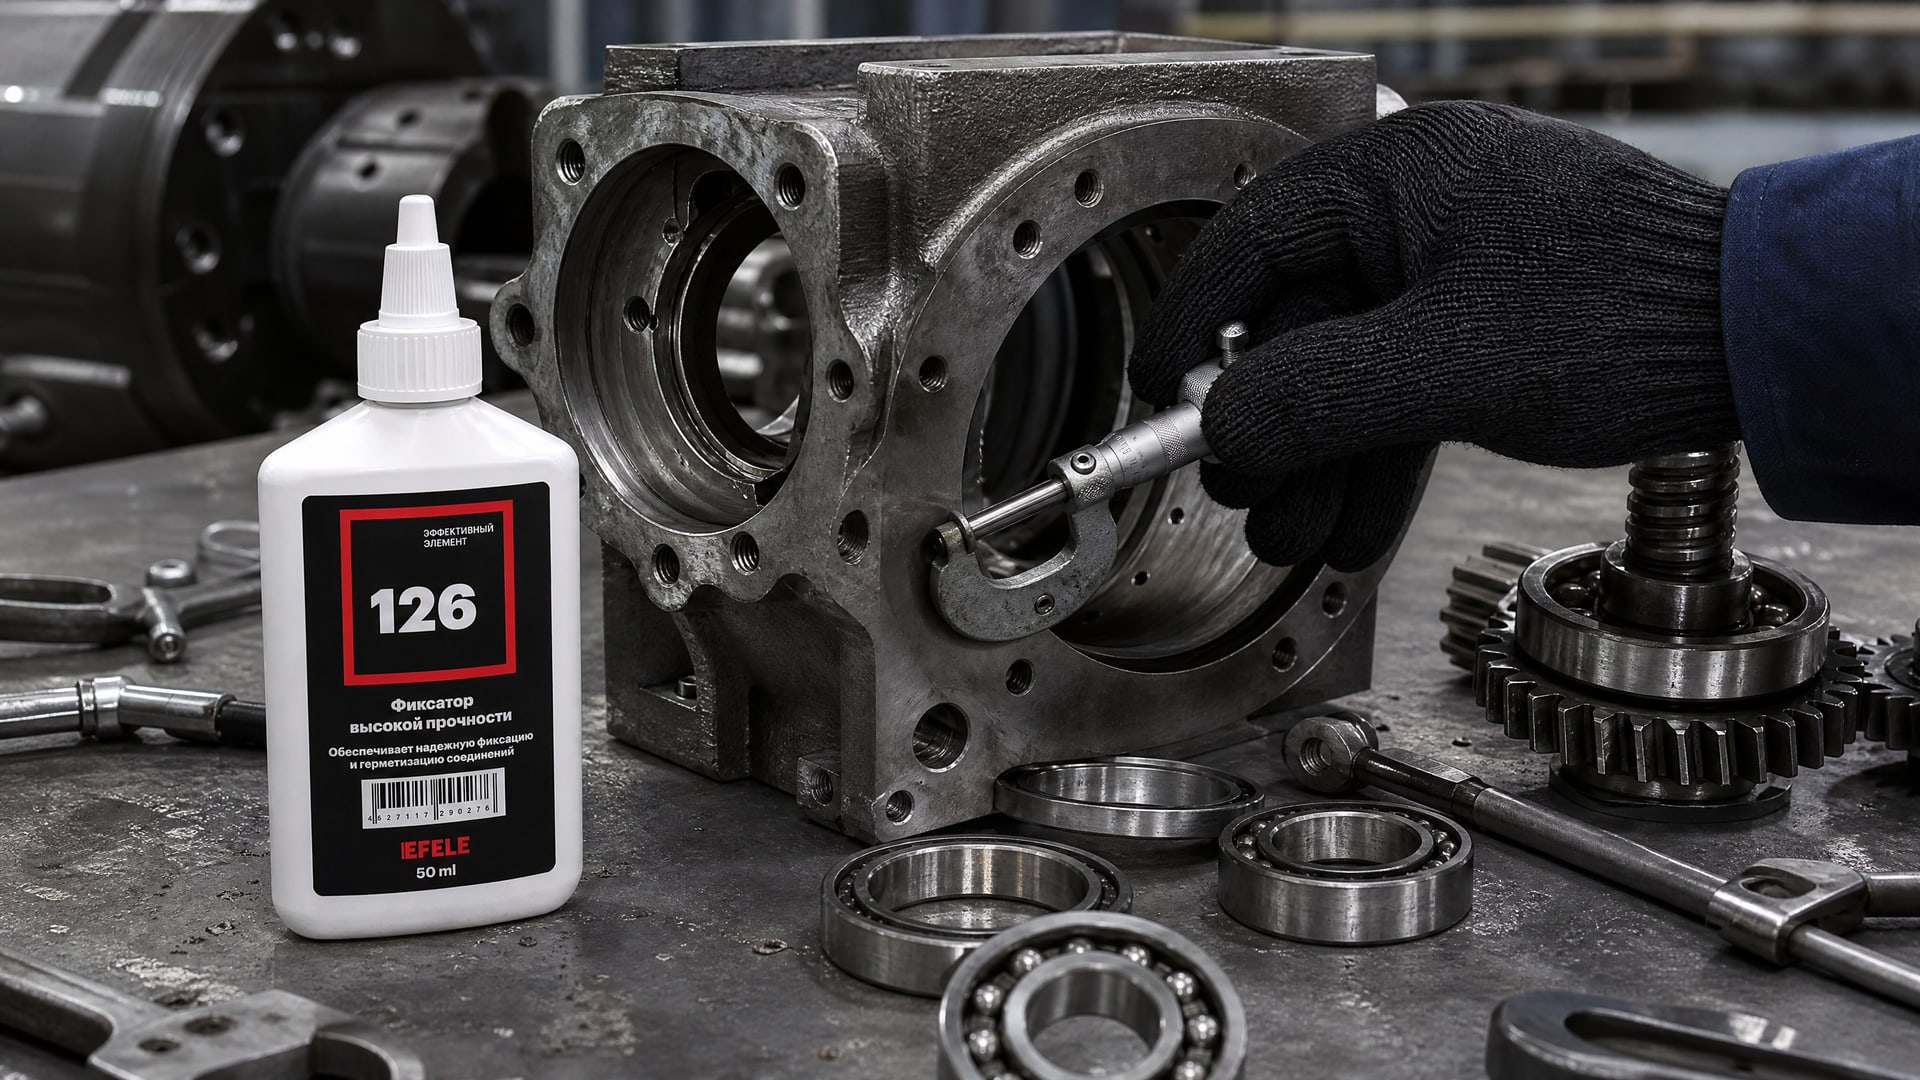
Перед началом работ измеьте зазор между внешним кольцом подшипника и корпусом. Используйте щупы или микрометр; прямое измерение зазора определяет выбор материала. Если подшипник уже установлен, аккуратно выньте его. Если корпус сильно поврежден (видны задиры, вмятины, ржавчина), осмотрите поверхность под увеличением или лупой; оцените, какую площадь занимают дефекты.
Механическое восстановление поверхности (если требуется)
Если повреждения корпуса локальные и занимают не более 4% от площади посадочной поверхности под подшипник, их можно устранить зашлифовкой. Используйте наждачную бумагу зернистостью 120–180 для удаления ржавчины и острых кромок. Затем перейдите на 240–320 для сглаживания поверхности. При больших дефектах потребуется профессиональная шлифовка на станке.
Если задиры или вмятины глубже 0,3–0,5 мм или занимают более 4% площади посадки, механического восстановления может быть недостаточно. В этом случае переходите к применению ремонтного состава с наполнителями или планируйте замену корпуса.
Очистка и обезжиривание
Это критичный этап, от которого зависит адгезия фиксатора. Удалите остатки ржавчины, грязи и смазки с помощью щетки или тряпки. Если корпус в масле, протрите его сухой ветошью, а затем обработайте ацетоном или изопропиловым спиртом. Дайте поверхности полностью высохнуть (не менее 5 минут при комнатной температуре).
Влага или масляная пленка толщиной даже в несколько микрон приводит к потере адгезии. Фиксатор не будет полимеризоваться правильно и со временем вымоется вибрациями. Поэтому на этапе подготовки не торопитесь.
Нанесение анаэробного фиксатора
Внимательно прочитайте инструкцию конкретного материала; некоторые требуют предварительного перемешивания, другие - нет. Небольшое количество фиксатора нанесите тонким слоем на всю внутреннюю поверхность посадочного места корпуса. Используйте кисточку, тампон или дозирующий наконечник. Не наносите чрезмерный слой - излишки затрудняют сборку и не улучшают результат.
Если посадочное место имеет резьбовые отверстия вблизи, предохраните резьбу от попадания фиксатора или очистите ее сразу после нанесения. Анаэробный материал затвердеет и испортит резьбу, если его туда попадет.
Для надежной фиксации подшипника в разбитом корпусе рекомендуется использовать анаэробный клей EFELE 126, который обеспечивает высокую прочность соединения и устойчивость к вибрациям даже при работе в условиях повышенного люфта и микроскольжения между кольцом подшипника и поверхностью корпуса.
Сборка узла
Установите подшипник в корпус без спешки, плавно, без сильных вращательных движений. Фиксатор еще не полимеризовался, и вращение может вытеснить его из зазора или привести к неравномерному распределению. Если подшипник входит с большим трением, слегка покачивайте его из стороны в сторону для равномерного заполнения фиксатором.
Удалите излишки фиксатора чистой ветошью до полного отверждения. Использование небольших деревянных или пластиковых клиньев для удержания подшипника в нужном положении допустимо.
Полимеризация и выдержка перед нагружением
При нормальных условиях (20–25 °C, влажность 40–60%) анаэробный фиксатор полимеризуется за 24 часа. Первоначальная прочность (40–60% от максимальной) достигается за 5–8 часов, но нагружать соединение рано. Оставьте узел на 24 часа без движений, вибраций и вращений.
Если температура окружающей среды ниже 15 °C или выше 30 °C, время полимеризации увеличивается. При холодном пуске или в неотапливаемом помещении рассчитывайте на 36–48 часов. После полной полимеризации прочность соединения становится исключительно высокой и выдерживает вибрации, ударные нагрузки и регулярный пуск-стоп в течение многих месяцев.
Восстановление посадочных мест валов и корпусов: дополнительные ситуации
На практике восстановление посадочного места форсунок или опорных шпинделей требует того же подхода, что и для подшипников, но с особенностями в выборе материала.
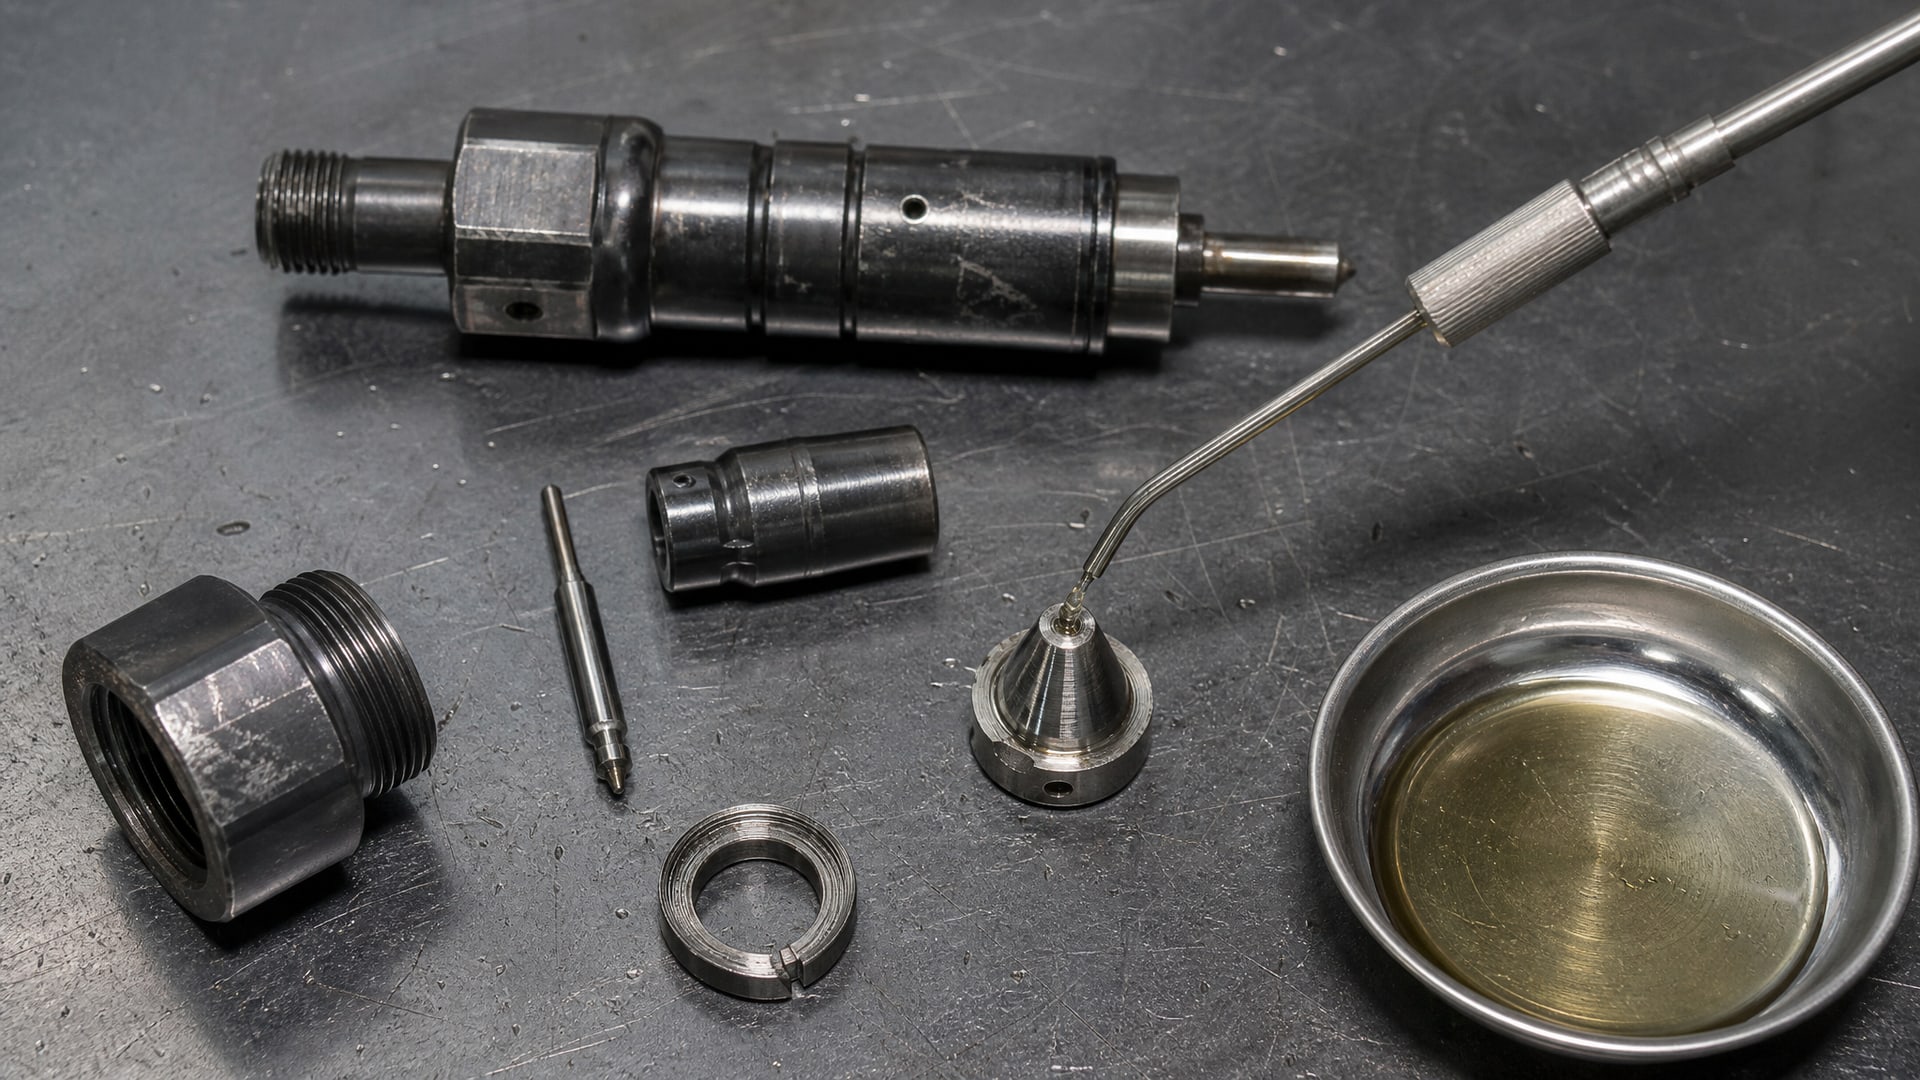
Если форсунка имеет коническое или плоское посадочное место (не цилиндрическое), используйте фиксаторы, рассчитанные на конические соединения; для цилиндрических мест подойдут стандартные вал-втулочные фиксаторы.
Восстановление посадочных мест гильзы в блоке цилиндров - более сложный процесс, так как гильза обычно посажена с предварительным натягом и герметичностью. Если гильза проворачивается или люфтит, причина часто в коррозии или деформации корпуса. В этом случае применяют фиксатор для больших зазоров в сочетании с механическим восстановлением.
Восстановление посадочных мест сальника (манжеты, уплотнения) требует аккуратности: фиксатор не должен попасть в рабочую полость сальника. Наносите фиксатор только на наружную (прижимную) часть посадки, а внутреннюю поверхность, которая будет в контакте с вращающимся валом, оставляйте чистой. При неправильном нанесении фиксатор заполнит щели в сальнике и нарушит его герметичность.
Типичные ошибки при восстановлении и как их избежать
Первая и самая распространенная ошибка - нанесение фиксатора на влажную, грязную или маслянистую поверхность.
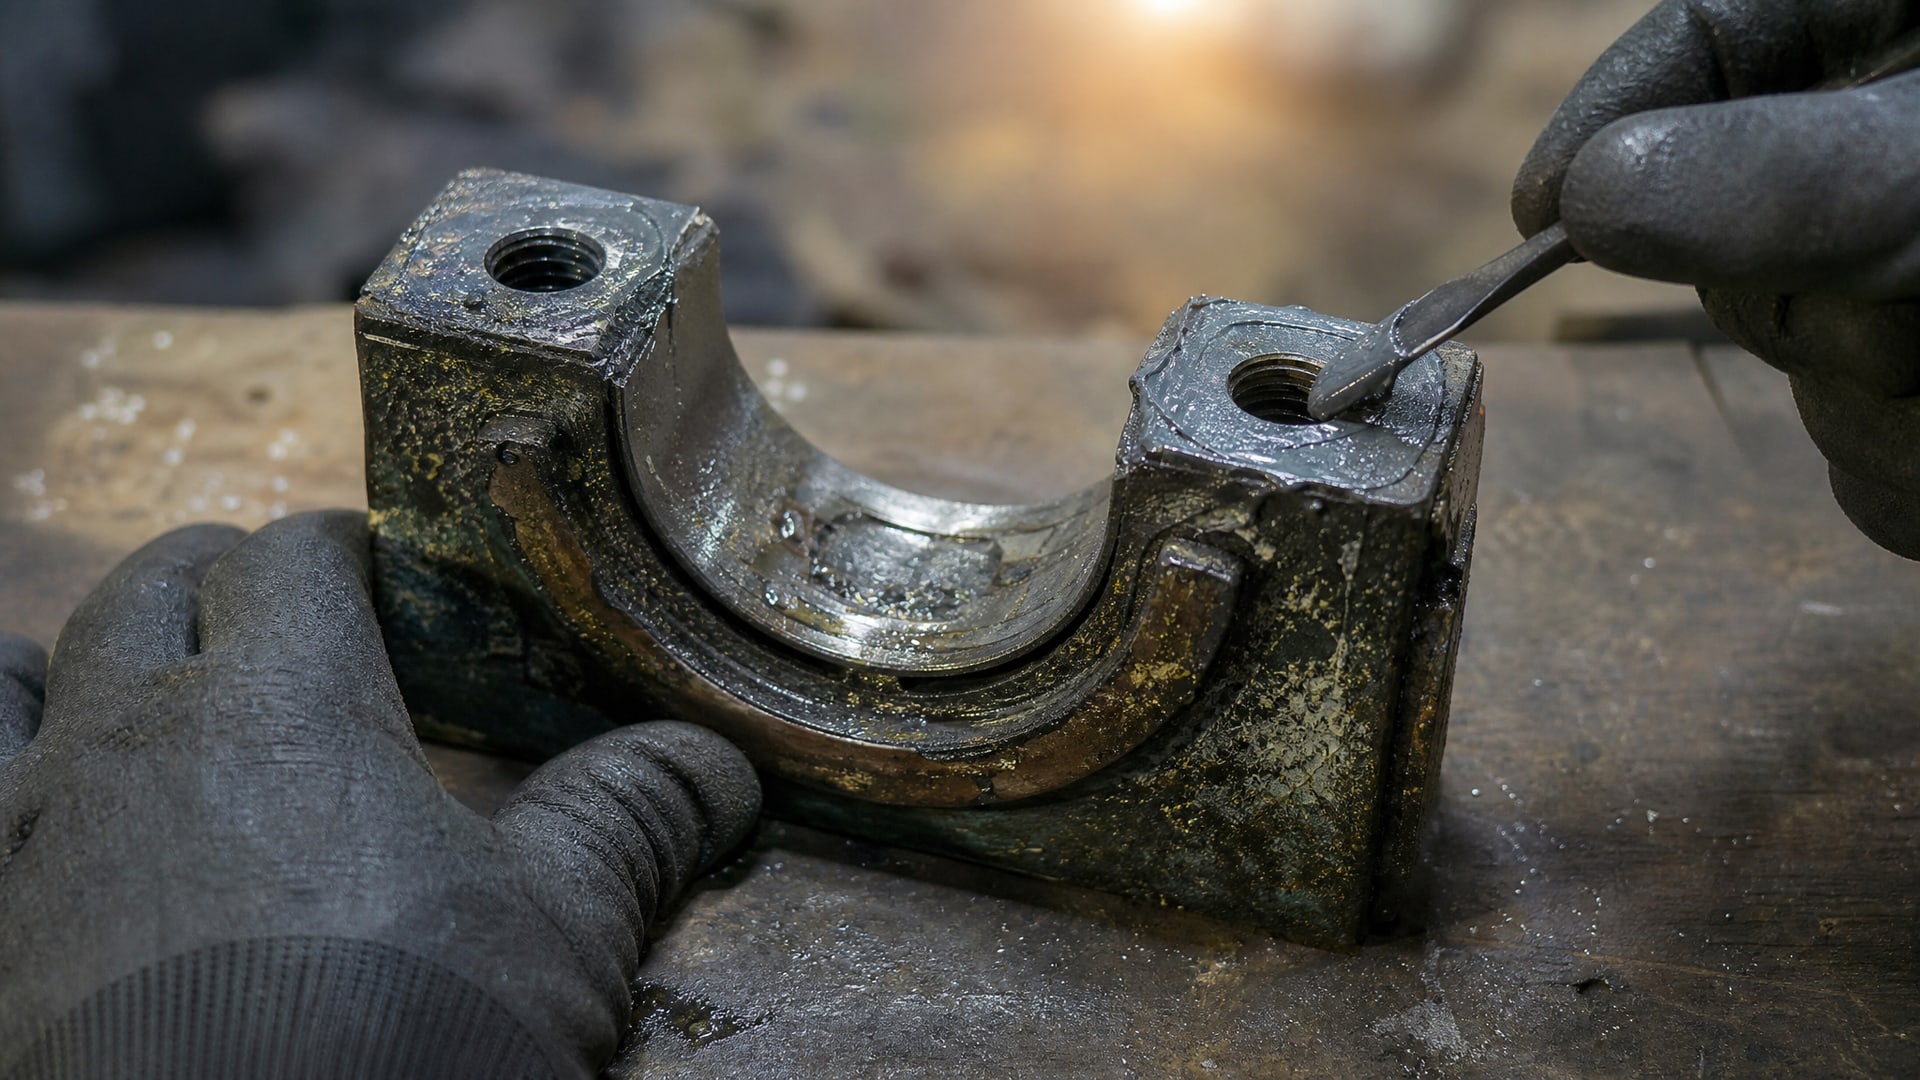
Многие практики игнорируют этап обезжиривания и считают, что тряпка об тряпку достаточна. В результате фиксатор либо не полимеризуется вообще, либо держит отказывает через несколько недель работы. Всегда используйте ацетон или изопропиловый спирт для финальной обработки поверхности.
Вторая ошибка - попытка запустить оборудование на половину полимеризации. Некоторые закупщики видят, что узел на ощупь становится тверже через 5–8 часов, и считают, что можно начинать работу. На самом деле полимеризация продолжается, и первая же нагрузка может сломать еще не полностью отвердевший фиксатор. Соблюдайте 24-часовую выдержку.
Третья ошибка - применение фиксатора при чрезмерном зазоре. Если зазор больше 0,2 мм, стандартный фиксатор вытекает или заполняет промежуток неравномерно. Результат - слабое соединение и вибрации. Для больших зазоров используйте ремонтные наборы с наполнителями или предварительно восстановите геометрию механически.
Четвертая ошибка - избыточное нанесение фиксатора. Некоторые думают, что чем больше слой, тем надежнее. На самом деле избыток материала вытекает, усложняет сборку, загрязняет соседние детали и способен попасть в резьбовые отверстия или каналы охлаждения. Наносите фиксатор тонким слоем, равномерно покрывая всю посадочную поверхность.
Пятая ошибка - смешивание разных типов фиксаторов или попытка «подрубить» полимеризацию нагревом без рекомендаций. Если нужно ускорить процесс, используйте одобренный активатор, а не самодельные методы.
Часто задаваемые вопросы
Восстановление посадочных мест подшипников: сколько времени требуется на всю работу?
От начала подготовки до готовности узла к эксплуатации требуется 2–4 часа активной работы (снятие подшипника, очистка, обезжиривание, нанесение фиксатора, сборка). Но полная полимеризация занимает 24 часа при 20 °C. Если речь идет о механическом восстановлении дефектов, добавьте 1–2 часа шлифовки. Практика показывает: лучше потерять сутки на правильную полимеризацию, чем спешить и получить отказ соединения на работе.
Какой допуск выдерживать при восстановлении посадочного места под подшипник?
После полимеризации фиксатора посадочное место должно восстановить геометрию в пределах допуска, указанного в конструкторской документации корпуса. Как правило, это допуск H7 или H8 для посадки подшипника. Если до ремонта допуск был нарушен сильно (износ более 0,3 мм), фиксатор один не вернет геометрию; нужна механическая обработка или замена корпуса. Проверяйте финальную геометрию щупом или микрометром после полной полимеризации.
Можно ли использовать обычное масло или смазку вместо фиксатора?
Нет. Масло и смазка не создают несущего слоя между подшипником и корпусом; они только смазывают, но не удерживают. При вибрациях подшипник будет проворачиваться, создавая фреттинг и износ. Только анаэробный фиксатор или ремонтный состав формируют вторичную посадку, которая исключает люфт.
Что делать, если нужно потом снять подшипник, посаженный на анаэробный фиксатор?
Нагрейте узел до 70–80 °C равномерно (в духовке, тепловой пушке или струей горячего воздуха) в течение 3–5 минут. При этой температуре фиксатор размягчается и ослабляется. Затем аккуратно извлеките подшипник, используя съемник. После охлаждения фиксатор вернет прочность, но если нужно собрать узел повторно, удалите остатки старого материала и нанесите новый слой фиксатора.
Восстановление посадочного места форсунок или сальников - отличаются ли процедуры?
Общий принцип одинаков: очистка, обезжиривание, нанесение фиксатора, выдержка. Но для каждой детали есть нюансы. У форсунок может быть коническое или плоское посадочное место - используйте соответствующий фиксатор. У сальников нужно защитить рабочую полость от попадания материала. Для гильз важно выдержать герметичность посадки, поэтому фиксатор наносят на наружную часть соединения. Консультируйтесь со спецификацией конкретной детали.
Заключение
Восстановление посадочного места подшипника в разбитом корпусе без замены детали - это практичный и экономичный метод, который возвращает износившееся оборудование в строй за 24–48 часов. Ключ к успеху: правильная подготовка поверхности (очистка и обезжиривание), выбор фиксатора по величине зазора, аккуратное нанесение и строгое соблюдение времени полимеризации перед нагружением.
Если вы столкнулись с прослабленной посадкой подшипника или другого узла (валов, гильз, сальников), начните с диагностики: измерьте зазор, осмотрите поверхность на предмет дефектов и выясните, требуется ли предварительное механическое восстановление. На основе этих данных выберите подходящий анаэробный фиксатор или ремонтный набор, отведите время на подготовку и полимеризацию, и ваше оборудование будет работать надежно без дорогостоящей переборки или замены корпуса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.