
Вязкость смазки подшипников: причины износа и правила выбора
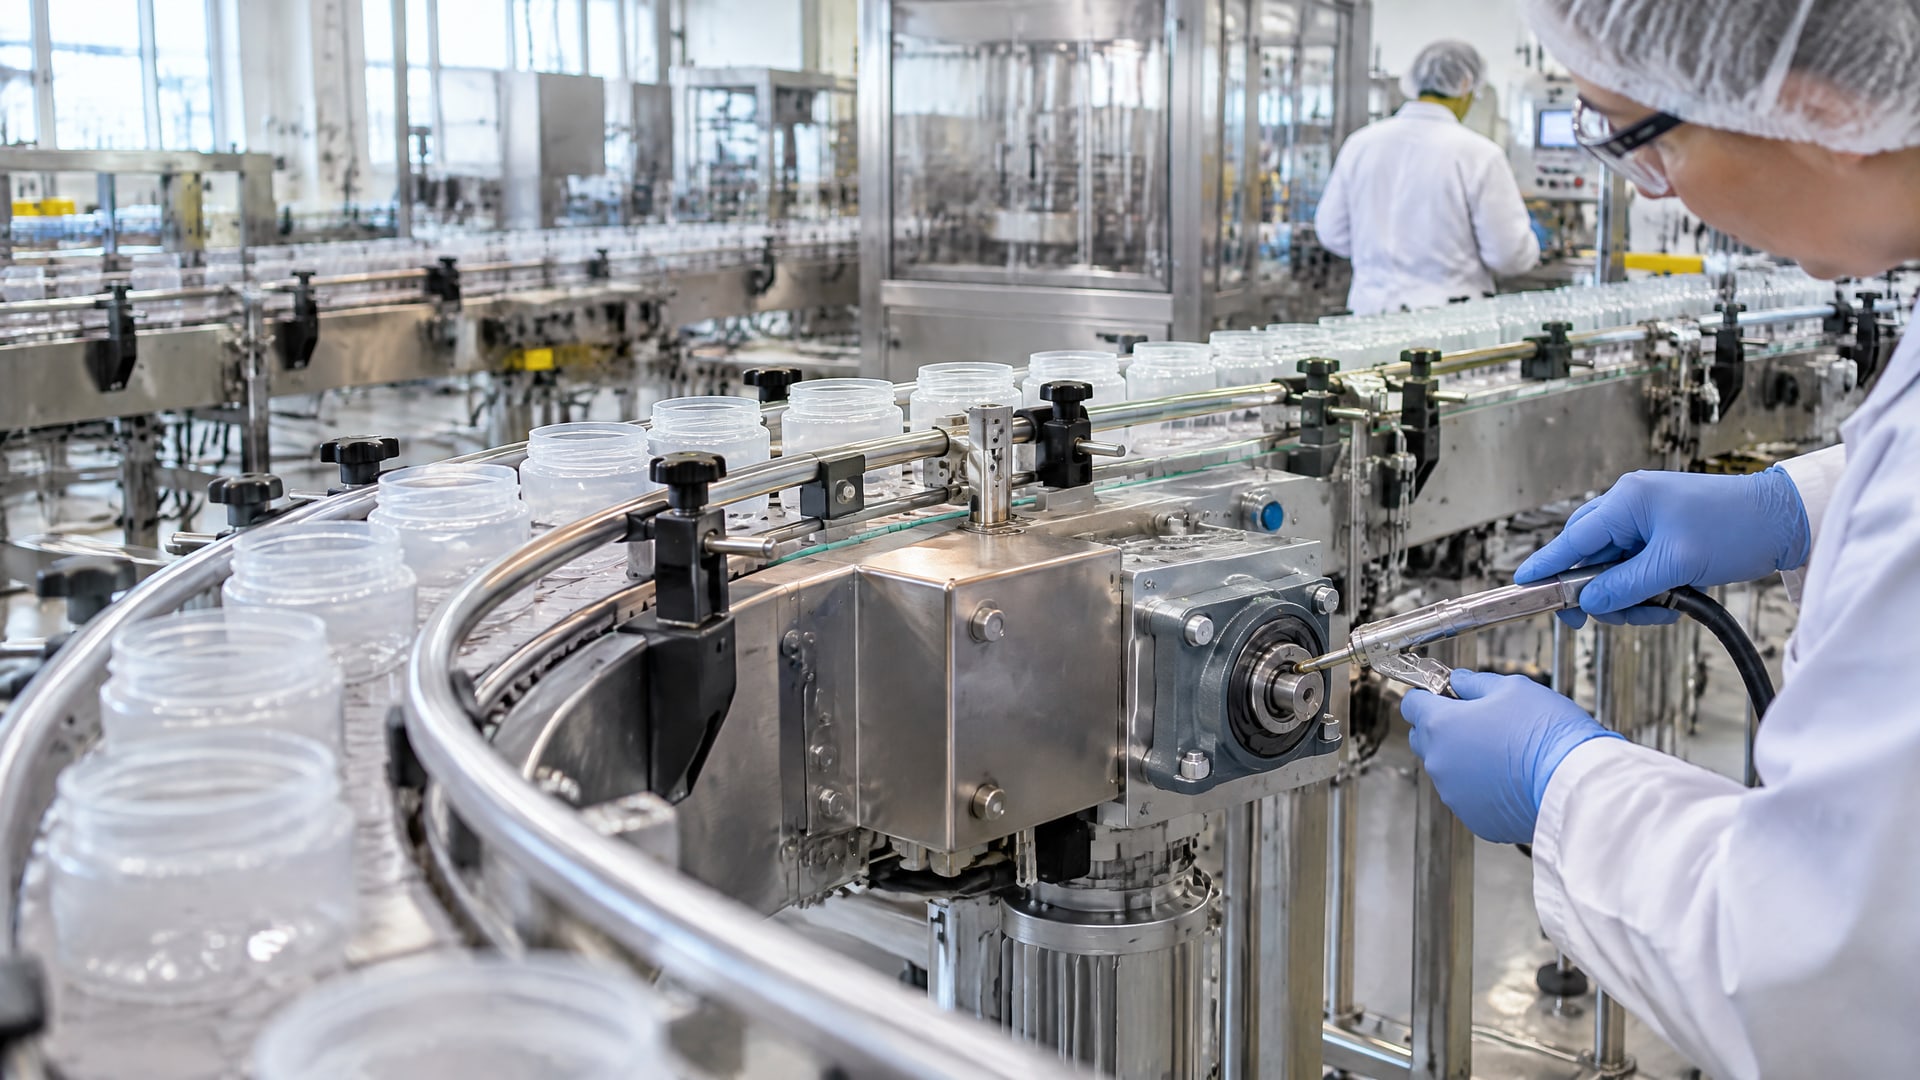
Повышенный износ подшипника качения при использовании специализированной смазки часто связан не с ее назначением, а с несоответствием рабочей вязкости масла режиму узла. Слишком низкая вязкость не обеспечивает достаточную толщину смазочной пленки, а чрезмерно высокая может ухудшить подачу смазки и увеличить потери на перемешивание. Поэтому вязкость смазки подшипников оценивают с учетом температуры, скорости, нагрузки и характеристик конкретного подшипника.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые анализируют причины износа или выбирают смазочный материал для промышленного оборудования. Разберем, как связаны вязкость базового масла и консистенция смазки, почему класс NLGI не определяет защиту от износа и что учитывать при подборе для пищевого производства.
Почему специализированная смазка может ускорить износ подшипника
Специализированный материал подбирают под определенные условия, но само назначение не гарантирует совместимость со скоростью, нагрузкой и температурой конкретного узла.
Если фактическая вязкость базового масла при рабочей температуре слишком низкая, смазочная пленка может оказаться недостаточной для разделения контактирующих поверхностей. В результате возрастает риск аномального износа и smearing - размазывания материала с образованием задиров.
Противоположная ситуация тоже неблагоприятна. Слишком вязкое масло повышает сопротивление движению и потери на перемешивание, что может вызвать дополнительный нагрев. Вязкость меняется с температурой, поэтому характеристика при одной температуре не описывает поведение масла во всем рабочем диапазоне. При выборе учитывают и минимальную рабочую температуру: на холоде вязкость растет, а текучесть смазки ухудшается.
Как связаны вязкость и режим работы
При высоких скоростях обычно рассматривают менее вязкий базовый компонент, а при низкой скорости и высокой нагрузке - более вязкий. Это не универсальная таблица подбора: результат зависит также от размера подшипника и типа уплотнений. Нужную вязкость определяют по данным изготовителя подшипника и фактическому режиму эксплуатации.
Для подшипниковых применений встречается диапазон базовых масел примерно от 15 до 500 мм²/с при 40 °C. Это широкий ориентир, а не рекомендация выбирать любое значение внутри него. Для минеральных масел индекс вязкости, согласно приведенным рекомендациям, должен быть не ниже 95. При этом важно оценивать характеристики масла при рабочей температуре подшипника, а не ограничиваться одним показателем из описания материала.
Когда износ связан не только со смазкой
Заклинивание нельзя автоматически объяснять низким качеством смазочного материала. Возможные причины включают неподходящую вязкость, неправильное количество смазки, загрязнение и несоответствие консистенции условиям подачи. Поэтому перед заменой материала полезно сопоставить режим узла с требованиями изготовителя подшипника, а также проверить количество и способ подачи смазки.
Как оценить вязкость смазки для подшипников
Для оценки смазочного режима используют коэффициент вязкости κ.
Его рассчитывают как отношение фактической вязкости масла при рабочей температуре к требуемой вязкости для конкретного подшипника и скорости: κ = ν / ν1. Здесь ν - фактическая вязкость при рабочей температуре, а ν1 - требуемая вязкость для данного подшипника и режима вращения.
В качестве проектного ориентира для большинства подшипниковых применений приводят диапазон κ от 1 до 4. При κ от 2 до 4 формируется полностью разделяющая масляная пленка, а при κ от 3 до 4 может достигаться очень высокий срок службы. Эти значения нужно рассматривать вместе с данными изготовителя подшипника: более высокая κ сама по себе не означает, что смазка всегда подходит лучше.
Что показывает расчет κ
Коэффициент помогает сравнить реальную вязкость с потребностью подшипника, а не просто ранжировать смазки по принципу «гуще - лучше». Для корректной оценки сначала находят требуемую вязкость ν1 по данным для конкретного подшипника и скорости, затем определяют фактическую вязкость ν при рабочей температуре. Если фактическая вязкость слишком низкая, пленка может не обеспечивать нужного разделения поверхностей.
При низковязких условиях, когда ν не превышает 20 мм²/с, учитывают поправочный фактор от 1 до 2: масло в этом диапазоне может быть слишком «тонким» для достаточной толщины пленки. Не следует смешивать этот показатель с консистенцией пластичной смазки. Вязкость относится к базовому маслу, а консистенция описывает сопротивление пластичной смазки деформации.
Почему температура важна для расчета
Одно и то же масло при разных температурах имеет разную вязкость. Поэтому нельзя напрямую переносить значение, указанное при 40 °C, на режим работы подшипника без учета температуры. Отдельно оценивают минимальную рабочую температуру: при ее снижении вязкость растет, а текучесть смазки ухудшается. Это может сказаться на поступлении материала к контактным поверхностям, особенно при пуске.
Если температура в узле отличается от условий, для которых приведена характеристика масла, требуется оценить вязкость именно при рабочей температуре. Только после этого результат сопоставляют с требуемым значением и диапазоном κ. Такой подход позволяет объяснить, почему смазка, подходящая по паспортному температурному диапазону, все же может не обеспечивать расчетный ресурс подшипника.
Почему класс NLGI не отвечает на вопрос о ресурсе
NLGI - это класс консистенции пластичной смазки, а не показатель вязкости базового масла и не мера адгезии.
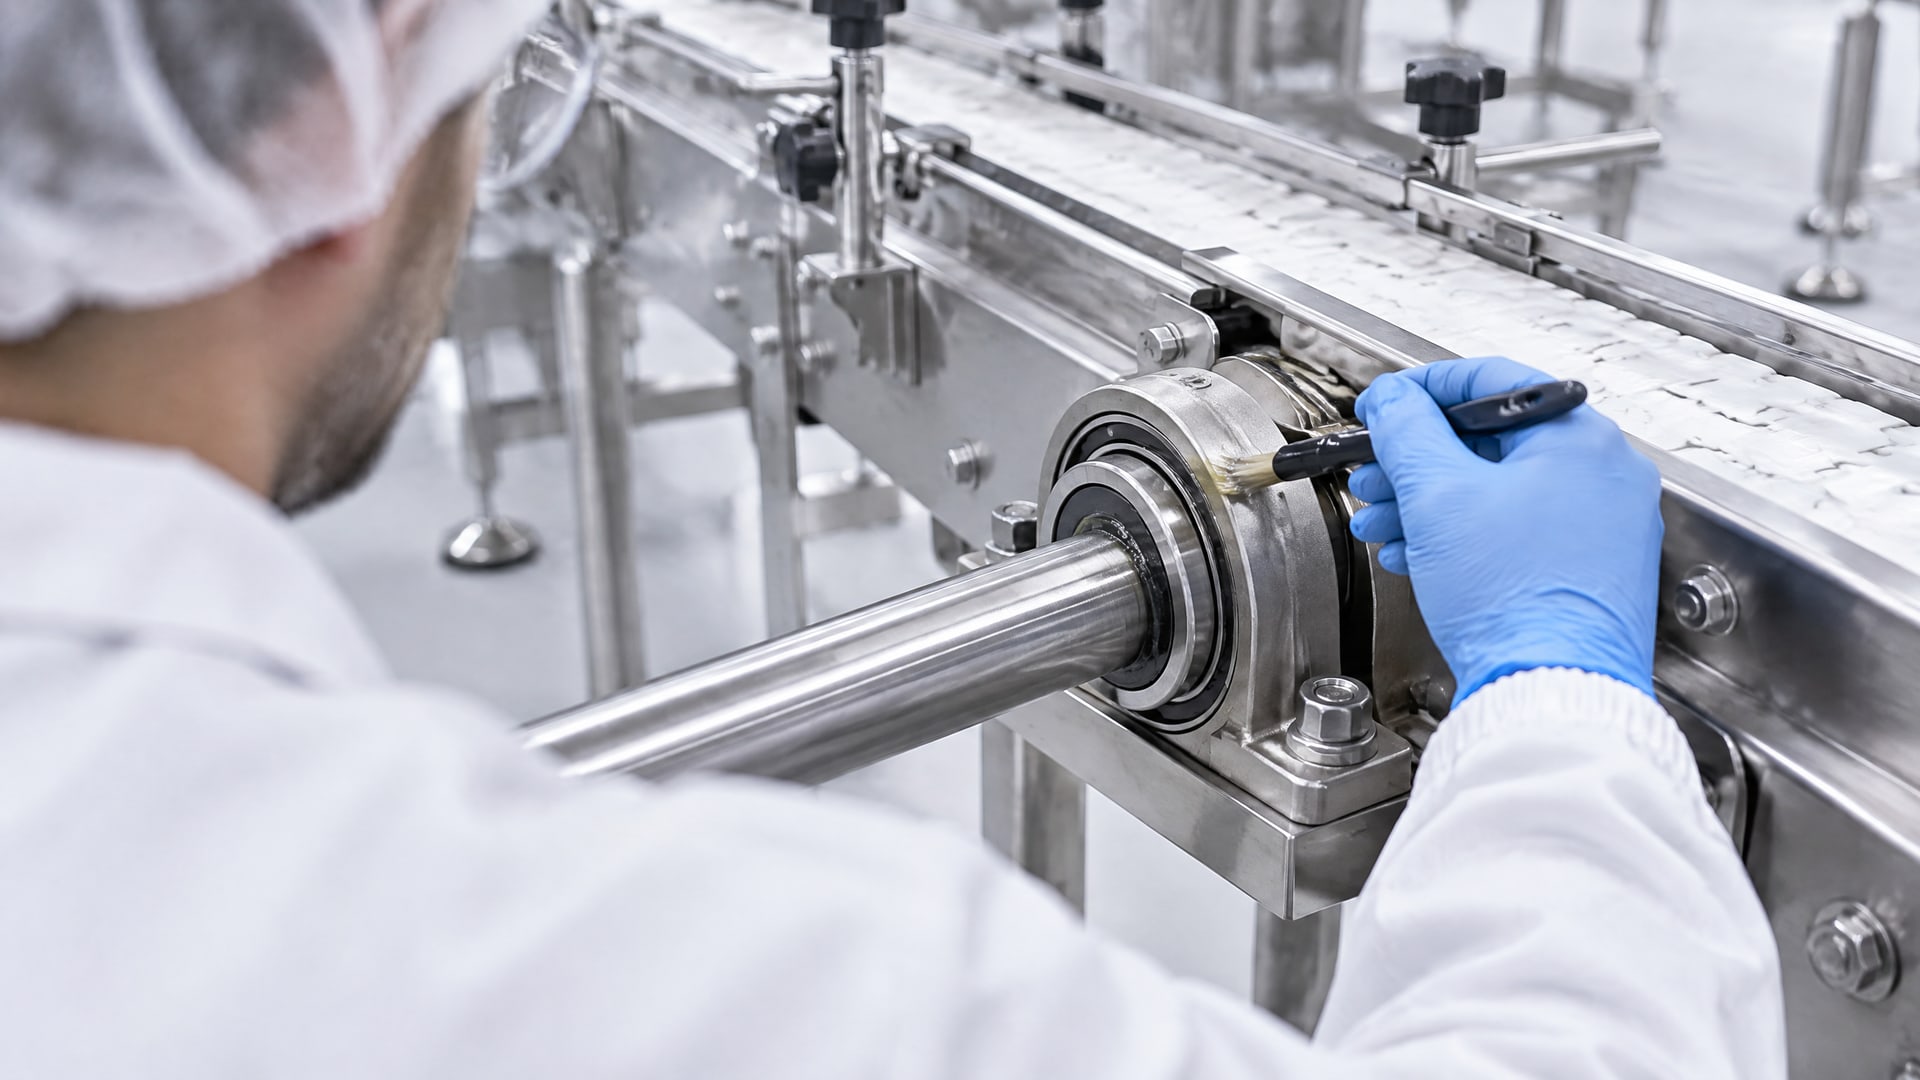
Классы консистенции охватывают диапазон от NLGI 000 до NLGI 6; измерение основано на испытании на пенетрацию конусом по ASTM D217. Более высокий класс означает более жесткую консистенцию, но не подтверждает, что смазка подходит по вязкости для конкретного подшипника.
Поэтому выбор только по обозначению NLGI может привести к ошибке. Две смазки одного класса консистенции не обязательно имеют одинаковую вязкость базового масла или одинаково подходят для конкретных скоростей и нагрузок. NLGI 2 не является универсальным решением для всех подшипниковых узлов.
Как учитывать консистенцию
При низкой температуре и колебательных движениях чаще рассматривают NLGI 1, чтобы не ухудшать подачу и распределение смазки. Это ориентир для выбора, а не замена проверки остальных параметров. Необходимо учитывать скорость, нагрузку, температуру, размер подшипника, уплотнения и способ подачи материала.
Для систем, где смазка должна поступать к узлу по каналам, чрезмерно жесткая консистенция может затруднить подачу. С другой стороны, выбирать более мягкую смазку только ради лучшей текучести тоже нельзя: нужно проверить, соответствует ли ее базовое масло рабочей вязкости, а консистенция - условиям удержания и подачи. Решение принимают по совокупности характеристик и требований к узлу.
Что проверять в карточке товара
Снабженцу и инженеру важно не ограничиваться классом NLGI или температурным диапазоном. В первую очередь нужны данные о вязкости базового масла и условия, при которых она измерена. Затем сверяются с требованиями к подшипнику, оценивают предполагаемую рабочую температуру и проверяют соответствие консистенции способу подачи смазки.
Если в описании указана вязкость при 40 °C, это значение нельзя автоматически считать рабочей вязкостью узла. Для оценки смазочного режима понадобится значение при температуре подшипника или возможность определить его по техническим данным. При недостатке информации лучше запросить подтвержденные характеристики и сопоставить их с требованиями изготовителя подшипника.
Какая вязкость смазки нужна для ступичных подшипников
Для ступичного подшипника нельзя назвать одну подходящую вязкость без данных о конструкции и условиях работы.
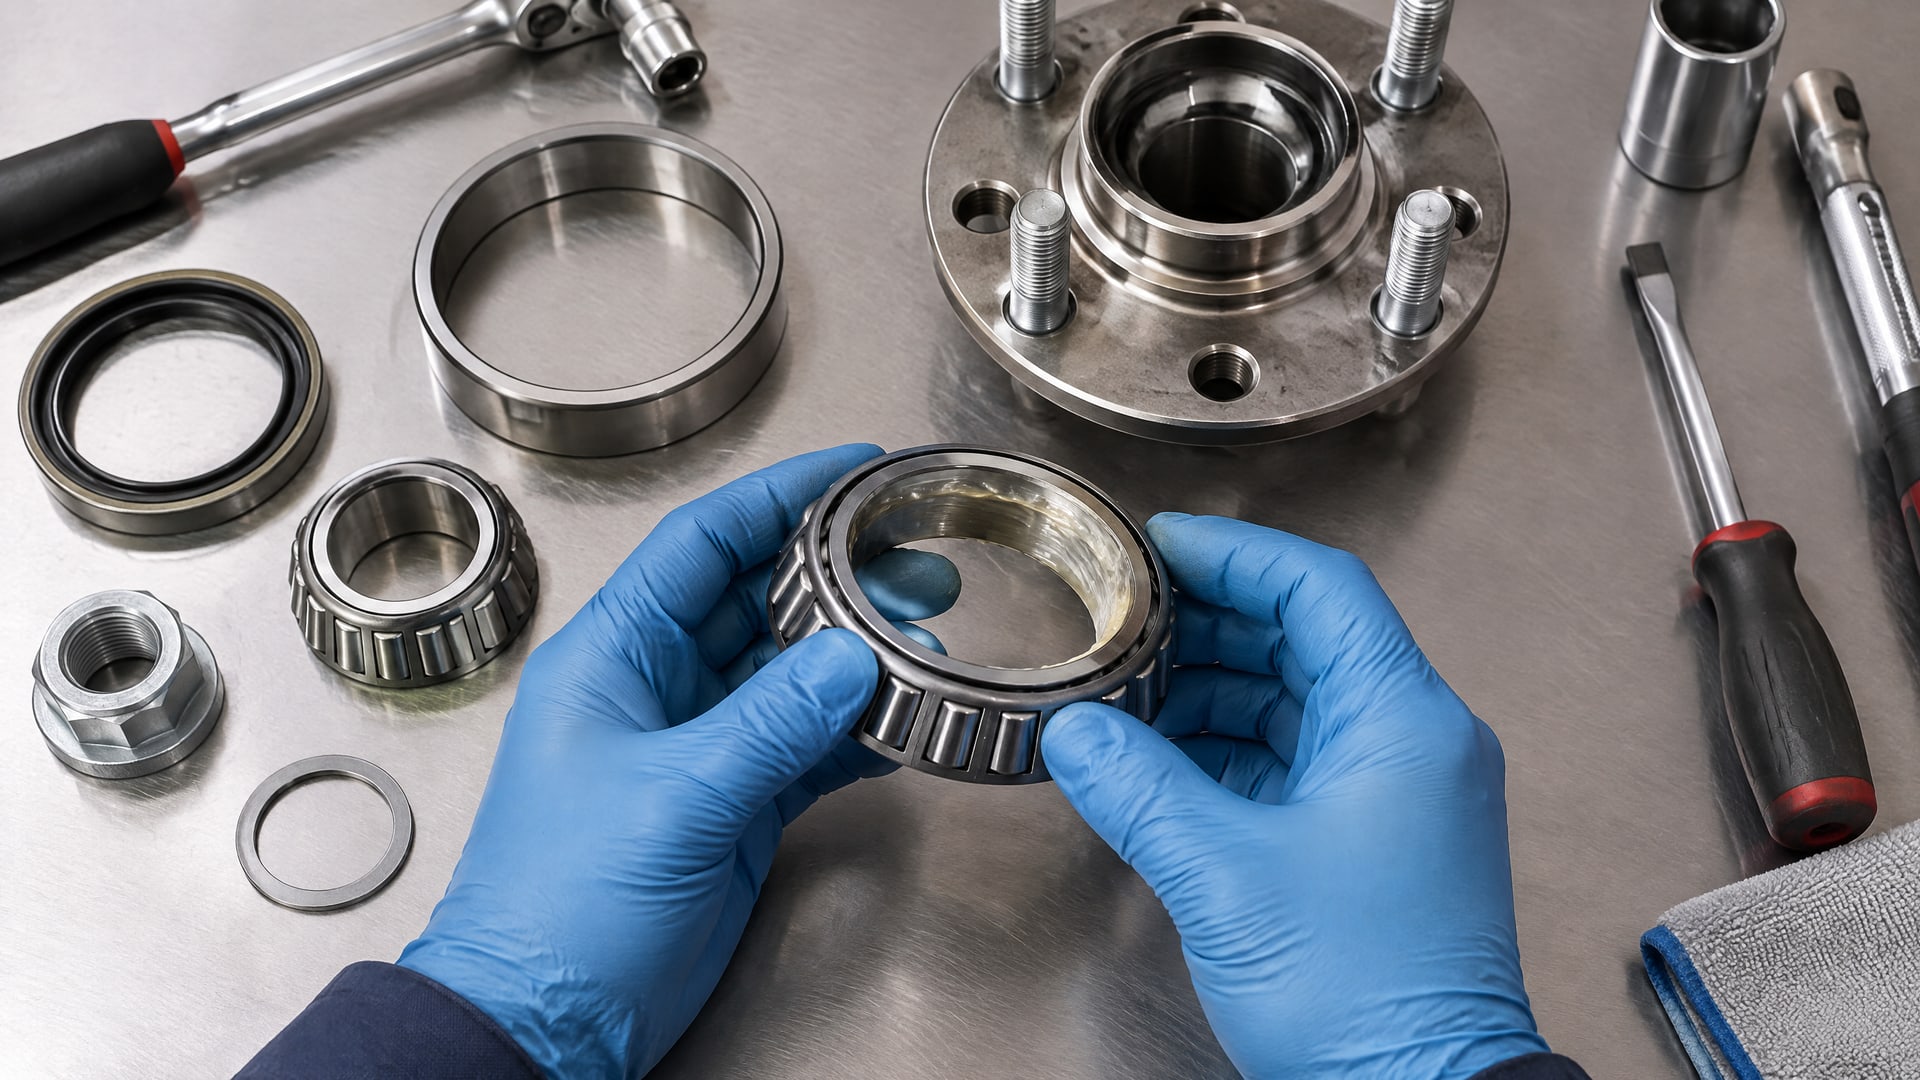
Подбор зависит от скорости, нагрузки, температуры, размера подшипника и типа уплотнений. Поэтому запрос «какая вязкость нужна для ступичных подшипников» не имеет универсального численного ответа: нужное значение определяют по требованиям конкретного узла.
При выборе учитывают, что для более высоких скоростей обычно используют базовое масло с меньшей вязкостью, а для низких скоростей и высоких нагрузок рассматривают более вязкий компонент. Однако ни один из этих принципов не заменяет проверки рабочей вязкости и коэффициента κ. Если вязкость чрезмерна, растут сопротивление и нагрев; если недостаточна, может не сформироваться пленка нужной толщины.
Последовательность подбора
Сначала устанавливают тип и размер подшипника, скорость вращения и характер нагрузки. Затем уточняют рабочую и минимальную температуру, а также тип уплотнений и способ подачи смазки. Эти данные позволяют перейти от общего описания материала к оценке его применимости в конкретном узле.
Далее по техническим данным подшипника определяют требуемую вязкость ν1, а по характеристикам смазочного материала - фактическую вязкость при рабочей температуре. Рассчитывают κ = ν / ν1 и сопоставляют результат с проектными ориентирами: диапазоном κ от 1 до 4 и значениями от 2 до 4 для полностью разделяющей пленки. Если доступна только вязкость при 40 °C, ее нельзя напрямую подставлять вместо рабочей без учета температуры.
Когда проверять смазку после замены
После перехода на другой материал наблюдают за температурой узла, состоянием смазки и признаками износа. Рост нагрева может указывать на повышенные потери на перемешивание или сопротивление, но не доказывает единственную причину неисправности. Одновременно проверяют количество смазки, ее подачу и возможное загрязнение.
Сравнивать результаты полезно при одинаковых условиях работы: скорости, нагрузке и температуре. Иначе изменение режима затруднит оценку влияния новой смазки. При сохраняющемся износе проверяют, соответствуют ли фактическая вязкость и консистенция требованиям изготовителя подшипника, а также не изменились ли условия эксплуатации.
Пищевая смазка для подшипников: как понимать H1 и H2
В пищевом производстве выбор смазки включает два разных вопроса: подходит ли материал для режима подшипника и допускается ли его применение при возможном контакте с пищей.
NSF H1 относится к смазкам, для которых допустим только случайный контакт с пищей. NSF H2 применяют в зонах, где контакт с пищей запрещен.
H1 не означает, что смазка автоматически лучше защищает подшипник, а H2 не является более строгой категорией для пищевого контакта. Допуск описывает условия применения относительно контакта с пищей, но не заменяет подбора по вязкости, скорости, нагрузке и температуре. Термин «пищевая смазка» сам по себе также не подтверждает, что материал соответствует требованиям конкретного узла.
Как выбрать смазку для пищевого оборудования
Сначала определяют, возможен ли случайный контакт смазки с пищей. Если такая возможность есть, проверяют наличие допуска NSF H1; если контакт исключен, рассматривают требования, соответствующие зоне применения, включая NSF H2. Отдельно оценивают рабочую вязкость базового масла и консистенцию, поскольку пищевой допуск не гарантирует нужную толщину пленки или ресурс подшипника.
Условия мойки и дезинфекции также нужно учитывать при подборе. Проверяют совместимость смазки с водой, моющими и дезинфицирующими растворами, а также с температурными циклами оборудования. Если материал не соответствует режиму узла, сам факт пищевого допуска не устранит риск износа.
При вероятности случайного контакта с пищей подбор удобно вести в два этапа: сначала определить необходимую категорию NSF по зоне применения, затем проверить техническую пригодность для подшипника. Такой порядок не дает подменить требования к пищевой безопасности выбором по одному параметру. Инженер оценивает рабочий режим, а закупщик сверяется со спецификацией смазки и подтвержденными документами.
Как проверить причину износа и избежать заклинивания
Заклинивание подшипника не объясняется только тем, что смазка «не подошла».
На него могут влиять неподходящая вязкость, неправильное количество смазки, загрязнение и несоответствие консистенции условиям подачи. Поэтому диагностику начинают с проверки фактического режима и состояния узла, а не с автоматической замены материала на более густой или более вязкий.
Сначала сопоставляют рабочие условия с паспортными данными подшипника: скорость, нагрузку, размер, температуру и тип уплотнений. Затем проверяют, соответствует ли смазка требуемой вязкости при рабочей температуре и можно ли обеспечить ее поступление к контактным поверхностям. Для оценки используют коэффициент κ, а консистенцию рассматривают отдельно по классу NLGI.
Признаки возможной ошибки выбора
Если вязкость масла недостаточна, возможны тонкая смазочная пленка, аномальный износ и smearing. Если она чрезмерна, возрастает сопротивление движению и перемешиванию, что может сопровождаться нагревом. Наличие одного признака не подтверждает причину неисправности, поэтому выводы сверяют с режимом и техническими характеристиками смазки.
Отдельно проверяют подачу и количество материала. Даже подходящая по вязкости смазка не обеспечит требуемую защиту, если ее поступление к подшипнику нарушено или количество не соответствует условиям узла. При анализе также учитывают загрязнение: оно может влиять на износ независимо от выбранного класса NLGI.
Порядок проверки после появления износа
Сверить скорость, нагрузку и температурный режим с требованиями к подшипнику.
Проверить фактическую вязкость базового масла при рабочей температуре и оценить коэффициент κ.
Уточнить, соответствует ли класс NLGI способу подачи и условиям работы.
Проверить количество смазки, состояние подачи и вероятность загрязнения.
При смене материала сравнивать работу узла в сопоставимых условиях.
Такой порядок помогает не подменять диагностику простым повышением вязкости. Более вязкое масло не всегда увеличивает ресурс: эффект зависит от того, насколько оно соответствует рабочей температуре, скорости и нагрузке. Цель подбора - не максимальная вязкость, а значение, при котором формируется подходящий смазочный режим без избыточных потерь на перемешивание.
Часто задаваемые вопросы
Какая вязкость смазки подходит для подшипников?
Универсального значения нет: выбор зависит от скорости, нагрузки, рабочей температуры, размера подшипника и типа уплотнений. Требуемую вязкость определяют по данным изготовителя подшипника, затем сопоставляют с фактической вязкостью базового масла при рабочей температуре. Для оценки смазочного режима используют коэффициент κ.
Чем выше вязкость смазки, тем дольше прослужит подшипник?
Нет. Слишком низкая вязкость может не обеспечить достаточную толщину пленки, но чрезмерно высокая увеличивает сопротивление и потери на перемешивание. Это может повысить нагрев и ускорить деградацию смазки. Ресурс зависит от соответствия вязкости условиям работы, а не от стремления выбрать максимальное значение.
Подходит ли NLGI 2 для любого подшипника?
Нет. NLGI описывает консистенцию пластичной смазки, но не показывает вязкость базового масла и не заменяет подбор по скорости, нагрузке и температуре. Даже смазки одного класса NLGI могут различаться по вязкости масла. Для выбора проверяют совокупность характеристик и требования изготовителя подшипника.
Что означает NSF H1 для смазки подшипника?
NSF H1 допускает только случайный контакт смазки с пищей. Этот допуск важен для зон пищевого производства, где такой контакт возможен, но сам по себе не подтверждает оптимальную защиту подшипника. Дополнительно проверяют рабочую вязкость, консистенцию и совместимость материала с условиями оборудования.
Заключение
Повышенный износ при использовании специализированной смазки часто связан с неверным подбором вязкости базового масла, консистенции или режима подачи. Для оценки смазочного состояния подшипника учитывают фактическую вязкость при рабочей температуре и коэффициент κ, а класс NLGI рассматривают только как показатель консистенции. Пищевой допуск H1 или H2 выбирают по вероятности контакта с пищей, отдельно проверяя пригодность смазки для самого узла.
Следующий шаг - собрать данные о подшипнике, скорости, нагрузке, рабочей и минимальной температуре, уплотнениях и способе подачи. Затем сверить их с техническими характеристиками смазки и требованиями изготовителя подшипника, включая расчет κ. Такой подбор помогает выявить несоответствие до того, как оно приведет к ускоренному износу или заклиниванию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.