
Замена прокладок фланцевых анаэробными герметиками
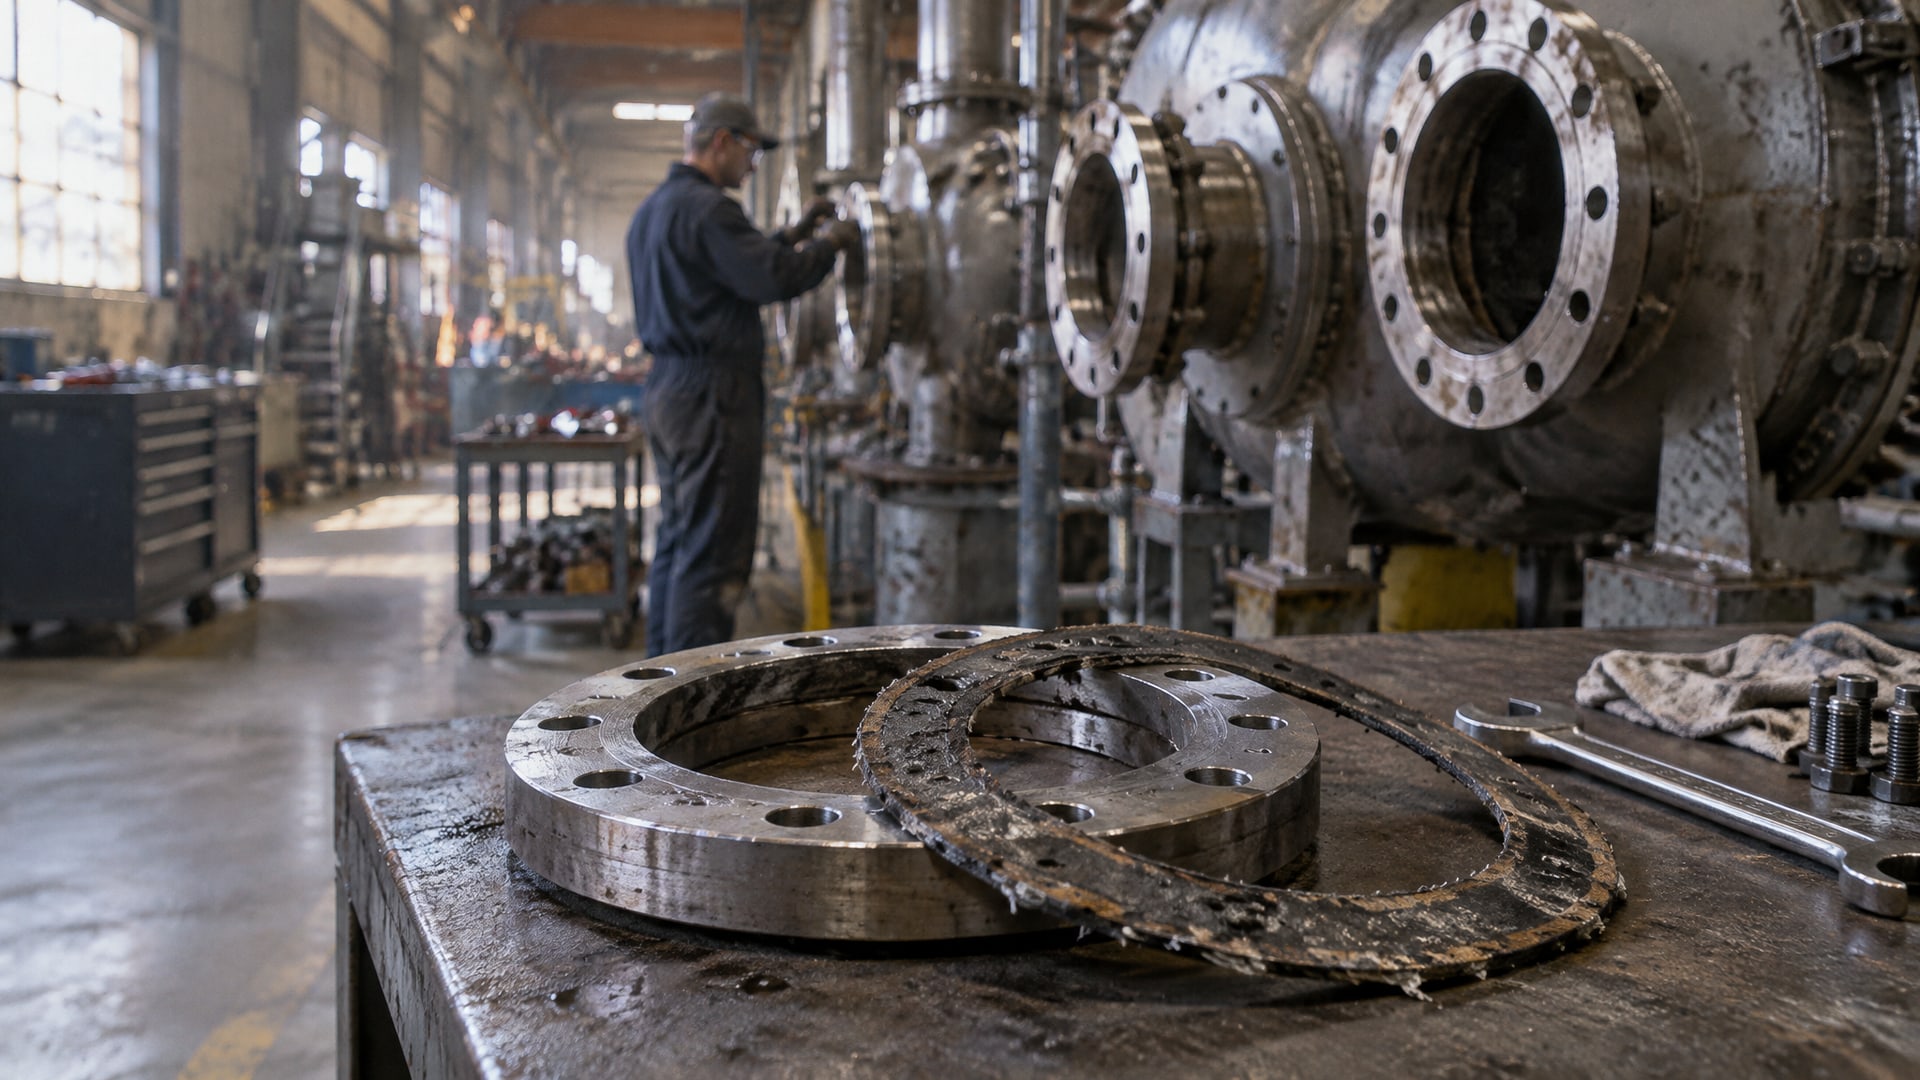
Вырубные прокладки долгие годы остаются стандартом для фланцевых соединений. Однако при переходе на анаэробные герметики инженеры получают возможность отказаться от механического сжатия прокладочного материала и упростить сборку. Анаэробные герметики отверждаются в отсутствие воздуха и при контакте с активными металлическими поверхностями, поэтому работают только на жестких, близко прилегающих металлических фланцах. Статья расскажет, когда замена прокладок на герметик возможна, какие требования предъявляются к геометрии фланца и как правильно выполнить переход без потери герметичности.
Такой переход актуален для закупщиков и инженеров, которые ищут способы снизить количество запасных прокладок на складе, ускорить сборку-разборку оборудования или повысить надежность соединения в условиях вибрации и температурных колебаний.
Когда замена прокладок фланцевых соединений оправдана
Замена вырубной прокладки на герметик эффективна в строго определенных условиях.
Решение принимается на основе анализа реальной геометрии фланца, условий работы и требований к герметичности конкретного узла.
Прежде всего, фланцы должны быть жесткими и металлическими - сталь, чугун или алюминий встречаются чаще всего. Мягкие прокладки или полимерные основания несовместимы с механизмом полимеризации анаэробных составов. Во-вторых, геометрия поверхности должна быть близкой к идеальной: плоскостность не хуже 0,1 мм на 400 мм, шероховатость Ra 0,8–3,2 мкм. Если фланец имеет волнистость, следы фрезеровки или царапины свыше допуска, герметик не обеспечит надежного уплотнения.
В-третьих, зазор между фланцами должен быть минимальным. Типовой диапазон заполнения анаэробными герметиками составляет 0,1–0,25 мм, а высоковязкие тиксотропные типы могут работать примерно до 0,50 мм. Любые локальные выступы, отпечатки или неоднородности должны укладываться в этот диапазон. Герметик не выполняет роль компенсатора больших деформаций или люфтов.
Замена на герметик становится привлекательна при частой разборке-сборке оборудования, когда вырубные прокладки быстро разрушаются или их нужно менять после каждого цикла. Также герметик полезен в условиях вибрации, когда прокладка может смещаться или выдавливаться из зазора.
Требования к шероховатости, плоскостности и зазорам
Надежное отверждение анаэробного герметика зависит от точного соответствия геометрии фланца производственным допускам.
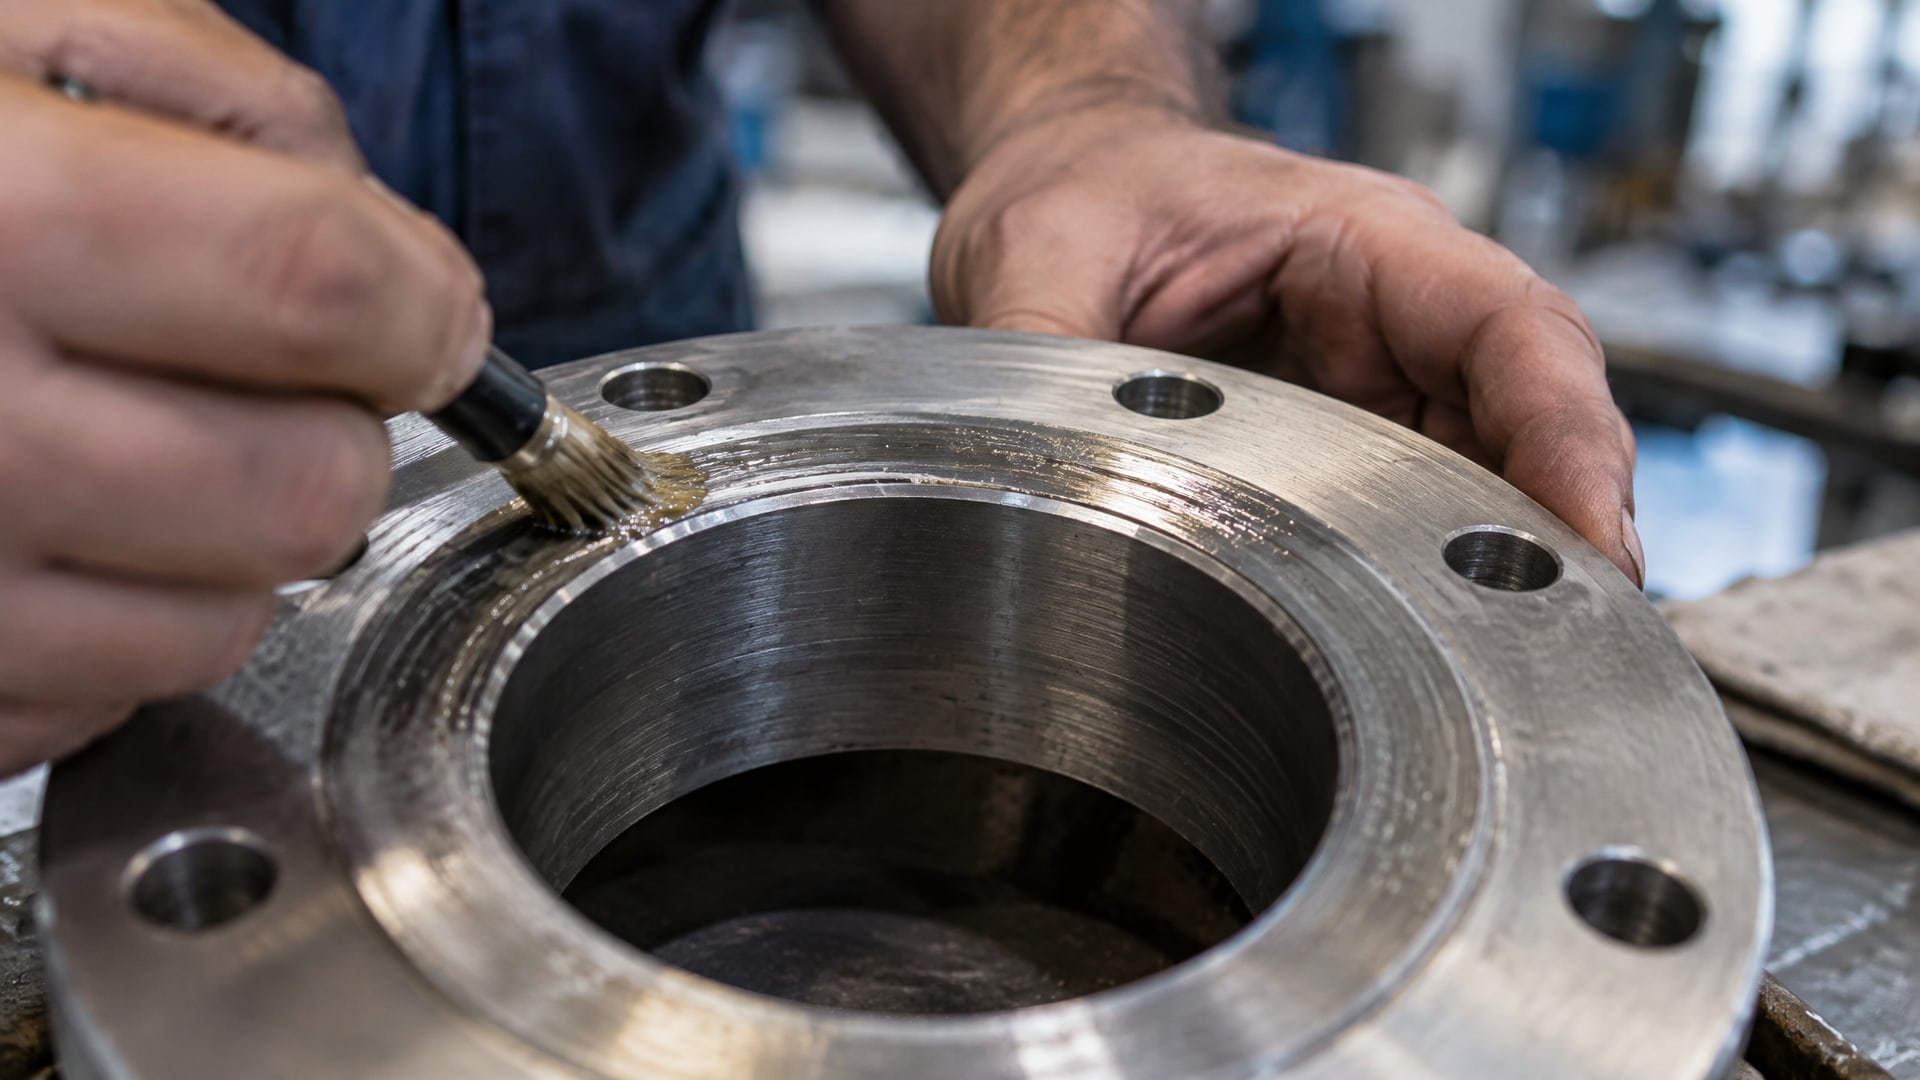
Производители указывают четкие границы, за которыми герметик теряет эффективность.
Для шероховатости поверхности действуют следующие ограничения:
Ra (среднее арифметическое отклонение) -0,8–3,2 мкм
Rz (высота неровности по 10 точкам) -3–21 мкм
Rmax (максимальная высота неровности) -4–30 мкм
Эти параметры контролируются профилометром и должны быть одинаковыми на обеих поверхностях фланца. Если одна сторона отполирована до Ra 0,8 мкм, а другая необработана (Ra 6–10 мкм), герметик может не схватиться корректно.
Плоскостность фланца проверяется на длине 400 мм и не должна превышать 0,1 мм. Это означает, что волнистость, выемки или припуски на всей поверхности контакта не должны быть больше толщины человеческого волоса. На практике такую проверку удобнее проводить оптическим методом или на плоской контрольной плите.
Максимальный рабочий зазор для типовых анаэробных фланцевых герметиков составляет 0,1–0,25 мм. Этот зазор образуется между двумя фланцами на следах обработки и микронеровностях поверхности. Если реальный зазор выходит за эти границы, герметик не будет надежно полимеризоваться и не создаст герметичный слой.
Минимальная ширина перекрытия герметика на поверхности фланца должна быть не менее 5 мм вдоль всей линии контакта. Вокруг болтов рекомендуется оставить зазор не менее 3 мм, чтобы герметик не попал на резьбу и не затруднил сборку.
Подготовка поверхностей и нанесение герметика
Качество герметизации напрямую зависит от чистоты фланцевых поверхностей перед нанесением.
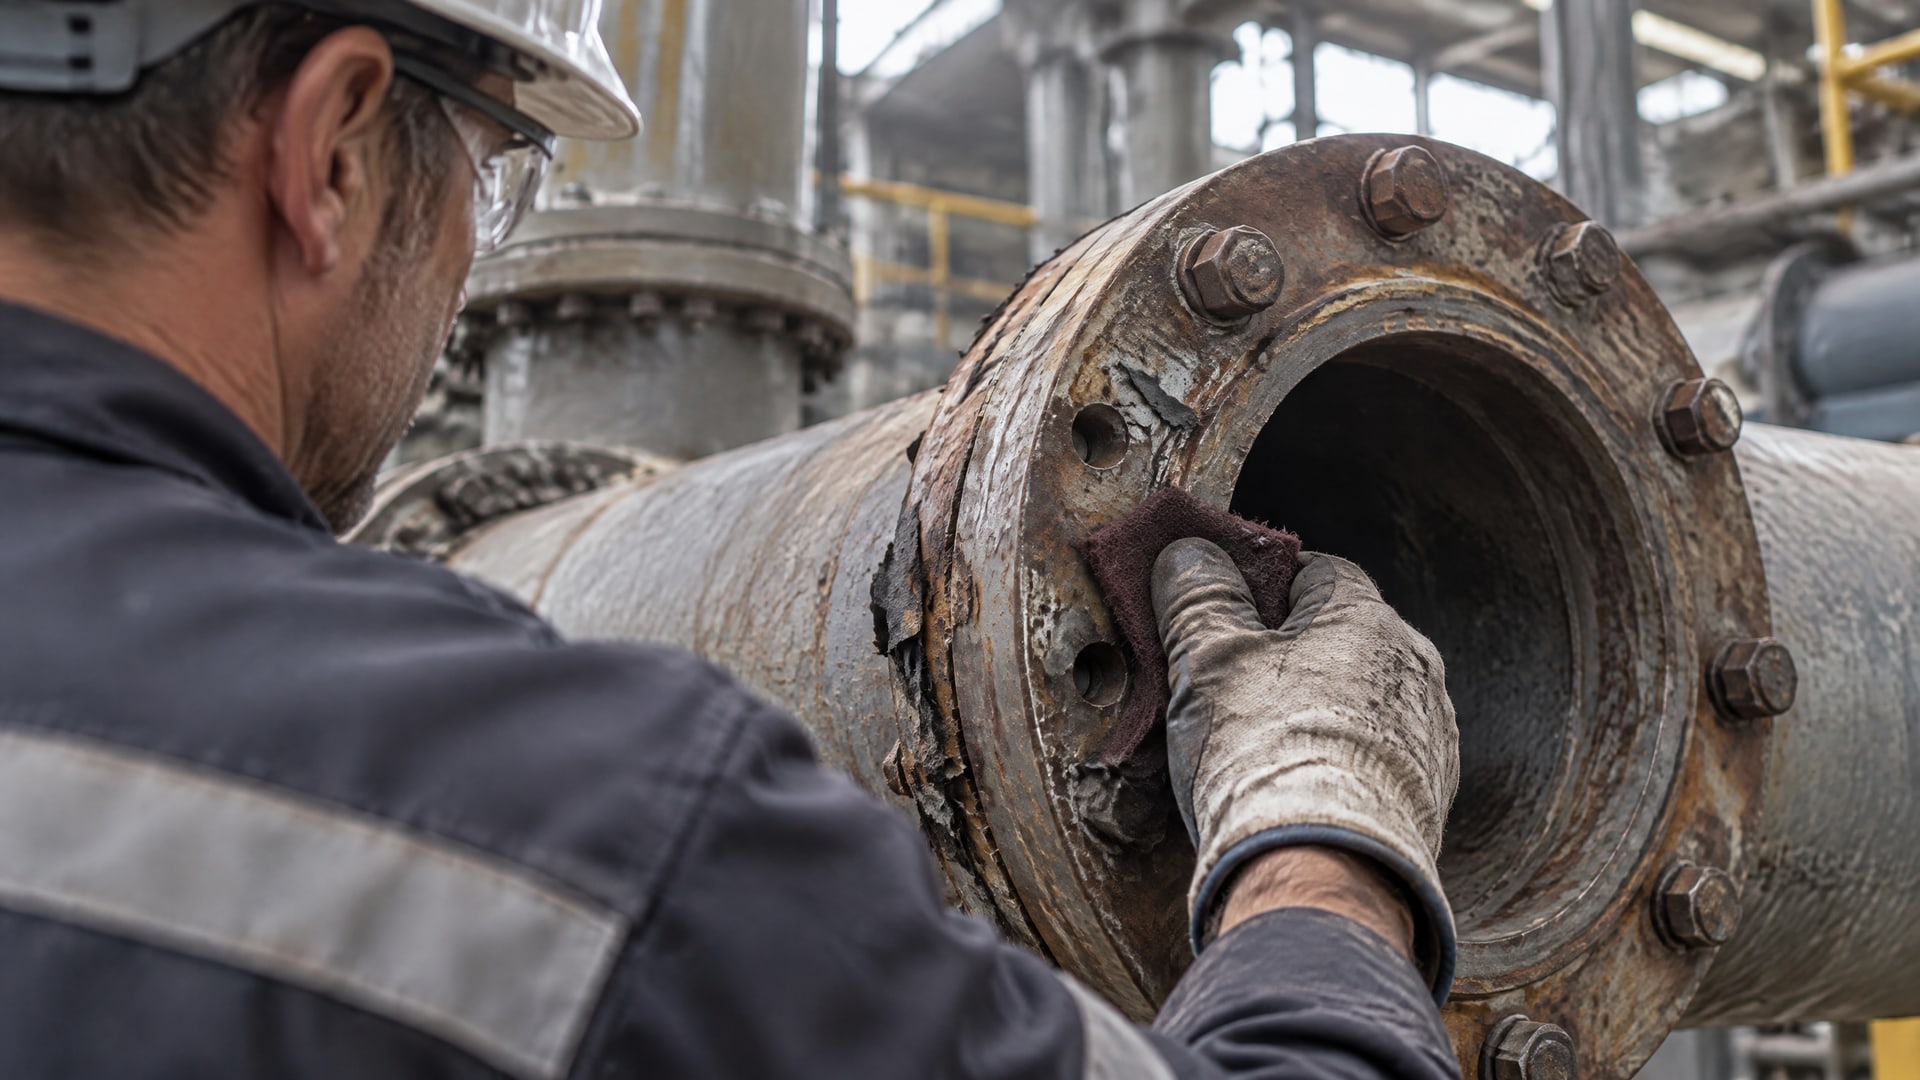
Даже небольшое количество ржавчины, масла, пыли или старого прокладочного материала будет препятствовать полимеризации и снижать адгезию.
На первом этапе поверхности тщательно очищают щеткой или абразивной тканью, удаляя остатки старой прокладки, окись и свободные отложения. Затем фланцы обезжиривают органическим растворителем - ацетоном, спиртом или промышленным очистителем. Обезжиривание должно быть полным: высохшие капли растворителя в углублениях и вокруг болтов будут служить барьером для герметика.
После очистки и обезжиривания поверхности должны высохнуть. Влага на фланце замедляет или блокирует полимеризацию, поэтому рекомендуется дождаться естественного высыхания или протереть поверхность чистой сухой тканью.
Герметик наносится непрерывной тонкой полосой по центру фланца, то есть в средней части зазора между поверхностями. Полоса должна иметь одинаковую толщину по всей длине и не прерываться. Перед сборкой полное нанесение герметика на обе поверхности не требуется - достаточно одной стороны, так как при сжатии фланцев герметик распределится равномерно.
Для крупных узлов, где сложно точно совместить поверхности вручную, рекомендуется использовать установочные штифты или приспособления для позиционирования. Это предотвращает смещение слоя герметика при сборке и обеспечивает равномерное распределение по всей площади контакта.
Процесс сборки и время отверждения
После нанесения герметика фланцы соединяют и стягивают болтами в соответствии с проектной документацией.
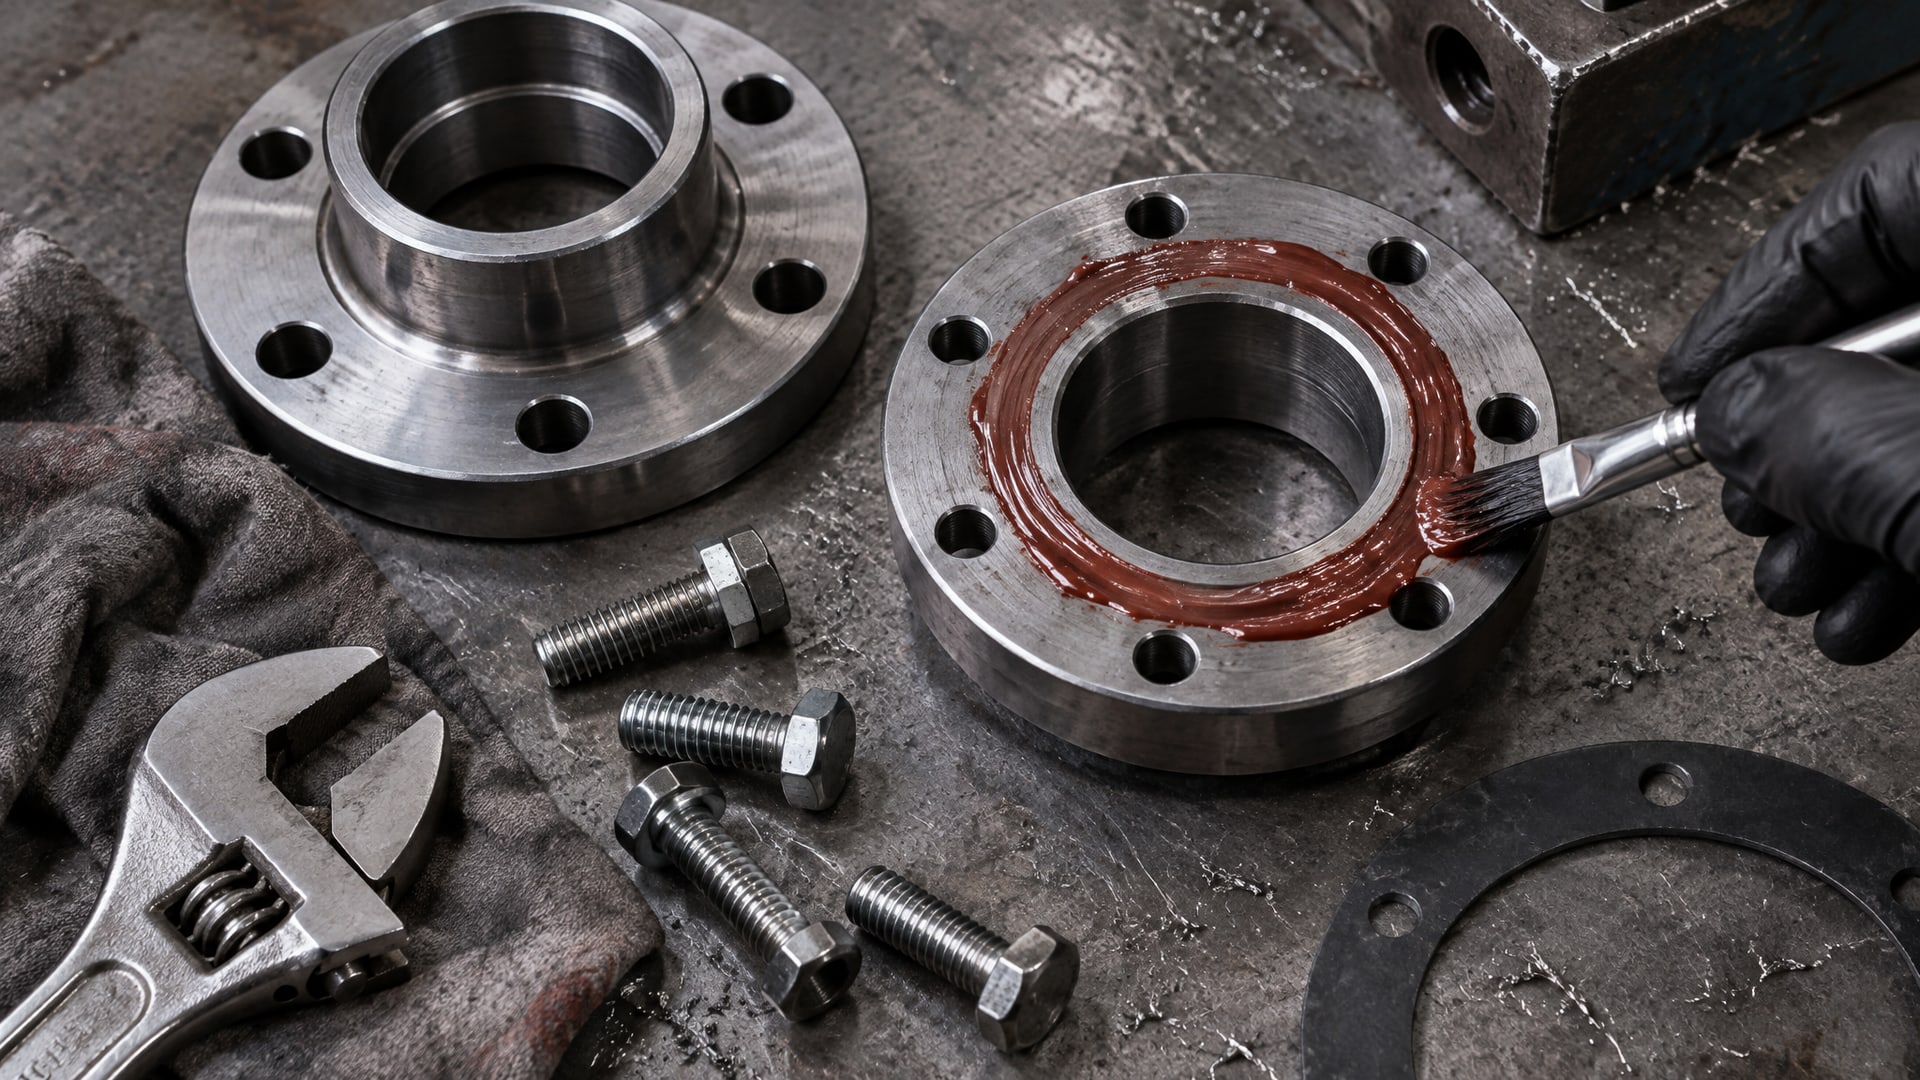
Усилие затяжки должно быть одинаковым для всех болтов и распределено равномерно - сначала слегка затягивают все болты крест-накрест, затем последовательно увеличивают усилие.
Первичное схватывание анаэробного герметика происходит за счет поглощения металлом активных ионов. Типовое время первичного схватывания составляет 20–30 минут при комнатной температуре (20–25 °C). Полная полимеризация может занять 12–24 часа в зависимости от толщины слоя, типа герметика и температуры окружающей среды.
При повышенной температуре процесс ускоряется. Это полезно, если оборудование сразу после сборки нагревается до рабочей температуры: герметик полимеризуется интенсивнее. Однако преждевременное нагревание (до полного схватывания) может нарушить процесс, поэтому в инструкции обычно указывается минимальное время охлаждения перед вводом в работу.
При необходимости проверить герметичность соединения на предмет течей можно не ранее чем через 20 минут после сборки при пробном давлении не выше 0,03 МПа (0,3 бар). Такая проверка позволяет убедиться в отсутствии грубых дефектов без риска разрушить еще не полностью схватившийся герметик.
Полная герметичность достигается только после полного отверждения, которое обычно завершается через 12–24 часа. До этого момента соединение следует оберегать от вибраций, ударов и избыточного давления.
Замена прокладок фланцевых соединений газопроводов: особенности
Газовые трубопроводы и арматура предъявляют повышенные требования к герметичности и к используемым материалам.
Замена вырубной прокладки на герметик для газовых соединений требует дополнительной проверки соответствия профильным стандартам.
Многие производители анаэробных герметиков получают одобрение DVGW EN 751-1 - европейского стандарта для жидких герметиков в газовой арматуре. Это одобрение означает, что состав протестирован на:
герметичность при давлении до определенного значения;
отсутствие окисления и деградации в контакте с природным газом;
безопасность в отношении токсичности и запаха;
совместимость с материалами фланцев и прокладок.
Перед заменой вырубной прокладки на герметик в газовых сетях необходимо проверить техническое задание и нормативную документацию проекта. Если стандартом или требованием проектировщика указана необходимость одобрения DVGW EN 751-1 или аналогичного, герметик без такого подтверждения нельзя использовать, даже если производитель заявляет универсальность состава.
Для фланцевых соединений на внутридомовых и наружных газопроводах выбор герметика также зависит от давления, которое действует в системе. Герметик должен сохранять герметичность при максимальном рабочем давлении и при перепадах температур, свойственных климату региона.
При замене уплотняющих прокладок на газопроводе следует убедиться, что фланцы имеют техническое освидетельствование и соответствуют ГОСТ 12815-80 или другим действующим стандартам. Если геометрия фланцев не совпадает со стандартом или прошла модификацию, замена на герметик может оказаться невозможной без повторного расчета и испытаний.
Когда замена неприемлема: ограничения и альтернативы
Анаэробные герметики - не универсальное решение для всех типов прокладок.
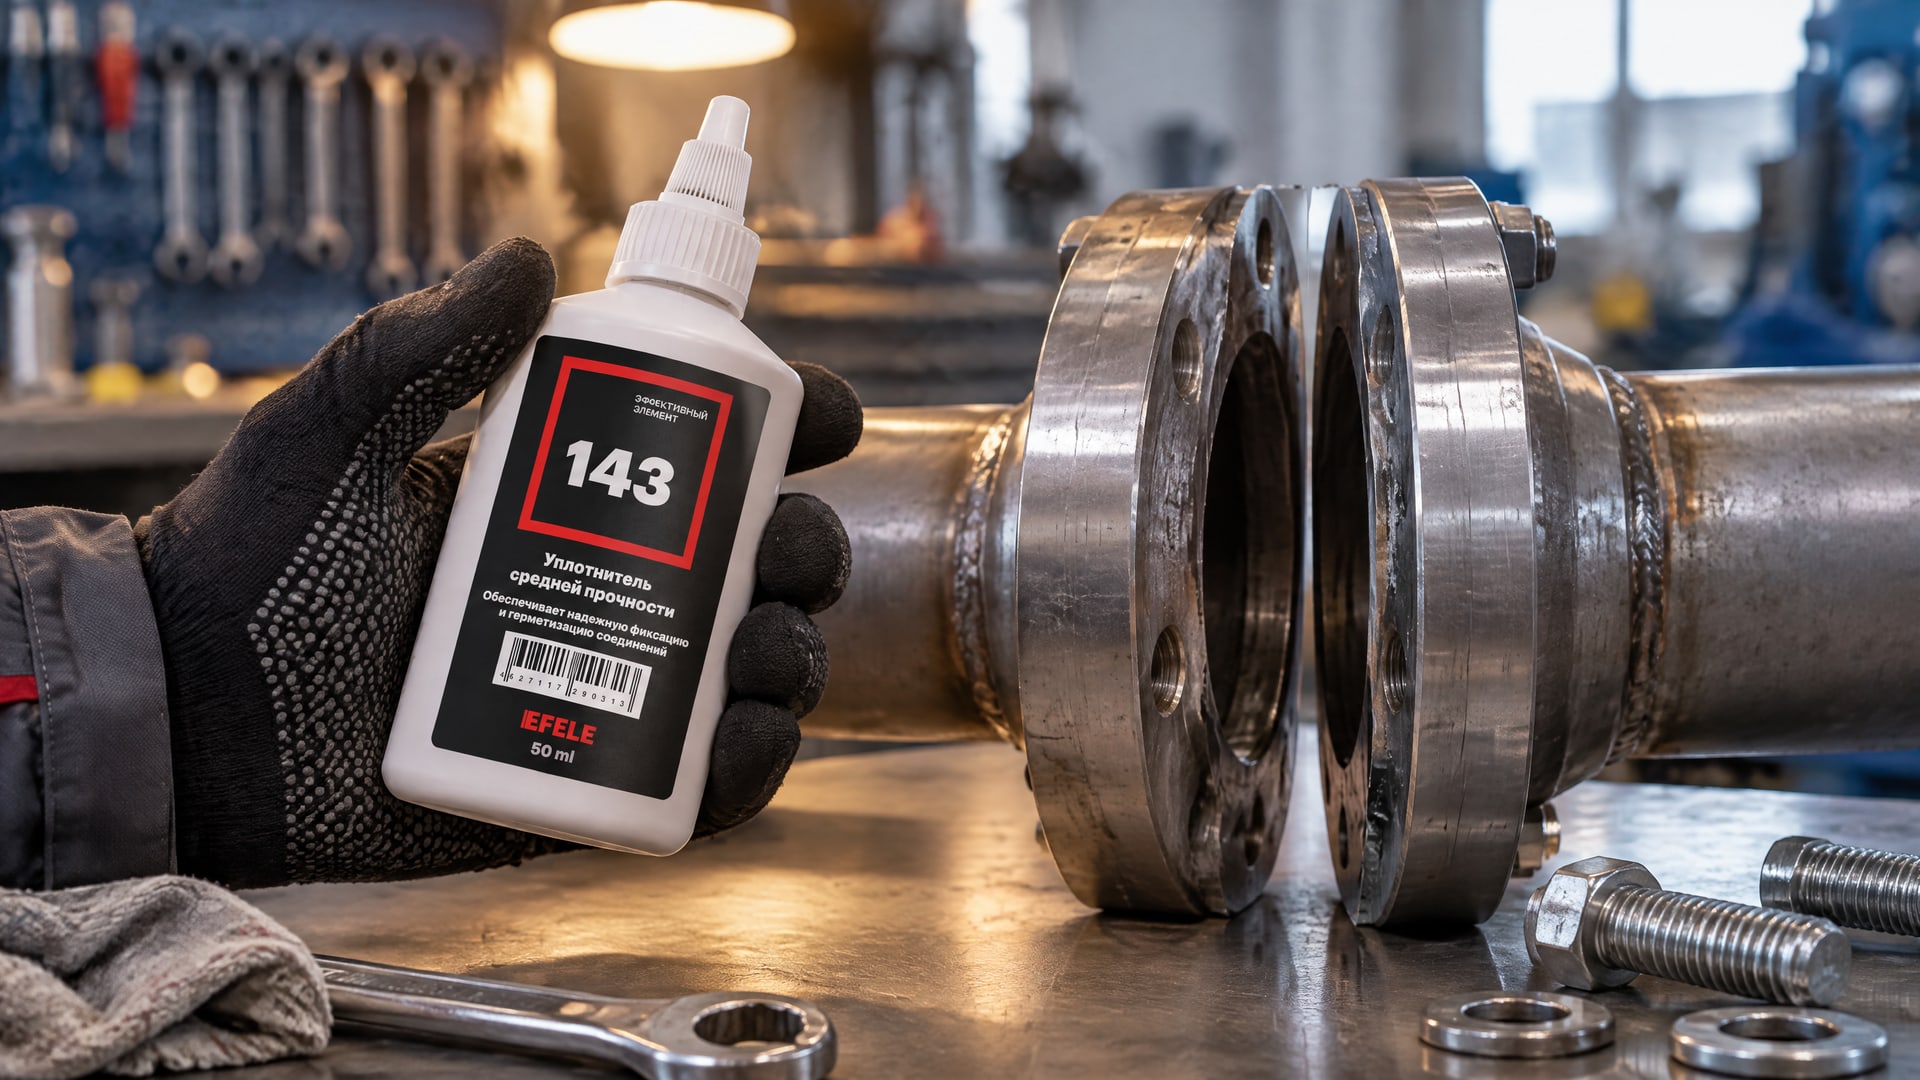
Существуют ситуации, в которых они не подходят и замена невозможна без риска потери герметичности.
Первый случай - большие или нерегулярные зазоры между фланцами. Если зазор превышает 0,25 мм либо варьируется по поверхности (от 0,1 мм в одном месте до 0,5 мм в другом), герметик не распределится равномерно и образует прерывистые участки. Течь в таком соединении будет неизбежна.
Второй случай - неровные или волнистые фланцы. Если плоскостность нарушена более чем на 0,1 мм на 400 мм, а также если поверхность имеет трещины, вмятины или следы коррозии с неравномерным рельефом, герметик не обеспечит надежного контакта по всей площади.
Третий случай - малая ширина перекрытия герметика. Если конструкция фланца такова, что герметик может наноситься полосой менее 5 мм, или если болты расположены так близко друг к другу, что нет места для перекрытия 3 мм вокруг каждого, замена нежелательна.
Четвертый случай - мягкие или деформируемые материалы фланцей. Полимерные прокладки, резина, пробка и композитные материалы не совместимы с анаэробными герметиками. Герметик требует жесткой металлической поверхности для полимеризации.
Пятый случай - соединения с неоднократной разборкой и сборкой в условиях значительной вибрации. Если фланцы подвергаются динамическим нагрузкам, которые могут вызвать растрескивание затвердевшего герметика или его отслоение, прокладка будет более надежна.
В таких ситуациях следует сохранить вырубную прокладку, выбрав материал, подходящий по рабочему давлению и температуре. Альтернативно, для герметизации фланцевого соединения, требующего периодической разборки, рекомендуется использовать анаэробный жидкий уплотнитель, такой как EFELE 143, который обеспечивает надежную фиксацию и герметизацию без потери способности к повторной разборке. Этот подход особенно полезен в условиях, когда вывешивание герметика традиционным способом затруднено.
Проверка герметичности и длительная эксплуатация
После первичного схватывания герметика (не ранее чем через 20 минут) проводится первичная проверка герметичности соединения.
Она включает визуальный осмотр на предмет течей и, если необходимо, пробное давление не выше 0,03 МПа. Такая проверка позволяет обнаружить грубые дефекты нанесения или неправильное совмещение фланцев.
Полная герметичность достигается только после завершения полимеризации, которая происходит в течение 12–24 часов. В течение этого периода соединение следует оберегать от вибраций и избыточного давления.
При длительной эксплуатации анаэробный герметик сохраняет герметичность благодаря своей полимерной структуре, которая не деградирует при контакте с маслами, горючими газами и другими промышленными флюидами. Однако, если рабочая температура превышает допустимый диапазон (обычно максимум +150 °C), полимер может размягчиться или потерять адгезию.
При изменении температур фланцевое соединение с герметиком может испытывать термодеформации. Герметик должен сохранять гибкость и адгезию в диапазоне рабочих температур, указанных производителем. Для соединений, работающих при температурах от -55 до +150 °C, требуется выбор герметика с подтвержденным диапазоном совместимости.
Повторная разборка соединения, герметизированного анаэробным герметиком, требует механического разделения фланцев. Герметик демонтируется вместе со старой прокладкой и требует полной очистки поверхностей перед нанесением нового слоя. При повторной сборке следует еще раз убедиться в чистоте и обезжиренности поверхностей.
Часто задаваемые вопросы
Можно ли использовать герметик для замены прокладок на фланцевом соединении с большим зазором?
Нет. Анаэробные герметики рассчитаны на зазоры 0,1–0,25 мм, реже до 0,50 мм. Если реальный зазор между фланцами больше, герметик не полимеризуется равномерно и не создаст герметичный слой. В этом случае нужно либо отремонтировать поверхности фланца, либо сохранить вырубную прокладку.
Допускается ли замена прокладок фланцевых соединений на газопроводе герметиком?
Только если герметик имеет подтверждение соответствия стандарту DVGW EN 751-1 или требуемому нормативу проекта. Без такого одобрения использовать герметик на газовых соединениях опасно. Перед заменой обязательно проверьте техническое задание и консультируйтесь с проектировщиком.
Какой минимальный диаметр фланца требуется для замены на герметик?
Размер фланца не критичен, но важна ширина перекрытия герметика - не менее 5 мм вдоль всей линии контакта и не менее 3 мм вокруг болтов. Для малых фланцев с узкими поверхностями контакта герметик может быть нанесен в виде прерывистой полосы, что снижает надежность.
Через какое время можно нагружать соединение после нанесения герметика?
Первичное схватывание происходит за 20–30 минут. Однако полная полимеризация занимает 12–24 часа. До этого момента соединение не должно подвергаться давлению или вибрации. Полную нагрузку можно прикладывать только после завершения отверждения.
Что делать, если фланцы неровные или волнистые?
Перед заменой на герметик необходимо проверить плоскостность. Если волнистость превышает 0,1 мм на 400 мм, герметик не обеспечит надежного уплотнения. В этом случае нужно отремонтировать поверхности (переполировка, шлифовка) или сохранить вырубную прокладку.
Заключение
Замена прокладок фланцевых соединений на анаэробные герметики возможна, но только при выполнении строгих требований к геометрии фланца, чистоте поверхностей и рабочим условиям. Герметик подходит для жестких металлических фланцев с малым зазором (0,1–0,25 мм), плоскостностью не хуже 0,1 мм на 400 мм и шероховатостью Ra 0,8–3,2 мкм.
Перед переходом на герметик необходимо проверить реальные параметры фланца, убедиться в отсутствии волнистости и коррозии, и сравнить полученные данные со спецификацией герметика. Для газовых соединений требуется проверка соответствия профильным стандартам типа DVGW EN 751-1. Своевременная замена вырубной прокладки снижает затраты на их запасы и ускоряет сборку-разборку оборудования, но не является панацеей и не применяется в условиях, когда зазоры, деформации или требования к периодической разборке не совпадают со свойствами герметика.
Следующий шаг - проведение замеров плоскостности и шероховатости фланцей на вашем оборудовании, сравнение результатов с техническими параметрами выбранного герметика и консультация с поставщиком или инженером-конструктором для окончательного решения о целесообразности замены.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.