
Защита продукта при смазке упаковочного оборудования: как выбрать и применить правильно
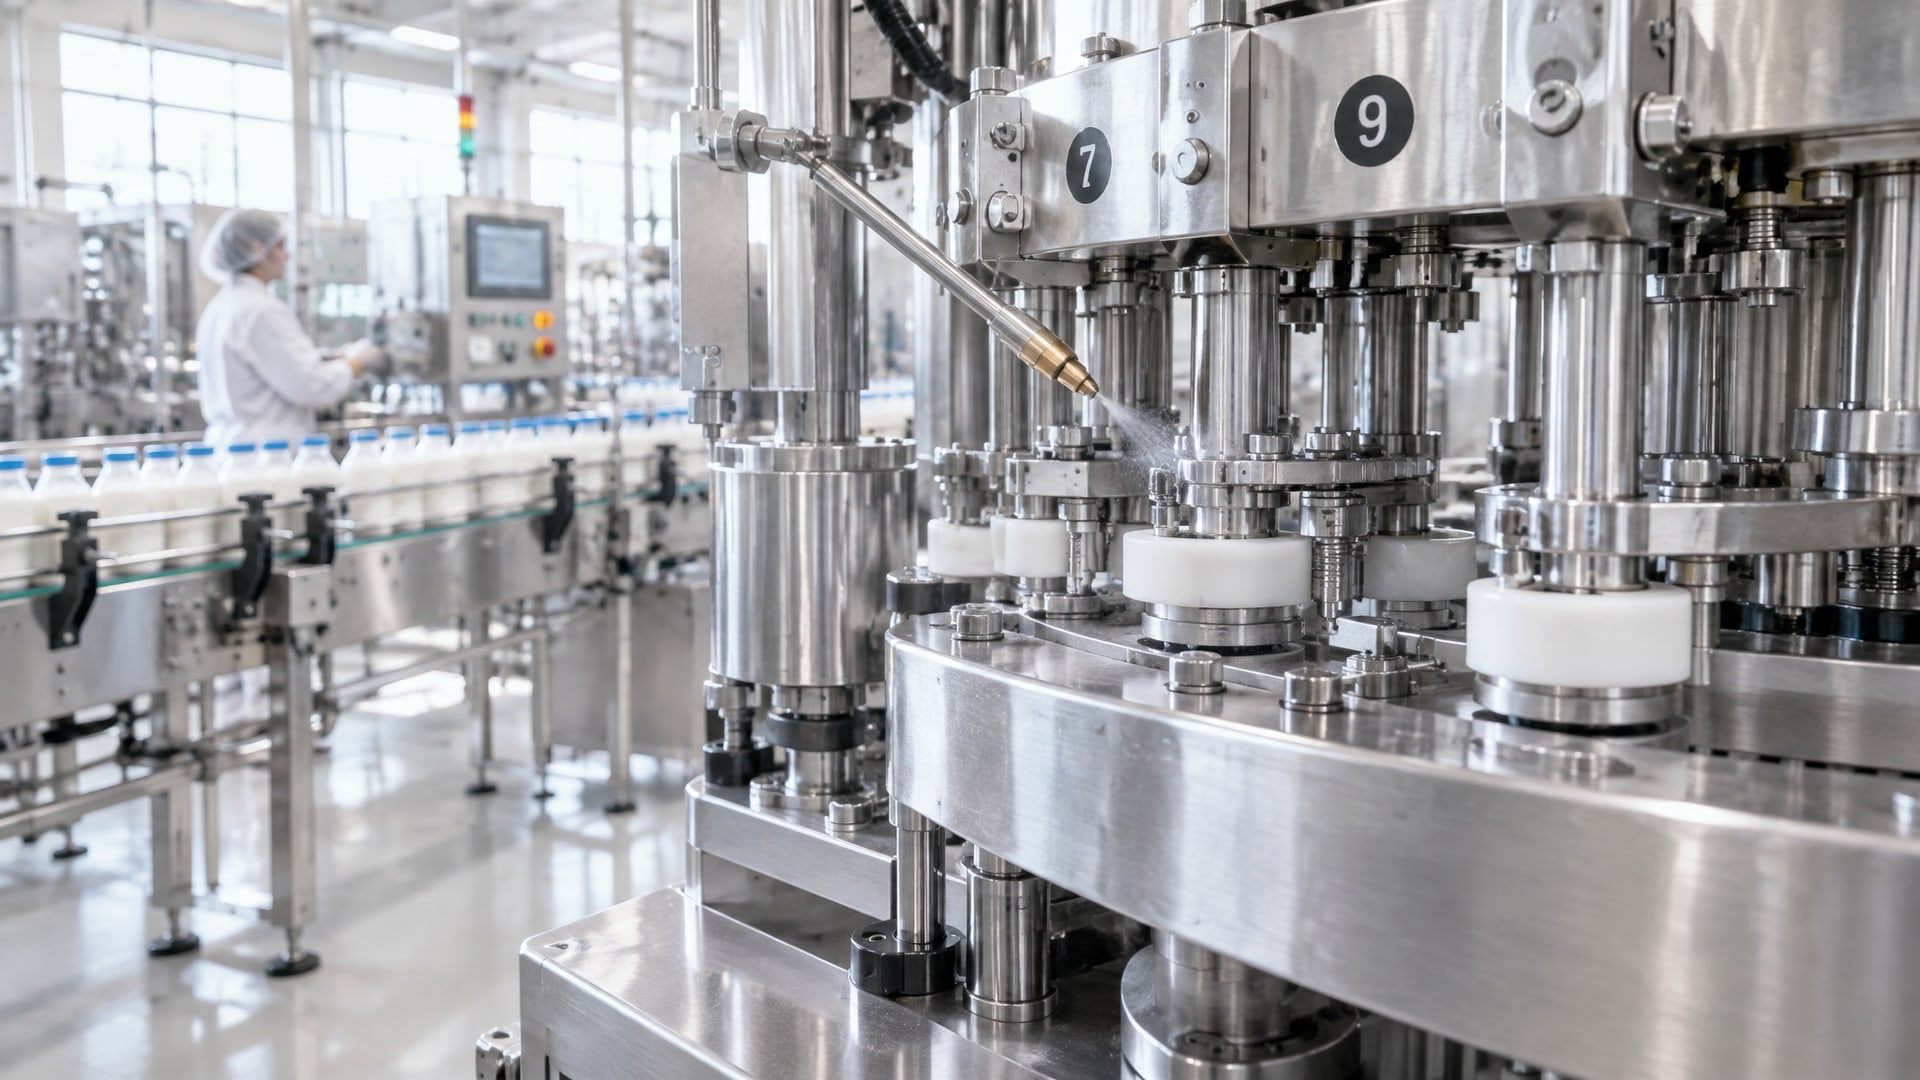
Когда на упаковочной линии попадет капля смазки в продукт, штраф за брак и потерю покупателя исчисляется быстро. Вопрос не в теории - это реальная проблема на фасовочных, запечатывающих и этикетировочных машинах, где смазочные точки находятся в непосредственной близости от продукта или первичной упаковки. Ключ к решению - не отказ от смазки, а правильный выбор класса и точное понимание, когда каждый класс применяется.
Статья рассказывает, как разделить смазочные точки по риску контакта, какие классы NSF (H1, H2, H3) означают в практике упаковочного оборудования, какие свойства смазки критичны для фасовки и запечатывания, и как организовать систему, чтобы загрязнение продукта исключалось на корню, а не боролось потом.
Что означают классы NSF и почему H1 - не просто маркетинговая галочка
Класс NSF H1 определен для смазок, которые могут случайно контактировать с продуктом или упаковкой в промышленных условиях.
Это не означает, что смазка безопасна при массивном загрязнении продукта - это означает, что в условиях правильного применения и мойки оборудования остаточное количество смазки в продукте не превышает допустимых норм.
Нормативно допуск H1 закреплен в американском стандарте 21 CFR 178.3570, который разрешает использование H1-смазок на машинах для производства, упаковки, обработки и транспортировки пищи. Однако сам по себе H1-статус - это только первый уровень. Предел загрязнения, установленный в практике пищевых производств, составляет 10 ppm (0,001%); превышение этого уровня рассматривается как основание для браковки продукта.
Класс H2 предназначен для узлов и оборудования, где контакт с продуктом исключен. Это могут быть направляющие станина, приводные валы, редукторы, расположенные вдали от продуктовой зоны. Если при техническом обслуживании или разборке машины смазка не может механически перенестись на продукт или упаковку, H2 допустим и экономичен.
Класс H3 применяется для смазок и масел, используемых на крюках, кареток для подвеса и подобных конструкциях, где главная роль смазки - защита от ржавчины, а контакт с пищей исключен. H3 часто используется для антикоррозионной защиты на складах или вспомогательных участках.
Точки риска на упаковочном оборудовании и как их правильно смазывать
На типичной фасовочной и запечатывающей линии критичные узлы, требующие особого внимания к классу смазки, - это:
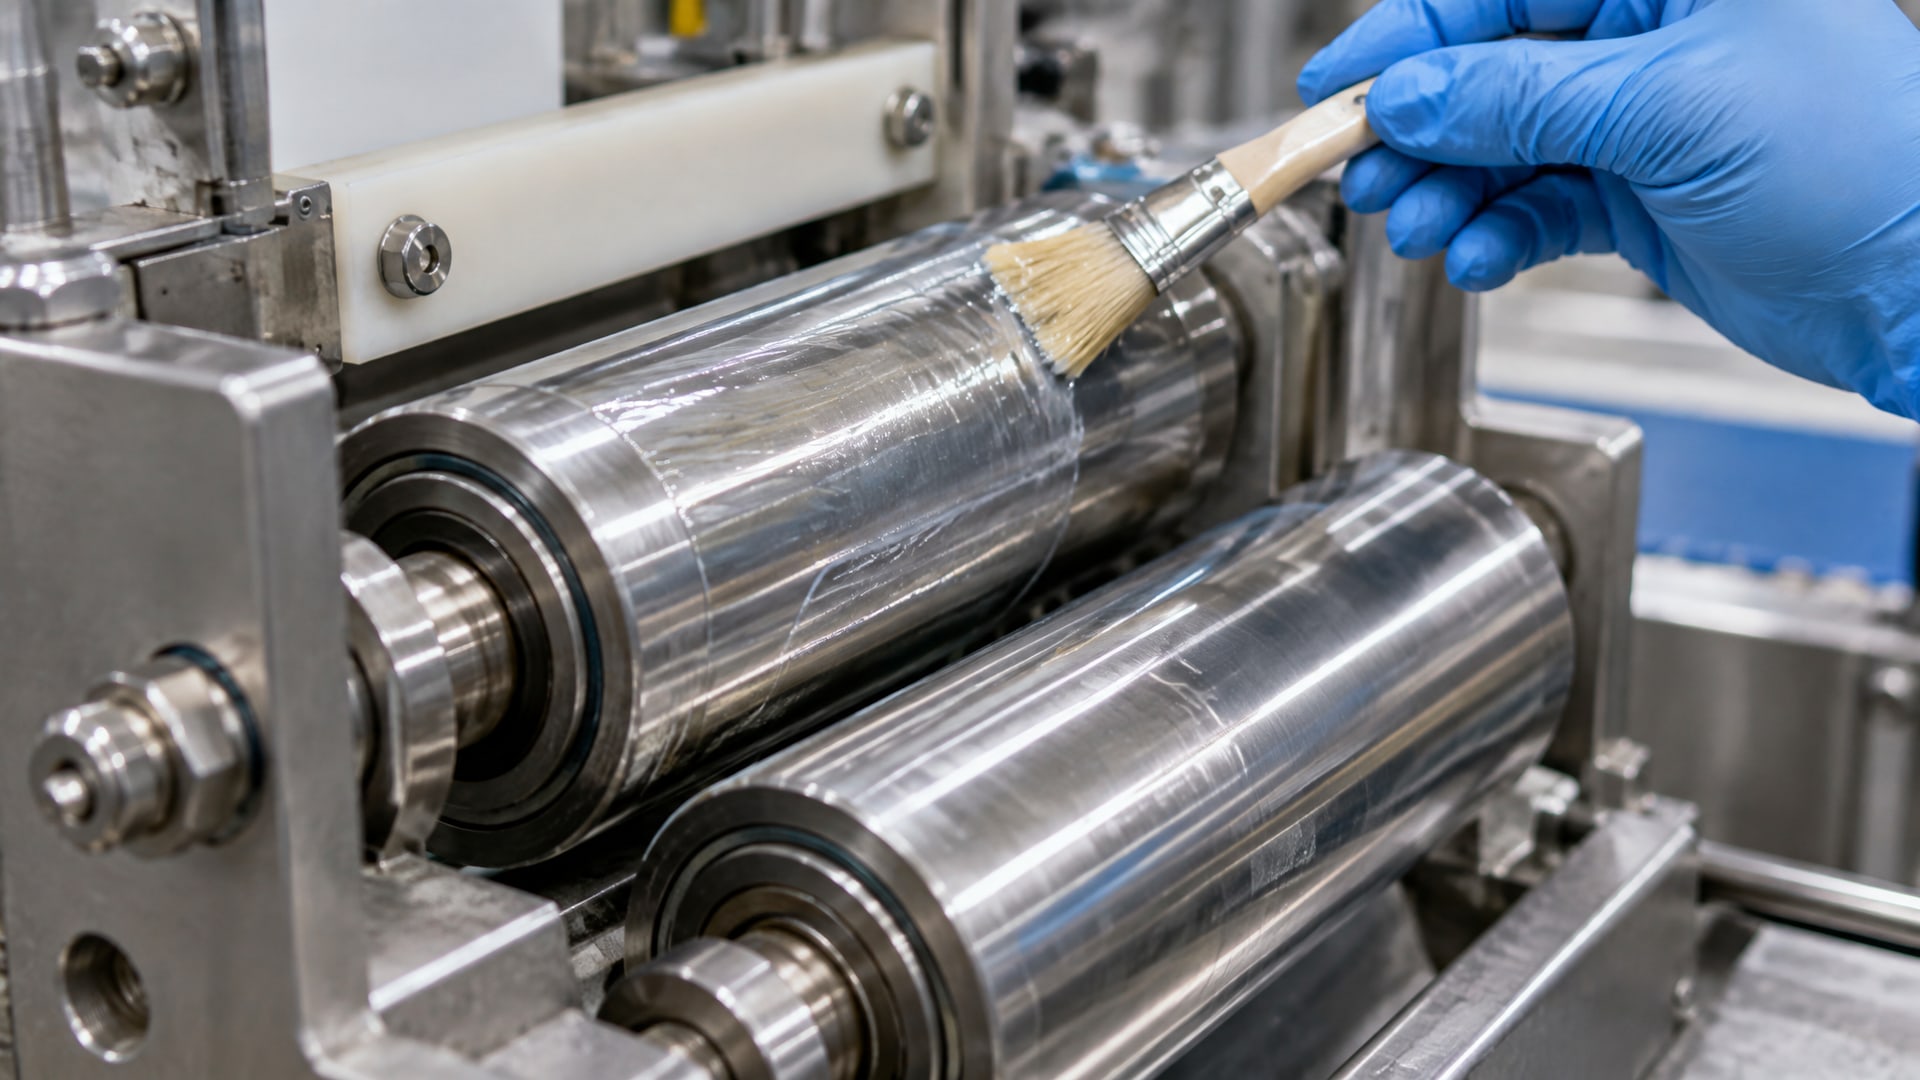
Запечатывающие головки - ролики, прижимные пальцы, направляющие полоса; здесь любая попадающая смазка легко переносится на упаковку и контактирует с продуктом.
Заполняющие сопла и дозирующие механизмы - смазка в этих местах может оказаться внутри упаковки, если сопло не полностью изолировано.
Направляющие роликов и рельсы - перемещение упаковки происходит часто с прямым контактом упаковки к направляющей; смазка с направляющей легко переносится.
Кулачковые механизмы, привод выталкивателей и конвейерные системы - если они расположены в зоне полета упаковки или капель жидкого продукта.
Этикетировочное оборудование - прижимные валики, направляющие ленты, позиционирующие механизмы.
Для каждой из этих точек нужно сначала оценить реальный риск контакта. Если направляющая роликов закрыта кожухом и упаковка не может непосредственно коснуться смазочной пленки, можно применить H2. Если запечатывающая головка работает открыто и смазка попадает на внешние края упаковки, требуется H1.
Практика показывает, что закупщики часто допускают ошибку: берут одну универсальную смазку для всей линии и не разделяют точки по риску. Это либо означает переплату (если везде H1), либо приводит к браку (если везде H2, а где-то контакт все-таки возможен). Правильный подход: составить карту точек смазки с указанием класса для каждой - это требуется стандартом ISO 21469.
Свойства смазки для упаковочного оборудования: что кроме H1 нужно проверить
Допуск H1 - необходимое, но не достаточное условие.
На упаковочных линиях смазка испытывает специфические нагрузки: частые влажные мойки, пар от распылителей, контакт с пищевыми окружающей средой (кислоты, соли, растительные масла), переменные температуры.
Ключевые свойства, которые должны быть у смазки для упаковки:
Влагостойкость и паростойкость - смазка не должна вымываться водой при мойке и не должна впитывать влагу из влажного воздуха. Окисление смазки под воздействием влаги приводит к потере вязкости, липкости и защитных свойств. На мокрых линиях эксперты рекомендуют проверять влагостойкость по ASTM D2619 и стабильность при повышенной влажности.
Стойкость к моющим средствам и дезинфицирующим растворам - CIP (очистка на месте) часто использует щелочные, кислотные и хлорсодержащие растворы. Смазка не должна эмульгироваться или окисляться при контакте с этой химией. Совместимость проверяется по ISO 21469 и собственным тестам производителей.
Совместимость с пластиком и резиной - уплотнения, манжеты и роликовые элементы упаковочных машин часто изготовлены из полимеров. Многие смазки вызывают набухание эластомеров, что приводит к потере герметичности и деградации. Проверяется по ASTM D471 для эластомеров и ASTM D543 для пластиков.
Нейтральный запах и вкус - даже в микродозах смазка с посторонним запахом может передать этот запах продукту. H1-смазки должны быть чистыми в этом отношении.
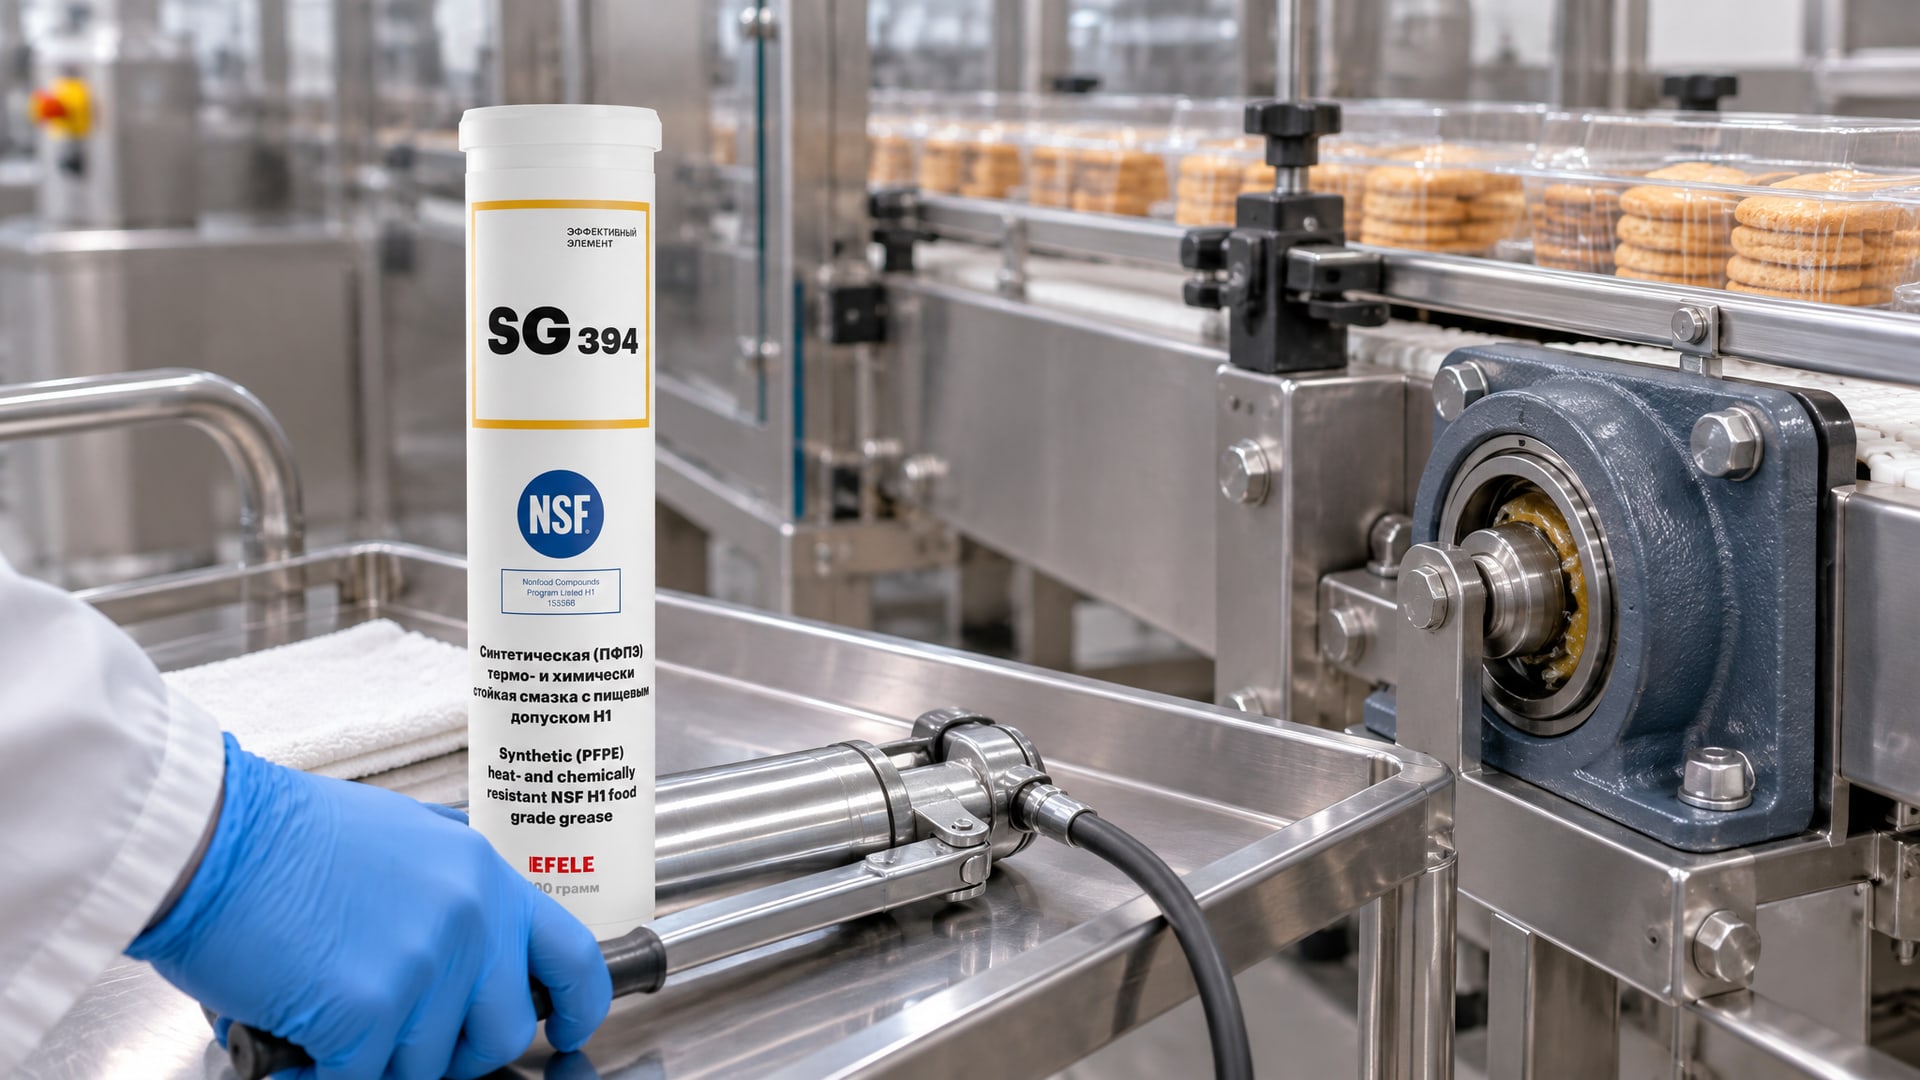
На практике для обеспечения безопасности продукции и предотвращения загрязнения на направляющих и подшипниках упаковочного оборудования применяют термо- и химстойкие пластичные смазки с пищевым допуском NSF H1, такие как EFELE SG-394, которые разработаны специально для этих условий - влагостойкие, паростойкие и совместимые с большинством эластомеров и пластиков.
ISO 21469: гигиеническое усиление за пределы H1
Стандарт ISO 21469 описывает требования к гигиене смазок и смазочных материалов для секторов, где возможен случайный контакт продукта с лубрикантом.
Это более строгий гигиенический уровень, чем просто регистрация H1.
ISO 21469 охватывает не только состав смазки (как и 21 CFR), но также:
Гигиену производства смазки (включая санитарию на заводе производителя).
Контроль микробиологического загрязнения.
Требования к упаковке и хранению, чтобы исключить загрязнение при доставке и складировании.
Документирование и трассировка партий.
Требования к применению и обращению со смазкой на производстве заказчика.
Если на вашей линии действуют требования, строже, чем просто NSF H1 (например, кисломолочные или детские продукты, фармацевтика), имеет смысл требовать от поставщика смазки сертификат ISO 21469 в дополнение к H1. Это снижает риск микробиологического загрязнения и показывает инспекторам внимательное отношение к гигиене.
Организация системы смазки и документирование: как избежать браков
На бумаге выглядит просто: купи H1, положи в точку, и все.
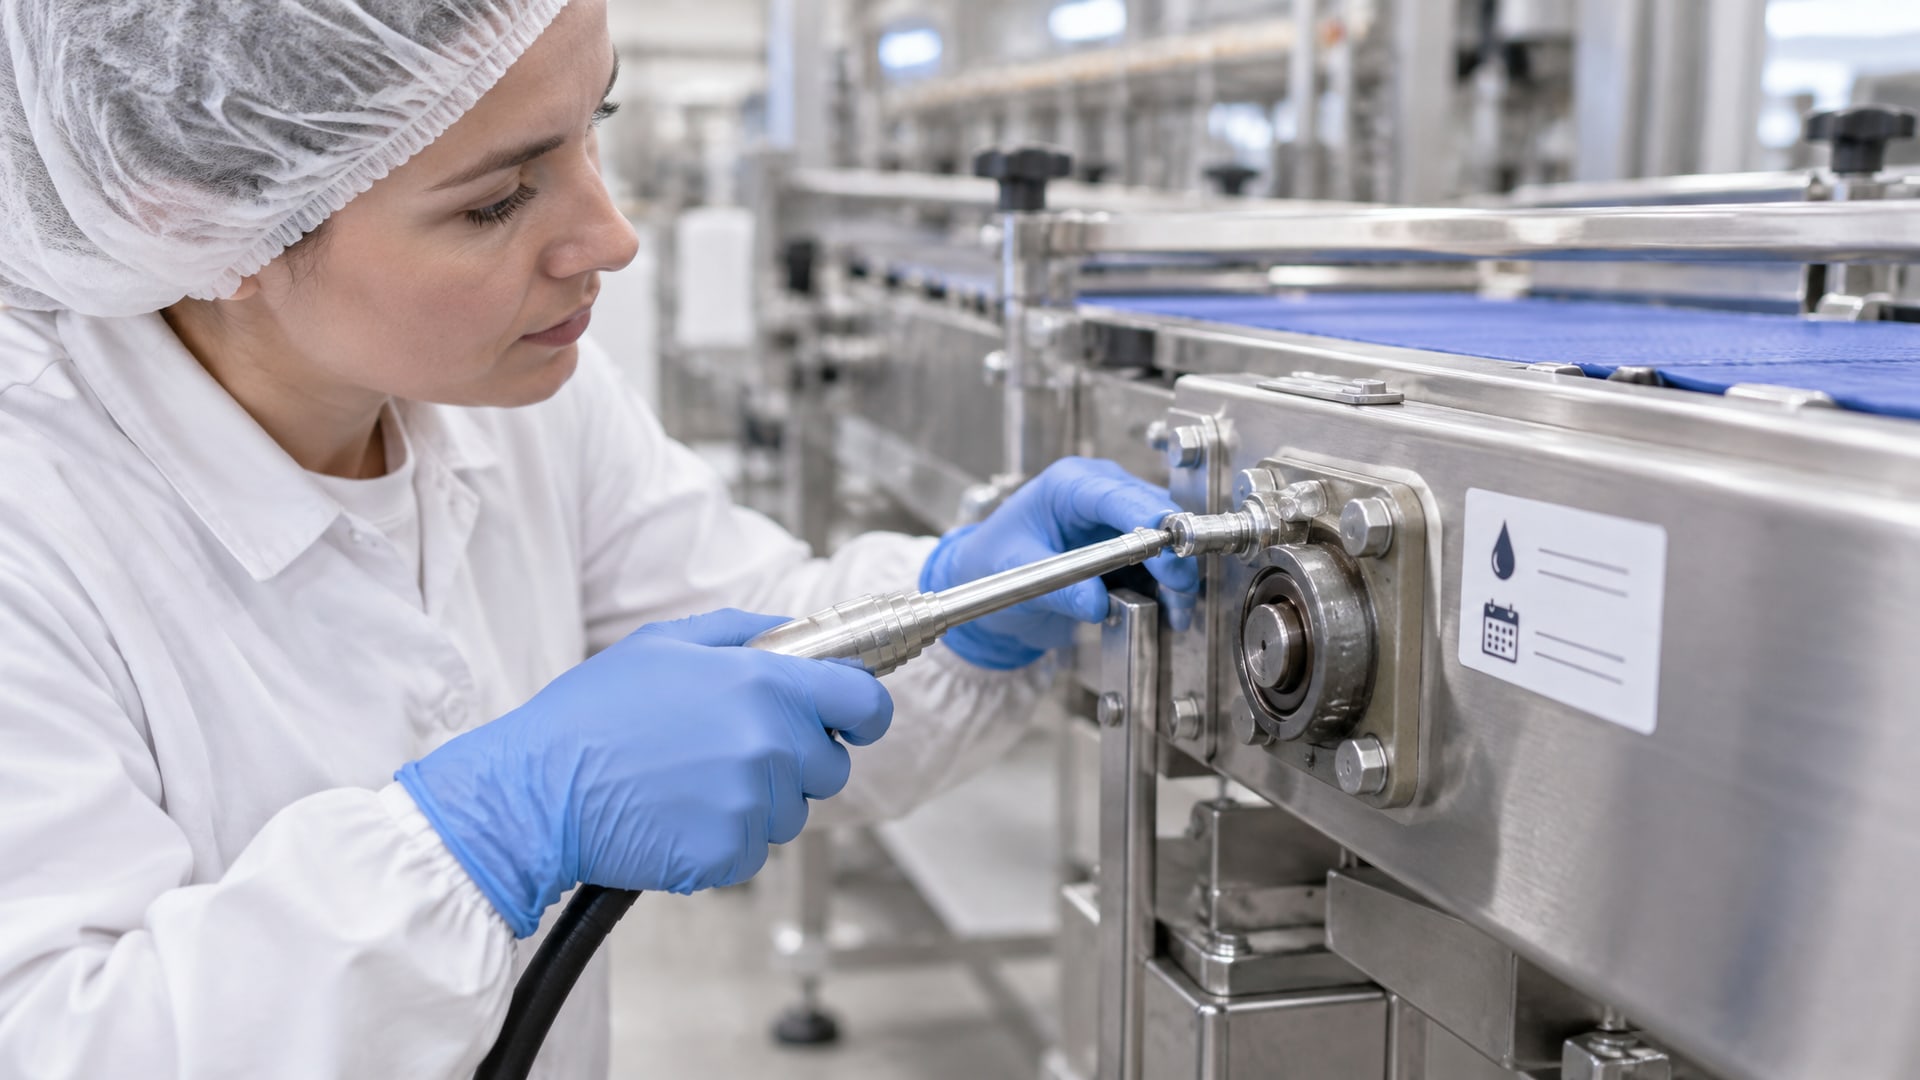
На практике риск смешивания классов, ошибок при переналивке, отсутствия контроля над точками существует на каждой третьей линии.
Эксперты настаивают на нескольких практических шагах:
1. Карта точек смазки (Plan des graissage) - документ, на котором отмечены все смазочные точки оборудования, указаны класс (H1 или H2), интервал смазки, объем, спецификация продукта и дата последней смазки. Эта карта развешивается в техническом помещении и используется механиками и операторами.
2. Раздельное хранение контейнеров - H1 и H2 хранят в разных местах, помечают цветными метками или этикетками, чтобы исключить случайное использование не того класса. Емкости должны быть плотно закрыты, чтобы не было загрязнения окружающей пыли.
3. Процедура смазки и инструктаж персонала - механики и операторы должны понимать, почему в одной точке H1, а в другой H2, и что произойдет, если перепутать. Это не просто соблюдение регламента - это понимание процесса.
4. Контроль после мойки и техническое обслуживание - после CIP-мойки оборудование должно быть проверено на остатки смазки, влаги и химии. Если смазочная точка находится в зоне распыления воды, может потребоваться повторная смазка после мойки.
5. Логирование - дата, время, класс, объем, инициалы механика. Это требуется 21 CFR и ISO 21469 для подтверждения соответствия и в случае претензий от заказчика.
Организация этой системы требует первоначальных затрат времени и обучения, но они окупаются предотвращением браков, рекламаций и штрафов за нарушение пищевых норм. Многие производства второй год уже работают по такой схеме и не возвращаются к хаотичному подходу.
Частые ошибки при выборе смазки для упаковки и как их избежать
Ошибка 1: «Если смазка без запаха, она безопасна»
Запах и вкус - свойства H1-смазок, но не единственные. Сама смазка может быть нейтральной, но ее состав содержать вещества, не разрешенные в 21 CFR 178.3570 (например, некоторые присадки или загустители). Проверяй полный список ингредиентов и наличие сертификата NSF H1 от независимой лаборатории.
Ошибка 2: «H1-смазка подходит для всех узлов упаковочного оборудования»
H1 подходит только для точек с риском контакта. Если ты смазываешь редуктор, спрятанный в герметичном кожухе, расходуешь дорогую H1-смазку впустую. Проверь реальный риск попадания смазки на продукт - если исключен, можно применить более экономичный H2.
Ошибка 3: «H2 лучше H1, потому что это промышленный вариант»
Неверно. H2 - это смазка для зон БЕЗ контакта с пищей. Если на направляющей роликов упаковка катится открыто и касается смазочной пленки, H2 приведет к загрязнению продукта и браку. Выбор класса зависит от конструкции, а не от предпочтения.
Ошибка 4: «Универсальная смазка упаковочного оборудования - это одна смазка на все»
Нет. Универсальность означает, что смазка подходит для разных узлов упаковочного оборудования (подшипники, направляющие, кулачки), но не означает, что одна смазка заменяет разделение по классам NSF. На линии будут зоны H1 и зоны H2 - это естественно и нормально.
Ошибка 5: «Если нет видимого загрязнения продукта, значит, смазка не попадает»
Загрязнение на уровне 10 ppm (допустимый предел H1) часто невидимо для глаза, но обнаруживается при лабораторном анализе или ощущается как привкус. Контроль смазочного загрязнения требует регулярного анализа проб продукта, а не полагания на визуальное наблюдение.
Часто задаваемые вопросы
Что означает «случайный контакт» в определении H1?
Случайный контакт - это контакт, который происходит вопреки мерам предосторожности: капля смазки упала со скрипящей направляющей на край упаковки, небольшое количество смазки перенеслось рукой механика на упаковку при техническом обслуживании. Это не означает, что смазку специально добавляют в продукт. Предел такого контакта, чтобы остаток в продукте не превышал 10 ppm, регулируется классом H1.
Нужна ли H1-смазка для редуктора, закрытого герметичным корпусом, на упаковочной линии?
Нет. Если редуктор герметичен и его внешние поверхности не контактируют с продуктом или упаковкой, даже косвенно, применяй H2. H1 требуется только для точек, где возможен перенос смазки в продуктовую зону. Разделение классов снижает затраты и упрощает управление.
Является ли ISO 21469 обязательным, или достаточно NSF H1?
Это зависит от требований заказчика и стандартов качества на предприятии. NSF H1 - минимум для упаковочного оборудования в пищевой промышленности (требуется 21 CFR). ISO 21469 - более строгий гигиенический уровень, который требуют крупные ритейлеры и производители премиум-продуктов. Если ты работаешь на сетевого заказчика, проверь его спецификацию.
Что делать, если смазка после мойки оборудования вымылась?
Проверь влагостойкость смазки. Если она не соответствует ASTM D2619 или стандартам производителя, смазка будет вымываться при CIP. Переходи на другой продукт с подтвержденной влагостойкостью и повторно смазывай критичные точки после каждой мойки. Документируй это в карте обслуживания.
Как контролировать, что смазка не попадает в продукт?
Основной контроль - организация по карте точек и система документирования (план смазки). Дополнительный контроль - периодический отбор проб продукта и анализ на содержание минерального масла (HPLC или GC-FID). На крупных производствах такие анализы делают раз в месяц или квартал, на средних - раз в полугодие.
Заключение
Защита продукта при смазке упаковочного оборудования - это не выбор между смазкой и без нее, а выбор правильного класса (H1 или H2) для каждой точки, учет специфических свойств (влагостойкость, совместимость с пластиком) и строгая организация системы. Класс NSF H1 допускает только случайный, ограниченный контакт смазки с пищей, при этом остаток в продукте не должен превышать 10 ppm.
Начните с составления карты точек смазки с указанием класса для каждой точки, убедитесь, что смазка имеет сертификат NSF H1 и подтвержденную влагостойкость и совместимость с эластомерами, разделите хранилища H1 и H2 по местам и цветовому кодированию, обучите персонал и ведите логирование смазки. Это требуется 21 CFR 178.3570 и ISO 21469, и это же - ключ к нулевым рекламациям по браку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.