
Как снизить расход концентрата СОЖ при фрезеровании и точении
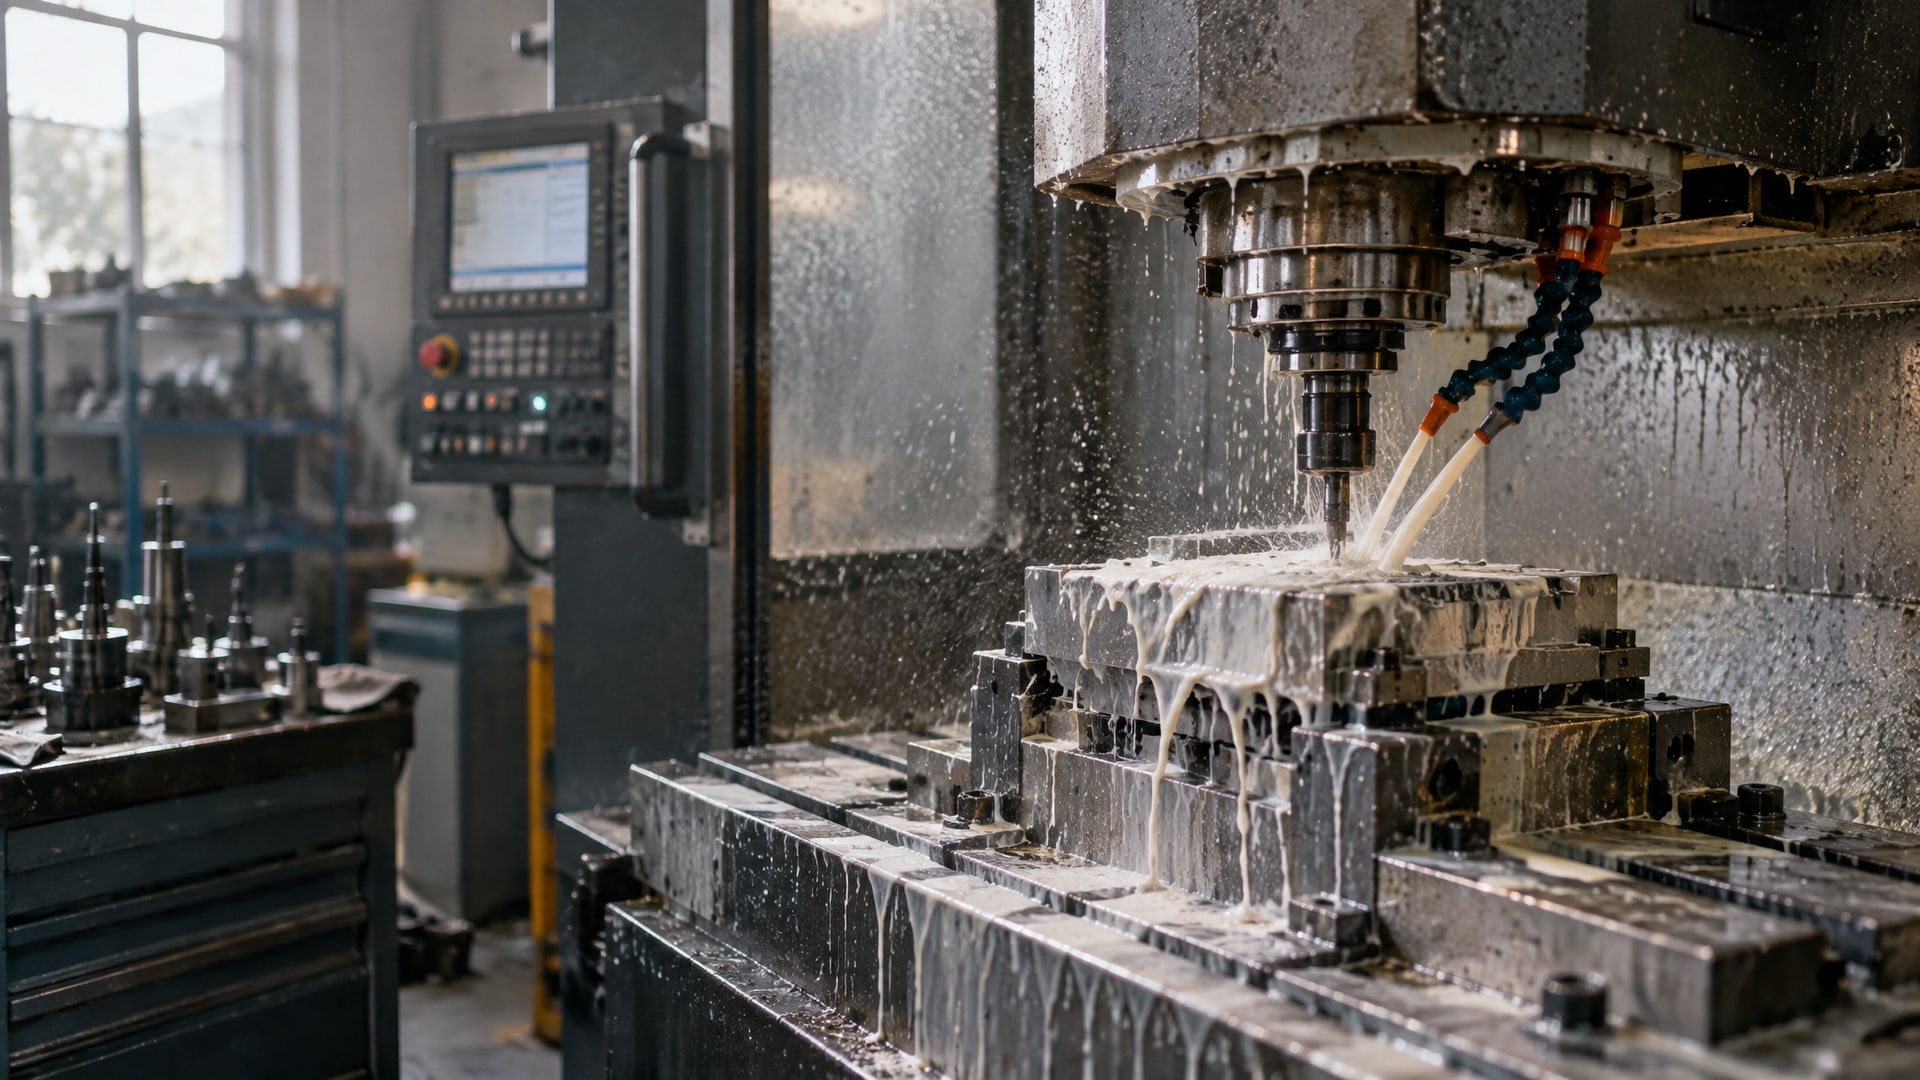
Расход концентрата водосмешиваемых средств охлаждения часто воспринимают как неконтролируемую статью расходов, но на деле это не так. Большинство производств переплачивают за концентрат не потому, что смесь дорогая, а потому что система работает на интуиции: кто-то разводит с "глазу", кто-то добавляет "на всякий случай" чуть больше, никто толком не отслеживает реальную концентрацию. Между тем, правильный контроль и минимизация потерь дают экономию в 15–20% за счет стабилизации рабочего состава и сокращения аварийных замен эмульсии.
Статья поможет инженерам, снабженцам и мастерам цеха разобраться, почему "экономия через разведение" не работает, как на самом деле снизить расход сож через правильную концентрацию и регулярный контроль, и на что обратить внимание в системе подачи, чтобы не терять дорогой материал напрасно.
Почему обычная "экономия" через разведение не работает
Классическая ошибка - добавить меньше концентрата и рассчитывать, что деньги сэкономились.
На практике это приводит к двум последствиям. Первое: смазывающие и охлаждающие свойства эмульсии падают, инструмент изнашивается быстрее, растут затраты на смену резцов и фрез. Второе: при низкой концентрации система становится нестабильной, возникают пена, коррозия, бактериальное загрязнение, и тогда приходится менять весь бак жидкости раньше срока.
Оптимизация расхода СОЖ - это не "лить меньше", а "лить ровно столько, сколько нужно и при этом не терять напрасно". Рабочий диапазон для большинства водосмешиваемых концентратов лежит в пределах 5–10%, для алюминия может доходить до 12%, а для нержавеющей стали и суперсплавов часто требуется 8–10%. Удержать эмульсию в этом диапазоне - значит получить экономию без потерь в качестве.
Главное отличие правильного подхода в том, что контроль концентрации ведется не "на ощупь", а регулярными измерениями. Многие закупщики и технические специалисты удивляются, когда узнают, что рефрактометр, который стоит 30–50 евро, окупается за неделю-две правильного использования. Причина в том, что система подачи СОЖ постоянно теряет материал: испаряется вода, уносится стружкой и разбрызгиванием, течет из прокладок. Если не отслеживать эти потери, концентрация "плывет", и оператор начинает добавлять наугад, что приводит к скачкам от 7% до 15% за месяц.
Рабочая концентрация: основа экономии
Концентрация - это процент концентрата в готовой эмульсии, и от ее точности зависит все.
Нормальный рабочий диапазон водосмешиваемой СОЖ обычно составляет 5–10%, но точное значение всегда указано в техническом паспорте конкретного продукта. Для обработки алюминия может потребоваться чуть больше - до 12%, для тяжелых операций на стали - обычно 8–10%.
Измерять концентрацию нужно рефрактометром и обязательно с поправочным коэффициентом, который дает производитель концентрата. Дело в том, что разные составы по-разному преломляют свет, и если просто прочитать показания рефрактометра без учета коэффициента, ошибка может быть в 1–2 процента. На практике многие предприятия берут общий коэффициент 0,5, но для конкретной эмульсии он может быть 0,48 или 0,52, и разница накапливается.
Визуальная оценка - тонкая масляная пленка на поверхности, цвет, "молочность" - это ненадежно. Например, при концентрации 7% и при 9% эмульсия может выглядеть одинаково, но поведение в процессе будет различным. Поэтому рефрактометр становится не прихотью, а обязательным инструментом цеха.
Контроль концентрации рекомендуют проводить ежедневно на малых системах (до 1000 литров) или минимум каждую смену на крупных системах. Журнал замеров ведут в той же таблице, где отмечают дату, время, показание рефрактометра, пересчет через коэффициент, объем долитого концентрата и причину потерь. За несколько недель такой записи становится видно, за какое время система теряет 1–2% концентрации: если это происходит за день, значит, есть утечка или испарение сильнее обычного.
Минимизация потерь: испарение, унос, утечки
Потери концентрата в процессе обработки - это не миф, это физика.
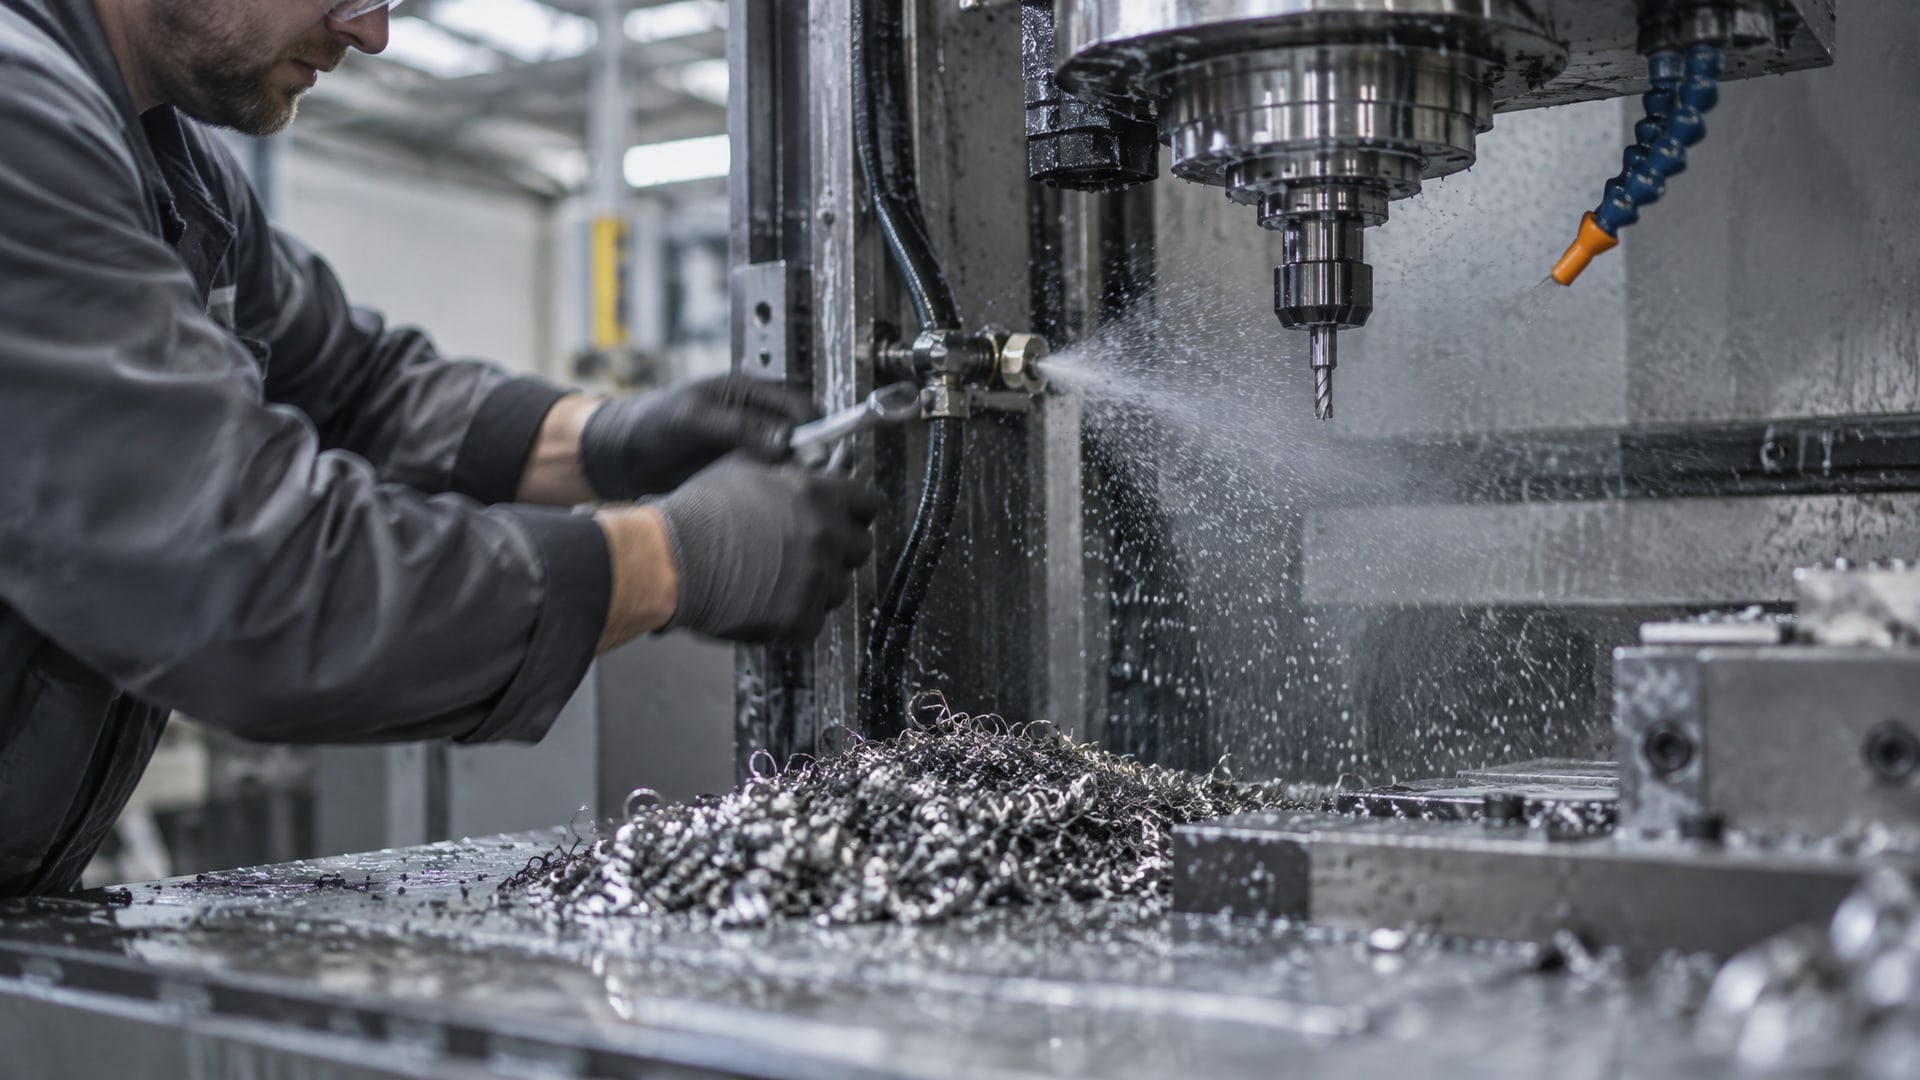
Вода испаряется при нагреве (особенно при фрезеровании с высокими скоростями), концентрат уносится со стружкой и разбрызгиванием, жидкость теряется через неплотные прокладки в системе подачи. В практике встречаются суточные колебания концентрации на 5–20% в день, если система не обслуживается должным образом.
Чтобы минимизировать потери, нужно проверить несколько факторов:
Состояние крышек и сливов бака. Открытая система теряет больше воды на испарение. Если бак находится над нагретой станиной, потери еще выше. Проверьте, плотно ли закрывается крышка, нет ли трещин в уплотнителе.
Качество воды в системе. Жесткая вода (содержание кальция и магния выше 60 ppm) быстрее испаряется и способствует образованию солей на поверхности. Мягкая вода (50–60 ppm) держит концентрацию стабильнее. Если вода идет прямо из скважины или артезианского колодца, имеет смысл добавить фильтр или использовать предварительно подготовленную воду.
Возврат жидкости в систему. Часть СОЖ теряется со стружкой, которая выдирается из системы непосредственно на улицу или в стружкоприемник. На некоторых операциях (особенно при точении) это может быть 10–15% от начального объема в день. Установите сетку возврата или центрифугу, чтобы отжать жидкость из стружки перед тем, как отправить ее на переработку.
Туман и распыл. При высокоскоростном фрезеровании образуется туман из микродиспергированной эмульсии. Это не просто потеря материала - это и вредность для здоровья. Используйте системы отсоса над станком или пластиковые экраны, которые перенаправляют туман вниз в сисему.
Регулярная очистка систем СОЖ также влияет на потери. Когда в бак накапливаются грязь, старый концентрат и бактериальная пленка, эффективность эмульсии падает, концентрацию приходится поднимать "с запасом", что сразу увеличивает расход. Специализированные средства помогают удалить загрязнения и восстановить рабочие свойства жидкости без полной замены. Это особенно полезно, когда система работает несколько месяцев и начинает "грязниться".
Правила доливки и стабилизация эмульсии
Когда концентрация упала ниже минимума (например, с 8% до 6% за день), возникает искушение просто долить концентрат и все вернуть к норме.
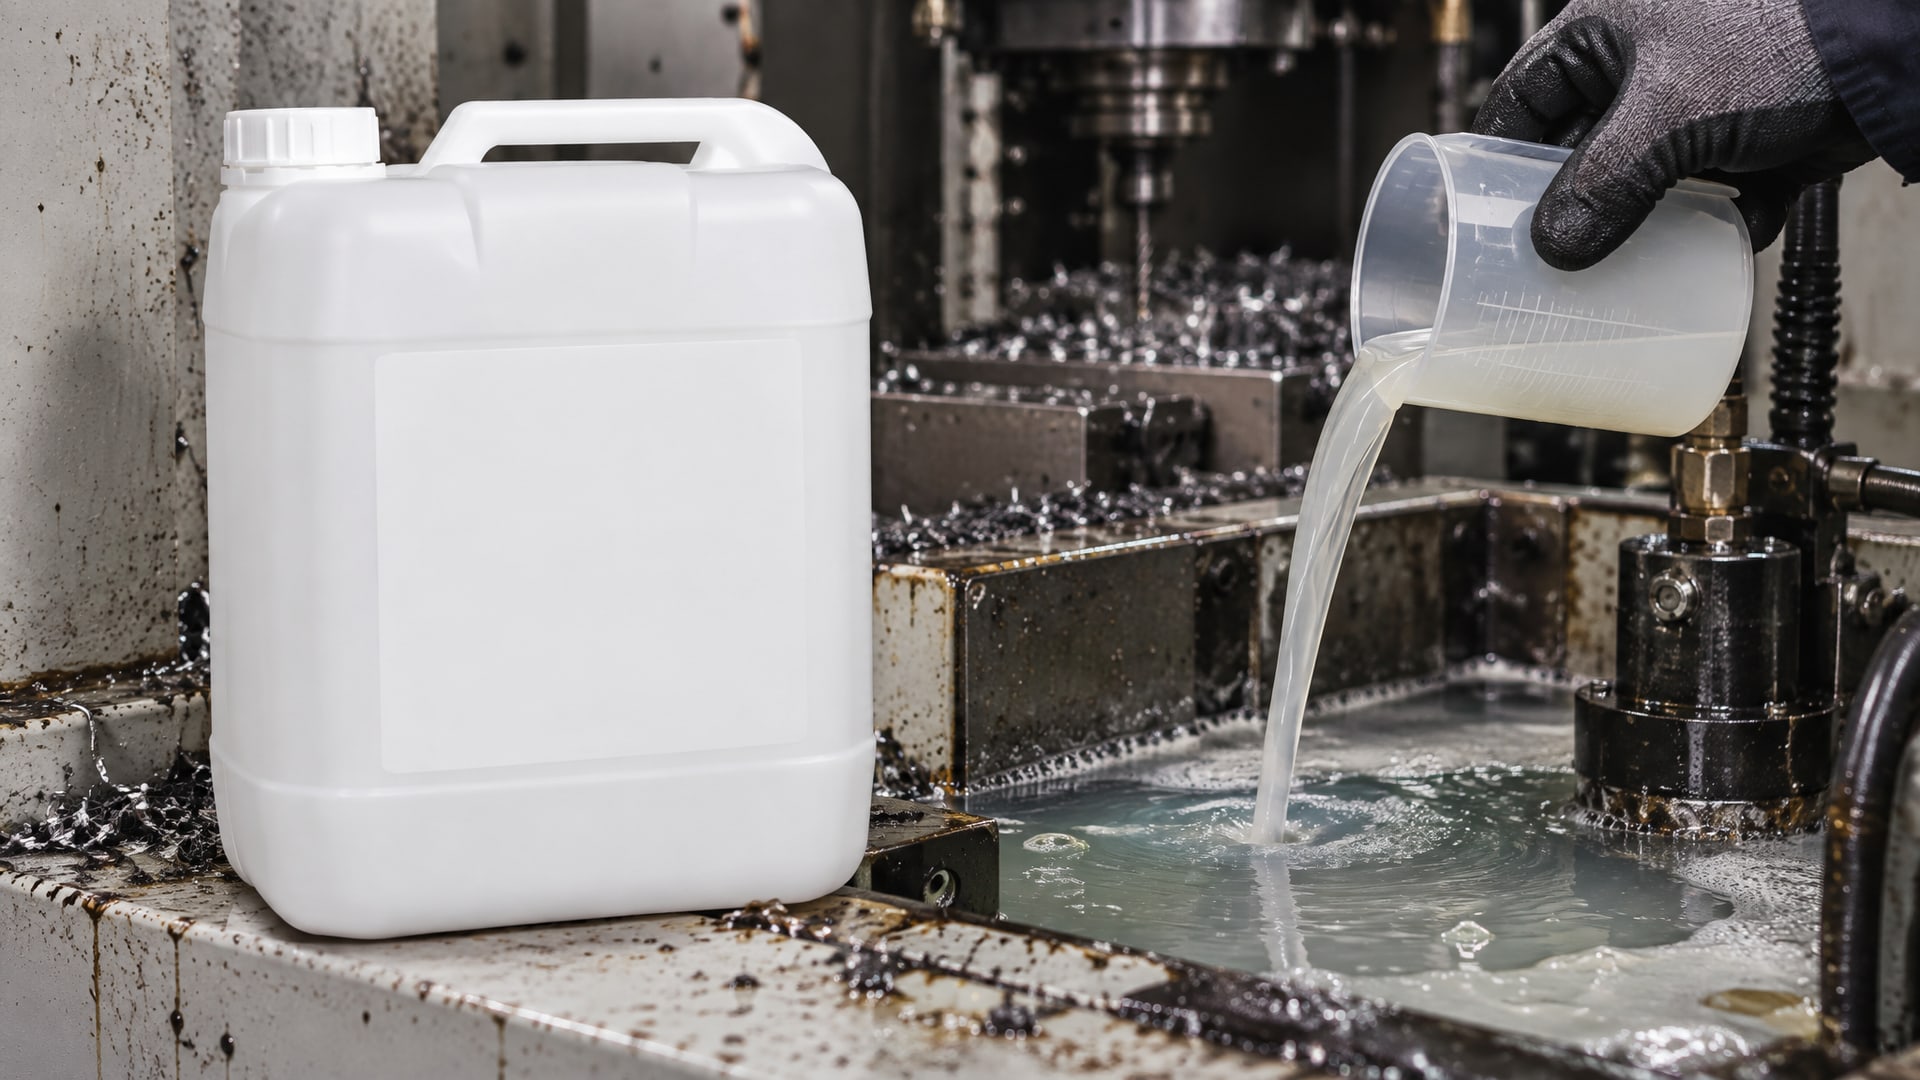
Но это не совсем правильно, потому что система потеряла не только концентрат, но и воду. Если долить чистый концентрат без воды, он не растворится полностью и будет плавать на поверхности.
Правильный порядок смешивания - сначала вода, потом концентрат. Если нужно восстановить концентрацию, готовят предсмесь низкой концентрации (например, 3–4%) и добавляют ее в систему медленно, помешивая. Например, если в баке осталось 100 литров смеси с концентрацией 6%, а нужно получить 8%, то добавляют не 2 литра чистого концентрата, а 4–5 литров предсмеси 3–4%, и система постепенно вернется в норму.
Для оптимизации расхода СОЖ важно выбирать концентраты, которые обеспечивают стабильность эмульсии и высокую производительность даже при низких концентрациях. Так, EFELE CF-627 (концентрат водосмешиваемой СОЖ) разработан с учетом этого требования: он позволяет работать в диапазоне 5–8% без потери смазывающих свойств, что снижает расход материала при сохранении качества обработки. Это особенно актуально для предприятий, которые обрабатывают цветные металлы и требуют предсказуемого результата.
Также важно контролировать pH эмульсии. Рабочий диапазон pH для большинства СОЖ составляет 8,5–9,5. Если pH упал до 7,5–8, значит, бактерии и кислотная коррозия "съедают" щелочной резерв, и пора проверить биостабильность системы и, возможно, добавить биоцид. Если pH выше 10, в системе может быть гидролиз масла, что ведет к расслоению и потере эмульгирующих свойств. Измерение pH одновременно с рефрактометром дает полную картину состояния жидкости.
Выбор концентрата под материал и операцию
Ошибка многих закупщиков - покупать "универсальную" СОЖ и пытаться использовать ее для всех операций.
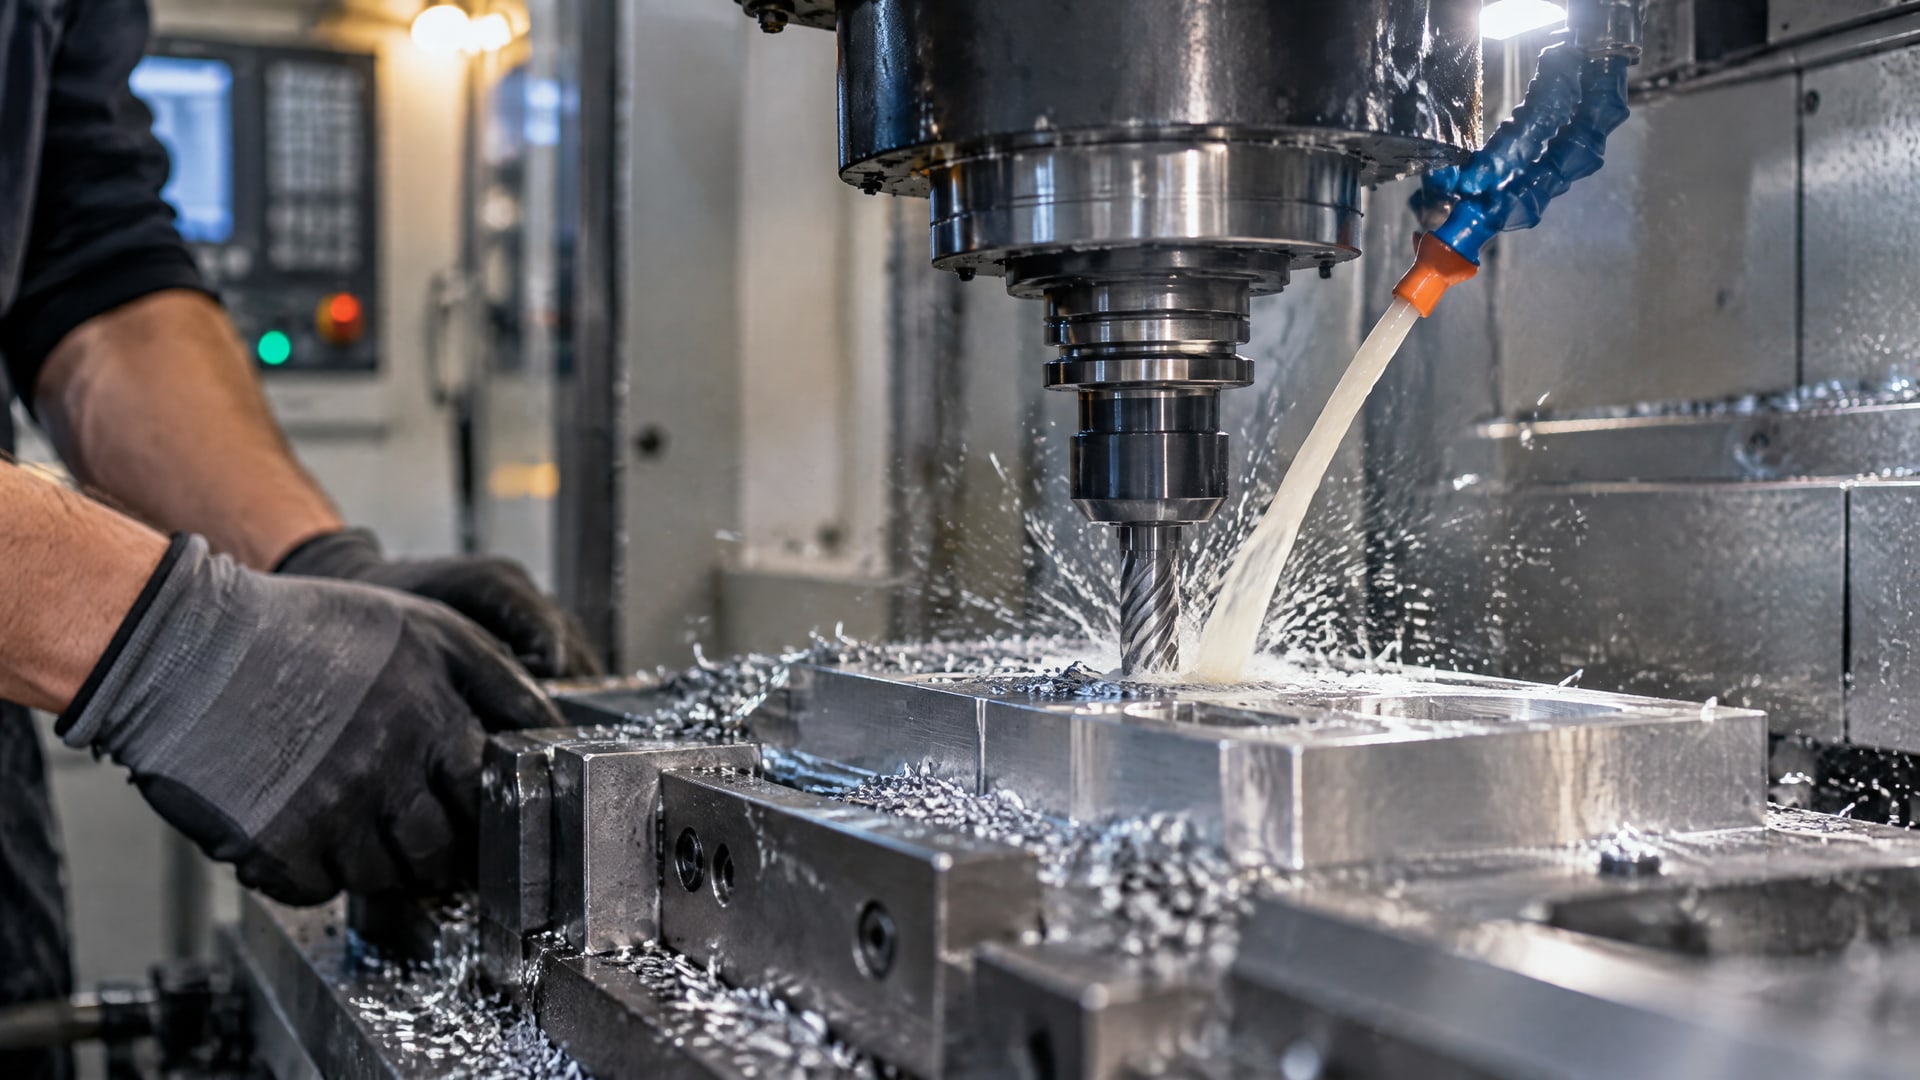
В реальности при обработке алюминия, углеродистой стали, нержавейки и композитов требуются разные эмульсии или хотя бы разные концентрации. Это влияет на расход, потому что если выбрать концентрат, заточенный на другой материал, придется поднимать концентрацию выше рекомендуемой, чтобы компенсировать.
Для алюминия нужна СОЖ с высокими смазывающими свойствами и хорошей теплоотдачей, но без агрессивных компонентов, которые вызывают коррозию. Типичная рабочая концентрация -8–12%. Для стали обычно подходит диапазон 6–10%, но нержавеющие стали требуют 8–10%, чтобы выдержать высокие нагрузки. Суперсплавы (титан, инконель) требуют еще большей "подпитки" по смазыванию, и концентрация обычно 8–10% с добавлением противозадирных присадок.
Операция тоже влияет: при чистовом фрезеровании можно работать с 5–6%, при черновике нужна полная 8–10%, при точении высокоскоростном испарение может быть больше и концентрация нужна повыше. Выбрав правильный концентрат и правильную концентрацию под свои условия, получите стабильность и снижение расхода за счет того, что жидкость реально работает, а не "маскирует" проблемы.
Совет инженера: система контроля и документирование
На многих предприятиях ведут журнал замеров концентрации, но только "для галочки" - записывают однообразные цифры.
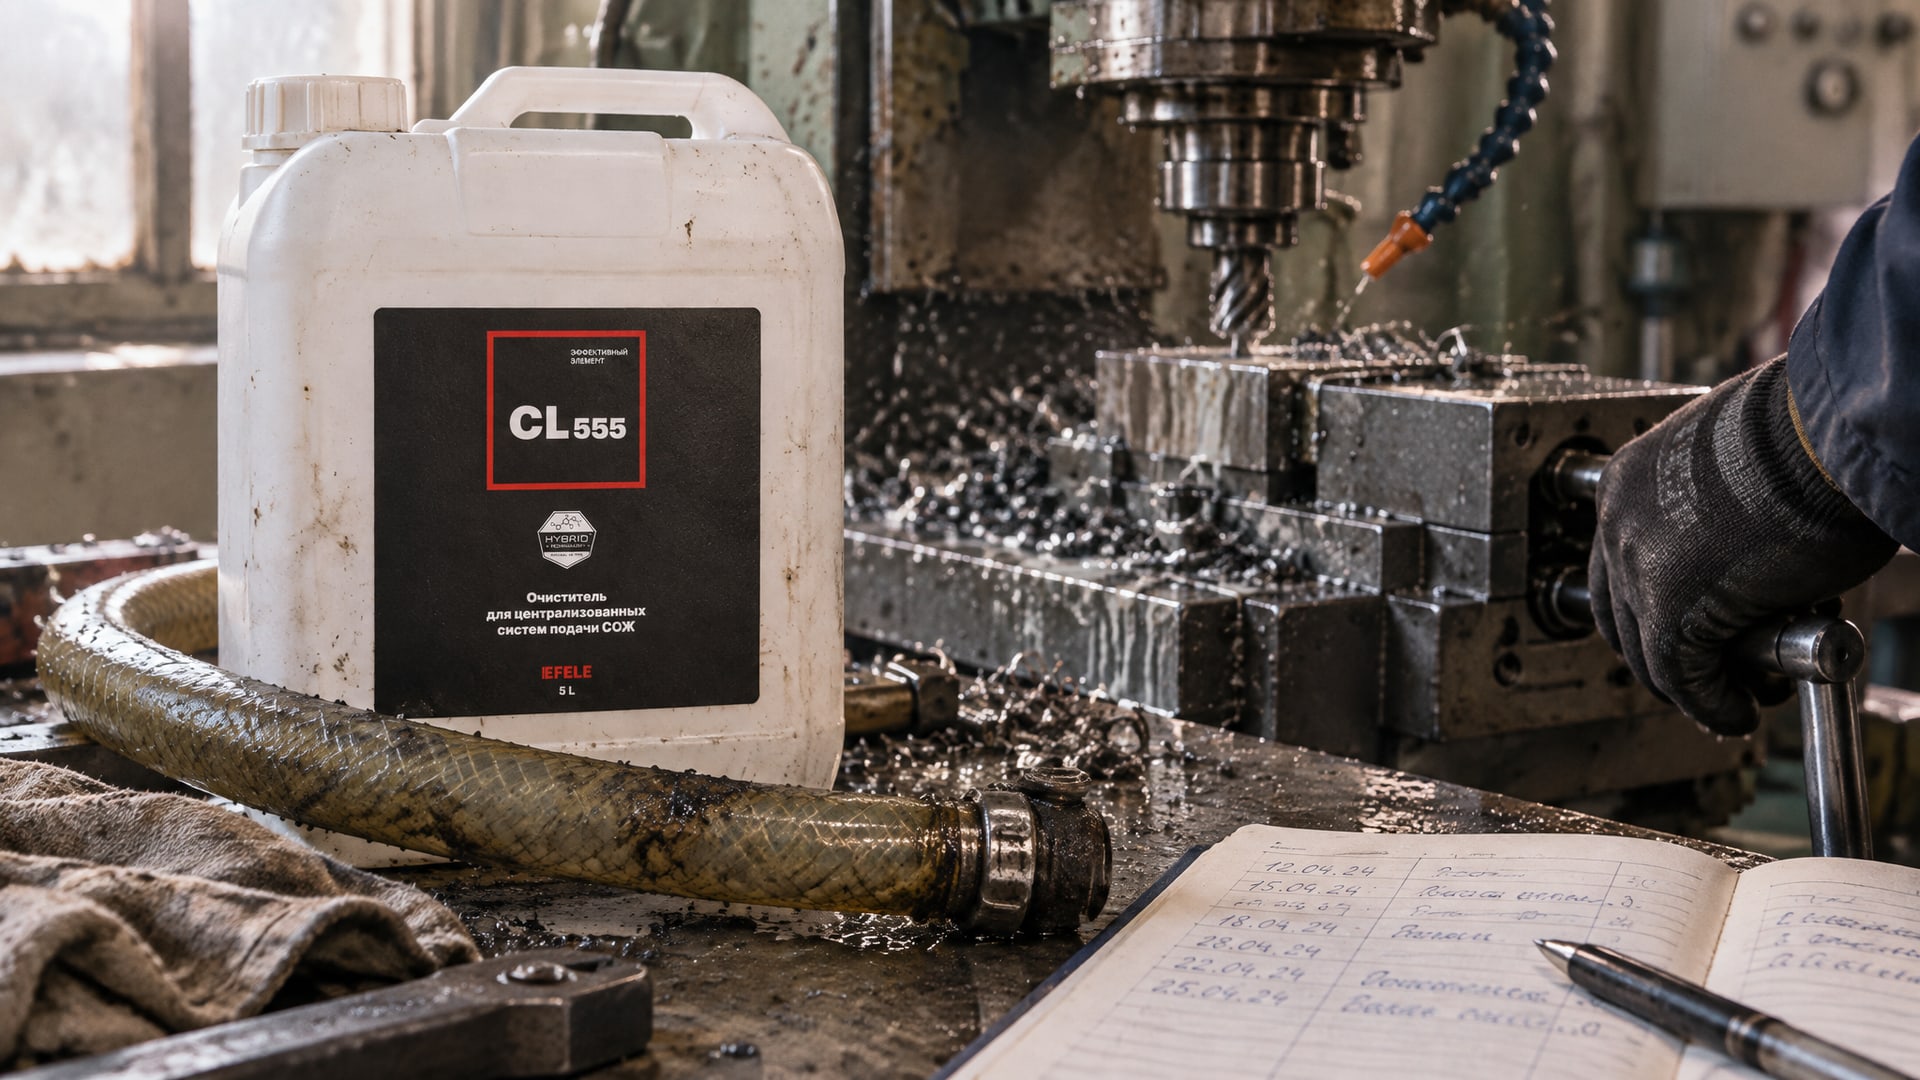
Правильный контроль - это система, которая дает информацию для принятия решений. Заведите таблицу, где на каждый день (или смену) отмечаются: дата и время, показание рефрактометра (по шкале), расчетная концентрация с поправочным коэффициентом, pH (если есть pH-метр), объем долитого концентрата и предположение о причине потерь (испарение, унос, утечка).
За месяц такой записи увидите закономерность. Например, если концентрация падает на 2% каждый понедельник (день с максимальными нагрузками), это указывает на повышенное испарение. Если потери неравномерные и один день в неделю скачок вниз на 5%, это может быть утечка, которая проявляется только при определенном режиме. Документирование помогает отличить норму от аварии.
Кроме того, когда вы подаете запрос производителю концентрата с вопросом "почему система нестабильна", имейте при себе месячную историю замеров. Эксперт сможет предложить конкретное решение, а не гадать. Регулярная очистка систем СОЖ с помощью специализированных средств, таких как EFELE CL-555, предотвращает загрязнения и продлевает срок службы эмульсии, снижая потребность в частой замене. Это особенно важно, если система работает полгода и более: на дне бака скапливаются остатки стружки, и если их не удалить, они начинают "отравлять" эмульсию.
Часто задаваемые вопросы
Почему расход СОЖ вырос, если я не менял ничего?
Возможные причины: испарилась часть воды из открытого бака (в летний период это может быть 5–10% за неделю), появилась неплотность в системе подачи, выросла нагрузка на станок, ухудшилось качество воды (больше жесткость), накопилась грязь в баке и концентрация фактически ниже расчетной. Проверьте концентрацию рефрактометром, посмотрите на герметичность системы и проверьте, нет ли течей. Журнал замеров за месяц покажет, где появился скачок.
Можно ли работать с концентрацией ниже рекомендуемой, чтобы сэкономить?
Временно - можно, но последствия будут. При концентрации ниже 5% инструмент изнашивается быстрее на 10–30%, возрастает риск прижогов и появления нароста на резце. Кроме того, система становится нестабильной, проявляется пена и коррозия. Итоговая стоимость владения выше, чем при нормальной концентрации, потому что нужно чаще менять резцы. Экономия на концентрате оборачивается потерями на инструмент.
Как часто менять жидкость в системе?
При правильном уходе (ежедневный контроль концентрации, регулярная очистка, поддержание pH и биостабильности) водосмешиваемую СОЖ можно использовать 6–12 месяцев. Если контроля нет, система будет "грязниться" и потребует замены за 2–3 месяца. Сигналы к замене: устойчивый запах (даже после очистки), видимые отложения на дне, пена, которая не убирается регулировкой, коррозия деталей станка, неустойчивая концентрация (скачки более 3% в день).
Влияет ли качество воды на расход концентрата?
Да. Жесткая вода (более 100 ppm кальция и магния) быстрее испаряется, способствует осадкам и требует повышенной концентрации для сохранения эффективности. Мягкая вода (50–70 ppm) обеспечивает стабильность. Если вода жесткая, установите умягчитель или используйте деионизированную воду при первичном заполнении системы. Это увеличит интервал замены жидкости и стабилизирует расход концентрата.
Зачем рефрактометр, если я вижу, что смесь нормально работает?
Потому что внешний вид не показывает концентрацию. Смесь может выглядеть хорошо при 7%, и при 11%. А инструмент поведет себя по-разному. Рефрактометр дает точное число, на основе которого вы принимаете решение: долить, разбавить или оставить как есть. Без него вы работаете вслепую и в итоге переплачиваете либо за избыток концентрата, либо за частую смену инструмента.
Заключение
Снизить расход сож - это не урезать дозу и не надеяться на везение. Это комплексная работа: выбрать концентрат, соответствующий вашим материалам и операциям, поддерживать рабочую концентрацию в нормальном диапазоне (5–12% в зависимости от условий) через ежедневный контроль с рефрактометром, минимизировать потери на испарение, унос и утечки, использовать предсмесь при доливке вместо чистой воды и регулярно чистить систему. Эти меры в комплексе обеспечивают экономию концентрата в 15–20% в первый же месяц и продлевают срок службы эмульсии на несколько месяцев.
Следующий шаг: если в вашей системе нет рефрактометра, купите его - это один из самых простых и быстрых способов получить контроль над расходом. Если уже есть - начните вести журнал замеров за месяц. Данные покажут, где реально уходит ваш материал, и на основе этого можно принимать обоснованные решения по оптимизации. Обсудите полученную информацию с производителем концентрата: опытный эксперт может предложить решение, специфичное именно для вашего оборудования и материалов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.