Как защитить резьбу из нержавеющей стали от задиров
Задиры резьбовых соединений из нержавеющей стали предотвращают сочетанием чистой и правильно обработанной резьбы, подходящего антизадирного состава и плавной затяжки. Фосфатирование может быть частью защиты, но не заменяет контроль трения и корректную сборку. Чтобы выбрать решение, сначала определите причину схватывания, затем подготовьте резьбу, подберите способ защиты и проверьте результат затяжки.
Шаг 1. Установите, почему появляются задиры
Задиры на нержавеющей резьбе возникают, когда при затяжке разрушается защитная оксидная пленка и металлические микронеровности начинают контактировать напрямую.
Материал может схватываться, из-за чего болт заедает, а дальнейшее вращение повреждает витки. Особенно подвержены этому аустенитные стали, одинаковые материалы в паре и сухая затяжка.
Риск повышают высокая скорость завинчивания и ударный инструмент: трение и локальный нагрев усиливают вероятность схватывания. Дополнительные факторы - загрязнение, заусенцы, неровная поверхность и неподходящая геометрия резьбы. Если соединение уже прихватило, не пытайтесь устранить проблему повышенным моментом: это может усилить повреждение.
До разборки или повторной сборки оцените:
есть ли на витках загрязнения, металлическая пыль и заусенцы;
совпадают ли материалы болта и гайки;
применяют ли ударный инструмент или затягивают крепеж слишком быстро;
повреждены ли витки и можно ли использовать крепеж повторно.
Шаг 2. Подготовьте резьбу и выберите способ защиты
Защита резьбы от задиров начинается с очистки и проверки поверхностей.
Наносить антизадирный состав поверх грязи и старой смазки не следует: загрязнения мешают равномерной работе покрытия. Проверьте состояние витков, удалите заусенцы и убедитесь, что детали подходят друг к другу по профилю и зазору.
Фосфатирование может снизить риск схватывания, но выбор обработки зависит от задачи. Марганцевое фосфатное покрытие упоминается как вариант для предотвращения задиров при сборке резьбы; цинковое фосфатирование чаще применяют как грунт под окраску. Эти способы не взаимозаменяемы и не решают проблему сами по себе. При выборе обработки для нержавеющей стали нужно проверить ее совместимость с материалом и условиями узла.
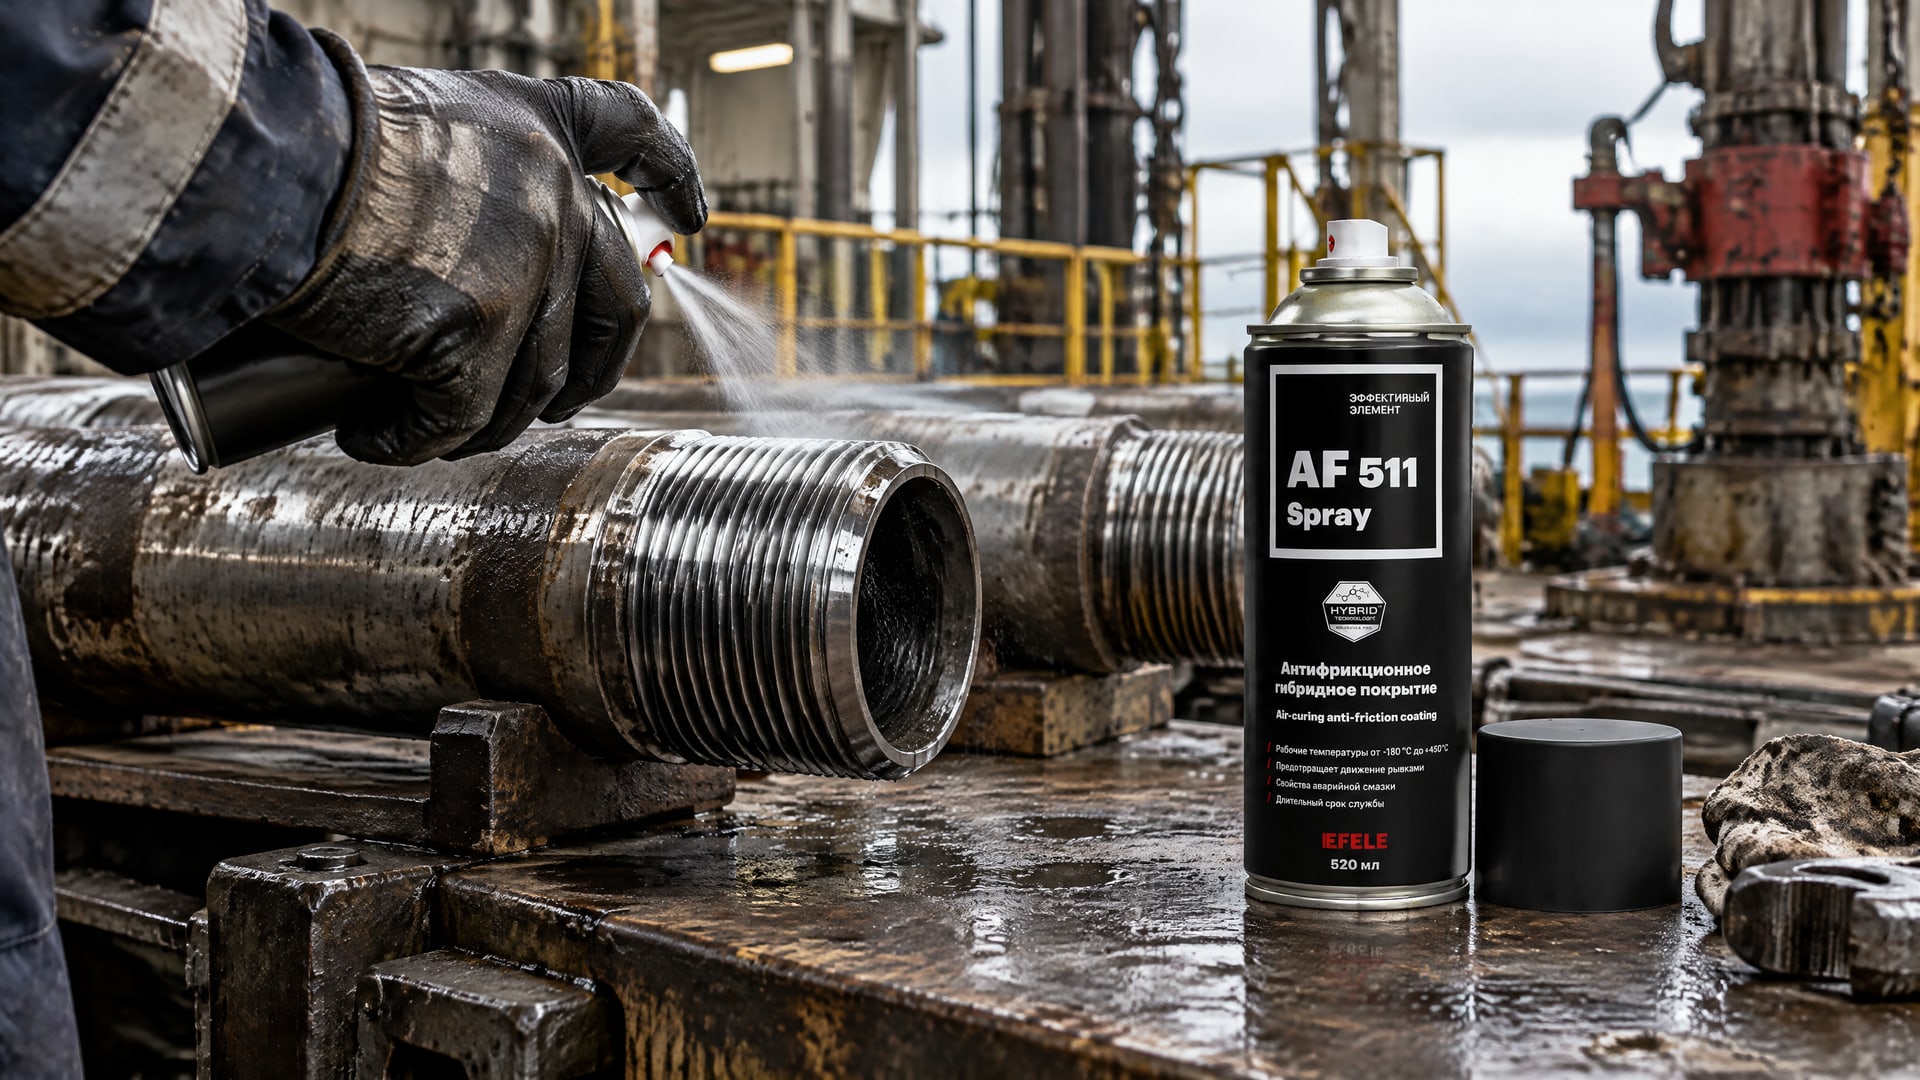
Для нефтедобывающего оборудования, где важна заранее нанесенная сухая защита от задиров и коррозии, используют антифрикционное гибридное покрытие EFELE AF-511 Spray на основе дисульфида молибдена и графита. Оно отверждается при комнатной температуре и работает в широком диапазоне температур. Такой вариант рассматривают, когда для узла важно покрытие, а не только состав, наносимый непосредственно при сборке.
Шаг 3. Подберите состав под условия соединения
Антизадирный состав выбирают по материалу, условиям эксплуатации и требованиям к чистоте узла.
Для нержавеющей стали применяют антизадирные пасты, в том числе составы на основе меди, никеля или дисульфида молибдена. Обычная смазка не гарантирует защиты: результат зависит также от чистоты резьбы, количества состава и скорости затяжки.
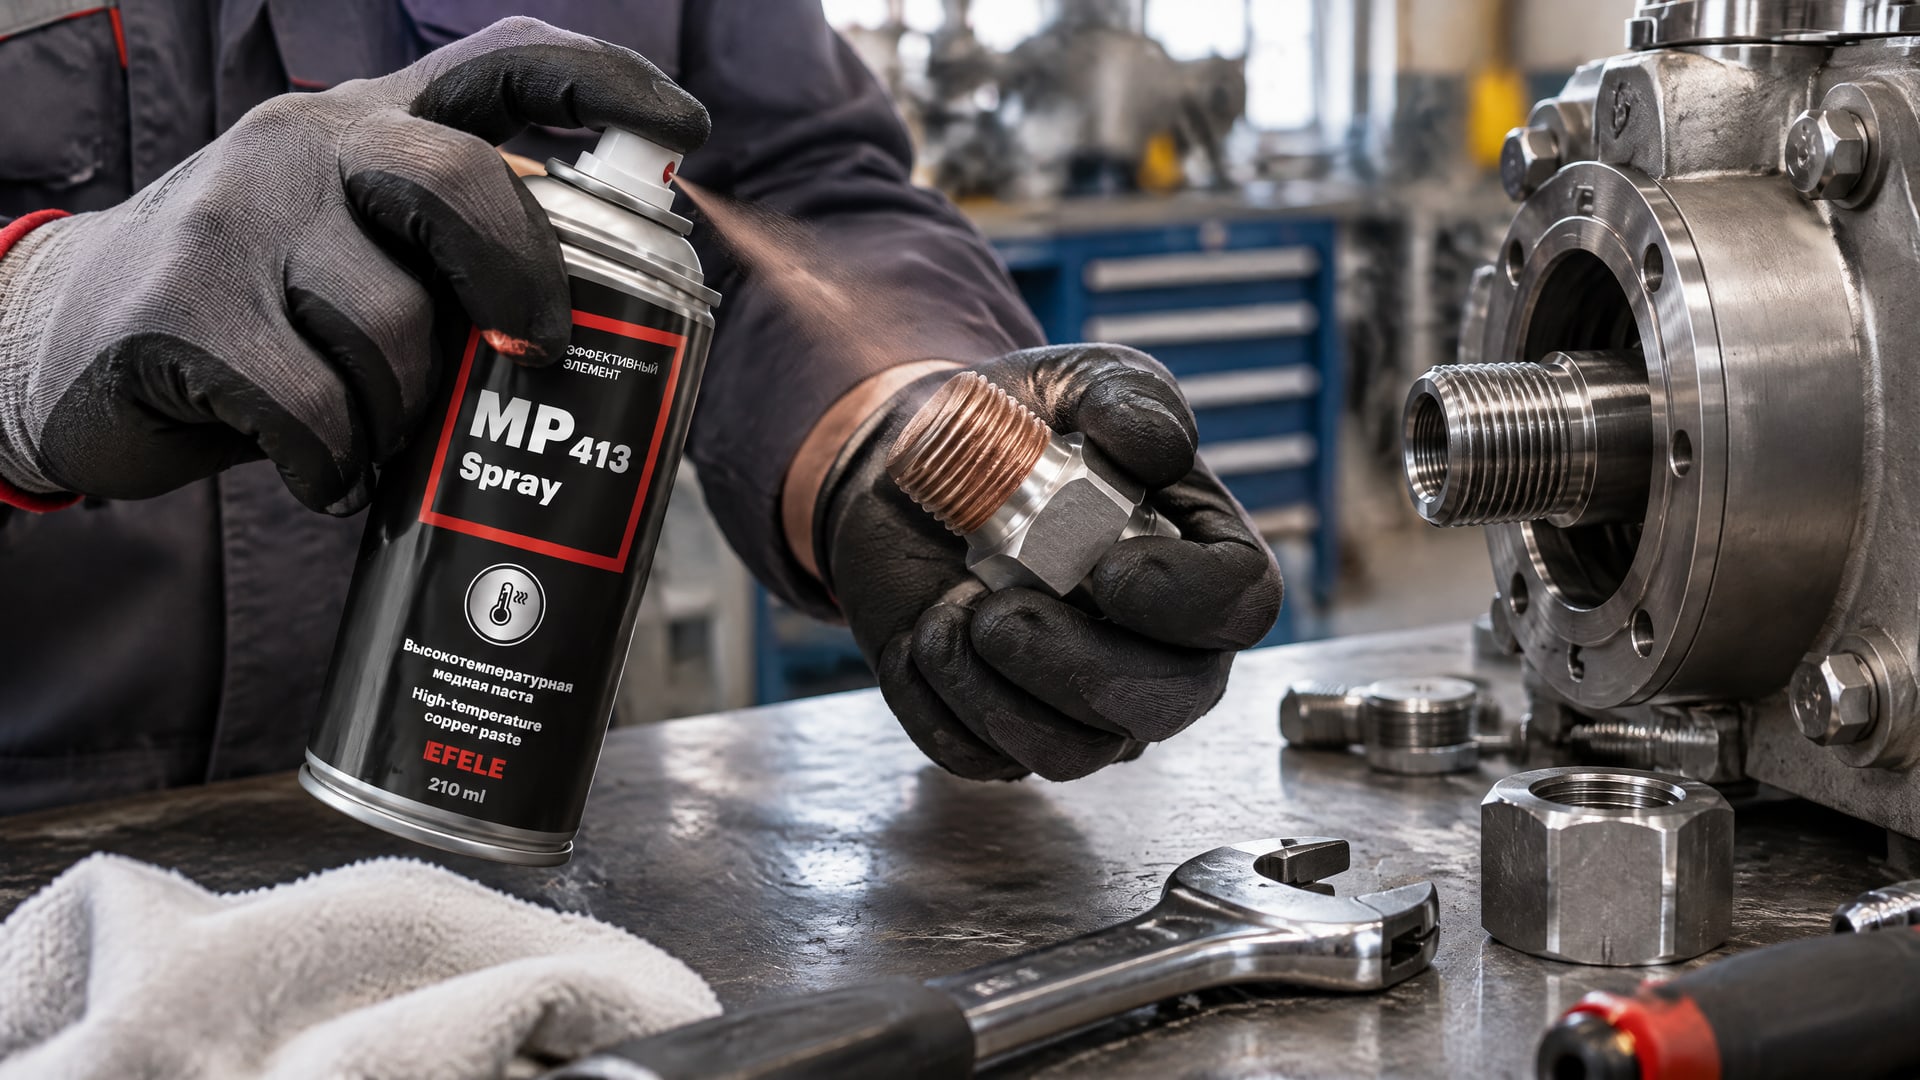
Если крепеж работает при высоких температурах или в агрессивной среде, состав должен подходить этим условиям. На таких соединениях медная паста EFELE MP-413 Spray служит барьером от схватывания и коррозии. Перед нанесением очистите резьбу и распределите состав равномерно, не допуская попадания загрязнений в узел. Для ответственного соединения учитывайте и повторяемость трения: смазка может изменить связь между моментом затяжки и натягом болта.
Шаг 4. Соберите соединение и проверьте результат
Сборку нержавеющей резьбы выполняйте плавно и без ударного инструмента.
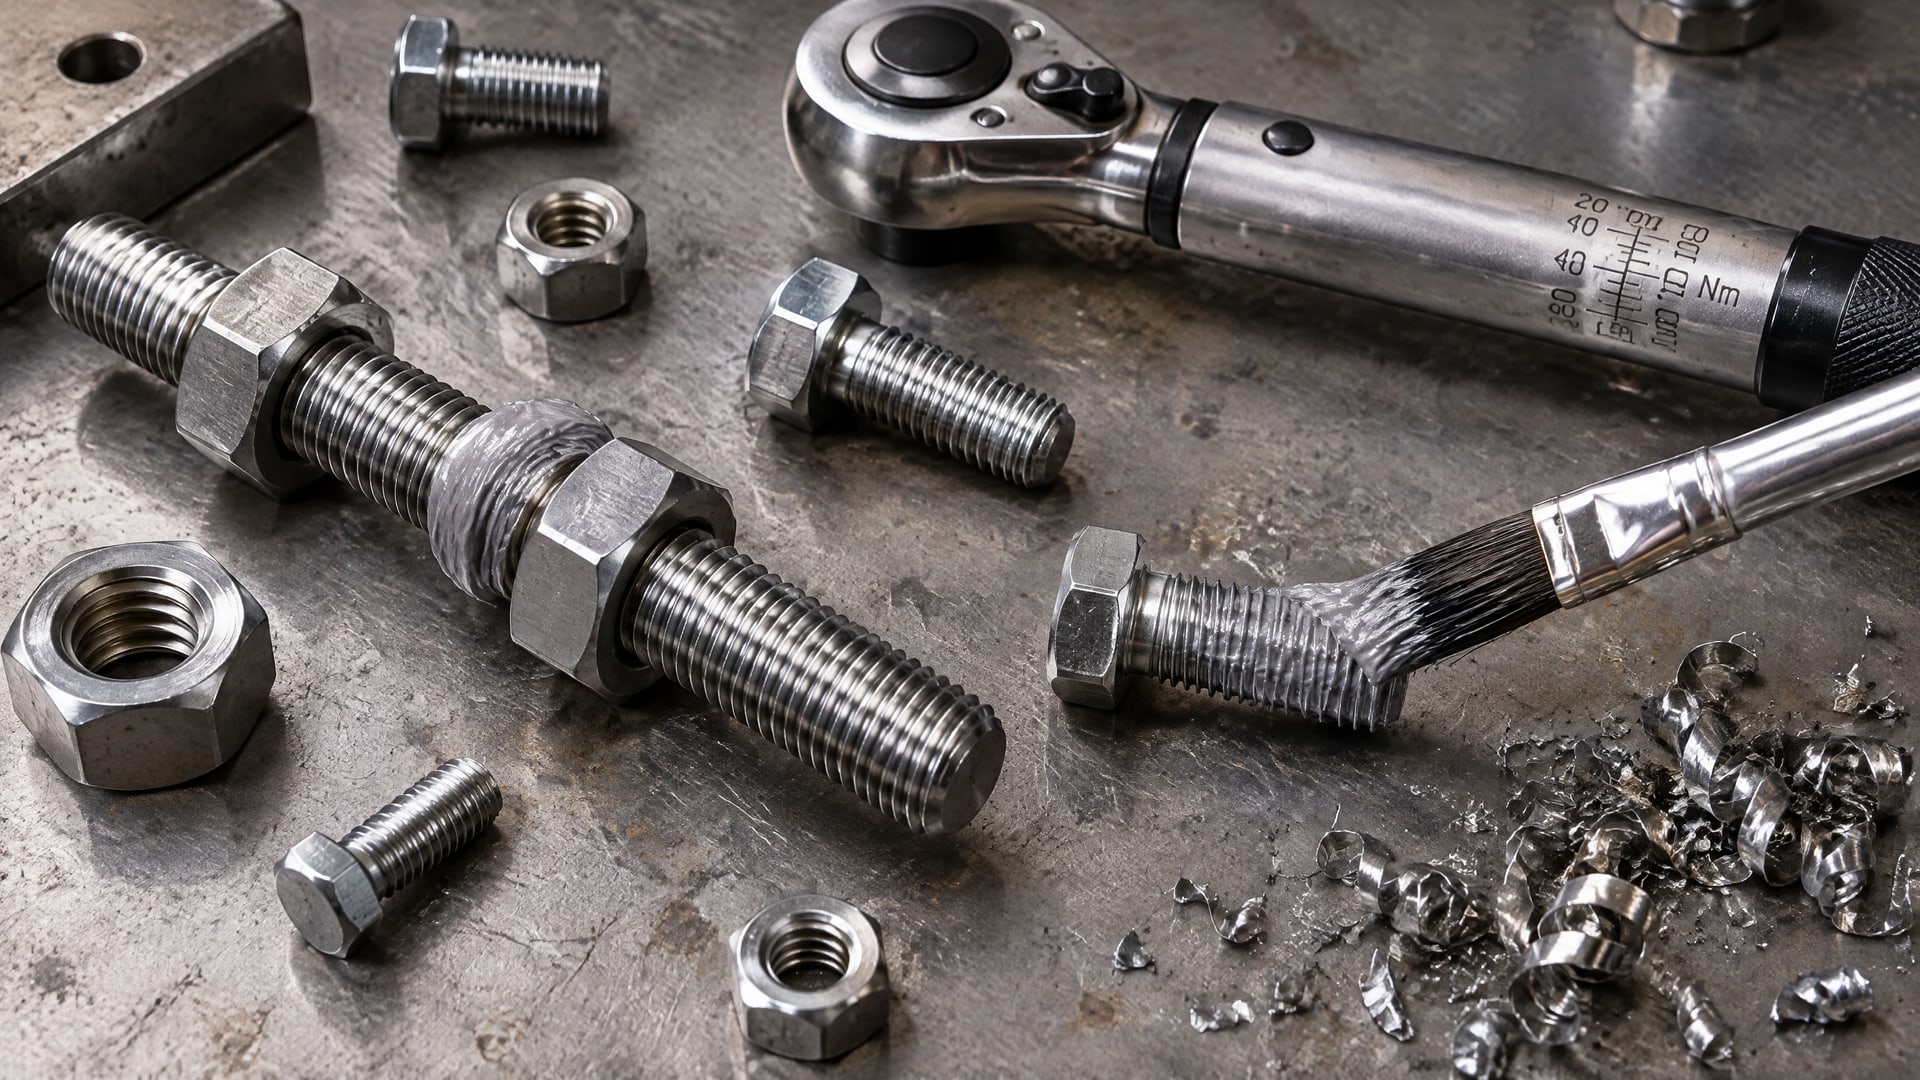
Не используйте болт, чтобы стянуть неподошедшие детали: такая нагрузка повышает вероятность повреждения резьбы. Если узел часто разбирают, заранее предусмотрите меры на уровне конструкции: катаную резьбу вместо нарезанной, подходящую пару материалов и антифрикционное покрытие.
После подготовки деталей затягивайте соединение контролируемо и не превышайте требуемый момент. Для ответственных узлов проверяйте реальную связь «момент - натяг» на выбранной комбинации болта, гайки и состава. Это помогает оценить, насколько стабильно соединение достигает нужного преднатяга, а не только заданного момента.
При повторяющихся задирах проверьте не один фактор, а всю процедуру: состояние резьбы, совместимость материалов, способ обработки и темп затяжки. Если узел регулярно разбирают или имеет точные требования к преднатягу, согласуйте решение с конструктором и подтвердите его на реальной паре крепежа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также
Узнайте, как окунание центрифугирование обеспечивает равномерное покрытие множества мелких деталей за один цикл, контролируя каждый этап процесса.
Узнайте tetra-etch цену и применимость травителя для активации поверхности PTFE, PFA, FEP перед склеиванием или заливкой компаундом.
Замена масла Лукойл на специализированное решение оправдана, когда текущий продукт не соответствует техническим требованиям оборудования, влияя на его работу.
Узнайте о технологическом сотрудничестве с моторостроительными заводами по вопросам смазки поршней двигателя и применению антифрикционных покрытий.