Окунание с центрифугированием: технология нанесения покрытий
Окунание с центрифугированием помогает наносить покрытие на большое количество мелких деталей за один цикл. Детали погружают в состав в перфорированной корзине, а затем вращают, чтобы удалить избыток материала. Для повторяемого результата контролируют подготовку поверхности, параметры вращения, загрузку и отверждение покрытия.
Как подготовить детали и выбрать покрытие
Подготовка к нанесению начинается с очистки деталей и выбора покрытия по условиям эксплуатации.
До запуска процесса определите нагрузку, скорость движения, температуру, влажность и другие особенности рабочей среды. Также учитывайте материалы пары трения, требуемый ресурс и способ нанесения: один только низкий коэффициент трения не подтверждает, что покрытие подойдет для узла.
Для твердосмазочного покрытия важны геометрия детали и требования к сухой пленке. Для большинства несущих применений ориентир по толщине сухой пленки составляет 10-20 мкм. Слой тоньше 5 мкм может хуже защищать от износа и коррозии, а толщина более 25 мкм повышает риск растрескивания, сдвига покрытия и проблем с допусками.
Перед нанесением проверьте, что подготовленная поверхность чистая, а состав однороден и не содержит загрязнений. Если деталь работает в контакте с титаном, требования к покрытию для крепежа можно сверить с ISO 8080:1985. Этот стандарт относится к твердым пленочным смазкам для защиты титановых крепежных элементов от заедания и ограниченной защиты менее благородных металлов при контакте с титаном.
Как провести окунание и центрифугирование
Окунание с центрифугированием выполняют в перфорированной корзине: детали погружают в ванну, затем вращают корзину, чтобы центробежная сила удалила избыток состава и вернула его в ванну.
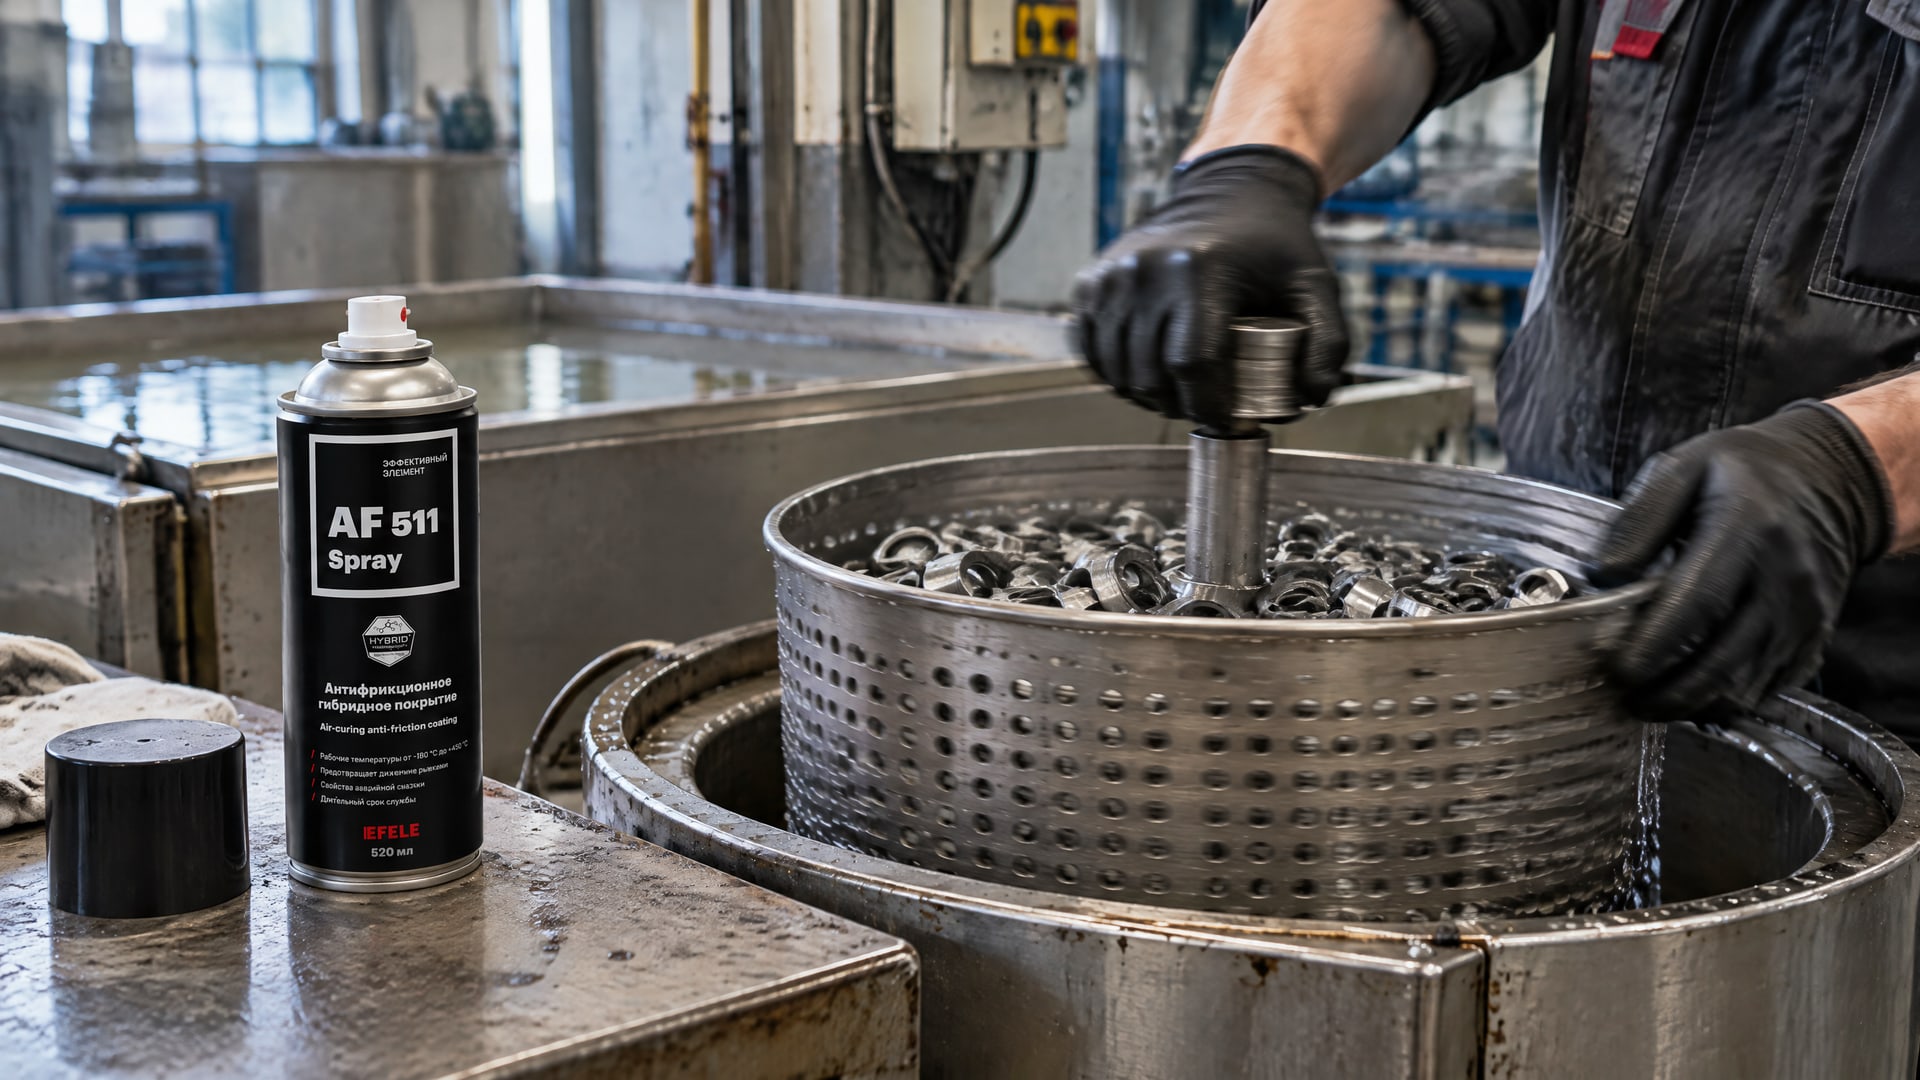
Метод подходит для мелких серийных изделий, включая крепеж, клипсы, пружины и кронштейны. Покрытие кольцевых деталей также можно организовать этим способом, если размер и форма изделий позволяют обеспечить равномерную загрузку и обработку.
Загрузите детали в корзину так, чтобы они не мешали друг другу при погружении и вращении.
Погрузите корзину в ванну и выдержите время, заданное технологией состава.
Извлеките корзину и задайте скорость и время вращения.
После центрифугирования направьте детали на сушку или отверждение.
Толщина покрытия зависит не только от вязкости состава. На нее влияют размер корзины, масса загрузки, время погружения, скорость и продолжительность вращения, а также скорость испарения растворителя. Поэтому изменение одного параметра может повлиять на результат всего цикла.
Совет инженера
Сценарий: кольцевая деталь требует сухой смазки. При подборе покрытия можно рассмотреть EFELE AF-511 Spray как вариант антифрикционного сухого покрытия для таких деталей. До включения материала в dip-spin процесс следует сверить с документацией продукта возможность нанесения выбранным способом и подходящий режим обработки.
Как высушить или отвердить покрытие
После нанесения покрытие сушат или отверждают способом, предусмотренным для конкретного состава.
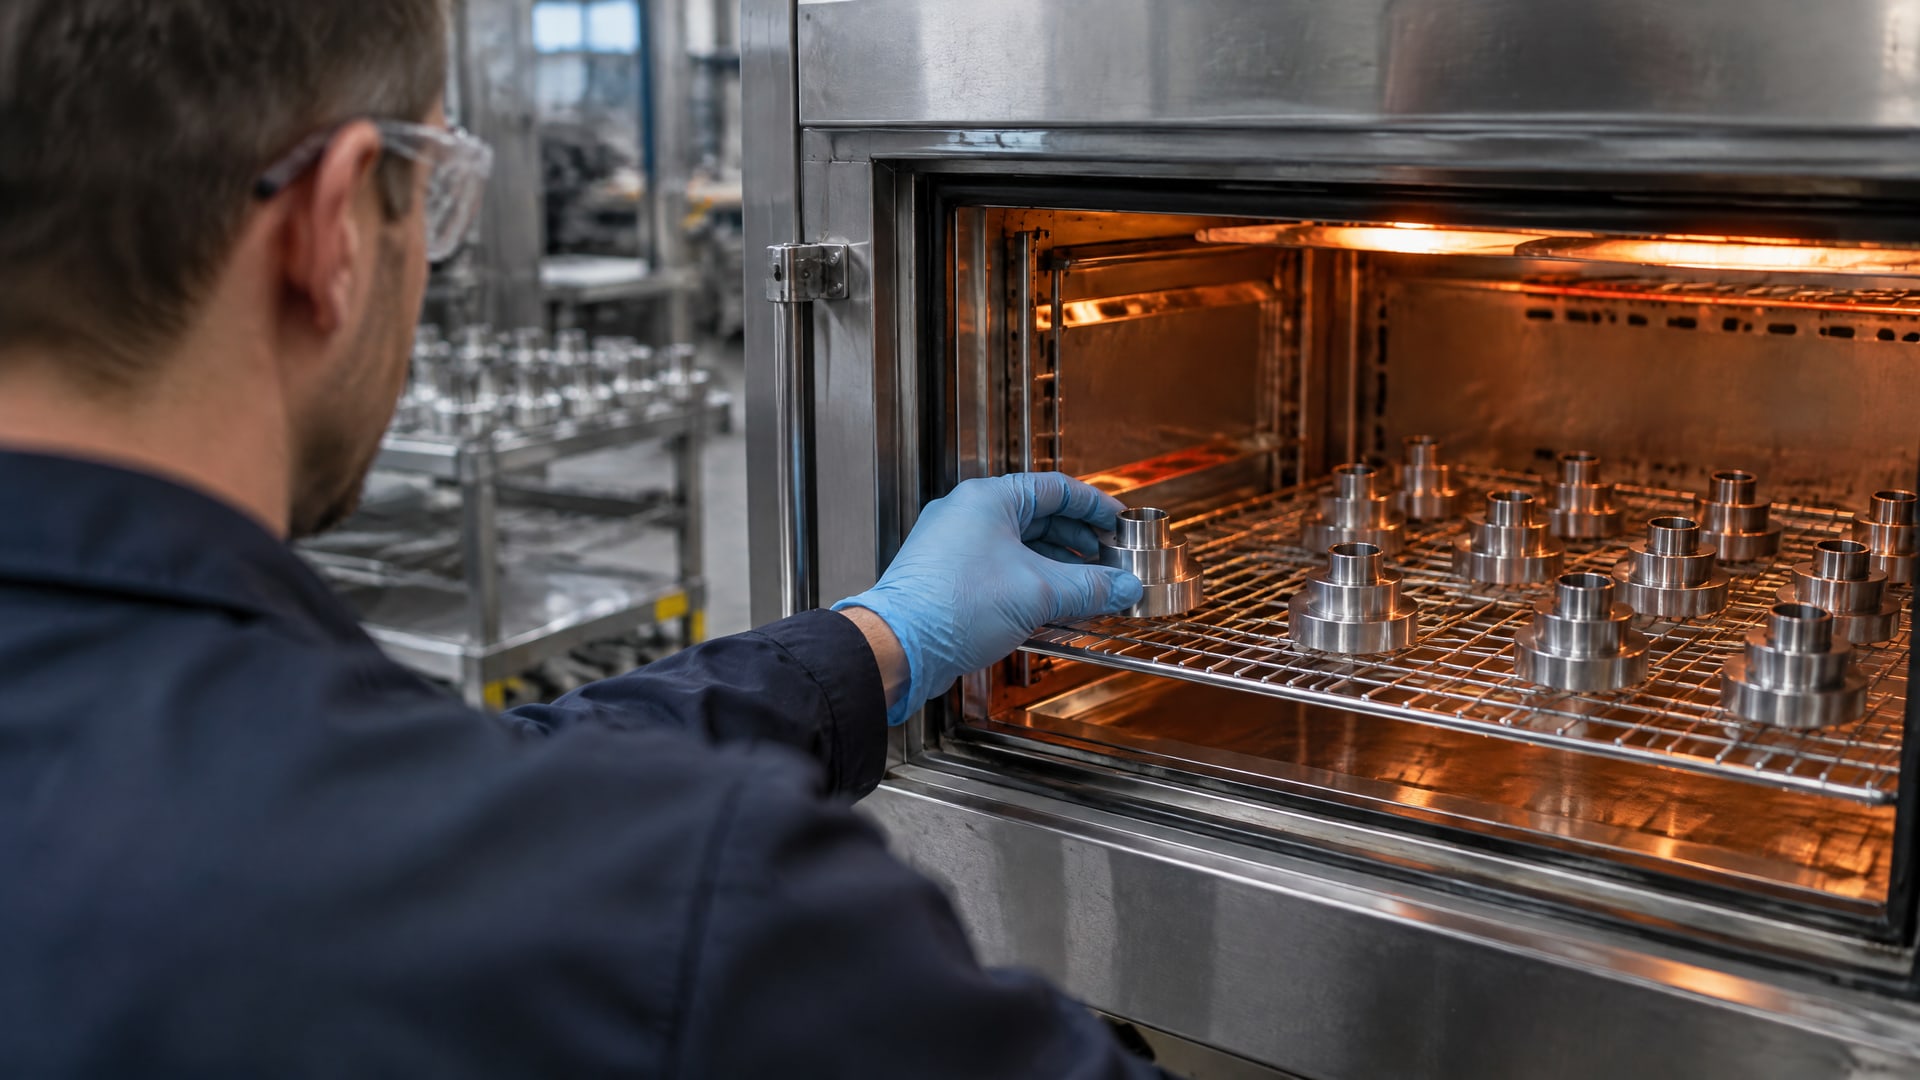
Эти операции не взаимозаменяемы: сушка удаляет растворитель, термическое отверждение закрепляет покрытие с нагревом, а химическое отверждение связано с протеканием реакции. Для dip-spin отверждение представляет отдельную стадию после нанесения.
В практических схемах встречаются циклы отверждения продолжительностью 5-30 минут и температура металла 65-158 °C. Это ориентиры одной из технологических схем, а не универсальный режим для любого покрытия. Точные условия зависят от рецептуры материала и должны соответствовать его технической документации. Для отдельных составов предусмотрена сушка на воздухе или контролируемая сушка; неравномерное испарение растворителя может ухудшить равномерность пленки.
Как проверить результат и настроить процесс
Результат оценивают по равномерности покрытия, отсутствию подтеков и сохранению требуемых размеров детали.
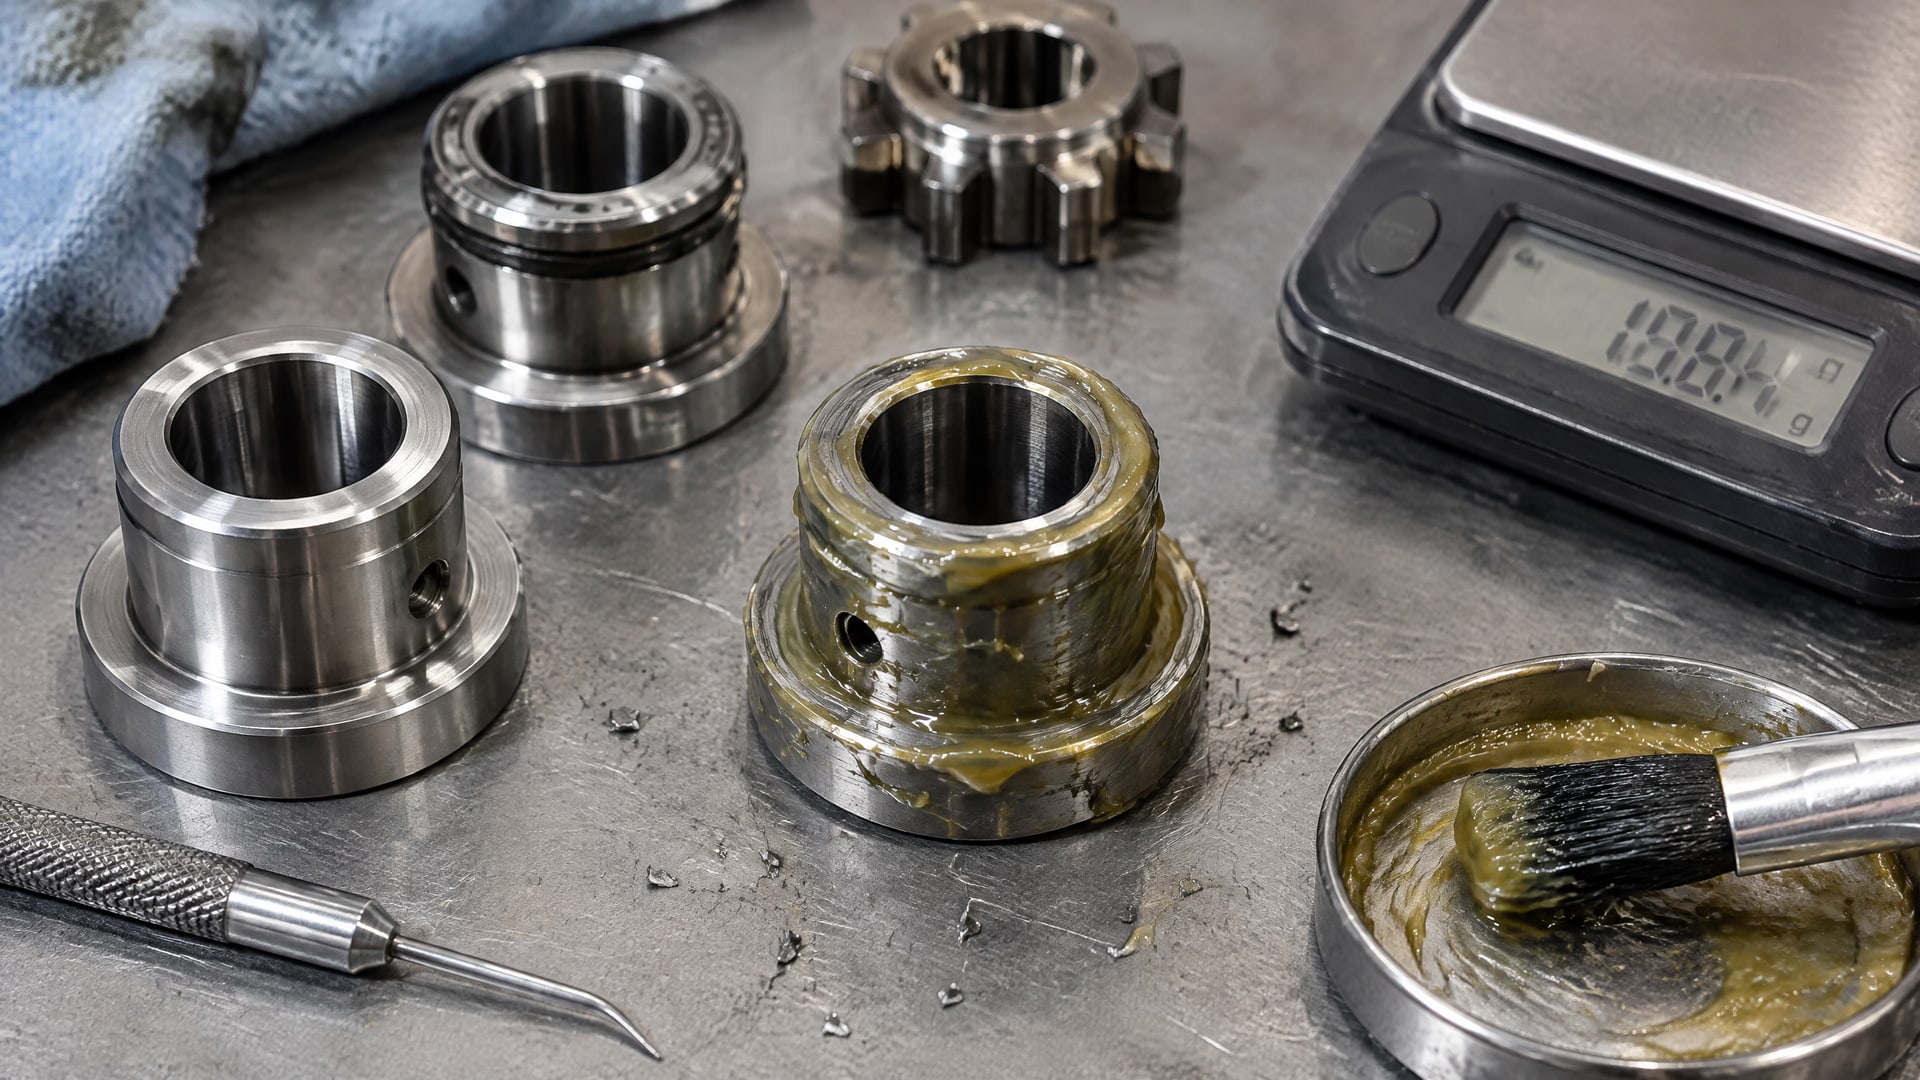
Для повторяемости фиксируйте параметры, которые влияют на слой: вязкость состава, загрузку корзины, время погружения, скорость и время вращения, а также режим сушки или отверждения. Если покрытие слишком толстое или неоднородное, проверьте весь процесс, а не только скорость вращения.
Сначала подтвердите пригодность покрытия для условий эксплуатации и геометрии детали, затем проведите пробную обработку партии и проверьте пленку после отверждения. Если в узле используются подшипники с диспергированными твердыми смазками, ISO 20054:2022 описывает их характеристики, материалы, размеры, сборку и поверхность. Этот стандарт относится к подшипникам и не заменяет требования к покрытию, наносимому методом окунания с центрифугированием.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также
Узнайте tetra-etch цену и применимость травителя для активации поверхности PTFE, PFA, FEP перед склеиванием или заливкой компаундом.
Замена масла Лукойл на специализированное решение оправдана, когда текущий продукт не соответствует техническим требованиям оборудования, влияя на его работу.
Узнайте о технологическом сотрудничестве с моторостроительными заводами по вопросам смазки поршней двигателя и применению антифрикционных покрытий.
Узнайте, как фосфатирование предотвращает коррозию и задиры на резьбе из нержавеющей стали, обеспечивая надежную защиту.