Почему окунание не гарантирует нужную толщину слоя покрытия в точном машиностроении
Окунание не обеспечивает заданную толщину слоя покрытия само по себе: результат зависит от геометрии детали, состава покрытия и условий нанесения. Поэтому для точного машиностроения важны не только методы нанесения покрытий, но и измерение слоя на ответственных участках. Если толщина или равномерность влияют на посадки и защиту от износа, технологию нужно оценивать по контролируемому результату, а не только по способу нанесения.
Симптом: толщина покрытия на детали различается по участкам
Неравномерная толщина покрытия проявляется в том, что слой на разных участках детали не совпадает с требуемым, а посадочные поверхности могут потерять заданную точность.
По внешнему виду нельзя надежно определить толщину: для ее оценки нужны измерения по подходящей стандартизованной методике. ISO 2808:2019 описывает контроль толщины влажной и сухой пленки, а также слоя порошкового покрытия до отверждения.
Для тонких металлических покрытий профилометрический метод по ISO 4518:2021 охватывает диапазон от 0,01 до 1 000 мкм на плоских поверхностях. При соблюдении мер метод применим и к цилиндрическим поверхностям. Если важна локальная толщина, ее можно оценить по поперечному шлифу согласно ISO 1463:2021. Такие проверки помогают выявить неоднородность, которую визуальный осмотр не показывает.
Возможные причины: почему окунание не дает повторяемого результата
Окунание не гарантирует одинаковую толщину на всей детали, поскольку итог зависит от геометрии, материала покрытия и условий нанесения.
Поэтому сам факт обработки погружением не подтверждает, что слой соответствует требованиям на каждой функциональной поверхности. Особенно важно отдельно проверять участки, где покрытие может изменить посадку или повлиять на контроль качества.
Причина расхождения может быть не только в способе нанесения. На выбор контроля влияют тип покрытия, материал основы, диапазон измеряемой толщины и форма детали. Например, ISO 2178:2016 применяют для неразрушающего измерения немагнитных покрытий на магнитной основе, а ISO 2360:2003 - для непроводящих покрытий на немагнитных проводящих основах. Эти методы предназначены для разных сочетаний покрытия и подложки, поэтому заменять один другим без проверки применимости нельзя.
Проверки: как измерить толщину слоя покрытия
Метод контроля выбирают по покрытию, основе и форме детали, а требование к толщине фиксируют вместе с методом проверки.
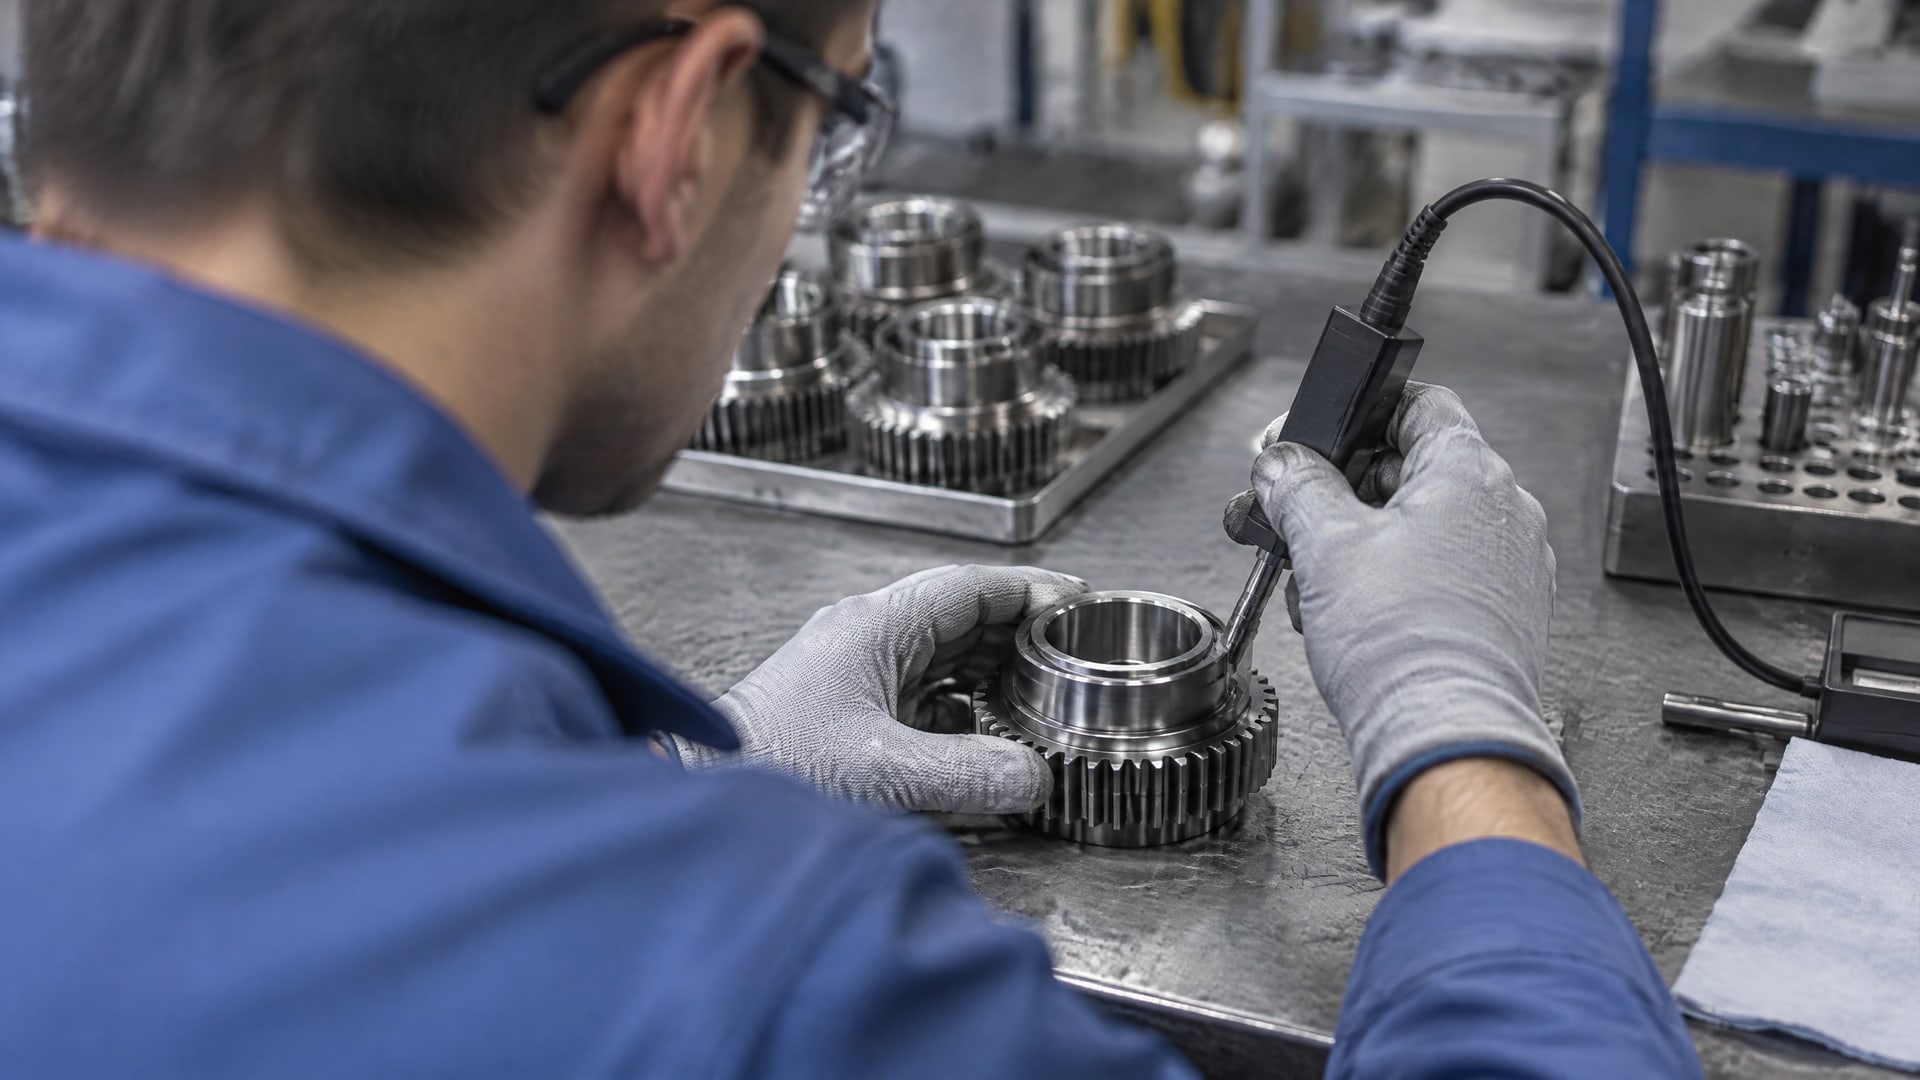
Для немагнитного покрытия на магнитной основе подходит неразрушающий контроль по ISO 2178:2016. Для непроводящего покрытия на немагнитной проводящей основе используют ISO 2360:2003; стандарт отмечает, что метод подходит для большинства анодных оксидных покрытий, но не для всех конверсионных покрытий.
Если требуется оценить местную толщину металлического, оксидного или эмалевого покрытия, применяют микроскопический метод по поперечному шлифу согласно ISO 1463:2021. Для металлических покрытий также предусмотрен профилометрический метод ISO 4518:2021 и рентгенофлуоресцентный контроль по ISO 3497:2000. При контроле очень тонких слоев профилометрия может быть полезна, однако при толщине от 0,01 мкм точность зависит от гладкости и плоскостности поверхности.
Устранение: как подобрать нанесение для ответственной детали
Для точного машиностроения выбирают контролируемый метод нанесения, который позволяет получать повторяемую толщину и равномерность, а не полагаются на окунание как на универсальное решение.
В техническом задании указывают требуемую толщину и метод контроля. ISO 2064:1996 устанавливает определения и соглашения для измерения толщины металлических и других неорганических покрытий, а ISO 2808:2019 описывает подходы к измерению пленок и покрытий.
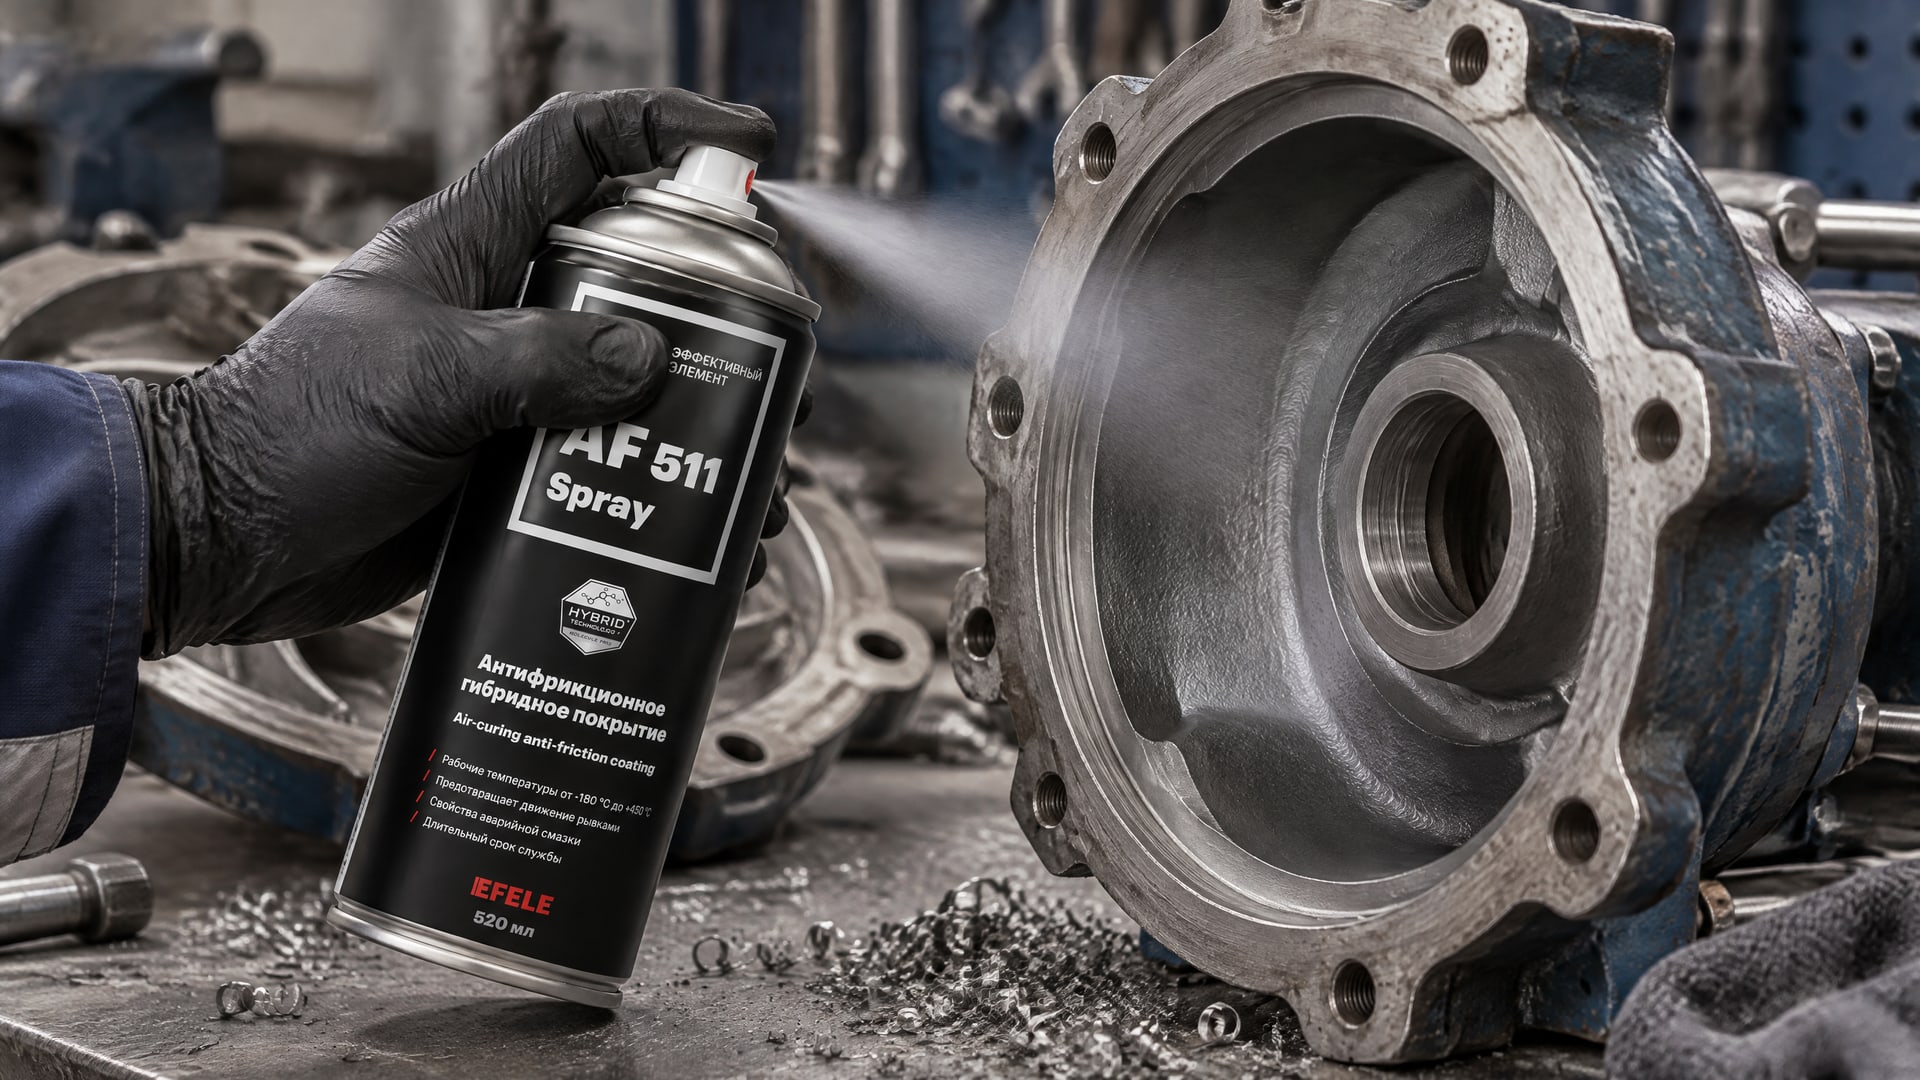
Если задача связана с покрытием деталей насоса, сначала определяют характер износа и участки, где обычные способы нанесения не дают нужного результата. На внутренних поверхностях насоса эрозионный и механический износ могут постепенно снижать защиту детали; для таких задач применяют антифрикционные покрытия, отверждаемые при комнатной температуре. В этой ситуации EFELE AF-511 Spray используют для получения тонкого равномерного слоя на внутренних поверхностях насосов. Выбор покрытия не отменяет необходимости проверить его толщину и совместимость с требованиями к детали.
Повторный контроль: как подтвердить результат и ресурс детали
После изменения технологии нанесения проверяют толщину покрытия на ответственных участках выбранным методом и сопоставляют результат с требованиями к детали.
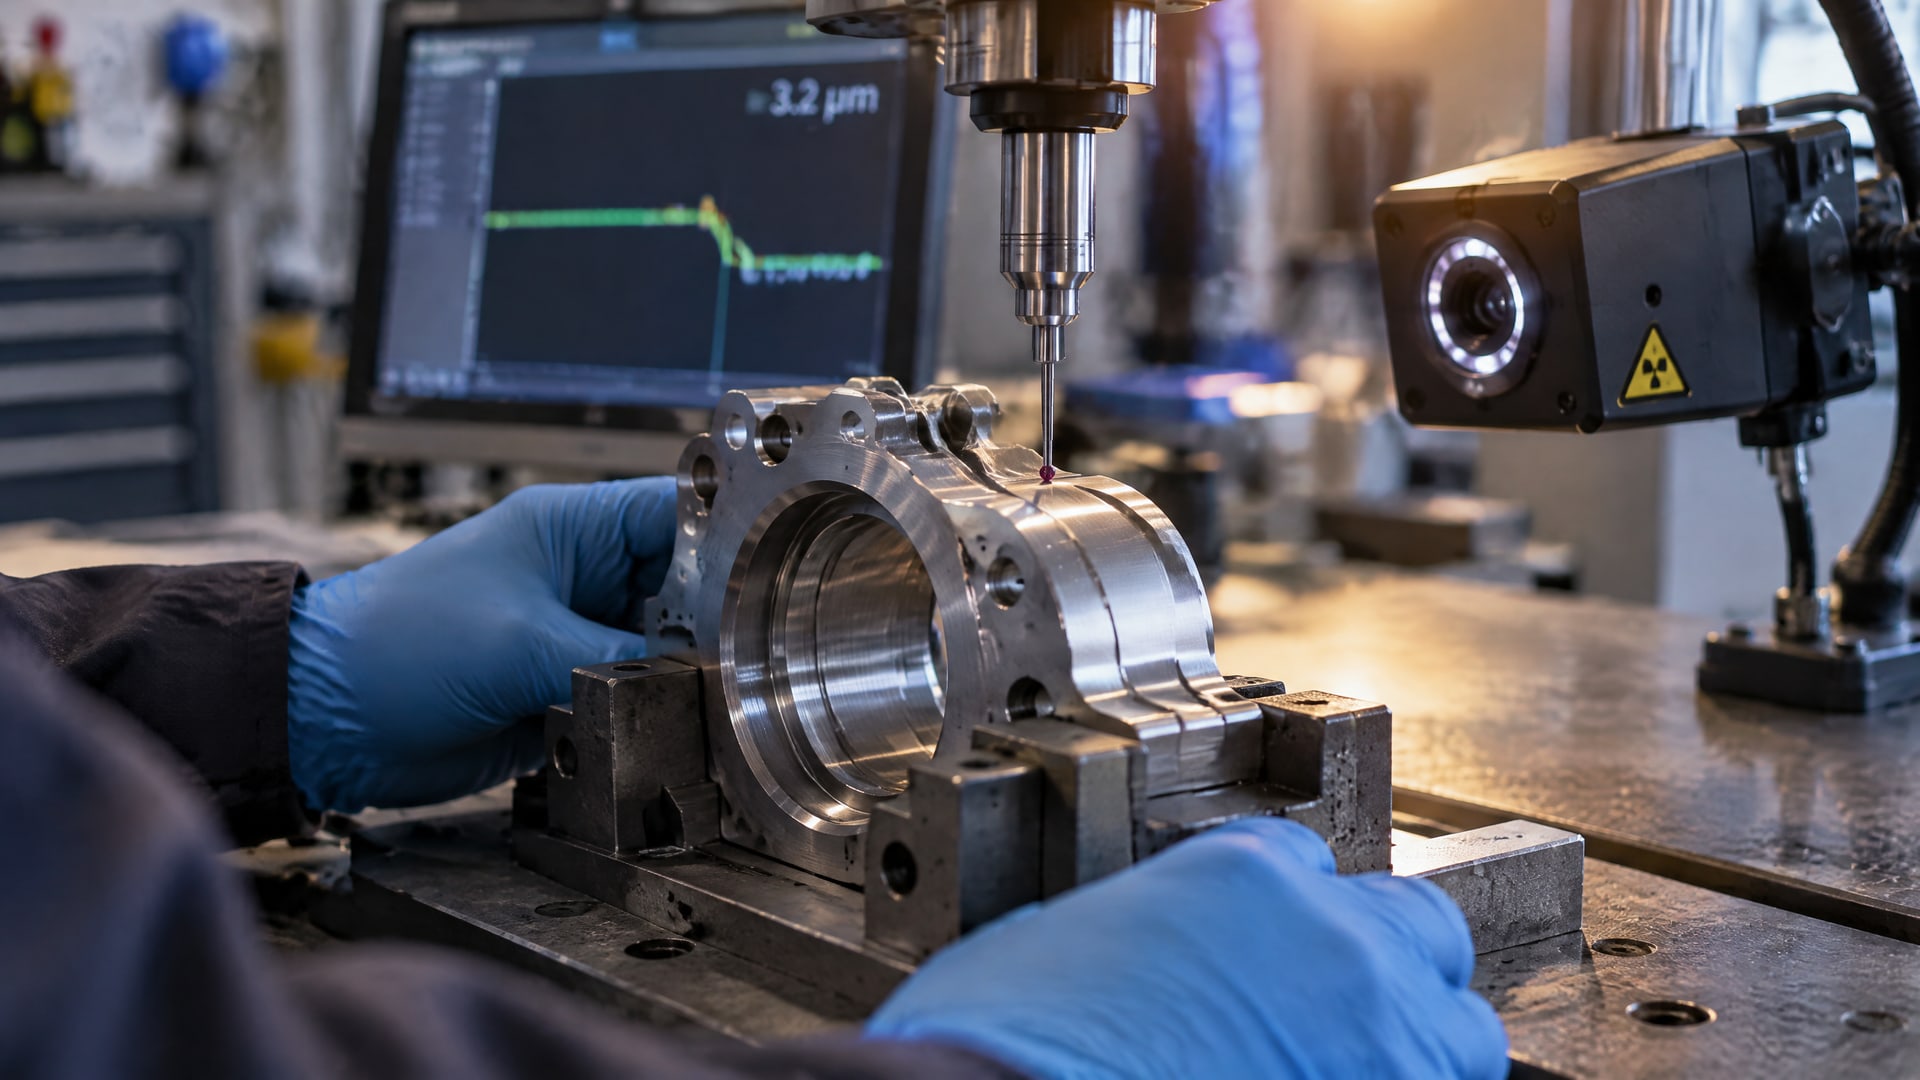
Если допустим контроль без повреждения поверхности, метод выбирают с учетом материала основы и типа покрытия. Если нужна локальная оценка, применяют профилометрию, микрошлиф или рентгенофлуоресцентный контроль в соответствии с назначением метода.
Более толстый слой не всегда означает больший ресурс: избыток покрытия или его неравномерность могут ухудшить посадки и затруднить контроль качества. Для толстых покрытий ISO 9220:2022 предусматривает измерение слоев до нескольких миллиметров, но для таких значений обычно практичнее световая микроскопия по ISO 1463:2021. Следующий шаг для инженера и снабженца - закрепить в техническом задании не только способ нанесения, но и участки, метод и критерии контроля толщины.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также
Изучите, как толщина покрытия влияет на адгезию, прочность в МПа и посадку с натягом, а также на сборочные размеры и подготовку поверхности.
Узнайте, почему стандартное покрытие для цинка не подходит для горячего цинкования и как выбрать правильную защиту для оборудования.
Очистка лабораторного оборудования: подберите промышленный очиститель для СОЖ и герметиков, учитывая тип загрязнения и материал.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств, особенности выбора для разных поверхностей и условий.