
Ремонт посадочного места подшипника: методы без пресса и нагрева
Когда посадочное место подшипника становится изношенным или разбитым, у специалиста появляется выбор: заказать дорогостоящий ремонт с запрессовкой и нагревом или найти решение, которое не требует специального оборудования. Для многих ремонтных случаев, когда износ еще позволяет сохранить геометрию и соосность узла, существует метод, основанный на анаэробной фиксации подшипника на валу или в корпусе. Статья разбирает, как правильно выбрать посадку по стандартам ISO 286, когда применима холодная фиксация, и какие ограничения у каждого метода.
Материал адресован техническим специалистам, инженерам и закупщикам, которые сталкиваются с необходимостью восстановить посадочные места подшипников в ремонте оборудования, стартеров, редукторов и других узлов без остановки производства на длительное переоборудование.
Система допусков и посадок для подшипниковых узлов
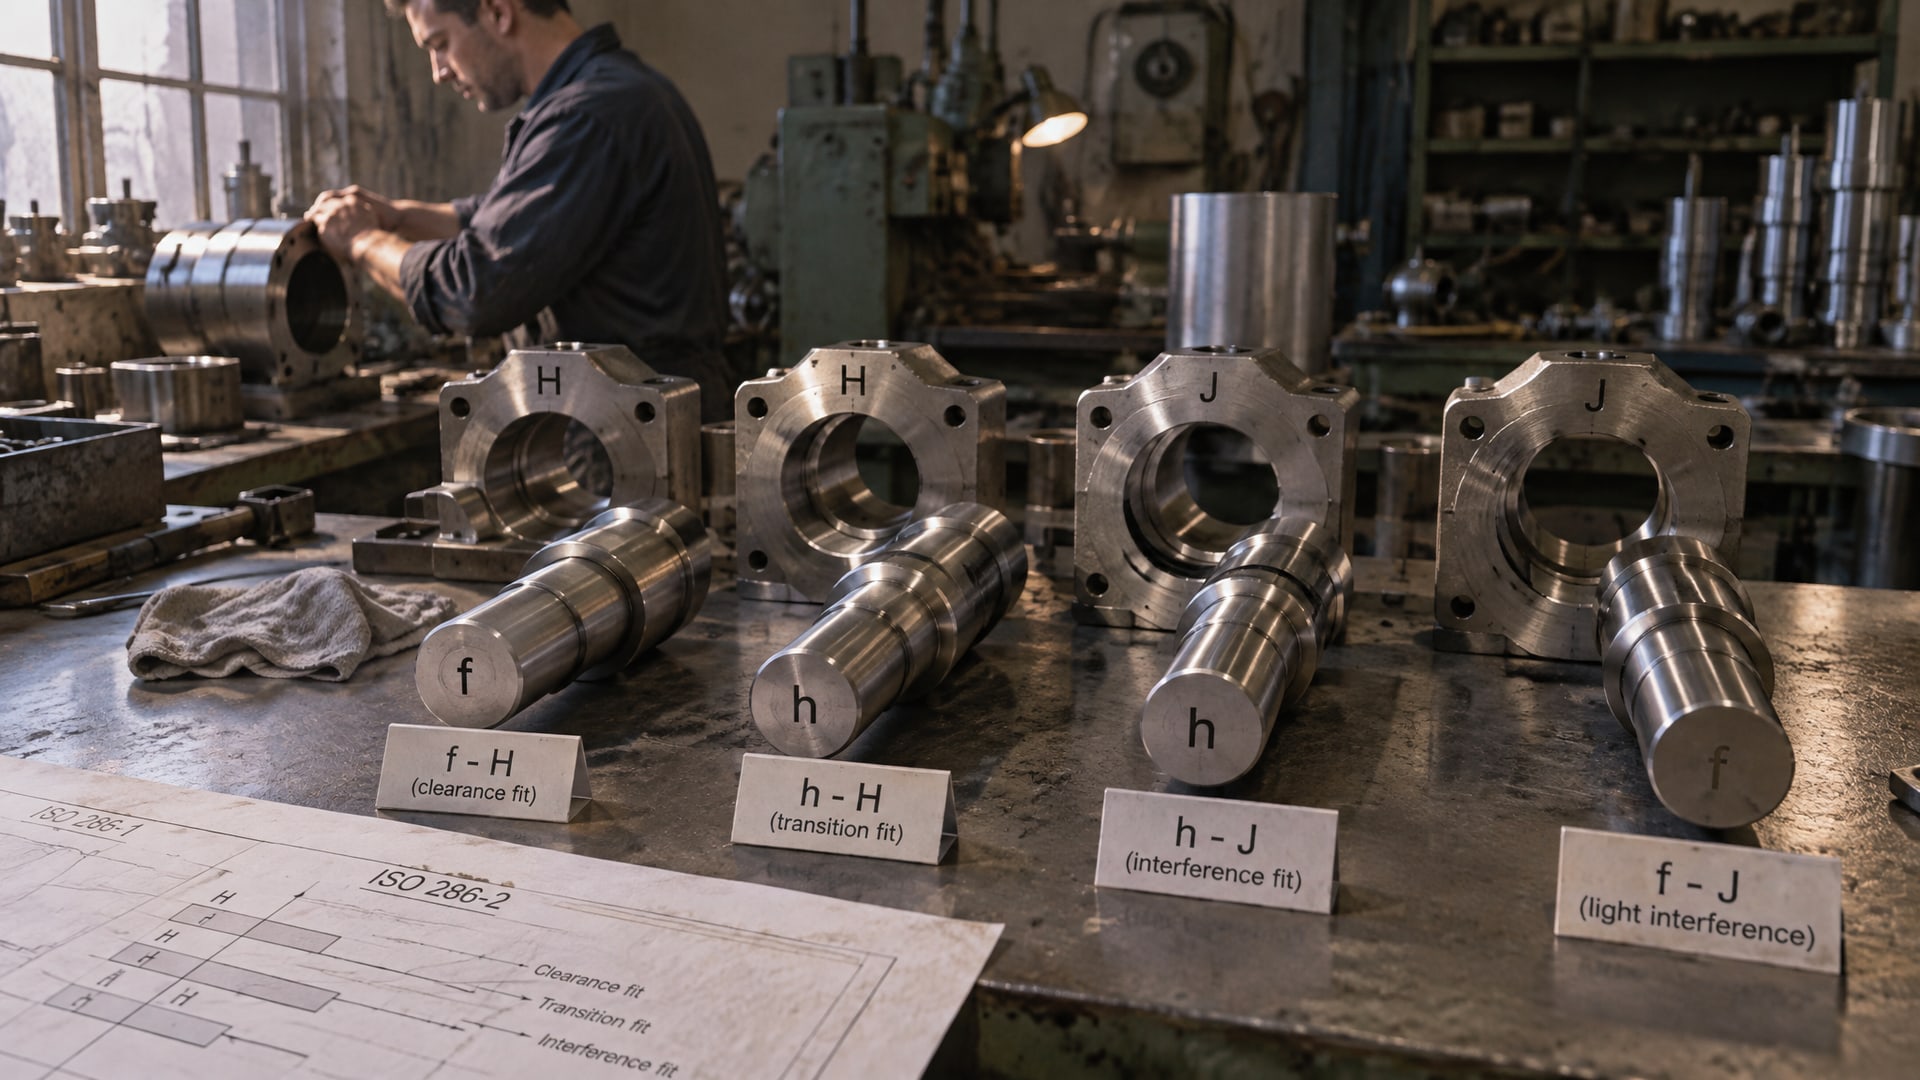
Выбор посадки подшипника на валу или в корпусе начинается со стандарта ISO 286-1 и ISO 286-2, которые задают поля допусков.
Для валов используются обозначения f, g, h, j, js, k, m, n, p, r; для отверстий корпусов - F, G, H, J, JS, K, M, N, P. Переход от f к r означает переход от более свободной посадки к более плотной.
Типовой ориентир - переходная посадка H7/k6 для внутреннего кольца подшипника на валу. Такая посадка обеспечивает центрирование и удержание кольца без пресса при нормальных нагрузках. Для наружного кольца в корпусе применяют зазорную посадку H7/h6, чтобы кольцо могло оседать под нагрузкой и отводить тепло.
SKF требует для посадочных мест подшипников класс IT6 для вала и IT7 для корпуса. Кроме того, производители указывают требования к биению: total radial run-out и total axial run-out должны быть не более IT6. Это означает, что одного лишь диаметра недостаточно; поверхность вала и стенка корпуса должны быть соосны и иметь гладкую форму.
При ремонте посадочного места эти же требования ISO остаются базовыми ориентирами. Если износ позволил вузлу остаться в рамках допусков, то фиксация возможна. Если вал поцарапан, корпус овален, а биение выходит за пределы IT6, одной химической фиксацией не обойтись.
Анаэробные фиксирующие составы: когда и как применять
Анаэробный фиксатор подшипника - это клей, который отверждается без доступа воздуха в присутствии металлических поверхностей.
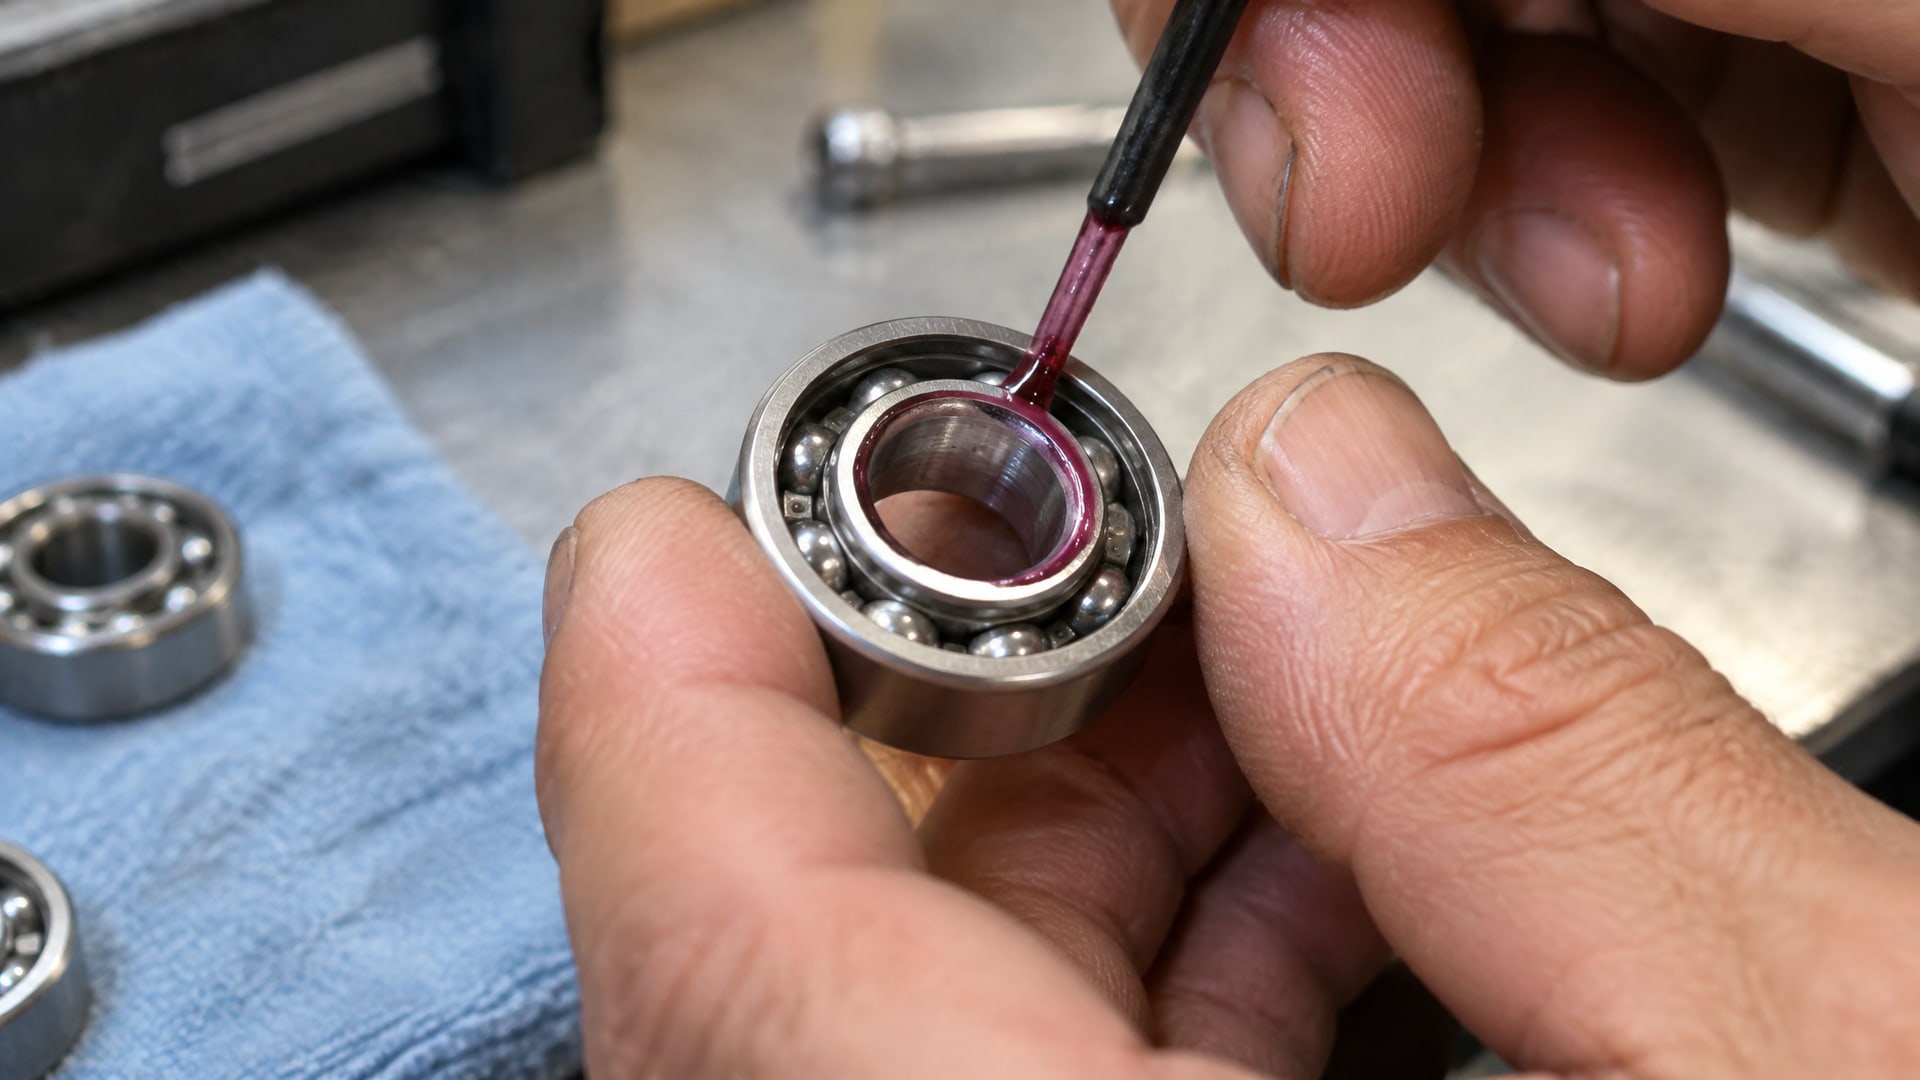
При нанесении тонкого слоя между валом и внутренним кольцом подшипника или между корпусом и наружным кольцом состав начинает полимеризоваться и создает механическое удержание за счет заполнения микронеровностей и зазора.
По стандарту ISO 10123 прочность такого соединения измеряют на стальных образцах (штифты и втулки) после 24 часов выдержки при 22 °C. Полное отверждение происходит за 12 часов при комнатной температуре. Удержание такого соединения зависит от площади контакта, зазора (максимум 0,15 мм) и типа металла поверхностей.
Применение анаэробного фиксатора логично в следующих случаях:
зазор между валом и кольцом подшипника не превышает 0,15 мм;
геометрия посадочного места сохранена, биение в пределах допуска;
требуется дополнительная фиксация, чтобы исключить вымывание смазки или фреттинг (микросдвиги) между кольцом и посадкой;
пресс или нагрев недоступны или экономически нецелесообразны для данного ремонта.
Фиксатор НЕ применяют, когда посадка полностью разбита, вал имеет заметный люфт, или требуется держать высокие крутящие моменты без пресса. В таких случаях необходимо восстанавливать посадочное место механически: шлифовкой вала, растачиванием корпуса под больший подшипник или использованием втулки восстановления.
Техника подготовки и нанесения фиксатора
Успех ремонта посадочного места подшипника зависит на 80% от подготовки поверхностей.
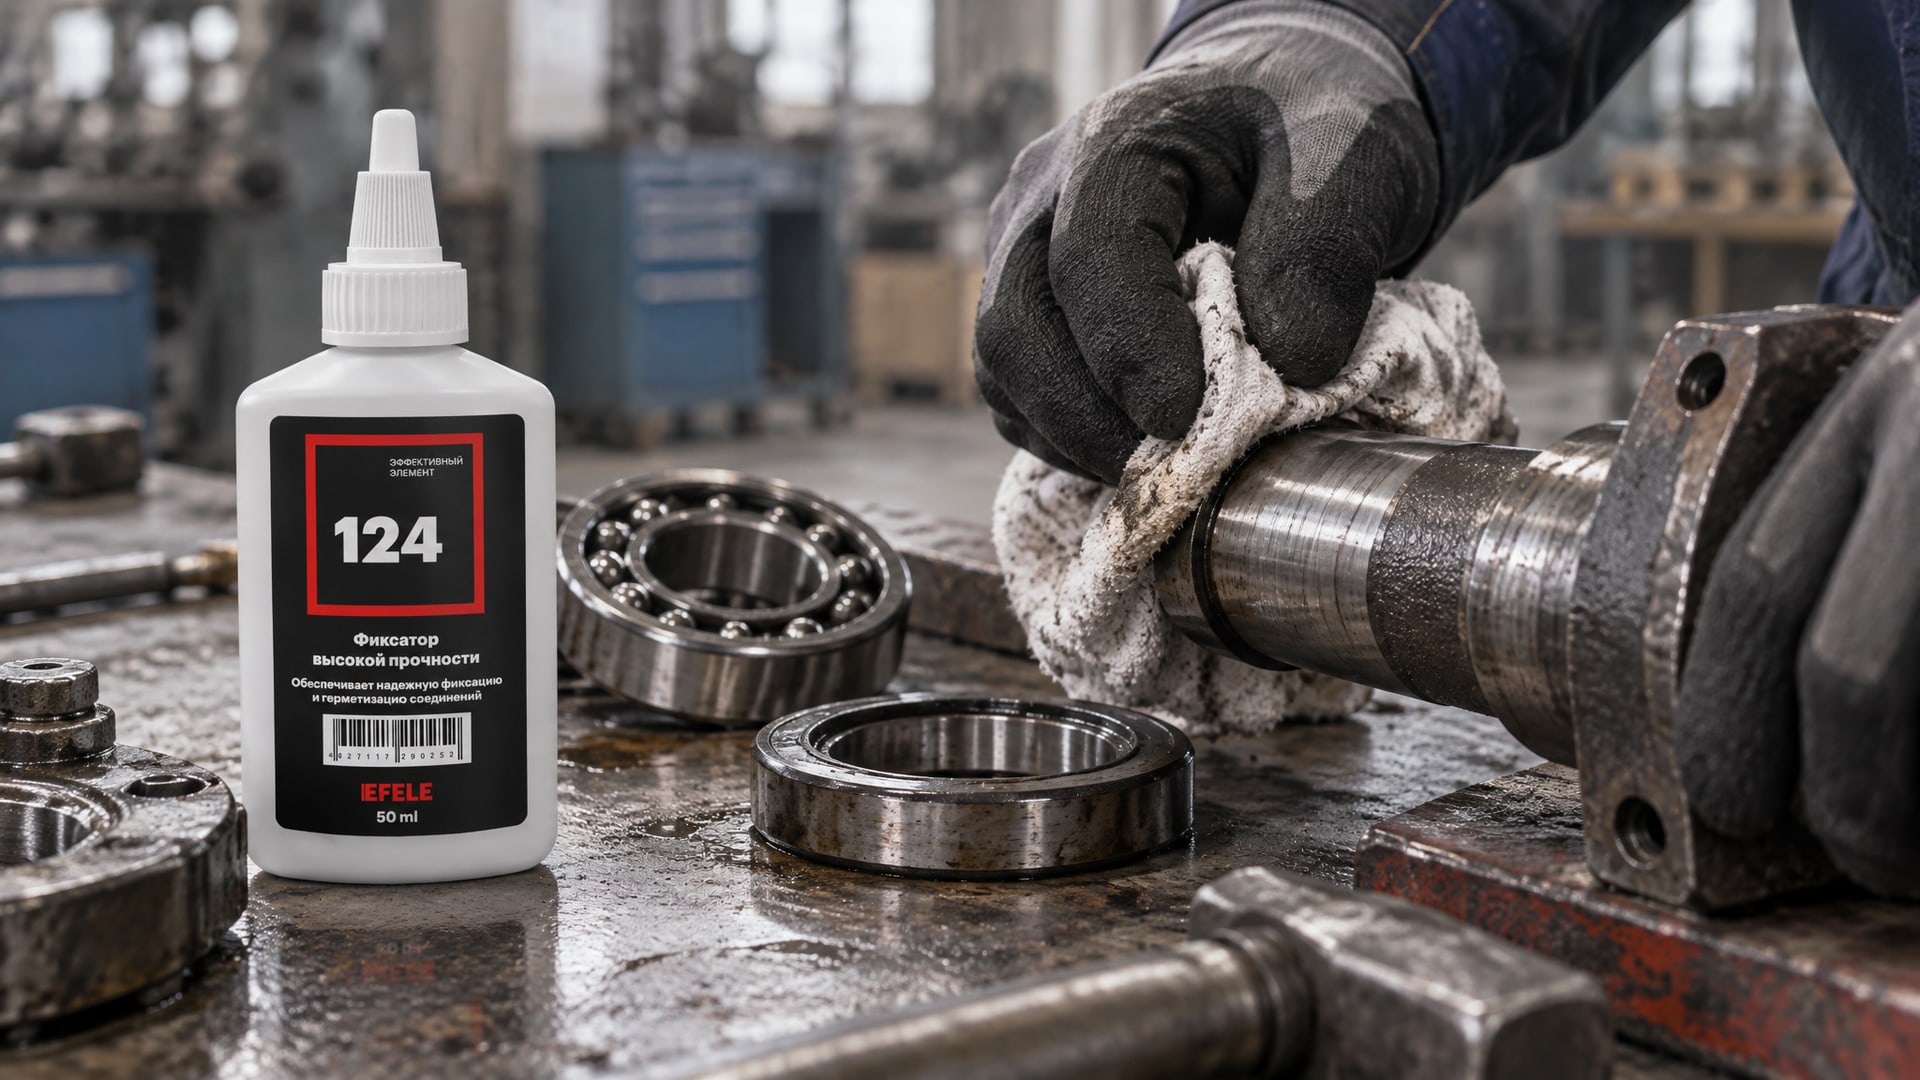
Вал и посадочное место в корпусе должны быть очищены от грязи, коррозии, старой смазки и окисленного слоя. Для этого применяют механическую очистку (мягкая щетка, пластиковая скребок) или химическую (обезжириватель на спирто-ацетоновой основе).
После очистки важно просушить обе поверхности. Остаток влаги помешает отверждению фиксатора. Если вал только что вынят из смазки или хранилища, дайте ему полежать на чистой ветоши несколько минут, пока испарится влага.
Фиксатор наносят тонкой пленкой - не нужно щедро покрывать поверхность. На вал наносят полосу на всю длину посадочного места подшипника; на внутреннюю поверхность кольца или отверстие корпуса распределяют несколько точек по окружности. Затем подшипник вставляют на место, медленно проворачивая, чтобы фиксатор распределился равномерно.
После сборки узел оставляют в неподвижности на 12 часов при комнатной температуре. Торопить полимеризацию нагревом не следует: отверждение хорошо идет при 20–25 °C. Если температура в цехе выше 40 °C, время сокращается, но качество может пострадать. При температуре ниже 10 °C процесс замедляется, и выдержку увеличивают до 24 часов.
Для надежной фиксации подшипников на валу без пресса и нагрева в условиях, где зазоры изношены, применяют анаэробные составы - например, EFELE 124 обеспечивает удержание до момента нагрузки и заполняет зазоры именно в диапазоне, характерном для ремонтов (до 0,15 мм). Такой подход избегает необходимости дорогостоящей переточки или замены вала целиком.
Определение степени износа и выбор метода ремонта
Прежде чем приступать к холодной фиксации, нужно объективно оценить состояние посадочного места.
Начните с измерения люфта: установите подшипник на вал вручную (без фиксатора) и попробуйте сдвинуть кольцо вдоль оси и поперек. Ощутимое движение свыше 0,5 мм указывает на значительный износ.
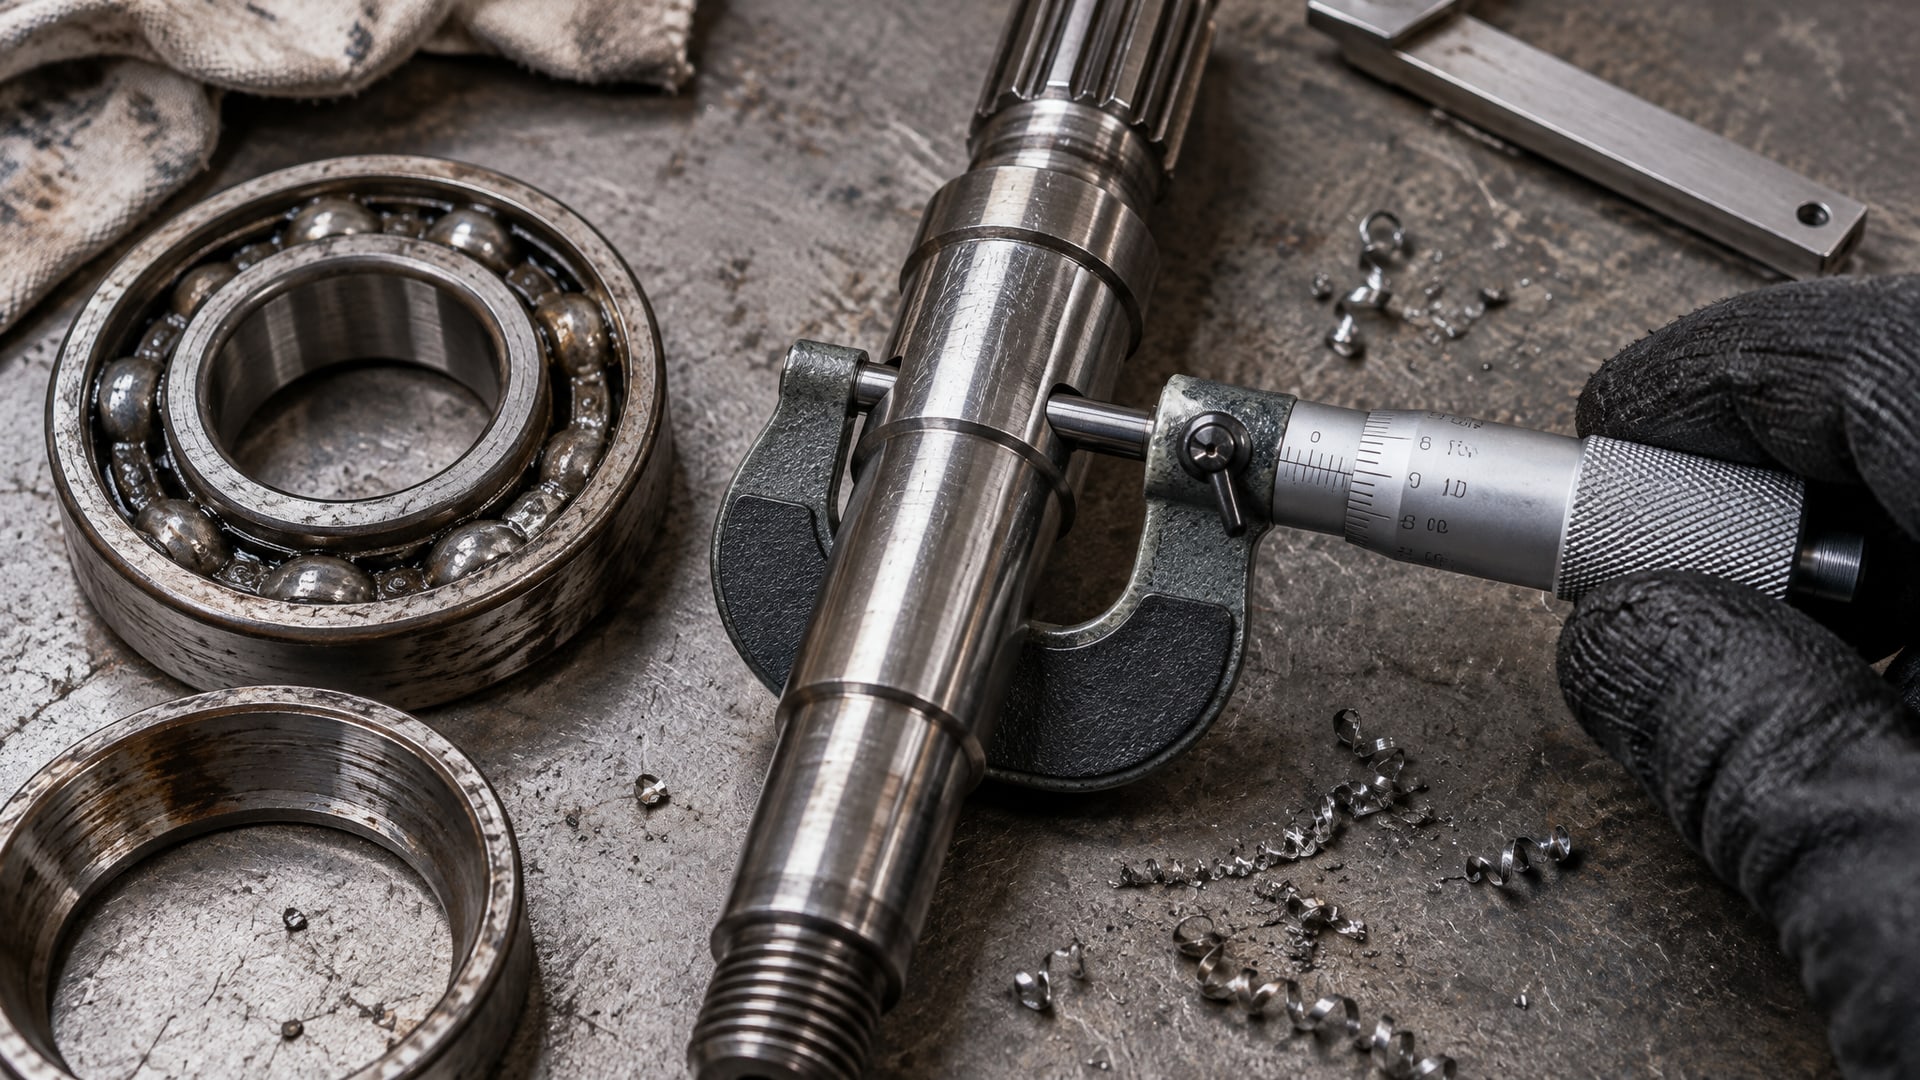
Затем измерьте диаметры вала и отверстия корпуса микрометром в нескольких местах. Сравните с номинальными размерами и требуемыми полями допусков. Если размеры отклонились на 0,1–0,2 мм от нормы, это еще поправимо анаэробным фиксатором. Если отклонение достигает 0,5 мм и более, пора звонить в мастерскую на переточку.
Проверьте биение посадочного места. Закрепите вал в центрах токарного станка и прижмите индикатор часового типа к посадочной поверхности. Вращайте вал медленно; биение не должно превышать 0,05 мм (IT6). Если стрелка скачет сильнее, геометрия нарушена, и фиксатор не поможет - нужна шлифовка.
Осмотрите поверхность визуально. Царапины, вмятины, следы коррозии - все это снижает эффективность фиксатора. Глубокие риски (свыше 0,1 мм) придется сточить наждачной бумагой или мягким кругом на токарном станке.
Итоговый вывод прост: если износ укладывается в класс IT7 для корпуса и IT6 для вала, люфт не превышает 0,15 мм, и биение в норме - можно ремонтировать фиксатором. Если посадка сильно разбита, требуется механическое восстановление.
Частые ошибки и ограничения холодной фиксации
Начинающие специалисты часто предполагают, что анаэробный фиксатор способен исправить любую разбитую посадку.
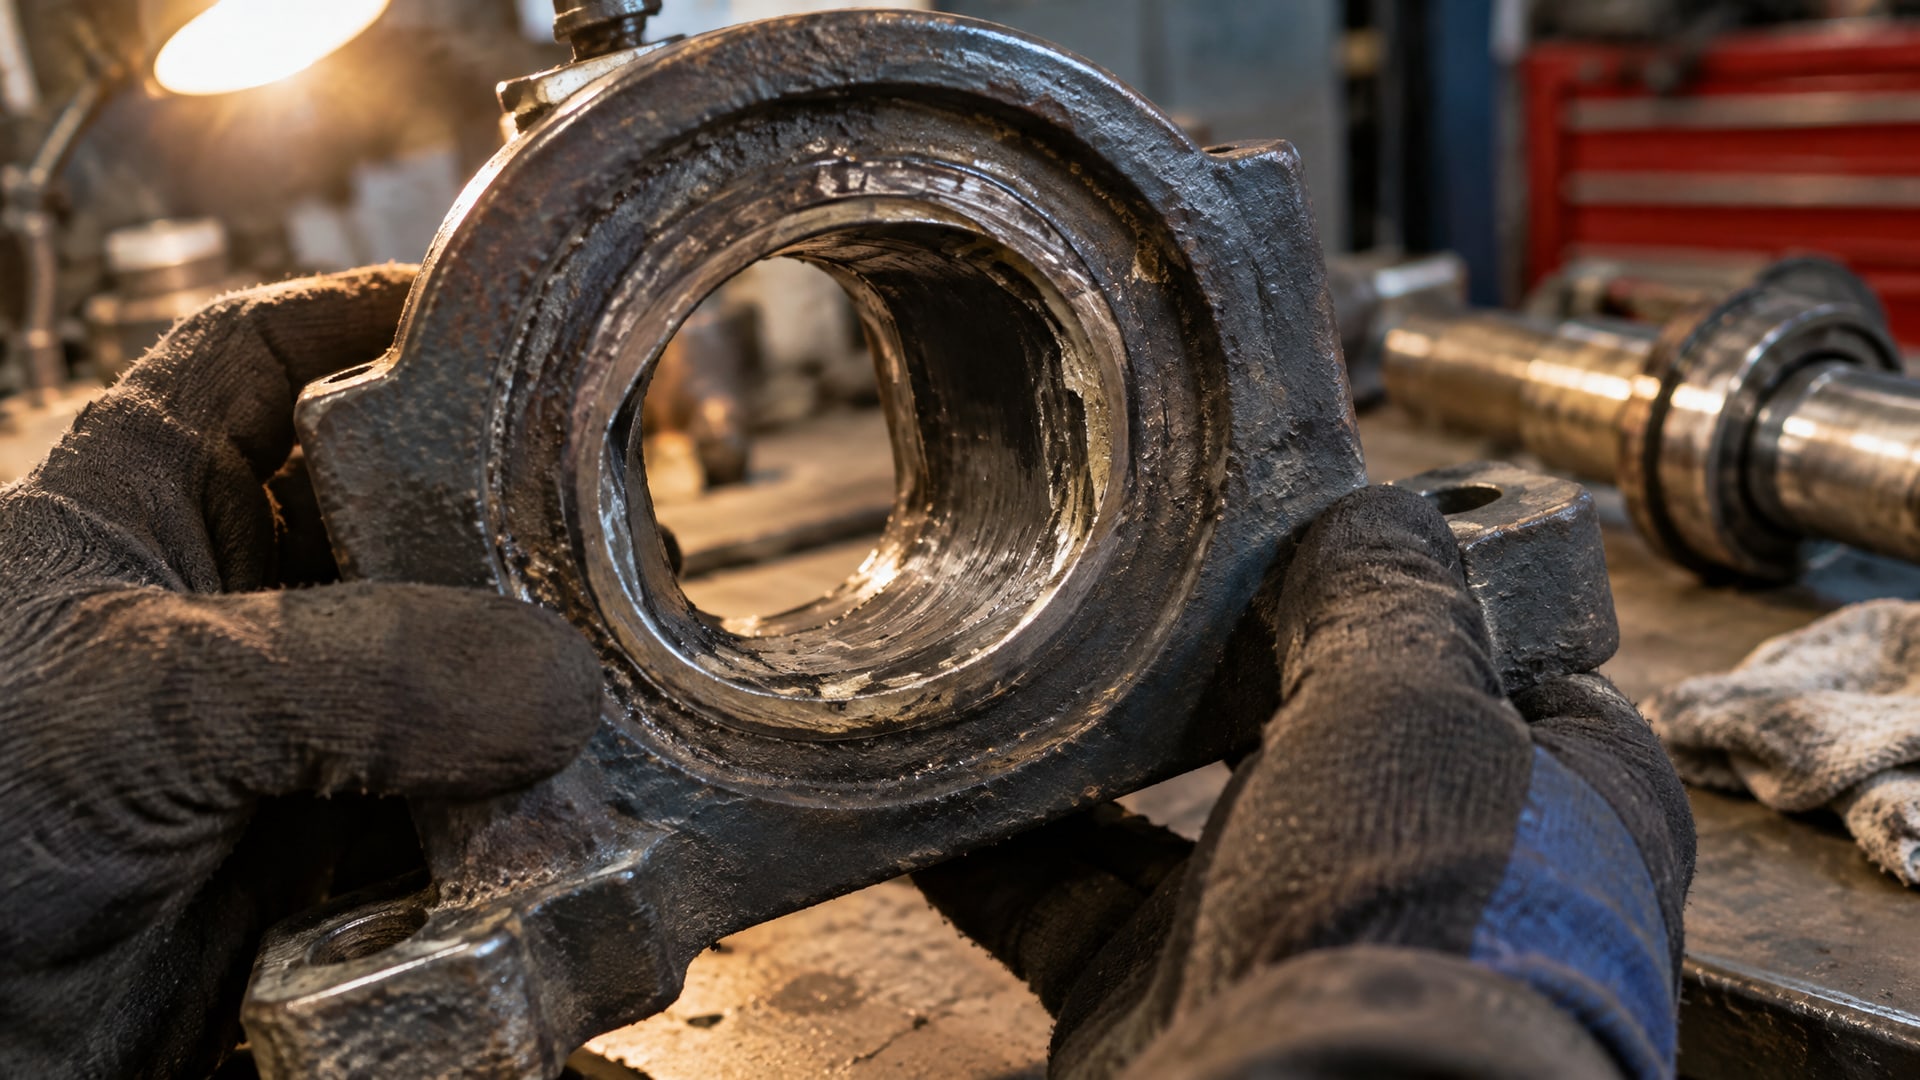
На практике это не так. Вот основные ограничения:
Зазор более 0,15 мм. Фиксатор не заполнит вакуум; останется люфт, и подшипник будет проворачиваться под нагрузкой.
Овальность или конусность посадки. Если отверстие корпуса овально, кольцо подшипника не будет сидеть стабильно; фиксатор лишь замедлит проворот, но не остановит.
Высокие переменные нагрузки. Анаэробный клей хорош для статических и умеренно вращающихся соединений. При рывках и ударах полимер начнет микрокрошиться, и фиксация ослабнет.
Спешка с монтажом. Если начать нагружать узел до полного отверждения (менее 12 часов), фиксатор сместится, и весь ремонт будет потерян.
Неправильная подготовка поверхностей. Старая смазка, коррозия или влага блокируют отверждение фиксатора. Качество зависит от чистоты на 100%.
Еще одна частая ошибка - путать фиксатор с универсальным клеем. Анаэробные удерживающие составы проектируют специально для цилиндрических посадок, с расчетом на контролируемое отверждение под давлением. Универсальный эпоксидный клей может прилипнуть, но не обеспечит нужной прочности по ISO 10123.
Наконец, если ремонт посадочного места под подшипник касается критичного узла (главный редуктор, вал электромотора большой мощности), предварительно согласуйте метод с производителем оборудования или инженерным отделом. В некоторых случаях холодная фиксация недопустима по техусловиям.
Специальные случаи: восстановление втулки и ремонт стартеров
Когда посадка в корпусе разбита, но сам корпус менять нельзя (он дорог или недоступен), прибегают к втулке восстановления.
Это втулка из стали или бронзы, которая запрессовывается в разбитое отверстие. На внешнюю поверхность нанесен защитный слой, а внутренний диаметр соответствует стандартной посадке. Затем в эту новую посадку подшипник монтируют либо прессом, либо анаэробным фиксатором.
Для ремонта стартеров, где часто разбивается посадочное место под подшипник (например, в узлах типа D4BH), подходит тот же принцип. Ротор стартера вращается на подшипниках, и при длительной эксплуатации металл корпуса изнашивается. Холодная фиксация с анаэробным составом подходит, если люфт небольшой и не нарушена соосность. Если же посадка совсем разбита, ищут втулку восстановления или переточенный корпус.
Вал втулочный фиксатор применяют аналогично: втулка надевается на вал, центрируя его внутренний диаметр под стандартную посадку. Это полезно, когда вал поцарапан или износился по диаметру. После надева втулки на вал используют фиксатор, и получается нормальная посадка подшипника.
Часто задаваемые вопросы
Какой зазор считается допустимым для холодной фиксации подшипника?
Максимальный зазор, который может компенсировать анаэробный фиксатор - до 0,15 мм. При зазоре более 0,2 мм фиксатор не заполнит полость, и подшипник останется люфтить. Точный размер уточняют в технических листах конкретного состава и по величине износа, измеренной микрометром.
Как понять, что посадка слишком разбита и нужна механическая переточка?
Измерьте люфт подшипника в свободном состоянии (без фиксатора). Если он превышает 0,5 мм, то даже с фиксатором под нагрузкой подшипник начнет проворачиваться. Также проверьте биение: если оно больше 0,05 мм, поверхность требует шлифовки, а не только клея.
Сколько времени полимеризуется анаэробный фиксатор при комнатной температуре?
Полное отверждение занимает 12–24 часа при 20–25 °C в зависимости от типа состава. Первичная фиксация (80% прочности) достигается за 2–4 часа. Нагружать узел рекомендуется не раньше чем через 12 часов.
Можно ли ускорить отверждение фиксатора нагревом?
Нагревание ускоряет отверждение, но при неконтролируемом нагреве (свыше 50 °C) может привести к неравномерной полимеризации и потере прочности. Если требуется ускорить процесс, используйте активаторы, рекомендованные производителем. При нормальных условиях лучше дождаться естественного отверждения.
Что делать, если подшипник все равно проворачивается после фиксации?
Причины обычно три: недостаточная подготовка поверхностей (смазка, коррозия не удалены), зазор больше, чем может компенсировать фиксатор, или нагрузка слишком высока для холодной фиксации. Разберите узел, очистите поверхности еще раз спиртом или ацетоном и повторите операцию. Если люфт остался - нужна механическая переточка.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева возможен, если износ укладывается в стандарты ISO 286: зазор не более 0,15 мм, геометрия сохранена, биение в пределах IT6 и IT7. Анаэробный фиксирующий состав в таких случаях экономит время и деньги на переточку и позволяет вернуть узел в работу за сутки.
Выбор между холодной фиксацией, механическим ремонтом и втулкой восстановления зависит от степени износа, критичности узла и доступности оборудования. Для правильного выбора измерьте люфт и биение, определите поле допуска по ISO 286, и сверьтесь с техническими требованиями производителя подшипника. Начните с подготовки - чистые и сухие поверхности гарантируют успех. Затем нанесите тонкий слой фиксатора, соберите узел и выдержите 12 часов без нагрузки. Такой подход стал рабочим стандартом на ремонтных участках и в сервисных службах, где требуется быстро и надежно восстановить посадку подшипника в полевых условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.