
Фиксатор резьбовых соединений: как защитить крепеж от самоотвинчивания при вибрации и ударах
Самоотвинчивание резьбовых соединений - одна из главных причин отказов в оборудовании, работающем в условиях вибрации и ударных нагрузок. При поперечной вибрации возникают микроперемещения в резьбе, которые постепенно ослабляют преднатяг болта, даже если соединение правильно затянуто. Остановить этот процесс помогают анаэробные фиксаторы резьбовых соединений - составы, которые заполняют микрозазоры в резьбе и препятствуют микроподвижкам. Статья объясняет механизм самоотвинчивания, стандарты испытаний и как выбрать подходящий фиксатор для конкретного узла.
Эта информация пригодится инженерам, снабженцам и техническим специалистам, которые ищут надежный способ закрепить болты от ослабления на производстве или в ремонтных службах.
Механизм самоотвинчивания резьбовых соединений при вибрации
Самоотвинчивание - это не просто откручивание гайки или болта.
При поперечной вибрации резьбовое соединение испытывает циклические микроперемещения в плоскости, перпендикулярной оси болта. Эти перемещения заставляют витки резьбы проскальзывать друг относительно друга, каждый раз немного теряя контакт с поверхностью сопряжения.
На каждом цикле вибрации происходит частичное разгружение болта, и когда нагрузка восстанавливается, болт не возвращается в исходное положение полностью. Постепенно, за счет накопления этих микросмещений, осевая нагрузка (преднатяг) снижается. При потере примерно 50% первоначального натяга соединение считается ослабленным и требует переподтяжки.
В классическом Junker test, который стал международным эталоном для оценки такого поведения, болт испытывают на поперечную вибрацию с амплитудой, которая имитирует условия работы реального оборудования. Результаты показывают, как быстро падает осевая нагрузка. Обычный однорезьбовой болт без защиты теряет значительную часть нагрузки уже за 300 циклов вибрации.
Стандарты и методики испытания фиксаторов резьбы от вибрации
Для объективной оценки того, как работает фиксатор резьбовых соединений при вибрации, применяют международные стандарты.
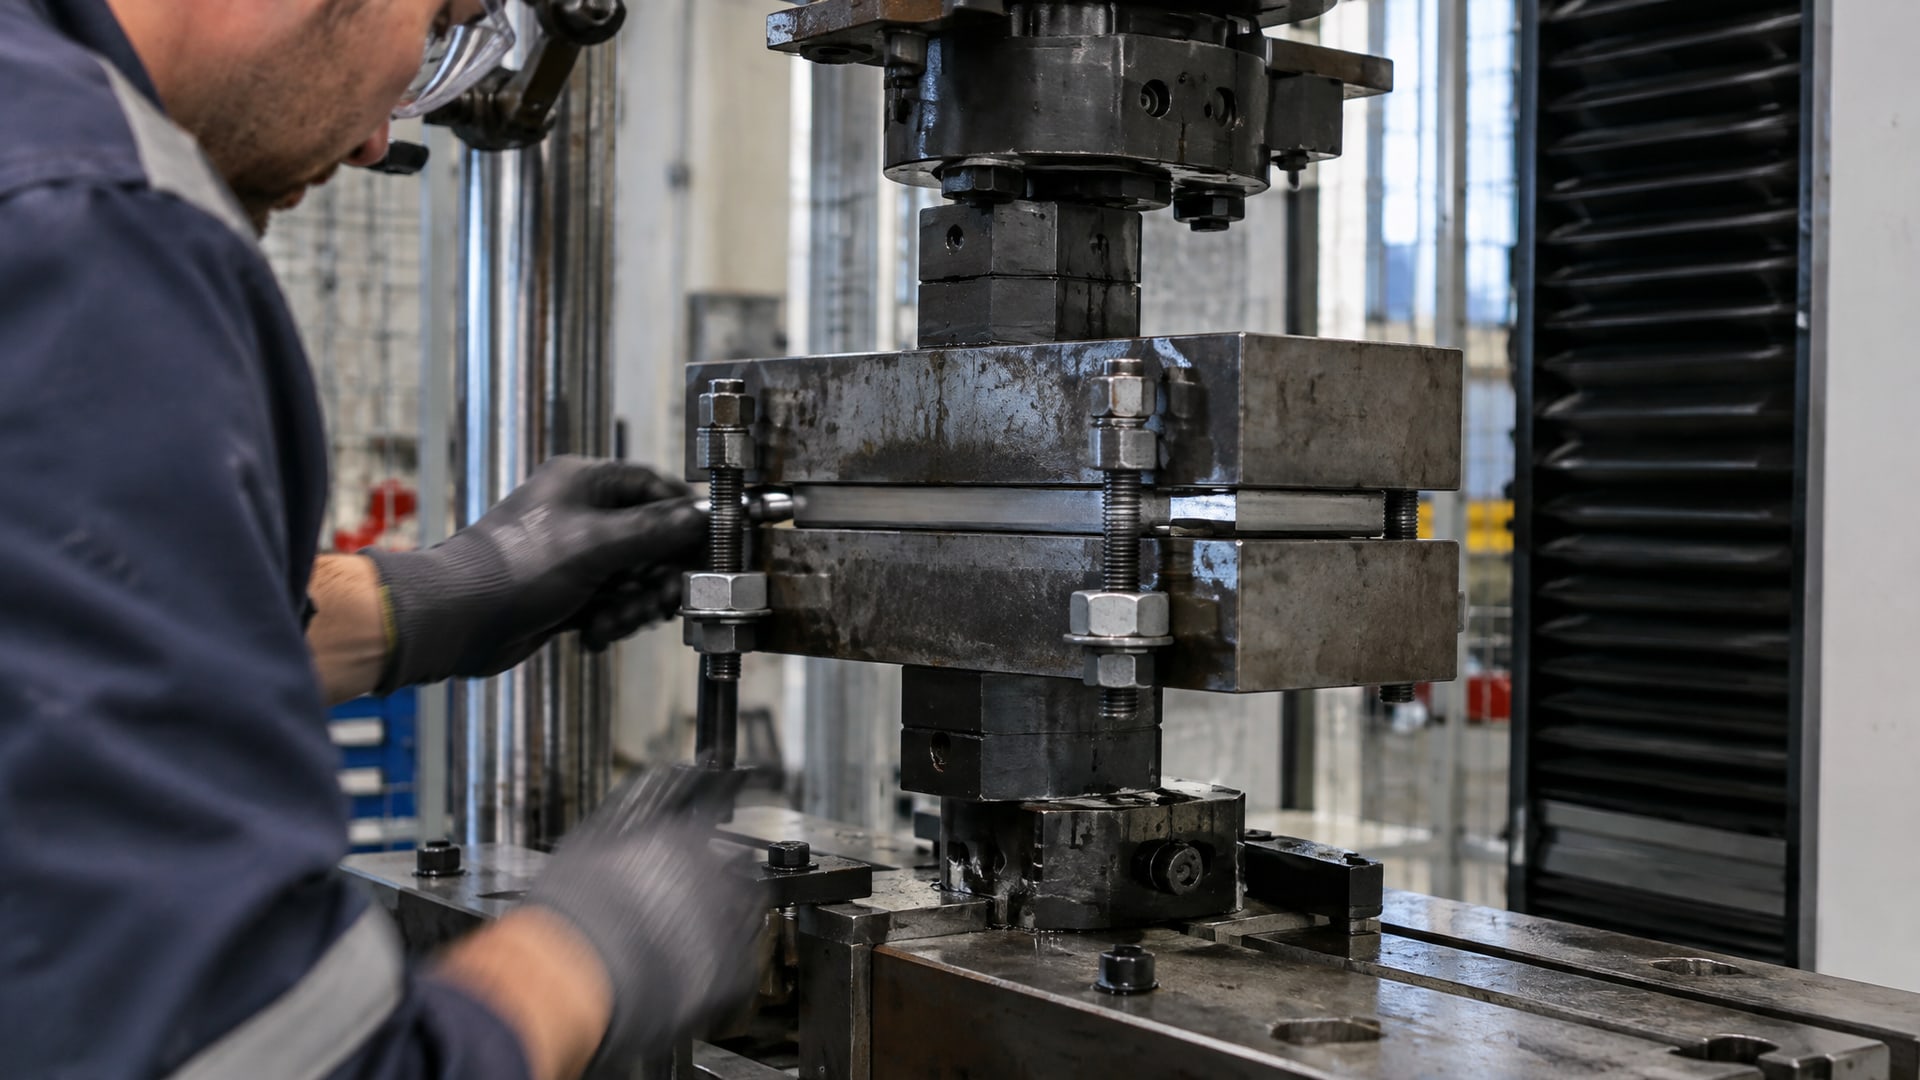
Основной - ISO 16130:2015, который описывает динамические испытания запирающего поведения болтовых соединений при поперечной нагрузке. Испытание показывает, насколько фиксатор замедляет потерю осевой нагрузки на болту.
В немецкой инженерной практике также используются DIN 65151:2002-08 и DIN 25201-4:2010-03 Annex B. Эти стандарты дополняют ISO 16130 и позволяют испытывать болты в различных режимах вибрации, от низкочастотных до высокочастотных колебаний.
Преимущество стандартизированных испытаний в том, что результаты, полученные разными производителями и лабораториями, становятся сравнимы. Закупщик может требовать от поставщика данные именно по ISO 16130 или DIN 65151, а не общие маркетинговые заявления. Это позволяет объективно оценить эффективность фиксатора для конкретного оборудования.
При выборе фиксатора резьбовых соединений разумно искать документацию, где указаны результаты вибрационных испытаний. Например, в паспортных данных может быть сказано: «испытан по ISO 16130, снижение осевой нагрузки не превышает X% за N циклов». Это конкретный ориентир качества, а не только название цвета.
Анаэробные фиксаторы резьбы: типы, прочность и как выбрать
Анаэробные фиксаторы резьбовых соединений - это однокомпонентные составы, которые полимеризуются только в отсутствие кислорода.
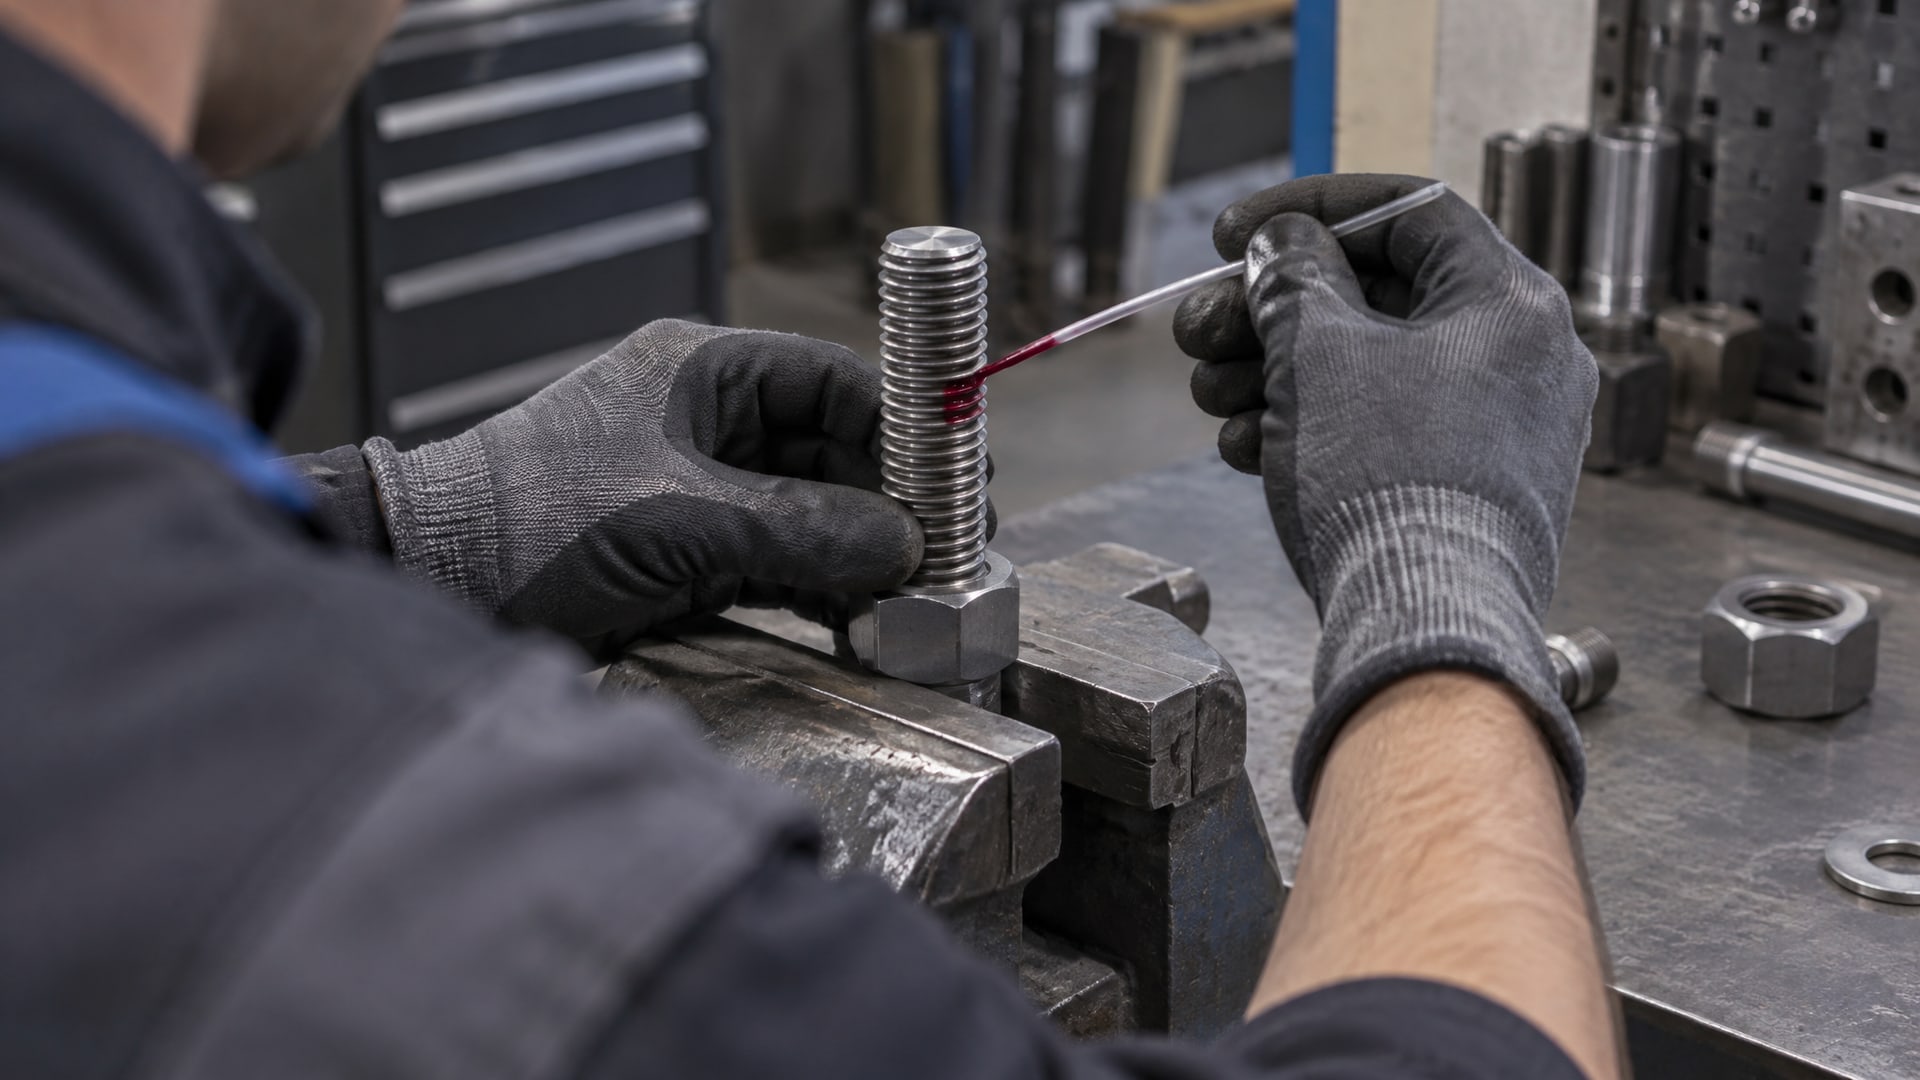
Когда вы наносите такой состав на резьбу болта, а затем ввинчиваете болт в гайку, кислород перестает поступать, и состав быстро затвердевает, заполняя микрозазоры и предотвращая микроподвижки.
На рынке фиксаторы разделяют на три основные категории по прочности:
Слабая прочность (обычно желтый или зеленый цвет): для мелких резьб, легких соединений и узлов, которые часто разбирают. Время фиксации при 22°C около 24 часов, разборка без нагрева.
Средняя прочность (синий цвет): универсальный стандарт для крепежей M6–M20, применяется на большинстве промышленных участков. Время фиксации около 20 минут при 22°C. Служит для предотвращения самоотвинчивания резьбы под вибрацией, но допускает разборку обычным ручным инструментом без нагрева.
Высокая прочность (красный цвет): для крупных болтов, ответственных узлов и соединений, которые практически не разбирают. Требует нагрева для разборки, время фиксации дольше.
Для сервисных соединений, которые нужно разбирать и переделывать, обычно выбирают среднюю прочность - она обеспечивает надежность при вибрации, но не усложняет ремонт.
При выборе фиксатора резьбовых соединений 243 (типовой артикул среднепрочного состава) важно проверить несколько параметров одновременно:
Вязкость: в зависимости от размера резьбы подбирается вязкость для хорошего капиллярного заполнения зазоров.
Время фиксации: диапазон 5–20 минут при комнатной температуре позволяет правильно позиционировать деталь и избежать случайного смещения до полной полимеризации.
Температурный диапазон: для среднепрочных составов типично −55°C до +150°C; если ваше оборудование работает вне этого диапазона, нужен специальный состав.
Маслоустойчивость: если резьба уже покрыта маслом или смазкой, обычный фиксатор может не сработать. Нужен состав с пометкой oil tolerant, который способен полимеризоваться даже при наличии остаточной смазки.
Размер резьбы: хотя среднепрочный фиксатор универсален, рабочий диапазон обычно указывается от M6 до M20; для мелких и крупных диаметров состав может подбираться иначе.
Заблуждение, что любой синий фиксатор одинаков, быстро рассеивается при сравнении документации разных производителей. Даже у среднепрочных составов различаются крутящий момент срыва, маслоустойчивость и фактическое время фиксации.
Применение фиксатора резьбовых соединений в узлах с вибрацией
Правильное применение фиксатора - это не просто нанесение состава на резьбу.
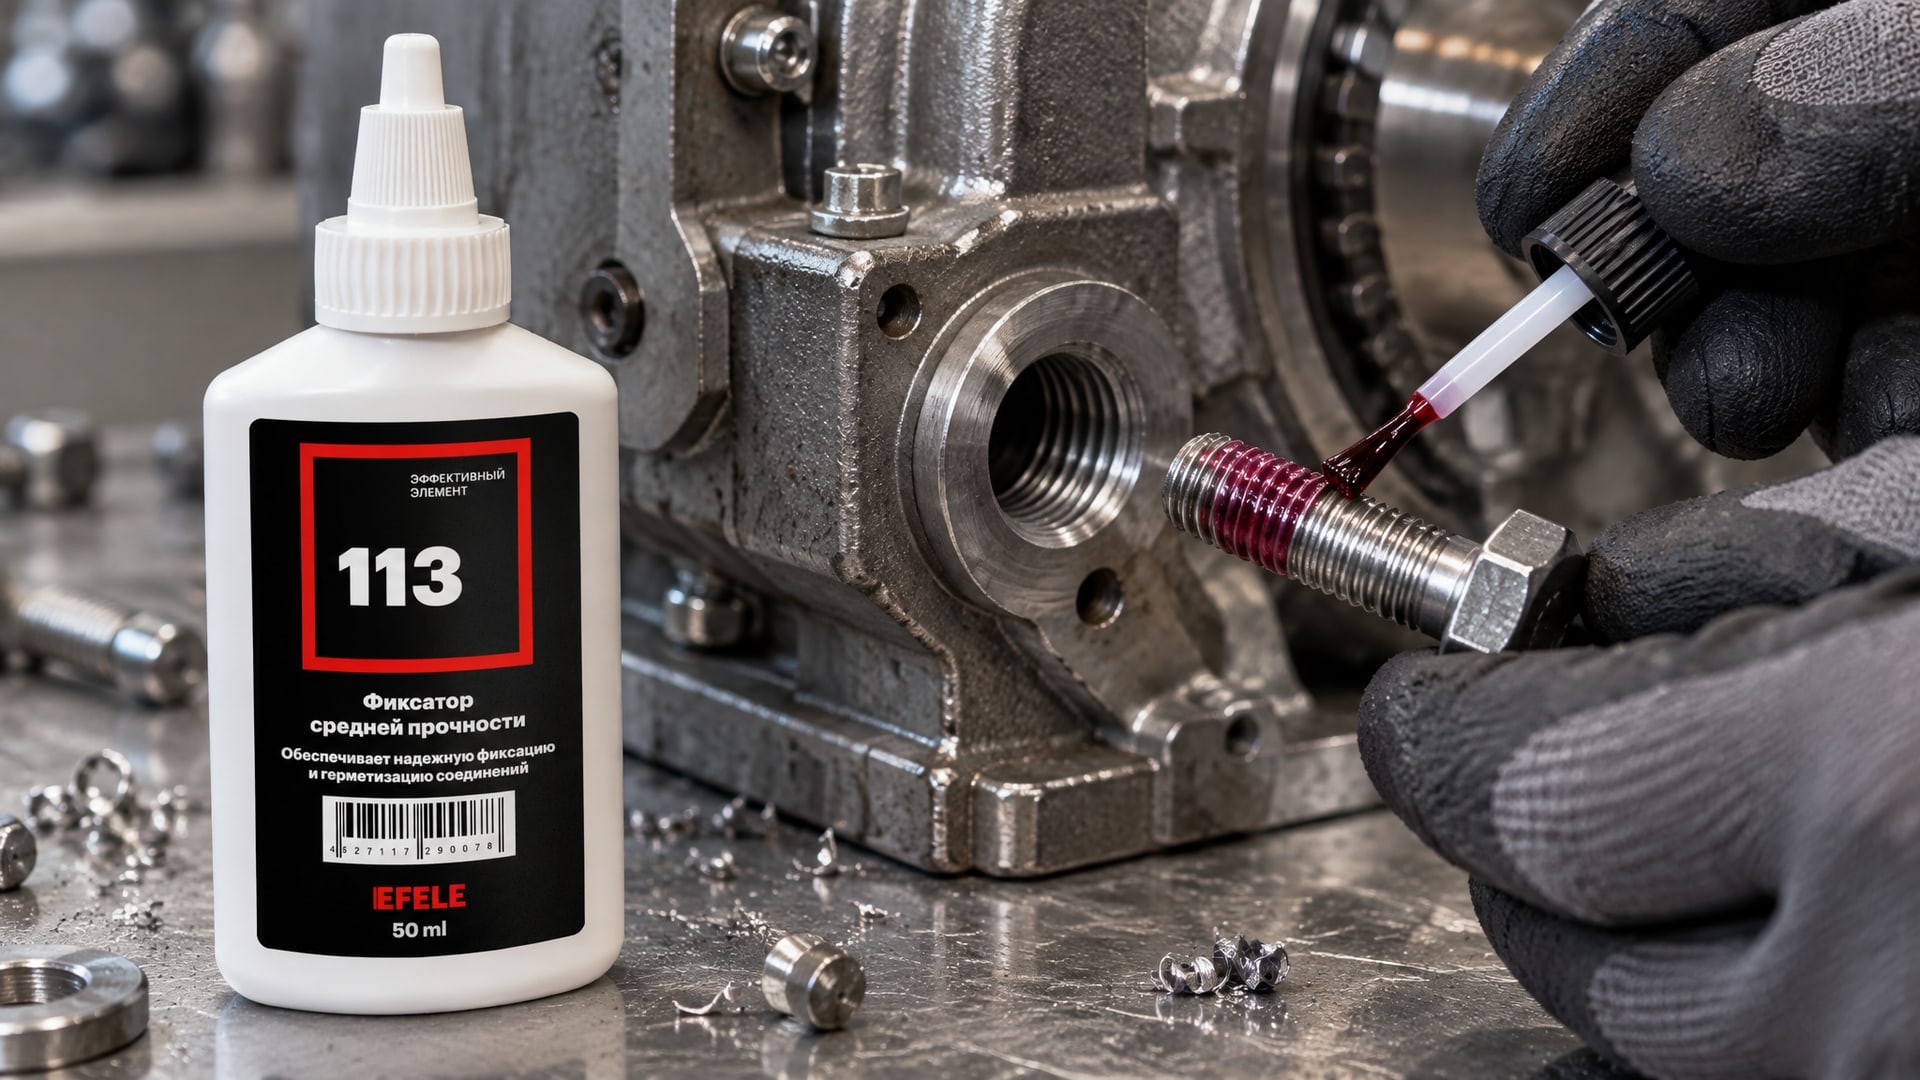
Успех зависит от подготовки поверхности, дозировки и последовательности сборки. На производстве и в ремонтных службах прижились несколько проверенных приемов.
Сначала резьбу нужно очистить от грязи, пыли и окислов. Если на болте или в гайке остается ржавчина или старый фиксатор, новый состав может не заполнить микрозазоры должным образом. Для промывки используют обезжириватель или щетку.
Затем наносят фиксатор тонкой пленкой. Типичная дозировка - несколько капель на резьбу болта или пару витков в гайке. Переизбыток состава не только расходует материал впустую, но и может привести к вытеканию при ввинчивании, что осложнит сборку.
После нанесения фиксатора болт быстро ввинчивают в гайку и затягивают с заданным крутящим моментом. Это критично: правильный преднатяг соединения остается главным условием его надежности, фиксатор лишь дополняет его, препятствуя микроподвижкам. Недотянутое соединение с фиксатором все равно рискует ослабнуть, только медленнее.
В узлах, где ожидается значительная вибрация или удары, для предотвращения самоотвинчивания резьбовых соединений от вибрации применяют фиксатор средней прочности, обеспечивающий заполнение микрозазоров и снижение микроподвижек. На линиях фасовки и в ремонтных сервисах закупщики часто возвращаются к проверенным средним фиксаторам, таким как EFELE 113, потому что они сочетают надежность против вибрации с практичностью разборки обычным инструментом.
Время фиксации обычно указывается при 22°C. На морозе или в жаре процесс замедляется или ускоряется: в холоде ждут дольше, в тепле можно начинать работать раньше. Поэтому в техрегламентах часто прописано: «дать отстояться минимум X часов перед нагрузкой», чтобы гарантировать полную полимеризацию.
Герметик фиксатор для резьбовых соединений и маслоустойчивость
На практике часто встречаются ситуации, когда резьба уже загрязнена маслом, тосолом или технической жидкостью.
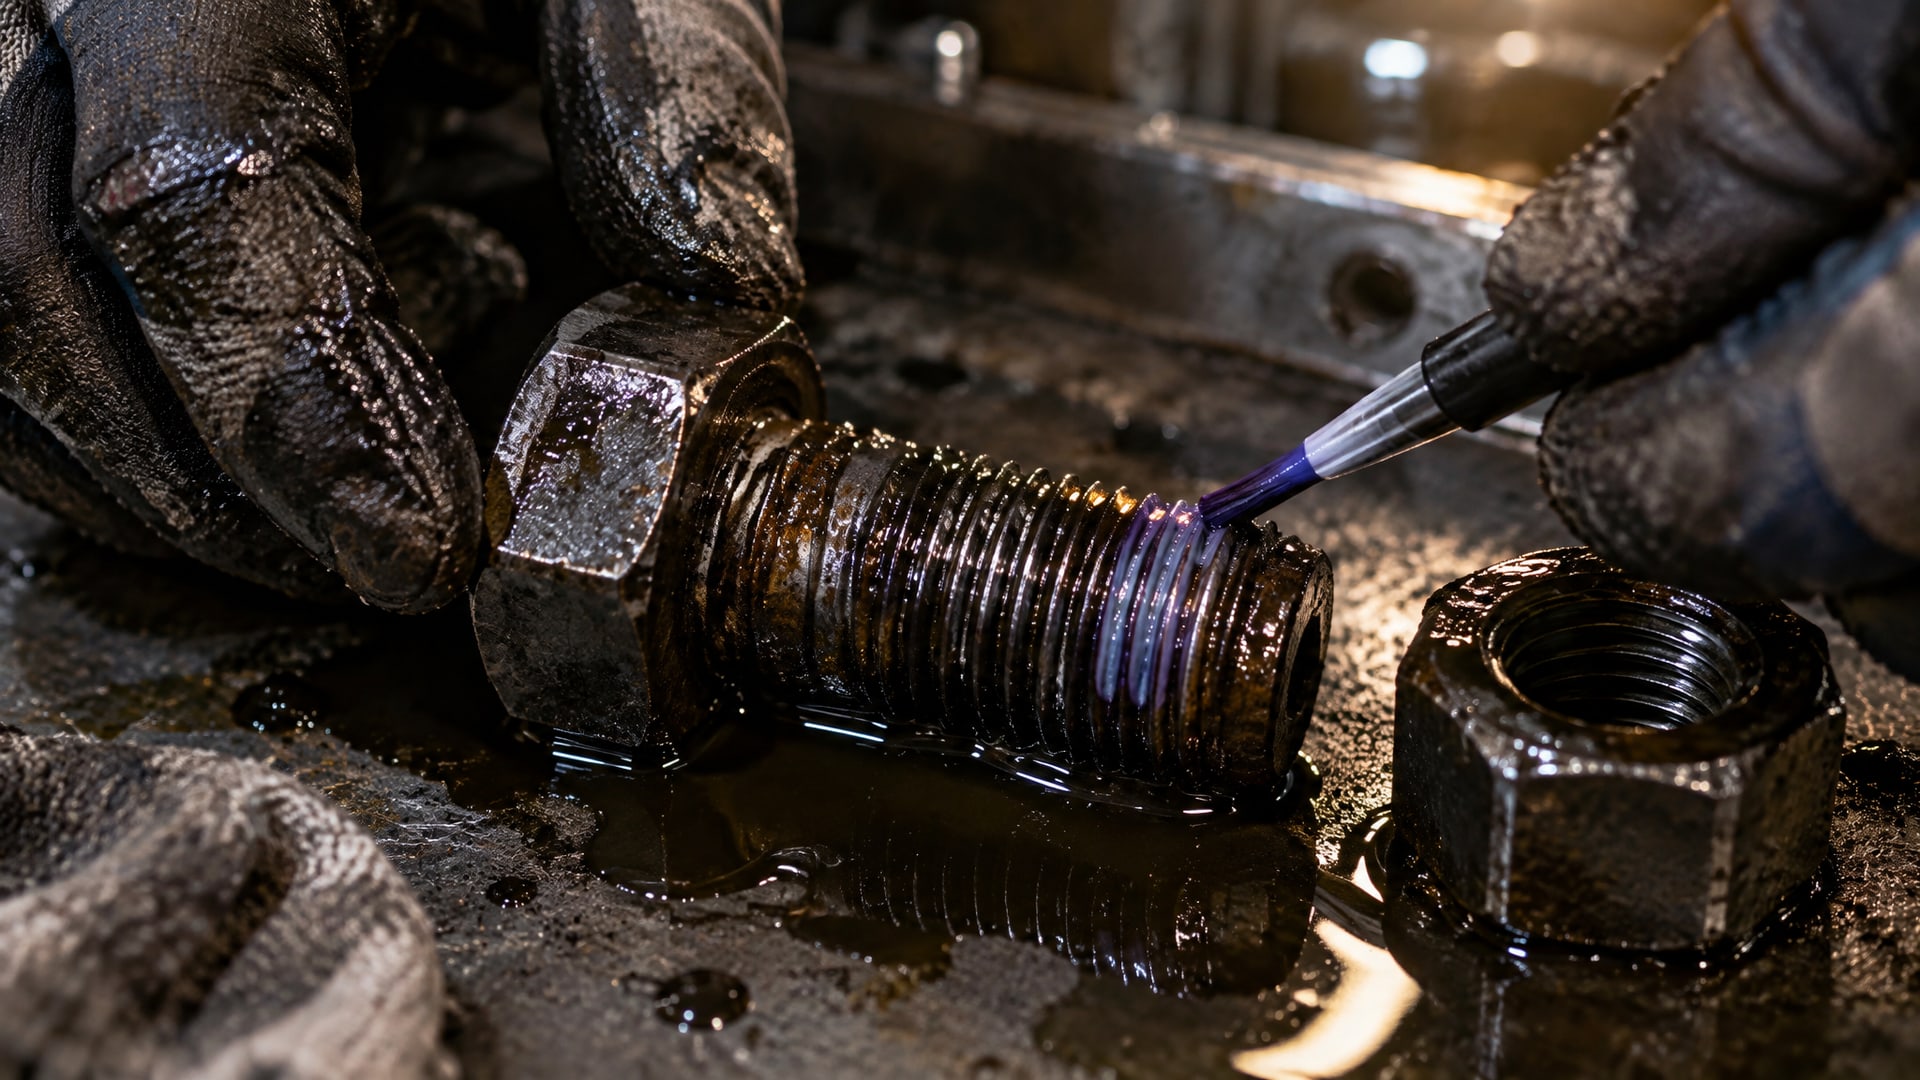
Обычный фиксатор в таких условиях может вообще не затвердеть, потому что анаэробная полимеризация требует определенного химического окружения. Масло образует пленку и изолирует состав от необходимых условий.
Для таких случаев производители разработали герметик фиксатор для резьбовых соединений с маслоустойчивостью (oil tolerant). Эти составы содержат добавки, позволяющие им полимеризоваться даже при наличии остаточной смазки. Однако это не означает, что можно наносить фиксатор прямо на мокрую маслом резьбу - лучше хотя бы протереть поверхность салфеткой, удалив основной излишек.
При выборе герметика фиксатора важно уточнить у поставщика или в документации, есть ли у конкретного продукта маркировка «oil tolerant» или аналогичная. Это отдельный параметр, а не обязательное свойство всех составов. В зависимости от типа масла (минеральное, синтетическое, трансмиссионное) маслоустойчивость может различаться.
Также нужно помнить, что фиксатор заполняет зазоры, но не вытесняет масло полностью. Если масло много, оно может просочиться под слой полимеризовавшегося состава, и фиксация ослабнет. Поэтому разумная предпредварительная подготовка - все равно удалить макроизлишки масла перед сборкой.
Фиксатор красный, синий, желтый: как не ошибиться с выбором прочности
Классификация по цветам помогает быстро ориентироваться, но не должна становиться единственным критерием выбора.
На рынке существуют вариации, и не все фиксаторы одного цвета имеют одинаковые параметры.
Желтый или зеленый фиксатор резьбовых соединений слабой прочности подходит для крепежей, которые часто разбирают: электрических разъемов, датчиков, лампочек. Время фиксации может доходить до суток. Такой состав не требует нагрева для разборки.
Синий фиксатор резьбовых соединений средней прочности - рабочая лошадка промышленного сектора. Фиксация наступает за 15–20 минут, позволяя собрать узел и дать ему отстояться перед нагрузкой. Разборка возможна обычным ключом или отверткой, без специнструмента. Применяется на большинстве участков и в ремонтных сервисах.
Красный фиксатор резьбовых соединений высокой прочности выбирают для ответственных узлов, которые не планируют разбирать. Полимеризуется быстро, держит очень сильно. Для разборки может потребоваться нагрев (обычно 200–300°C) или специнструмент.
Заблуждение: красный фиксатор - для вибрации, а синий - нет. На самом деле средняя прочность часто лучше защищает от вибрационного самоотвинчивания, потому что она обеспечивает достаточное заполнение микрозазоров и при этом не усложняет последующее обслуживание. Красный фиксатор выбирают не из-за вибрации, а из-за высоких рабочих температур или необходимости в необратимом креплении.
Вибрационная стойкость резьбы: как проверить эффективность защиты
После применения фиксатора вы хотите убедиться, что соединение действительно защищено от самоотвинчивания.
Для этого нужны объективные данные, а не только производственные впечатления.
Первый способ - поискать паспортные данные по вибрационным испытаниям. Если производитель фиксатора указывает, что его состав тестирован по ISO 16130 и выдерживает, например, 10 тыс. циклов вибрации с потерей осевой нагрузки не более 10%, это конкретный ориентир. Такие данные позволяют сравнивать составы от разных производителей.
Второй способ - статистика внутри компании. Если вы начали применять фиксатор резьбовых соединений на определенном участке, имеет смысл отслеживать, стало ли меньше рекламаций на ослабления крепежа. После 1–2 месяцев работы становится видно, помог ли выбранный состав. Если рекламации не исчезли, нужно пересмотреть либо саму технологию затяжки, либо выбор фиксатора.
Третий способ - периодическая проверка затяжки на критичных узлах. Если крепеж остается в норме в течение нескольких месяцев или лет, это признак того, что фиксатор работает. Если ослабления повторяются регулярно, возможно, дело не только в фиксаторе, но и в амплитуде вибрации, которая выше, чем ожидалось.
При вибрационной стойкости резьбы ключевую роль играет также правильный выбор размера и типа болта. Тонкие болты в соединениях с большой амплитудой вибрации более подвержены самоотвинчиванию, чем толстые. Иногда лучше подобрать болт большего диаметра, чем искать идеальный фиксатор.
Часто задаваемые вопросы
Чем синий фиксатор резьбовых соединений отличается от красного?
Синий фиксатор средней прочности затвердевает за 15–20 минут и разбирается обычным инструментом. Красный высокой прочности затвердевает быстро, держит намного сильнее и требует нагрева для разборки. Выбор зависит от того, нужно ли впоследствии обслуживать соединение: для сервисных узлов рекомендуется синий, для необратимого крепления - красный.
Подойдет ли фиксатор резьбовых соединений 243 для моего оборудования?
Фиксатор 243 - типовой артикул среднепрочного состава, подходит для резьб M6–M20 при температурах −55°C до +150°C. Если ваше оборудование работает в этом диапазоне и соединения нужно разбирать, то 243 - хороший выбор. Проверьте, есть ли у конкретного продукта маслоустойчивость, если резьба может быть загрязнена.
Нужен ли фиксатор резьбовых соединений синий при высоких температурах?
Синий фиксатор обычно рассчитан до +150°C. Если оборудование нагревается выше, нужна специальная формулировка или переход на высокотемпературный состав. Проверьте диапазон температур в документации перед покупкой.
Можно ли использовать анаэробный фиксатор на маслянистой резьбе?
Обычный фиксатор на маслянистой резьбе не полимеризуется. Нужен состав с маркировкой oil tolerant. Перед нанесением лучше протереть резьбу салфеткой, удалив основной излишек масла, иначе даже маслоустойчивый фиксатор может не сработать.
Как проверить, что фиксатор предотвратил самоотвинчивание резьбы в вибрирующем узле?
Ищите в документации данные по испытаниям ISO 16130 или DIN 65151. Если их нет, отслеживайте, не ослабляется ли крепеж в течение месяца-двух работы на вашем оборудовании. Периодическая проверка затяжки на критичных соединениях подтверждает эффективность.
Заключение
Самоотвинчивание резьбовых соединений при вибрации - реальная проблема, которая приводит к отказам оборудования и потерям производительности. Анаэробные фиксаторы резьбовых соединений, особенно средней прочности, надежно защищают крепеж, заполняя микрозазоры и препятствуя микроподвижкам, которые запускают ослабление.
При выборе фиксатора смотрите не только на цвет названия, а на конкретные параметры: вязкость, время фиксации, температурный диапазон, размер резьбы, маслоустойчивость и возможность разборки. Проверяйте, что состав протестирован по международным стандартам ISO 16130 или DIN 65151. Помните, что правильный преднатяг болта остается основой надежного соединения - фиксатор дополняет его, но не заменяет. Подберите подходящий фиксатор резьбовых соединений для вашего оборудования, убедитесь в чистоте резьбы перед сборкой и проверяйте затяжку на ответственных узлах через несколько недель работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.