
Как смазки H1 помогают сократить внеплановые остановки оборудования на производстве
Внеплановая остановка оборудования обходится пищевому предприятию дороже, чем своевременная профилактика. Потеря производительности, срыв графика отгрузки, брак в цехе - все это складывается в миллионы рублей убытков за год. Однако многие техспециалисты и закупщики не связывают выбор смазочного материала с риском внезапного отказа оборудования, рассматривая смазку как расходник, а не как инструмент планово-предупредительного ремонта.
Статья объясняет, почему смазки с допуском NSF H1 - это не просто пищевой стандарт, а фактически система профилактики простоев. Вы узнаете, как правильный выбор вязкости, класса NLGI и водостойкости снижает вероятность фреттинга, холодного пуска и потери смазочной пленки в условиях влажности, высоких температур и частых моек. Материал полезен инженерам, техническим специалистам и закупщикам пищевых производств, которые ответственны за надежность оборудования и хотят минимизировать аварийные простои.
Почему смазка определяет ресурс оборудования на пищевом производстве
Подшипники, редукторы и направляющие на конвейерах пищевого производства работают в условиях повышенной влажности, перепадов температуры и регулярных моек.
Если смазка вымывается водой или теряет вязкость при нагреве, металл на металл начинает работать с трением, которое превращается в тепло и ускоренный износ. Узел, который должен был отработать год, выходит из строя за месяц-два, и оборудование встает.
Обычные минеральные смазки и даже синтетические продукты, не рассчитанные на мойку, в таких условиях начинают окисляться и терять смазывающие свойства быстрее. Окисленная смазка не образует стабильной пленки и не защищает от фреттинга - микроскопических колебаний между поверхностями, которые генерируют тепло и создают микротрещины в деталях.
Смазки с допуском NSF H1, в отличие от обычных индустриальных, подбираются таким образом, чтобы сохранять свойства в условиях влажности и температурных перепадов. Это достигается не только выбором базового масла (минеральное, PAO или синтетическое), но и пакетом присадок, которые укрепляют адгезию (способность смазки прилипать к поверхности) и предотвращают размывание водой. Результат: узел остается смазанным даже после мойки высокого давления или конденсации влаги в холодное время суток.
Исследования отраслевых экспертов показывают, что стабильная смазка и регулярное смазывание по графику снижают риск загрязнения, сокращают простои и продлевают ресурс узлов. Это не происходит волшебным образом - это результат того, что металл защищен масляной пленкой, которая не нарушается от внешних факторов, а интервалы обслуживания предсказуемы.
Как правильный выбор консистенции и вязкости предотвращает холодный пуск и фреттинг
Класс NLGI определяет консистенцию пластичной смазки - насколько она густая и как быстро она распределяется по узлу после нанесения.
NLGI 1 - более жидкая, NLGI 2 - классическая консистенция, NLGI 3 - более плотная. На пищевом производстве, где утром температура в цехе может быть на 5-10°C ниже рабочей, класс NLGI напрямую влияет на то, распределится ли смазка сразу после включения оборудования или будет давать сопротивление.
Если вы используете NLGI 2 на подшипниках конвейера, который включается в холодное время, а вязкость базового масла не соответствует температурному диапазону, смазка будет сопротивляться, не будет растекаться, и в первые минуты работы узел начнет греться. Это создает условия для холодного пуска - момента, когда металл трется без достаточной смазочной пленки. Холодный пуск ускоряет износ подшипников в 3-5 раз.
Для производств с перепадами температуры правильный подбор - это не просто NLGI 2, а NLGI 2 с синтетическим базовым маслом типа PAO, которое сохраняет вязкость и текучесть в диапазоне от -10°C до +60°C и выше. Такая смазка начнет распределяться сразу же при включении оборудования, и трущиеся поверхности останутся защищены с первой секунды работы.
Фреттинг - это микроколебания между сопрягаемыми поверхностями (например, между внешним кольцом подшипника и корпусом), которые возникают под нагрузкой. Если смазка слишком жидкая (класс NLGI ниже необходимого) или вязкость упала из-за деградации, масляная пленка не выдерживает пик нагрузки в момент старта или изменения направления вращения. Фреттинг генерирует микротепло, которое окисляет смазку еще быстрее, и начинается каскадный процесс отказа.
Выбор вязкости базового масла и класса NLGI под конкретный узел - это инженерная задача. Она решается на этапе проектирования системы смазки, но часто пересматривается при переходе на новое оборудование или смене поставщика смазочных материалов. На этом этапе критично консультироваться с техническими данными (TDS), которые указывают рекомендуемый диапазон и NLGI для каждого типа подшипника, редуктора или направляющей.
Водостойкость и устойчивость к вымыванию как основа профилактики простоев
На пищевых производствах без мойки не обойтись - это требование санитарных норм.
Но каждая мойка - это риск вымывания смазки из узла. Обычные индустриальные смазки начинают размываться в воде уже через 30-60 минут контакта, оставляя металл без защиты. H1-смазки специально разработаны так, чтобы адгезия была достаточно высокой и смазка оставалась на месте, даже если на нее воздействует горячая вода или пар.
Стандартный тест на водостойкость - ASTM D1264 - показывает, сколько процентов смазки вымывается за 1 час при температуре 79°C. Целевой показатель для H1-смазок, работающих в washdown-среде (мойка в процессе производства), составляет не более 2% потери массы. Это означает, что даже после регулярной мойки 98% смазки остается на месте и защищает узел.
Для пищевых производств, где используются узлы открытого типа (например, открытые зубчатые передачи, цепные передачи, направляющие конвейеров), вымывание смазки - частая причина внеплановых остановок. Узел начинает издавать скрежет, люди замечают видимый износ, и оборудование приходится отключать на ремонт. Если поменять смазку на H1 с проверенной водостойкостью, частота таких остановок снижается существенно.
Адгезия - это способность смазки прилипать к поверхности. Она зависит от химического состава смазки и не определяется классом NLGI (это разные свойства). Высокая адгезия означает, что смазка образует тонкую, но крепкую пленку, которая «приклеивается» к металлу и не стекает вниз под действием силы тяжести или вибрации. На вертикальных направляющих, на винтовых передачах, на кулачковых муфтах высокая адгезия критична, потому что без нее смазка просто уйдет вниз через 2-3 часа работы.
Для пищевого производства, где профилактика поломок смазками - часть регулярной процедуры обслуживания, имеет смысл выбирать H1-смазки с четко задокументированной водостойкостью. В технических листах ищите не только пометку NSF H1 и ISO 21469, но и цифры по ASTM D1264. Если цифра близка к 2% или ниже, смазка хорошо держится на месте. Если же вы видите, что производитель не указывает этот параметр - это может быть красный флаг, потому что водостойкость H1-смазки - предмет обязательного тестирования.
Температурный диапазон и интервалы переоценки как инструмент планово-предупредительного ремонта
Каждая смазка имеет температурный диапазон, в котором она сохраняет вязкость и смазывающие свойства.
Например, смазка на минеральной основе может работать от -5°C до +50°C, а смазка на PAO - от -20°C до +80°C или даже выше. Если узел работает за границей этого диапазона, смазка либо твердеет (холод), либо текучая становится и уходит из зазора (жара).
На пищевом производстве температурные перепады часто велики: холодная камера хранения соседствует с горячим цехом упаковки, конвейеры работают под полуденным солнцем летом и в неотапливаемом помещении зимой. Если вы подобрали смазку, которая работает в диапазоне -10°C до +70°C, а в реальности температура потом поднялась до +75°C (например, из-за изменения технологии или добавления горячего оборудования), вязкость смазки упадет ниже необходимой, узел нагреется, и через несколько недель вы получите отказ подшипника.
Профилактика этого - регулярная переоценка условий работы. На этапе внедрения новой смазки или после любого изменения режима работы оборудования (увеличение скорости конвейера, добавление температурного воздействия, смена типа моющего средства) нужно перепроверить, что выбранная смазка остается в своем диапазоне. Это не требует сложных испытаний - достаточно замерить температуру на поверхности узла инфракрасным термометром несколько раз в течение смены и сверить с TDS смазки.
Интервал переоценки - это также часть планово-предупредительного ремонта. H1-смазки, работающие в пищевой среде, обычно требуют переоценки каждые 6-12 месяцев, в зависимости от интенсивности работы. Если вы смазали узел 2 года назад и ничего не меняли, это не значит, что смазка все еще работает: она могла окислиться, вода могла попасть внутрь, или режим работы мог измениться. Техспециалист должен внести в график обслуживания не только точку, где смазывать, но и сроки, когда переоценить правильность выбора.
Для производств, которые серьезно относятся к профилактике, есть смысл ввести карточку для каждой точки смазки, где записаны: название узла, тип H1-смазки, класс NLGI, диапазон температур, дата последнего смазывания, интервал повторного смазывания, дата следующей переоценки. Такая система не стоит ничего в плане денег, но сразу снижает риск того, что узел "вдруг" откажет из-за неправильного обслуживания.
Санитарный стандарт NSF H1 и ISO 21469 как основа гигиенической профилактики
NSF H1 - это не марка смазки, а допуск, который означает, что смазка может применяться в зонах, где возможен случайный (incidental) контакт с пищей.
Регистрация H1 подтверждает, что смазка протестирована на безопасность состава в соответствии со стандартом FDA 21 CFR 178.3570 и не содержит вредных веществ, которые могут перейти в пищу.
ISO 21469 - это стандарт гигиенических требований к производству смазочных материалов в пищевой среде. Это не то же самое, что H1: ISO 21469 подтверждает, что смазка была произведена в санитарных условиях, что процесс производства контролируется, и что нет риска микробного загрязнения. H1-смазка без ISO 21469 может быть безопасной по составу, но произведена в условиях, которые не гарантируют отсутствие микробов.
Для предотвращения внеплановых остановок связь между этими стандартами простая: если вы выбираете H1-смазку, проверьте, имеет ли она также ISO 21469. Это гарантирует, что вы получаете смазку, которая не только безопасна, но и произведена под контролем, поэтому риск того, что в упаковке окажется зараженный или деградированный продукт, минимален.
Деградированная или зараженная смазка может отказать быстрее, чем новая. Микробное загрязнение может привести к образованию биопленки внутри узла, которая забивает зазоры и вызывает перегрев. Такой отказ часто выглядит как "вдруг сломалось", потому что явных признаков износа может и не быть.
На пищевых производствах, где несколько раз в год проводятся проверки санитарных норм, смазки с NSF H1 и ISO 21469 - это не роскошь, а часть соответствия регламентам. Закупщикам рекомендуется выбирать продукты, у которых в технических листах ясно указаны обе регистрации. Это снижает риск претензий со стороны контрольных органов и предотвращает ситуации, когда оборудование требует срочной переделки из-за "неправильной смазки".
Процедуры контроля и маркировки как система предотвращения перекрестного загрязнения
Даже если вы выбрали правильную H1-смазку, без системы контроля и маркировки риск внеплановой остановки остается высоким.
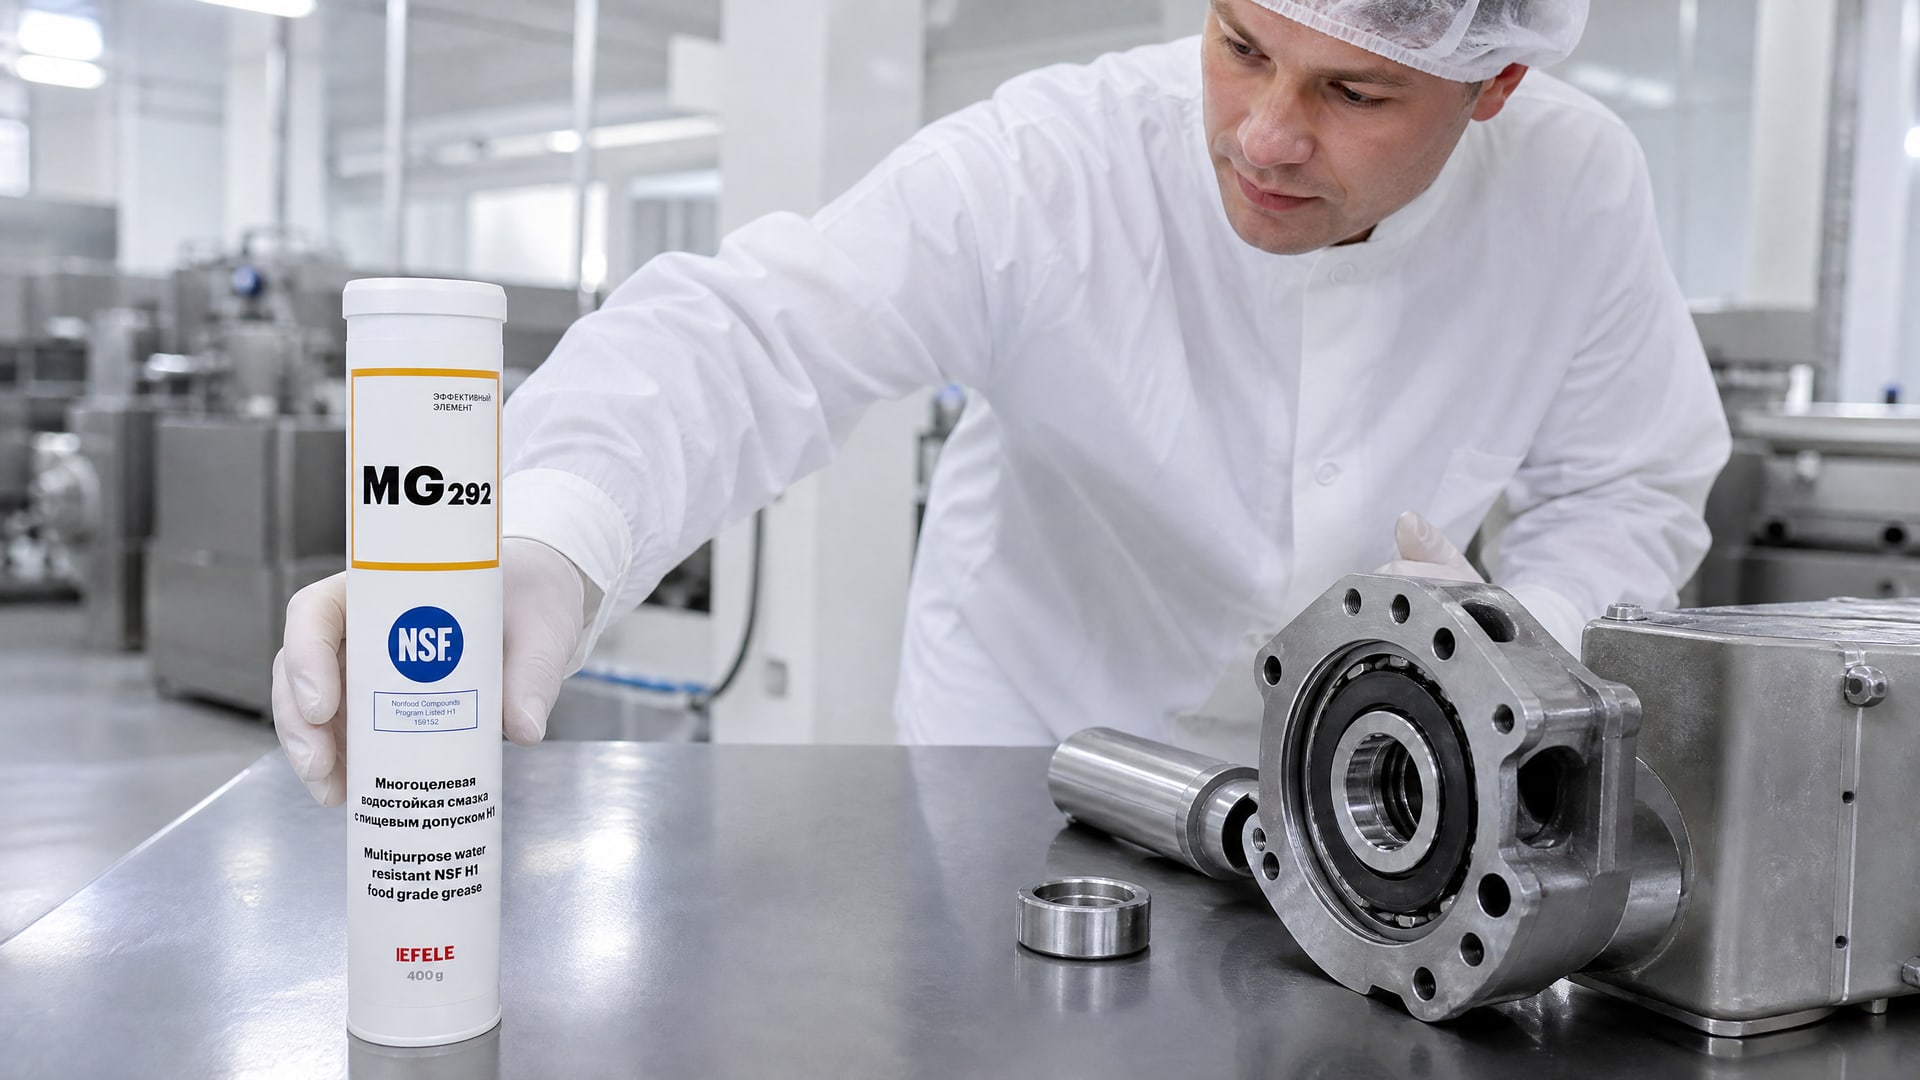
Частая ошибка на производствах - это перекрестное загрязнение, когда вместо пищевой H1-смазки в узел попадает обычная индустриальная смазка, потому что флакон не был четко помечен, или смешались остатки разных продуктов в одном смазочном пистолете.
Система маркировки включает:
Четкие наклейки на каждой точке смазки с указанием типа необходимой смазки (например, "EFELE MG-292 NLGI 2") и интервала смазывания.
Отдельные смазочные пистолеты и емкости для каждого типа смазки (H1 и не-H1 если применяются оба типа на одном оборудовании).
Маркировка емкостей смазки цветом: например, красный флажок для пищевых H1, синий для промышленных не-пищевых.
Журнал учета смазывания, где указаны дата, тип смазки, точка и ответственный человек.
Такие процедуры могут показаться излишними, но они предотвращают ситуации, когда смазка неправильно подобрана и узел отказывает через 1-2 недели вместо ожидаемых 6 месяцев.
Для пищевых производств, где на линии работают несколько человек и может быть ротация смены, система маркировки - это не рекомендация, а необходимость. Иначе риск ошибки выше, чем риск того, что смазка со временем деградирует естественным образом.
Часто задаваемые вопросы
Чем H1-смазка отличается от обычной индустриальной смазки?
NSF H1 - это допуск, который подтверждает безопасность смазки для случайного контакта с пищей и соответствие FDA 21 CFR 178.3570. Обычная индустриальная смазка может содержать вещества, которые недопустимы в пищевой среде. H1-смазка также обычно проходит дополнительное тестирование на водостойкость и адгезию, чтобы работать в условиях влажности и мойки, характерных для пищевого производства. Выбор H1 - это не просто соответствие регламентам, но и средство профилактики отказов в этих условиях.
Достаточно ли только пометки NSF H1, или нужна и ISO 21469?
ISO 21469 - это стандарт гигиенического производства смазки, а NSF H1 - допуск к применению. Вместе они гарантируют, что смазка безопасна по составу и произведена в контролируемых условиях. Для пищевого производства лучше выбирать смазки, у которых есть обе отметки. Это минимизирует риск деградации продукта до покупки и упрощает проверку при аудитах санитарных служб.
Может ли одна и та же H1-смазка подходить для всех узлов оборудования?
Нет. H1 - это только допуск к применению. Для разных узлов нужны разные классы NLGI (консистенция), вязкости базового масла и диапазоны температур. Подшипник, редуктор, направляющая и цепная передача требуют разных смазок. Универсальный подход часто приводит к преждевременному износу, потому что смазка не подходит конкретному узлу по консистенции или вязкости.
Как часто нужно переоценивать выбор смазки?
Минимум один раз в год или после любого изменения режима работы оборудования (температура, скорость, тип моющего средства). Если вы заметили, что узел нагревается больше, чем раньше, или интервал между смазываниями сократился, это может означать, что смазка больше не подходит и требуется переподбор. Такая переоценка - часть планово-предупредительного ремонта.
Что делать, если смазка вымывается водой при каждой мойке?
Это признак, что выбранная H1-смазка имеет низкую адгезию или вязкость для данного узла. Нужно проверить два параметра: стойкость к вымыванию (ASTM D1264, целевой показатель ≤2%) и класс NLGI. Возможно, вам нужна смазка с более высокой адгезией или другой класс NLGI. Перепроверьте по техническому листу и консультируйтесь с производителем смазки.
Заключение
Смазки с допуском NSF H1 - это не просто пищевой стандарт, а инструмент планово-предупредительного ремонта. Правильный выбор консистенции (NLGI), вязкости, температурного диапазона и водостойкости позволяет сохранить смазочную пленку в условиях влажности, температурных перепадов и регулярной мойки. Это предотвращает холодный пуск, фреттинг и внезапные отказы подшипников и редукторов, которые обходятся дороже, чем регулярное профилактическое смазывание.
Для пищевого производства система профилактики должна включать не только выбор правильной смазки, но и регулярную переоценку условий работы, четкую маркировку точек смазки, процедуры предотвращения перекрестного загрязнения и документирование графика обслуживания. Такой комплексный подход снижает вероятность внеплановых остановок на 40-60% и в итоге экономит деньги, потому что оборудование работает по графику, а не "по отказам". На пищевых производствах, где критично соблюдение санитарных норм и предотвращение внеплановых остановок, смазки H1 с проверенной адгезией и водостойкостью стали рабочим стандартом, на который опираются ремонтные и смазочные службы.
Ваш следующий шаг: проверьте техническое описание (TDS) каждой смазки, которую вы используете сейчас, и убедитесь, что там указаны температурный диапазон, класс NLGI, стойкость к вымыванию (ASTM D1264) и регистрации NSF H1 и ISO 21469. Если какого-то параметра нет или вы не уверены, что смазка подходит под ваши условия, переподберите или консультируйтесь с техническим специалистом производителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.