
Как выбрать резьбовой герметик для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - это жидкий или паст-образный состав, который отверждается при отсутствии воздуха и контакте с металлом, создавая прочное соединение между витками резьбы. Такие герметики решают проблему самоотвинчивания крепежа под воздействием вибраций, температурных колебаний и ударных нагрузок. Выбор правильного фиксатора зависит от размера крепежа, требуемой прочности фиксации, температурного диапазона работы и того, насколько часто вам понадобится разбирать соединение при обслуживании. В этой статье разберем практические критерии подбора и расскажем, как избежать типичных ошибок при выборе.
Статья будет полезна техническим специалистам, инженерам и снабженцам, которым нужно укрепить резьбовые соединения на оборудовании, в системах трубопроводов или при сборке узлов. Вы узнаете, какие параметры проверять в паспорте продукта, как оценить реальную надежность и какой состав подойдет именно для вашей задачи.
Три класса прочности и когда их применять
Анаэробные герметики классифицируют по способности к разборке и прочности фиксации.
Каждый класс решает свою задачу, и выбор напрямую влияет на удобство последующего обслуживания.
Низкая прочность предназначена для мелких крепежей (M2–M6) и соединений, которые предполагают частые переборки. Такие составы обеспечивают момент отвинчивания в пределах 0,5–2 Н·м и разбираются вручную или с помощью обычного инструмента без риска повредить резьбу. Они идеальны для сборки приборов, электроники и узлов, где гарантийное обслуживание может потребоваться в любой момент. Жидкая консистенция позволяет составу капиллярно проникать в узкие зазоры мелкой резьбы.
Средняя прочность считается универсальным решением для резьбы диаметром M6–M20. Эти составы обеспечивают момент отвинчивания 5–15 Н·м и рекомендуются для большинства промышленных соединений, где ожидается периодическое обслуживание. Соединение остается разборным с использованием стандартного гаечного ключа или отвертки, при этом надежно защищено от самоотвинчивания под вибрацией. На производственных линиях и в ремонтных сервисах средняя прочность часто становится выбором по умолчанию: она обеспечивает достаточную надежность и не усложняет демонтаж при текущем ремонте.
Высокая прочность применяется для крупного крепежа (M20 и выше) или критичных соединений, которые должны быть практически постоянными. Момент отвинчивания достигает 30–50 Н·м и выше. Разборка требует нагрева или специального инструмента, что значительно усложняет сервис. Такие фиксаторы выбирают, когда риск самоотвинчивания несоразмерен удобству обслуживания - например, для крепления корпусов подшипников на валах или стяжных болтов в узлах, которые меняют редко.
Практическое правило: возьмите минимальную прочность, достаточную для вашей задачи. Это значительно упростит ремонт и обслуживание оборудования в будущем.
Как размер резьбы определяет выбор состава
Диаметр и шаг резьбы критичны, потому что они влияют на зазор между витками и, следовательно, на требуемую вязкость герметика.
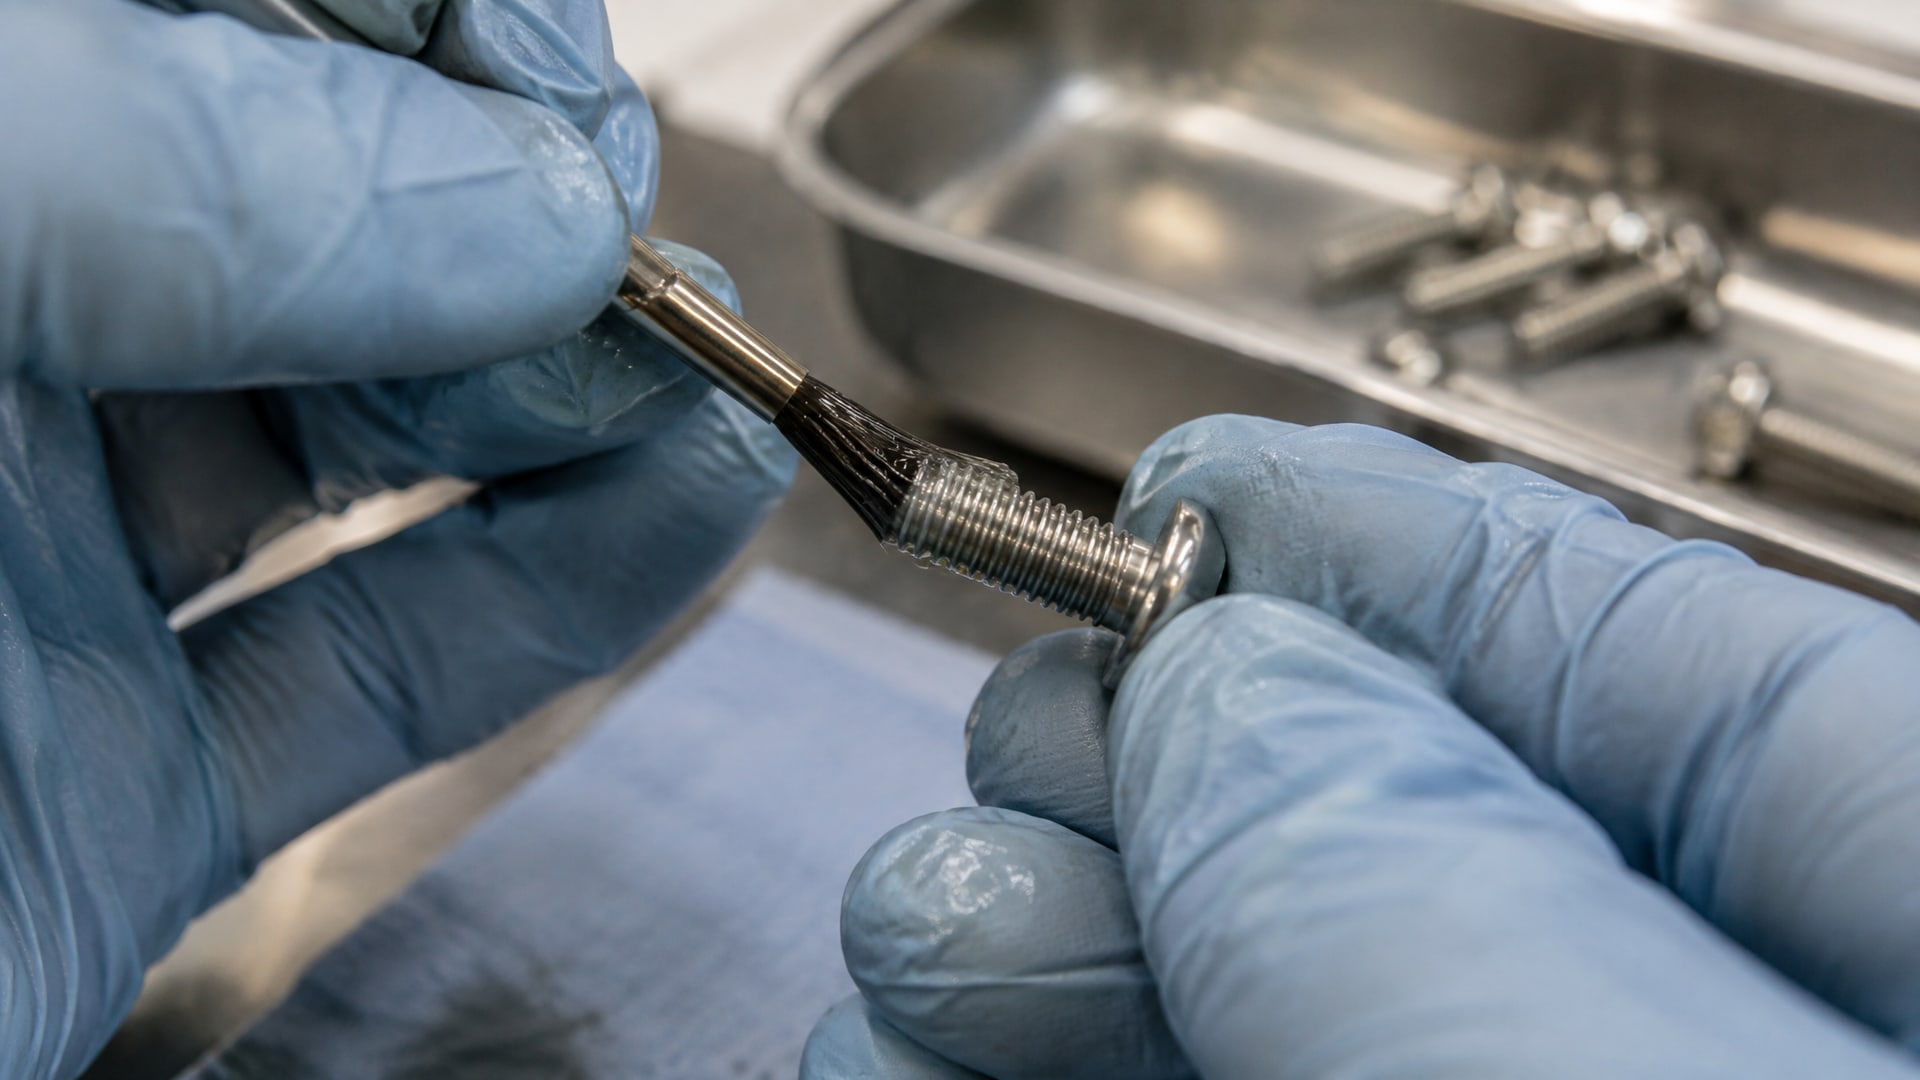
Для малого крепежа (M2–M6) зазоры в резьбе очень узкие, поэтому нужны жидкие составы, которые могут затекать капиллярно. Если выбрать слишком вязкый продукт, он не проникнет глубоко в резьбу и оставит пустоты, что снизит эффективность фиксации. Момент отвинчивания для таких размеров обычно невелик -0,5–3 Н·м, что соответствует низкой или средней прочности.
Средний крепеж (M6–M20) предполагает больший зазор и позволяет работать с консистенцией от жидкости до пасты. Большинство универсальных фиксаторов рассчитаны именно на этот диапазон. Момент отвинчивания составляет 5–20 Н·м, что делает такие составы подходящим решением для регулярно обслуживаемых узлов.
Крупный крепеж (M20+) работает с более глубокими, широкими зазорами между витками. Здесь подходят более вязкие пасты и гели, которые заполняют зазоры полностью и не вытекают при нанесении. Для предотвращения вибрационного ослабления таких соединений часто требуется высокая прочность и, соответственно, момент отвинчивания 25–50 Н·м и выше.
При выборе обратитесь к паспорту продукта: там указан диапазон рекомендуемых размеров резьбы. Если ваш крепеж выходит за границы этого диапазона, лучше взять другой состав или подтвердить применимость с производителем.
Время схватывания и способ нанесения: жидкие составы и капиллярные гели
Анаэробные герметики отличаются не только по прочности, но и по скорости отверждения, вязкости и предназначению для монтажа новых или уже собранных узлов.
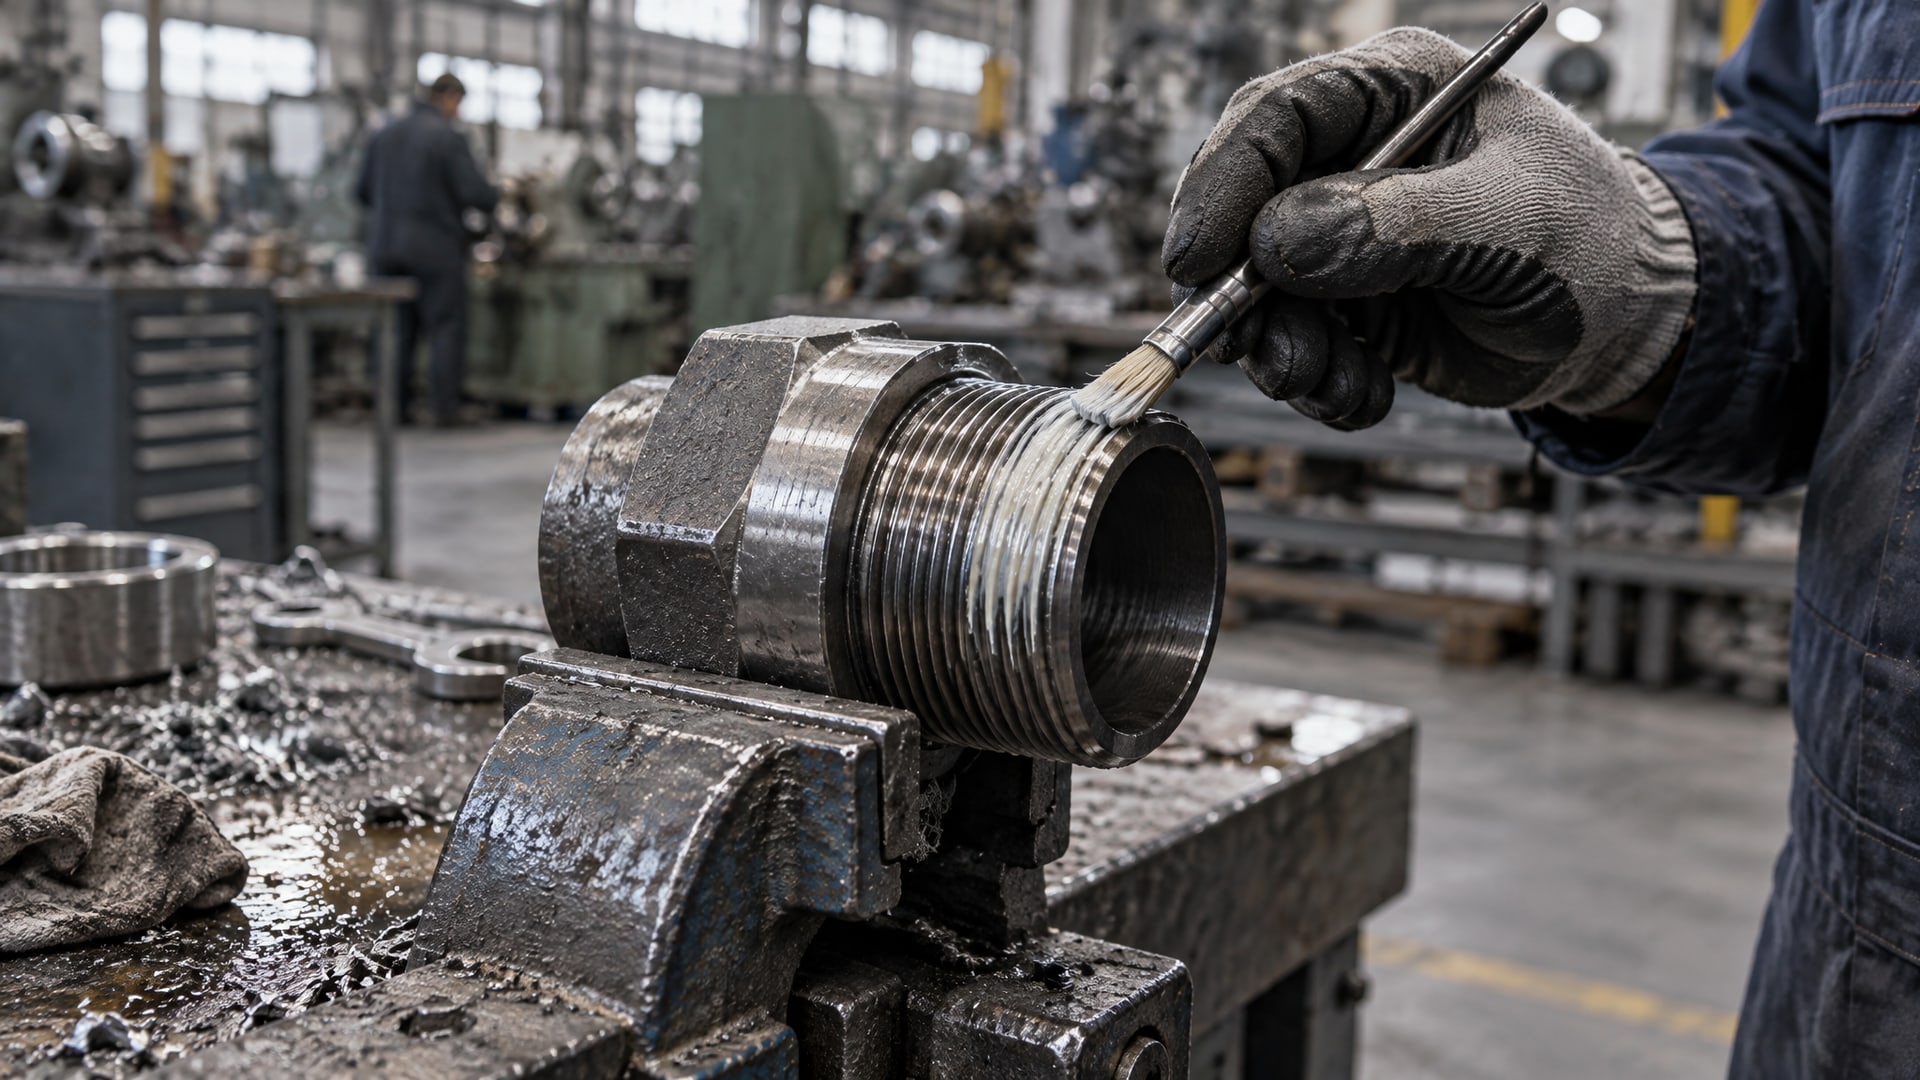
Жидкие составы общего применения - самые распространенные. Они полностью отверждаются за 24 часа при комнатной температуре, хотя обрабатываемое соединение обычно можно нагружать уже через 30–60 минут (fixture time). Наносят их непосредственно на резьбу перед сборкой. Жидкая консистенция хорошо проникает в зазоры и равномерно распределяется по витьям резьбы. Это оптимальный выбор для производственной сборки и для ремонта узлов, которые разбираются и собираются заново.
Капиллярные гели (wicking composition) предназначены для соединений, которые уже собраны и не подлежат разборке без разрушения. Такой состав наносят в микроскопическую щель между уже сжатыми витками резьбы; капиллярное натяжение втягивает его в зазоры, и он там отверждается. Процесс занимает несколько часов или даже дней, но результат столь же надежен, как если бы фиксатор был нанесен до сборки. Капиллярные гели спасают ситуацию, когда нужно укрепить резьбу на уже работающем оборудовании без его разборки.
Вязкие пасты подходят для крупного крепежа и для монтажа в вертикальном положении, когда обычный жидкий состав может стечь. Паста держится на поверхности и не требует дополнительной фиксации перед сборкой.
Уточните в карточке товара время схватывания (fixture time) и полного отверждения (cure time), а также обозначение «для собранных соединений» или пометку о капиллярном проникновении. Это гарантирует, что продукт подойдет именно для вашего сценария монтажа.
Температурная стойкость и выбор по условиям работы
Анаэробные герметики имеют верхний температурный предел, за которым они теряют свои фиксирующие свойства или даже разрушаются.
Стандартные составы рассчитаны на непрерывную работу до 150 °C. Это охватывает большинство применений: узлы в цехах, трубопроводы отопления и водоснабжения, электромоторы, редукторы с традиционными минеральными маслами. Если ваше оборудование работает в этом диапазоне, выбор состава по прочности и размеру будет главным критерием.
Высокотемпературные составы выдерживают до 200 °C и применяются в турбокомпрессорах, высокоскоростных шпинделях, двигателях внутреннего сгорания и промышленных печах. Такие продукты обычно дороже, и их стоит выбирать только при наличии подтвержденного температурного требования. Слишком широкий запас по температуре не обязателен - выбирайте состав, соответствующий вашим реальным условиям.
При выборе смотрите в паспорт характеристику «рабочий диапазон температур» или «thermal resistance». Если резьба находится рядом с источником тепла (подшипник, коллектор, выхлопная система), убедитесь, что выбранный герметик охватывает пиковую локальную температуру, а не только средний уровень теплозащиты оборудования.
Подготовка поверхности: почему очистка критична
Отверждение анаэробного герметика зависит от чистоты и активности поверхности металла.
Загрязнение, окисление, масло или технический углерод образуют барьер, который препятствует контакту состава с металлом и замедляет или блокирует полимеризацию.
Перед нанесением резьбу необходимо:
Очистить механически от ржавчины, грязи, старого герметика и отложений. Для этого подходят щетки по металлу, песок, микросферы или ультразвуковая очистка.
Обезжирить универсальным растворителем, ацетоном или спиртом. Даже невидимые глазу масляные пленки (от рук, от смазки, от технологической обработки) могут снизить адгезию на 50% и более.
Высушить воздухом после обезжиривания. Остатки жидкости замедляют отверждение.
На практике это звучит просто, но именно пропуск этапа обезжиривания - главная причина жалоб на плохую фиксацию. Многие закупщики и монтажники воспринимают это как перестраховку, но стандарты ISO 10964 и технические руководства настойчиво подчеркивают обязательность подготовки. Если отверждение началось плохо, повторное нанесение уже не спасет соединение - придется разбирать и начинать заново.
Стандарты испытаний и как читать паспортные данные
Чтобы сравнивать разные фиксаторы между собой, используют стандартизированные методы испытаний.
Зная эти обозначения, вы сможете оценить, какой продукт действительно надежнее.
ISO 10964 - главный стандарт для анаэробных фиксаторов резьбы. Он определяет момент страгивания (breakaway torque) и момент отвинчивания (prevailing torque) на эталонной паре стальных болтов M10. Эти значения указываются в ньютонах-метрах и показывают, с каким усилием нужно крутить гайку или винт, чтобы ее выкрутить. Низкая прочность обычно означает 0,5–2 Н·м, средняя -5–15 Н·м, высокая -25–50 Н·м и выше.
ISO 10123 и ISO 16047 регулируют методы измерения других параметров: время схватывания, вязкость, стойкость к сдвигу. Если в паспорте указаны значения по этим стандартам, это гарантирует, что данные получены независимой лабораторией, а не в маркетинговых целях.
ГОСТ Р 70116-2022 - российский стандарт, который классифицирует способы стопорения резьбовых соединений, включая химические методы. Если производитель ссылается на этот ГОСТ, он подтверждает соответствие российским требованиям и может использоваться в государственных закупках.
При выборе обратите внимание на:
Момент отвинчивания - главный показатель прочности для вашего размера резьбы
Время схватывания - сколько минут нужно подождать, прежде чем нагружать соединение
Вязкость - обычно указывается в сантипуазах (сП) или в условных единицах NLGI; более жидкий продукт лучше для мелкой резьбы
Температурный диапазон - непрерывная и кратковременная рабочая температура
Если паспортные данные отсутствуют или не соответствуют стандартам, это повод усомниться в качестве продукта.
Выбор по сценариям: от частых разборок к критичным соединениям
На практике решение зависит от того, как часто вам нужно разбирать соединение и насколько критична его надежность.
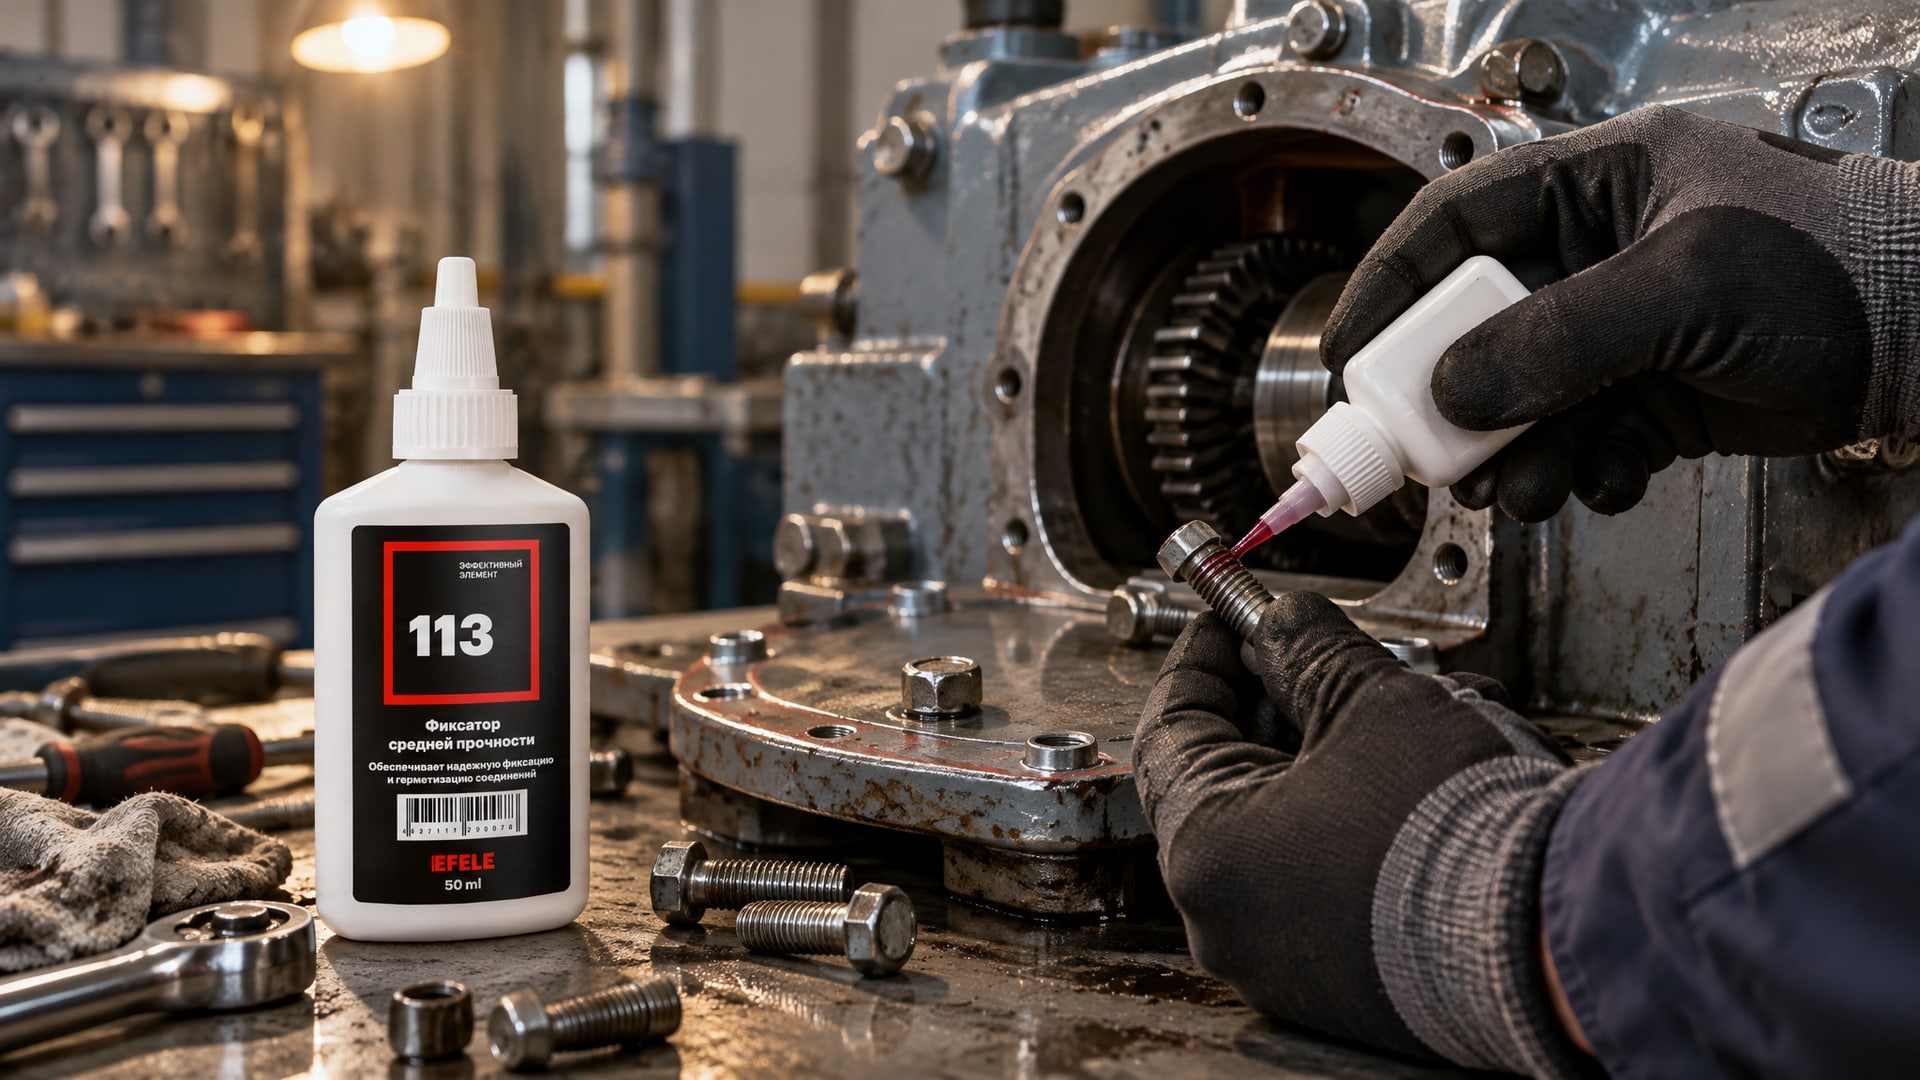
Часто разбираемые узлы (периодическое обслуживание). Если резьбовое соединение предполагает регулярное снятие - например, крышка редуктора, люк теплообменника, сборно-разборное оборудование - выбирайте среднюю или низкую прочность. Для часто разбираемых резьбовых соединений, где требуется средняя прочность фиксации, отлично подойдет анаэробный фиксатор резьбы EFELE 113. Такой состав даст достаточную защиту от вибрации, но позволит вам разбирать и собирать узел без нагрева или специального инструмента. Момент отвинчивания 5–10 Н·м считается оптимальным: рукой не выкрутишь, но с ключом проблем не возникнет.
Критичные, редко разбираемые соединения. Если соединение собирается один раз и больше не трогается (стык вала с колесом, крепление корпусного элемента, скрепление деталей в литом узле), имеет смысл максимальная фиксация. Если же требуется высокая прочность и термостойкость для редко разбираемых соединений, стоит рассмотреть EFELE 115. Высокая прочность (момент отвинчивания 40–60 Н·м) и жаростойкость до 200 °C делают его идеальным для ответственных узлов, которые будут работать долго и стабильно.
Работа в условиях вибрации. Вибрационное ослабление - основная причина самоотвинчивания. Фиксатор средней или высокой прочности решает эту проблему. Однако помните: герметик не компенсирует ошибки монтажа. Правильный момент затяжки (по спецификации) и выбор фиксатора дополняют друг друга.
Работа при повышенной температуре. Если резьба находится рядом с теплогенерирующим элементом, не берите универсальный состав на максимум 150 °C - это не даст вам запас. Ищите в паспорте точный диапазон температур и выбирайте состав, который охватывает вашу реальную температуру с запасом 20–30 °C.
Таблица выбора фиксатора по размеру резьбы и сценарию
| Размер резьбы | Прочность | Консистенция | Момент отвинчивания, Н·м | Применение |
|---|---|---|---|---|
| M2–M6 | Низкая | Жидкая | 0,5–2 | Мелкий крепеж, приборы, частые разборки |
| M2–M6 | Средняя | Жидкая | 2–5 | Мелкий крепеж с повышенной надежностью |
| M6–M20 | Низкая | Жидкая | 2–5 | Периодические разборки, низкие нагрузки |
| M6–M20 | Средняя | Жидкая / пастообразная | 5–15 | Универсальный вариант, работа с вибрацией |
| M6–M20 | Высокая | Пастообразная | 15–30 | Ответственные, редко разбираемые узлы |
| M20+ | Средняя | Пастообразная | 10–20 | Крупный крепеж, периодическое обслуживание |
| M20+ | Высокая | Паста / гель | 30–60 | Крупный крепеж, критичные соединения |
Часто задаваемые вопросы
Можно ли наносить фиксатор на грязную или масляную резьбу?
Нет. Загрязнение и остатки масла препятствуют отверждению и адгезии анаэробного состава. Резьба должна быть очищена механически и обезжирена растворителем. Если соблюсти эту подготовку, надежность фиксации упадет на 50% и более. Проверьте паспортные требования к подготовке поверхности.
Синий фиксатор резьбы всегда разборный, а красный неразборный?
Нет, цвет не определяет разборность. Разборность зависит от конкретного продукта, его прочности и паспортного значения момента отвинчивания. Бывают и синие высокопрочные, и красные средней прочности. Проверяйте технические характеристики, а не полагайтесь на цвет.
Заменяет ли фиксатор резьбы правильную затяжку болта?
Нет. Анаэробный герметик снижает риск самоотвинчивания под вибрацией, но не исправляет ошибки монтажа. Соединение должно быть затянуто с правильным моментом по спецификации. Фиксатор - дополнительная страховка, а не компенсация неправильной сборки.
Какой фиксатор резьбы выбрать для отопления и сантехники?
Для систем отопления и водоснабжения подходит средняя прочность (момент отвинчивания 5–15 Н·м), жидкая или пастообразная консистенция. Важно убедиться, что состав совместим с теплоносителем (горячая вода, антифриз) и не содержит компонентов, опасных для системы. Пиковая температура в таких системах редко превышает 100 °C, поэтому стандартные составы обычно подходят.
Как ускорить отверждение фиксатора?
Отверждение можно ускорить нагревом соединения до 60–100 °C. Это снизит время схватывания с 30–60 минут до 5–15 минут. Однако проверьте паспортные рекомендации: не все составы одинаково реагируют на нагрев. Кроме того, нагрев должен быть равномерным, чтобы не вызвать деформацию или напряжения в соединении.
Заключение
Выбор анаэробного фиксатора резьбы начинается с определения трех параметров: размер крепежа, требуемая прочность фиксации и температурные условия работы. Минимальная прочность, достаточная для задачи, проще разбирается и экономит время обслуживания. Жидкие составы подходят для мелкой и средней резьбы, пасты - для крупного крепежа и вертикального монтажа. Обязательная очистка и обезжиривание резьбы перед нанесением гарантирует надежность фиксации. Не полагайтесь на цвет: всегда проверяйте паспортные значения момента отвинчивания по стандарту ISO 10964 и температурный диапазон.
Подберите состав по реальным условиям вашего оборудования, убедитесь в совместимости с размером резьбы и предельной температурой, и вы избежите типичных ошибок. Правильный выбор фиксатора резьбы плюс правильная подготовка поверхности дают вам гарантию, что соединение останется надежным под нагрузкой и вибрацией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.